Скільки металу наплавити й на скільки проходів розкласти шов
Скільки металу треба вкласти в розробку, скільки на це піде дроту чи електродів і на скільки проходів це розкладеться. З цього починається і кошторис, і планування зміни.

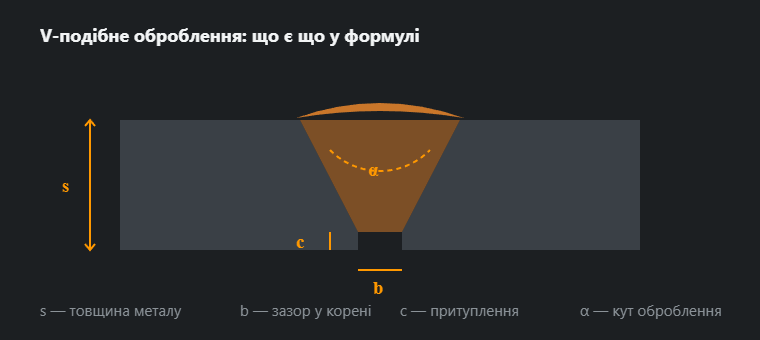
Як рахує
Переріз. Для V-розробки
F = b·s + tg(α/2)·(s − c)², збільшений на 10 % на опуклість лиця.
Для X те саме, але для двох половин товщини. Для кутового шва
F = z²/2, теж із надбавкою 10 %.
Наплавлення. Переріз у мм², помножений на метр, дає об’єм
у см³, а той на густину 7,85 г/см³ — масу. Звідси зручне правило:
кг/м = F · 0,00785.
Витратник. Наплавлення, поділене на коефіцієнт наплавлення процесу: покритий електрод віддає близько 65 % своєї маси (решта — обмазка й недогарок), суцільний дріт у захисному газі — понад 90 %.
Коефіцієнти та продуктивність
| Процес | Коефіцієнт | Продуктивність, кг/год | Переріз проходу, мм² |
|---|---|---|---|
| MMA, рутил (111) | 0,65 | 1,3 | 25 |
| MAG, суцільний дріт (135) | 0,93 | 3,2 | 35 |
| FCAW, порошковий дріт (136) | 0,85 | 4,2 | 45 |
| TIG (141) | 0,95 | 0,6 | 12 |
Калькулятор дає години горіння дуги. Справжня зміна — це ще складання, прихватки, кантування, зачистка й заміна електрода: дуга горить 25–35 % зміни при MMA і 40–55 % при напівавтоматі. Повний час із накладними рахує калькулятор вартості метра шва.
Для чого це потрібно
- Кошторис. Маса наплавлення на ціну матеріалу — найбільш передбачувана частина вартості з’єднання.
- Замовлення матеріалу. Кілограми на всю конструкцію, а не «візьми дві пачки».
- Вибір розробки. Перерахуйте те саме з’єднання як V і як X — різниця в наплавленні й кількості проходів буває дворазовою. Тип підбере калькулятор розробки.
Скільки наплавленого металу на метр стикового шва V і X — таблиця
Маса наплавлення для найходовіших товщин за значень калькулятора за замовчуванням. Обчислюється тією самою формулою, тож із тими самими даними калькулятор вище покаже рівно те саме.
| t, мм | V: переріз, мм² | V: наплавлення, кг/м | V: проходів MAG | X: переріз, мм² | X: наплавлення, кг/м | X: проходів MAG |
|---|---|---|---|---|---|---|
| 6 | 23,4 | 0,183 | 1 | — | — | — |
| 8 | 40,5 | 0,318 | 2 | — | — | — |
| 10 | 62,6 | 0,492 | 2 | — | — | — |
| 12 | 89,9 | 0,706 | 3 | 58,2 | 0,457 | 2 |
| 15 | 140,3 | 1,102 | 5 | 86,7 | 0,680 | 3 |
| 20 | 249,8 | 1,961 | 8 | 146,9 | 1,153 | 5 |
| 25 | 391,0 | 3,069 | 12 | 223,0 | 1,750 | 7 |
| 30 | 563,9 | 4,427 | 17 | 315,0 | 2,472 | 9 |
Кут розробки 60°, зазор b = 2 мм, притуплення c = 2 мм (значення калькулятора за замовчуванням), підсилення +10 %, прохід MAG близько 35 мм². X — від 12 мм: тонший метал розробляють з одного боку.
Що видно в таблиці
Наплавлення у V-подібній розробці росте майже з квадратом товщини: 10 мм — 0,492 кг/м, 20 мм — уже 1,961 кг/м, учетверо більше за вдвічі більшої товщини. X-подібна розробка на 20 мм потребує 1,153 кг/м, тобто на 41 % менше, і п'яти проходів MAG замість восьми. Тому калькулятор розробки пропонує X уже за товщини понад 12 мм — якщо є доступ з двох боків.
Приклади розрахунку покроково
Приклад 1: лист 12 мм, розробка V 60°, MAG, 1 м
Переріз: (10² · tg 30° + 2 · 12) · 1,10 = (57,7 + 24) · 1,10 ≈ 89,9 мм².
Наплавлення: 89,9 · 0,00785 ≈ 0,706 кг/м. Дроту за
коефіцієнта 0,93 — близько 0,759 кг. Проходів: 89,9 / 35 ≈ 2,6,
тобто 3, а на практиці 4, бо корінь кладуть тоншим валиком. Час горіння дуги за
продуктивності 3,2 кг/год — близько 0,22 год, 13 хвилин на метр.
Приклад 2: той самий стик штучним електродом
Наплавлення не змінюється — 0,706 кг/м, воно залежить лише від геометрії. Змінюються витратний матеріал і час: за коефіцієнта 0,65 електродів іде близько 1,09 кг на метр, дуга горить близько 0,54 год (1,3 кг/год), а проходів за 25 мм² виходить 4 плюс корінь. Скільки це штук електродів потрібного діаметра, порахує калькулятор витрати електродів.
Приклад 3: що дають кут, зазор і притуплення
Для того самого листа 12 мм кут 50° замість 60° зменшує переріз до 77,7 мм² (−14 %). Зазор 3 мм замість 2 збільшує його до 103,1 мм² (+15 %), як і притуплення 1 мм замість 2. Міліметр відхилення під час підготовки кромок — це понад десять відсотків дроту й часу, тому розробку міряють до зварювання, а не після.
Приклад 4: замовлення дроту на 25 м шва
25 м стику V на 12 мм: 25 · 0,706 ≈ 17,6 кг
наплавлення, 17,6 / 0,93 ≈ 19,0 кг дроту. Однієї котушки
15 кг не вистачить — потрібні дві. Скільки метрів дроту на котушці і на
скільки шва вистачить залишку, показує
калькулятор котушки.
Витратні матеріали на всю конструкцію: порядок розрахунку
- Випишіть шви. Кожен тип з'єднання окремо: товщина, розробка, довжина. Зручно робити це в карті швів.
- Знайдіть кг/м для кожного типу — за таблицею або калькулятором, якщо кут, зазор чи притуплення відрізняються від значень за замовчуванням.
- Помножте на довжини й складіть. Двобічні шви та X враховуються повністю, а не «на бік».
- Поділіть на коефіцієнт процесу з таблиці вище: так маса наплавлення перетворюється на масу дроту чи електродів.
- Округліть до упаковок — котушок, пачок електродів — і лише тоді замовляйте.
Переріз проходу: як перевірити без макрошліфа
Значення, підставлені в калькуляторі (25 мм² для MMA, 35 для MAG, 45
для FCAW, 12 для TIG), типові, але кожен зварник кладе по-своєму. Свій переріз
можна оцінити за режимом: площа дроту, помножена на швидкість подачі, поділена
на швидкість зварювання й помножена на коефіцієнт. Дріт 1,2 мм має
переріз 1,13 мм²; за подачі 8 м/хв і швидкості зварювання
30 см/хв виходить 1,13 · 800 / 30 · 0,93 ≈ 28 мм² за
прохід. Впишіть це число в поле перерізу проходу — і кількість проходів
порахується під вас. Швидкість подачі для дроту й струму підкаже
калькулятор подачі дроту.
Типові помилки в розрахунку наплавлення
- Забуто підсилення. Одного трикутника розробки замало — підсилення лиця й кореня з'їдає ті 10 %, що додає калькулятор.
- Зазор із креслення, а не з цеху. Стик, зібраний «впритул» або з ширшим зазором, має інший переріз (приклад 3).
- Кутовий шов пораховано за висотою a. Калькулятор питає катет z. Висоту a в катет перераховує калькулятор a–z; плутанина — це половина або подвійне наплавлення.
- Час дуги прийнято за робочий час. Години треба ще поділити на частку горіння дуги в зміні (рамка вище).
- Один коефіцієнт на все. Те саме наплавлення — це 0,76 кг дроту MAG, але 1,09 кг електродів.
Часті питання
Чому проходів виходить більше, ніж рахує калькулятор?
Бо перший прохід завжди тонший. Корінь кладуть вузьким валиком на малому струмі, щоб не пропалити й не підвісити краплю, — його переріз буває вдвічі менший за заповнювальний. Калькулятор ділить усю площу на один переріз, тому на практиці додавайте один прохід.
Звідки взяти переріз одного проходу?
Виміряти по макрошліфу свого зразка — це єдиний чесний шлях, бо він залежить від струму, швидкості й того, як ви ведете пальник. Значення, підставлені в калькуляторі, типові для процесу й слугують відправною точкою, а не нормою.
Це те саме, що калькулятор вартості метра шва?
Геометрія та сама — обидва рахують переріз за однією формулою, щоб результати не розходилися. Там до цього додаються ціни, газ, електрика й робота; тут лишається сам метал і організація: скільки наплавлення, скільки проходів, скільки годин дуги.
Скільки наплавленого металу на метр шва V на листі 10 мм?
Близько 0,492 кг/м за кута 60°, зазору 2 мм і притуплення 2 мм (переріз 62,6 мм² із підсиленням). Дроту MAG за коефіцієнта 0,93 — близько 0,53 кг, електродів за 0,65 — близько 0,76 кг. Інші товщини — у таблиці на цій сторінці.
Скільки проходів потрібно на лист 20 мм?
Для розробки V 60° калькулятор дає 8 проходів MAG (переріз близько 250 мм² за 35 мм² на прохід), для X — 5. Штучним електродом — 10 і 6. До кожного результату додайте один прохід на тонший корінь.
Як перерахувати наплавлений метал у дріт чи електроди?
Поділити на коефіцієнт процесу: суцільний дріт MAG 0,93, порошковий 0,85, рутиловий електрод 0,65, пруток TIG 0,95. Кілограм наплавлення — це близько 1,08 кг дроту MAG або близько 1,54 кг електродів.
Оновлено: