Kalkulator stopiwa i liczby ściegów
Ile metalu trzeba wtopić w ukosowanie, ile na to pójdzie drutu albo elektrod i na ile ściegów się to rozłoży. Od tego zaczyna się wycena i planowanie zmiany.

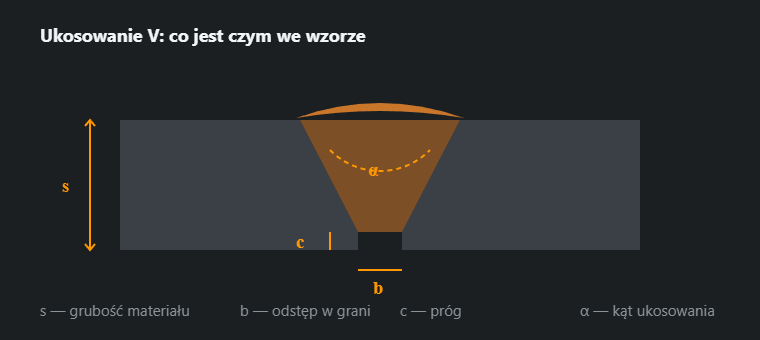
Jak liczy
Przekrój. Dla ukosowania V:
F = b·s + tg(α/2)·(s − c)², powiększone o 10 % na nadlew lica.
Dla X to samo, ale dla dwóch połówek grubości. Dla spoiny pachwinowej
F = z²/2, też z dodatkiem 10 % na wypukłość.
Stopiwo. Przekrój w mm² pomnożony przez metr daje objętość
w cm³, a ta razy gęstość 7,85 g/cm³ — masę. Stąd wygodna reguła:
kg/m = F · 0,00785.
Materiał dodatkowy. Stopiwo podzielone przez sprawność procesu: elektroda otulona oddaje około 65 % swojej masy (reszta to otulina i ogarek), drut lity w osłonie gazu — ponad 90 %.
Sprawność i wydajność procesów
| Proces | Współczynnik | Wydajność, kg/h | Przekrój ściegu, mm² |
|---|---|---|---|
| MMA, rutylowa (111) | 0,65 | 1,3 | 25 |
| MAG, drut lity (135) | 0,93 | 3,2 | 35 |
| FCAW, drut proszkowy (136) | 0,85 | 4,2 | 45 |
| TIG (141) | 0,95 | 0,6 | 12 |
Kalkulator podaje godziny jarzenia łuku. Realna zmiana to jeszcze składanie, sczepianie, obracanie, czyszczenie i wymiana elektrody — łuk pali się przez 25–35 % zmiany przy MMA i 40–55 % przy półautomacie. Pełny czas z narzutem liczy kalkulator kosztu metra spoiny.
Do czego to służy
- Wycena. Masa stopiwa razy cena materiału to najbardziej przewidywalna część kosztu złącza.
- Zamówienie materiału. Kilogramy na całą konstrukcję, a nie „weź dwie paczki”.
- Wybór ukosowania. Przelicz to samo złącze jako V i jako X — różnica w stopiwie i liczbie ściegów bywa prawie dwukrotna. Typ dobierze kalkulator ukosowania.
Ile stopiwa na metr spoiny czołowej V i X — tabela
Masa stopiwa dla najczęstszych grubości przy ustawieniach domyślnych kalkulatora. Liczone tym samym wzorem, więc po wpisaniu tych samych danych wynik wyżej będzie identyczny.
| t, mm | V: przekrój, mm² | V: stopiwo, kg/m | V: ściegi MAG | X: przekrój, mm² | X: stopiwo, kg/m | X: ściegi MAG |
|---|---|---|---|---|---|---|
| 6 | 23,4 | 0,183 | 1 | — | — | — |
| 8 | 40,5 | 0,318 | 2 | — | — | — |
| 10 | 62,6 | 0,492 | 2 | — | — | — |
| 12 | 89,9 | 0,706 | 3 | 58,2 | 0,457 | 2 |
| 15 | 140,3 | 1,102 | 5 | 86,7 | 0,680 | 3 |
| 20 | 249,8 | 1,961 | 8 | 146,9 | 1,153 | 5 |
| 25 | 391,0 | 3,069 | 12 | 223,0 | 1,750 | 7 |
| 30 | 563,9 | 4,427 | 17 | 315,0 | 2,472 | 9 |
Kąt ukosowania 60°, odstęp b = 2 mm, próg c = 2 mm (wartości domyślne kalkulatora), nadlew +10 %, ścieg MAG ok. 35 mm². Złącze X od 12 mm — cieńsze blachy ukosuje się jednostronnie.
Co widać w tabeli
Stopiwo w złączu V rośnie prawie z kwadratem grubości: 10 mm to 0,492 kg/m, 20 mm — już 1,961 kg/m, czterokrotnie więcej przy dwukrotnej grubości. Złącze X przy 20 mm potrzebuje 1,153 kg/m, czyli o 41 % mniej, i pięciu ściegów MAG zamiast ośmiu. Dlatego kalkulator ukosowania proponuje X już powyżej 12 mm — o ile jest dostęp z obu stron.
Przykłady obliczeń krok po kroku
Przykład 1: blacha 12 mm, ukosowanie V 60°, MAG, 1 m
Przekrój: (10² · tg 30° + 2 · 12) · 1,10 = (57,7 + 24) · 1,10 ≈ 89,9 mm².
Stopiwo: 89,9 · 0,00785 ≈ 0,706 kg/m. Drut przy sprawności
0,93: ok. 0,759 kg. Ściegi: 89,9 / 35 ≈ 2,6, czyli 3 —
a w praktyce 4, bo grań kładzie się cieńszym ściegiem. Czas łuku przy
wydajności 3,2 kg/h: ok. 0,22 h, czyli 13 minut na metr.
Przykład 2: to samo złącze elektrodą otuloną
Stopiwo się nie zmienia — 0,706 kg/m, bo zależy tylko od geometrii. Zmienia się materiał i czas: przy sprawności 0,65 elektrod schodzi ok. 1,09 kg na metr, łuk pali się ok. 0,54 h (wydajność 1,3 kg/h), a ściegów przy 25 mm² wychodzi 4 plus grań. Ile to sztuk elektrod danej średnicy, policzy kalkulator zużycia elektrod.
Przykład 3: co daje zmiana kąta, odstępu i progu
Dla tej samej blachy 12 mm: kąt 50° zamiast 60° zmniejsza przekrój do 77,7 mm² (−14 %). Odstęp 3 mm zamiast 2 zwiększa go do 103,1 mm² (+15 %), tak samo jak próg 1 mm zamiast 2. Milimetr odchyłki przy przygotowaniu krawędzi to więc kilkanaście procent drutu i czasu — dlatego ukosowanie warto mierzyć przed spawaniem, a nie po.
Przykład 4: zamówienie drutu na 25 m spoiny
25 m złącza V 12 mm: 25 · 0,706 ≈ 17,6 kg stopiwa,
17,6 / 0,93 ≈ 19,0 kg drutu. Jedna szpula 15 kg nie
wystarczy — trzeba dwóch. Ile metrów drutu jest na szpuli i na ile spoiny
starczy resztka, pokazuje
kalkulator szpuli.
Materiał na całą konstrukcję: kolejność liczenia
- Spisz spoiny. Każdy typ złącza osobno: grubość, ukosowanie, długość. Wygodnie robi się to w mapie spoin.
- Policz kg/m dla każdego typu — z tabeli albo kalkulatorem, jeśli kąt, odstęp czy próg są inne niż domyślne.
- Pomnóż przez długości i zsumuj. Spoiny obustronne i X liczy się w całości, nie „na stronę”.
- Podziel przez sprawność procesu z tabeli wyżej: tak z masy stopiwa robi się masa drutu lub elektrod.
- Zaokrąglij do opakowań — szpul, paczek elektrod — i dopiero wtedy zamów.
Przekrój ściegu: jak go sprawdzić bez zgładu
Wartości podstawione w kalkulatorze (25 mm² dla MMA, 35 dla MAG, 45 dla
FCAW, 12 dla TIG) są typowe, ale każdy spawacz kładzie inaczej. Własny przekrój
da się oszacować z parametrów: pole drutu razy prędkość podawania, podzielone
przez prędkość spawania i pomnożone przez sprawność. Drut 1,2 mm ma
przekrój 1,13 mm²; przy podawaniu 8 m/min i spawaniu 30 cm/min
wychodzi 1,13 · 800 / 30 · 0,93 ≈ 28 mm² na ścieg. Wpisz tę
liczbę w pole przekroju ściegu i liczba ściegów policzy się pod ciebie.
Prędkość podawania dla drutu i prądu podpowie
kalkulator podawania drutu.
Typowe błędy w liczeniu stopiwa
- Pominięty nadlew. Sam trójkąt ukosowania to za mało — nadlew lica i grani zjada te 10 %, które kalkulator dolicza.
- Odstęp z rysunku, a nie z hali. Złożone „na styk” albo z szerszym odstępem złącze ma inny przekrój (przykład 3).
- Spoina pachwinowa liczona z grubości a. Kalkulator pyta o ramię z. Grubość a przelicza się na z w kalkulatorze a–z; pomyłka to połowa albo dwukrotność stopiwa.
- Czas łuku wzięty za czas pracy. Normę godzinową trzeba jeszcze podzielić przez udział łuku w zmianie (ramka wyżej).
- Jedna sprawność dla wszystkiego. Ta sama masa stopiwa to 0,76 kg drutu MAG, ale 1,09 kg elektrod.
Częste pytania
Dlaczego wychodzi więcej ściegów, niż liczy kalkulator?
Bo pierwszy ścieg jest zawsze cieńszy. Grań kładzie się wąskim ściegiem na małym prądzie, żeby nie przepalić i nie zawiesić kropli — jego przekrój bywa o połowę mniejszy od wypełniającego. Kalkulator dzieli całe pole przez jeden przekrój, więc w praktyce dolicz jeden ścieg.
Skąd wziąć przekrój jednego ściegu?
Zmierzyć na zgładzie własnej próbki — to jedyna rzetelna droga, bo zależy od prądu, prędkości i tego, jak prowadzisz uchwyt. Wartości podstawione w kalkulatorze są typowe dla procesu i służą jako punkt wyjścia, nie jako norma.
Czy to samo, co kalkulator kosztu metra spoiny?
Geometria jest ta sama — oba liczą przekrój z tego samego wzoru, żeby wyniki się nie rozjeżdżały. Tam do tego dochodzą ceny, gaz, prąd i robocizna; tutaj zostaje sam metal i organizacja pracy: ile stopiwa, ile ściegów, ile godzin łuku.
Ile stopiwa idzie na metr spoiny V na blasze 10 mm?
Ok. 0,492 kg/m przy kącie 60°, odstępie 2 mm i progu 2 mm (przekrój 62,6 mm² z nadlewem). Drutu MAG przy sprawności 0,93 — ok. 0,53 kg, elektrod przy 0,65 — ok. 0,76 kg. Inne grubości są w tabeli na tej stronie.
Ile ściegów potrzeba na blachę 20 mm?
W złączu V 60° kalkulator daje 8 ściegów MAG (przekrój ok. 250 mm² przy 35 mm² na ścieg), w złączu X — 5. Elektrodą otuloną odpowiednio 10 i 6. Do każdego wyniku dolicz jeden ścieg na cieńszą grań.
Jak przeliczyć masę stopiwa na drut albo elektrody?
Podzielić przez sprawność procesu: drut lity MAG 0,93, drut proszkowy 0,85, elektroda rutylowa 0,65, pręt TIG 0,95. Kilogram stopiwa to więc ok. 1,08 kg drutu MAG albo ok. 1,54 kg elektrod.
Aktualizacja: