Przelicznik twardości: HV, HB, HRC i wytrzymałość
Atest podaje HB, protokół z badania złącza — HV10, a przyrząd w warsztacie mierzy HRC. Przelicznik sprowadza je do jednej skali według tablicy ISO 18265 dla stali niestopowych i niskostopowych.
Jak korzystać z przelicznika twardości
- Wybierz, co zmierzono — HV, HBW, HRC albo Rm. Skalę odczytuje się z protokołu lub z przyrządu: „HV10”, „HBW 10/3000”, „HRC”.
- Wpisz wartość. Kalkulator szuka dwóch sąsiednich wierszy tablicy ISO 18265 i interpoluje między nimi liniowo; wpisana liczba zostaje w swojej kolumnie bez zmian.
- Odczytaj pozostałe skale. Kreska w polu oznacza, że dana skala w tym zakresie nie obowiązuje, a nie że wartość wynosi zero.
- Spójrz na znacznik 380 HV10. Pokazuje, czy wynik leży powyżej, czy poniżej granicy dla SWC stali grup 1 i 2 bez obróbki cieplnej po spawaniu.
Przykład interpolacji: 45 HRC leży między wierszami 44,5 HRC (440 HV) i 45,3 HRC (450 HV), w 5/8 odstępu. Wynik: 446 HV, 424 HBW i Rm około 1442 MPa — i czerwony znacznik, bo 446 to więcej niż 380.
Trzy skale i jeden metal
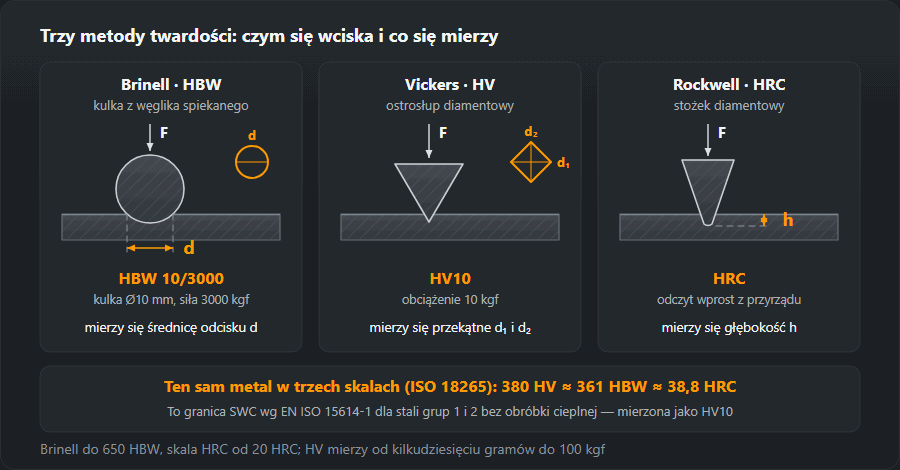
Vickers (HV) — ostrosłup diamentowy, obciążenie od
kilkudziesięciu gramów do 100 kg. Odcisk mały, więc tą metodą mierzy się
SWC: w wąskim pasku obok spoiny inne wgłębniki się nie mieszczą. Zapis
HV10 oznacza obciążenie 10 kgf.
Brinell (HBW) — kulka z węglika spiekanego. Odcisk duży, więc wynik uśrednia strukturę: dobrze do materiału rodzimego, źle do SWC. Powyżej 650 HBW metody się nie stosuje — kulka sama się odkształca.
Rockwell C (HRC) — stożek diamentowy, odczyt wprost z przyrządu, bez mikroskopu. Szybki, dlatego popularny w warsztacie. Poniżej 20 HRC skali się nie normuje.

Tablica ISO 18265: HV, HBW, HRC i Rm
300 HV to około 285 HBW i 29,8 HRC; 400 HV — 380 HBW i 40,8 HRC. Poniżej pełna tablica ze skokiem 10 HV, ta sama, z której liczy kalkulator wyżej. Kreska oznacza, że skala w danym zakresie nie obowiązuje.
| HV | HBW | HRC | Rm, MPa |
|---|---|---|---|
| 80 | 76 | — | 255 |
| 90 | 86 | — | 285 |
| 100 | 95 | — | 320 |
| 110 | 105 | — | 350 |
| 120 | 114 | — | 385 |
| 130 | 124 | — | 415 |
| 140 | 133 | — | 450 |
| 150 | 143 | — | 480 |
| 160 | 152 | — | 510 |
| 170 | 162 | — | 545 |
| 180 | 171 | — | 575 |
| 190 | 181 | — | 610 |
| 200 | 190 | — | 640 |
| 210 | 199 | — | 675 |
| 220 | 209 | — | 705 |
| 230 | 219 | — | 740 |
| 240 | 228 | 20,3 | 770 |
| 250 | 238 | 22,2 | 800 |
| 260 | 247 | 24,0 | 835 |
| 270 | 257 | 25,6 | 865 |
| 280 | 266 | 27,1 | 900 |
| 290 | 276 | 28,5 | 930 |
| 300 | 285 | 29,8 | 965 |
| 310 | 295 | 31,0 | 995 |
| 320 | 304 | 32,2 | 1030 |
| 330 | 314 | 33,3 | 1060 |
| 340 | 323 | 34,4 | 1095 |
| 350 | 333 | 35,5 | 1125 |
| 360 | 342 | 36,6 | 1155 |
| 370 | 352 | 37,7 | 1190 |
| 380 | 361 | 38,8 | 1220 |
| 390 | 371 | 39,8 | 1255 |
| 400 | 380 | 40,8 | 1290 |
| 410 | 390 | 41,8 | 1320 |
| 420 | 399 | 42,7 | 1350 |
| 430 | 409 | 43,6 | 1385 |
| 440 | 418 | 44,5 | 1420 |
| 450 | 428 | 45,3 | 1455 |
| 460 | 437 | 46,1 | 1485 |
| 470 | 447 | 46,9 | 1520 |
| 480 | 456 | 47,7 | 1555 |
| 490 | 466 | 48,4 | 1595 |
| 500 | 475 | 49,1 | 1630 |
| 520 | 494 | 50,5 | 1700 |
| 540 | 513 | 51,7 | 1770 |
| 560 | 532 | 53,0 | 1845 |
| 580 | 551 | 54,1 | 1920 |
| 600 | 570 | 55,2 | 1995 |
| 620 | 589 | 56,3 | 2070 |
| 640 | 608 | 57,3 | 2145 |
| 660 | 627 | 58,3 | 2220 |
| 680 | 646 | 59,2 | — |
| 700 | — | 60,1 | — |
| 720 | — | 61,0 | — |
| 740 | — | 61,8 | — |
| 760 | — | 62,5 | — |
| 780 | — | 63,3 | — |
| 800 | — | 64,0 | — |
| 820 | — | 64,7 | — |
| 840 | — | 65,3 | — |
| 860 | — | 65,9 | — |
| 880 | — | 66,4 | — |
| 900 | — | 67,0 | — |
Tablica przeliczeniowa ISO 18265 dla stali niestopowych i niskostopowych. Kreska oznacza, że skala w tym zakresie nie obowiązuje.
Zależność Rm ≈ 3,2 · HV obowiązuje dla stali wyżarzonych, normalizowanych i ulepszonych cieplnie i rozjeżdża się przy wyższych twardościach. Dla stali austenitycznych, umocnionych zgniotem i dla żeliwa ISO 18265 podaje osobne tablice, a wartości z tej strony do nich nie pasują.
Gdzie to potrzebne przy spawaniu
- Przy odbiorze technologii. Badanie twardości wchodzi do zakresu prób wg EN ISO 15614-1 i jest w protokole WPQR obok badań mechanicznych.
- Przy szukaniu przyczyny pęknięcia. Twarda SWC to znak, że złącze stygło za szybko — dalej idzie się do czasu stygnięcia t8/5 i podgrzania wstępnego.
- Przy czytaniu atestu. Atest hutniczy podaje HB, a wymaganie bywa zapisane w HV — bez przeliczenia nie da się ich porównać.
Przeliczanie twardości: przykłady z liczbami
Każda liczba poniżej to wynik kalkulatora z tej strony, czyli tablicy ISO 18265 dla stali niestopowych i niskostopowych.
1. HB na HRC: 300 HBW
300 HBW leży między 295 i 304 HBW. Kalkulator daje 316 HV, 31,7 HRC i Rm około 1014 MPa. To typowy poziom stali ulepszonej cieplnie — wałków, sworzni, części maszyn, które trafiają do naprawy spawaniem.
2. Atest podaje 190 HBW
190 HBW to dokładnie wiersz tablicy: 200 HV i Rm 640 MPa. Pole HRC pokaże kreskę — skala C zaczyna się od 240 HV (228 HBW, 20,3 HRC). Przy stali tak miękkiej wynik w HRC z przyrządu warsztatowego nic nie znaczy.
3. Przenośny twardościomierz pokazał w SWC 40,8 HRC
Tablica: 400 HV i 380 HBW, czyli powyżej granicy 380 HV10. To sygnał, że złącze stygło za szybko, ale nie werdykt: odcisk stożka w wąskiej SWC łapie też spoinę i materiał rodzimy, a samo przeliczenie ma rozrzut kilku jednostek HRC. Następny krok to zgład i pomiar HV10 w linii przez spoinę, SWC i materiał rodzimy.
4. 700 HV na HRC
Wiersz tablicy: 60,1 HRC. Kolumna HBW jest pusta — Brinella powyżej 650 HBW się nie stosuje. Kolumna Rm kończy się na 660 HV (2220 MPa), więc dla 700 HV wytrzymałości nie ma. Takie twardości mają napoiny utwardzające i hartowane narzędzia, nie złącza konstrukcyjne.
Ograniczenia przeliczenia twardości
- Tylko stale niestopowe i niskostopowe. Dla stali austenitycznych, materiału umocnionego zgniotem i żeliwa ISO 18265 ma osobne tablice; ta strona ich nie zastępuje.
- HRC od 20. Poniżej 240 HV skala C nie jest normowana. Typowa blacha konstrukcyjna i spoina z elektrody otulonej leżą poniżej tej granicy.
- HBW do 650. Wyżej kulka z węglika sama się odkształca.
- Rm do 660 HV. Dalej tablica nie podaje wytrzymałości.
- Rozrzut. Między skalami sięga kilku jednostek HRC — przeliczenie nie jest dowodem spełnienia wymagania.
- Obciążenie jest częścią wyniku. Wymaganie „380 HV10” dotyczy obciążenia 10 kgf; pomiar innym obciążeniem to inny pomiar.
Twardość a wytrzymałość na rozciąganie
Kolumna Rm w tablicy rośnie mniej więcej jak 3,2 × HV: 250 HV to 800 MPa, 300 HV — 965 MPa, 400 HV — 1290 MPa. Działa to w obie strony. Przykład: stopiwo elektrody E 42 według EN ISO 2560 ma Rm 500–640 MPa, co w tablicy odpowiada około 157–200 HV (149–190 HBW). Pomiar twardości spoiny w tym zakresie jest więc spójny z klasą elektrody. Odwrotna droga — z twardości do Rm — daje tylko szacunek: wytrzymałość złącza potwierdza próba rozciągania, a nie twardościomierz.
Twardość SWC i spoiny: granice
EN ISO 15614-1 dopuszcza dla stali grup 1 i 2 najwyżej 380 HV10 bez obróbki cieplnej po spawaniu i 320 HV10 po obróbce. Pomiar wykonuje się według ISO 9015-1, obciążeniem 10 kgf, rzędami odcisków przez spoinę, SWC i materiał rodzimy. Dla orientacji w innych skalach:
- 380 HV ≈ 361 HBW ≈ 38,8 HRC;
- 320 HV ≈ 304 HBW ≈ 32,2 HRC.
Twardość powyżej 380 HV w SWC to struktura hartownicza po zbyt szybkim stygnięciu, czyli zbyt krótkim czasie t8/5. Lekarstwem jest podgrzanie wstępne dobrane do równoważnika węgla danego wytopu albo większa energia liniowa. Gdy wymaganie twardości wchodzi do WPQR, energia liniowa w produkcji może być najwyżej o 25 % niższa niż na złączu próbnym.
Typowe błędy przy przeliczaniu twardości
- HRC na miękkiej stali. Odczyt poniżej 20 HRC nie ma odpowiednika w tablicy; do materiału rodzimego lepszy jest Brinell albo Vickers.
- Przeliczenie zamiast pomiaru w protokole. Jeśli WPS żąda HV10, przeliczone HRC nie przejdzie odbioru.
- Ta tablica na stali nierdzewnej. Austenit ma własną tablicę w ISO 18265; wynik z tej strony będzie błędny.
- Brinell w SWC. Duży odcisk uśrednia SWC z materiałem rodzimym i zaniża szczyt twardości, którego się szuka.
Częste pytania
Czy przeliczenie zastępuje pomiar?
Nie. ISO 18265 wprost mówi, że tablice służą do orientacji, a nie do zastępowania badania w wymaganej skali. Jeśli WPS żąda 380 HV10, to trzeba zmierzyć HV10 — przeliczone HRC nie jest dowodem. Rozrzut samego przeliczenia sięga kilku jednostek HRC.
Dlaczego twardość SWC w ogóle się mierzy?
Bo to najtańszy sposób, żeby wykryć strukturę hartowniczą. Twardy obszar obok spoiny oznacza, że złącze stygło za szybko, a wraz z wodorem daje to pęknięcia zimne. Pomiar wykonuje się na zgładzie makroskopowym, w linii przez spoinę, SWC i materiał rodzimy.
Skąd bierze się granica 380 HV10?
Z EN ISO 15614-1: dla stali grup 1 i 2 bez obróbki cieplnej po spawaniu maksimum wynosi 380 HV10, a po obróbce 320. Dla pozostałych grup norma podaje własne wartości — pełną tablicę trzeba wziąć z normy, nie z pamięci.
Ile HRC to 700 HV?
Według tablicy ISO 18265 dla stali niestopowych i niskostopowych 700 HV odpowiada 60,1 HRC. Kolumny HBW kalkulator tu nie wypełni: Brinella powyżej 650 HBW się nie mierzy, a wytrzymałości Rm tablica przy tej twardości już nie podaje.
Jak przeliczyć HB na HRC?
Przez tablicę, nie wzorem: 285 HBW to 29,8 HRC, 380 HBW to 40,8 HRC, a wartości pośrednie kalkulator interpoluje liniowo — 300 HBW daje 31,7 HRC. Poniżej 228 HBW (240 HV) skala HRC nie obowiązuje, więc miękkiej stali konstrukcyjnej nie wyraża się w HRC.
Ile HRC wolno mieć w SWC?
Wymaganie jest zapisane w HV10, nie w HRC: 380 HV10 dla stali grup 1 i 2 bez obróbki cieplnej po spawaniu. Po tablicy to około 38,8 HRC, ale taki odczyt służy tylko do orientacji — do protokołu trzeba zmierzyć HV10 na zgładzie.
Aktualizacja: