Härteumrechner: HV, HB, HRC und Zugfestigkeit
Der Prüfbericht nennt HV10, die Zeichnung fordert HRC und das Datenblatt spricht von Zugfestigkeit. Der Rechner ordnet die drei Skalen und Rm einander zu — und prüft gegen den Grenzwert, der beim Schweißen zählt.
So benutzt du den Härteumrechner
- Wählen, was gemessen wurde — HV, HBW, HRC oder Rm. Die Skala steht im Prüfbericht oder am Gerät: „HV10“, „HBW 10/3000“, „HRC“.
- Wert eingeben. Der Rechner sucht die beiden benachbarten Zeilen der Tabelle nach ISO 18265 und interpoliert linear dazwischen; der eingegebene Wert bleibt in seiner Spalte unverändert.
- Die übrigen Skalen ablesen. Ein Strich heißt, dass die Skala in diesem Bereich nicht gilt — nicht, dass der Wert null ist.
- Auf die Marke 380 HV10 achten. Sie zeigt, ob das Ergebnis über oder unter der WEZ-Grenze für Stähle der Gruppen 1 und 2 ohne Wärmebehandlung nach dem Schweißen liegt.
Ein Interpolationsbeispiel: 45 HRC liegt zwischen den Zeilen 44,5 HRC (440 HV) und 45,3 HRC (450 HV), bei fünf Achteln des Abstands. Ergebnis: 446 HV, 424 HBW und Rm etwa 1442 MPa — mit roter Marke, denn 446 liegt über 380.
Wozu Härte beim Schweißen
Sie ist der einfachste Nachweis dafür, dass die Wärmeeinflusszone nicht aufgehärtet ist. Ein Härteverlauf über die Naht kostet wenig, verlangt keine Zugprobe und zeigt sofort, ob Vorwärmung und Streckenenergie ausgereicht haben. Deshalb steht die Härteprüfung in jeder Verfahrensprüfung nach EN ISO 15614-1.
Die Zahl, auf die es ankommt
380 HV10 für Stähle der Gruppen 1 und 2 ohne Wärmenachbehandlung. Wird sie überschritten, ist die Ursache fast immer eine zu schnelle Abkühlung — und die Abhilfe steht in der Vorwärmrechnung und in der Abkühlzeit t8/5.

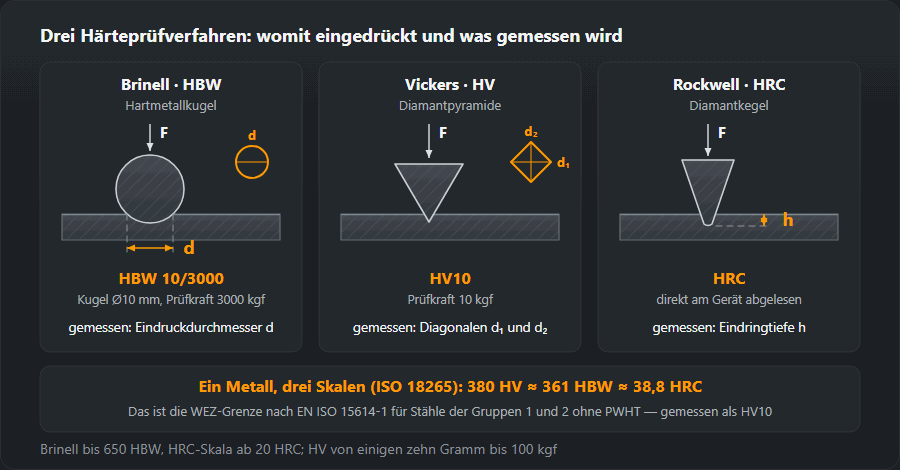
Tabelle nach ISO 18265: HV, HBW, HRC und Rm
300 HV entsprechen etwa 285 HBW und 29,8 HRC; 400 HV sind 380 HBW und 40,8 HRC. Darunter die vollständige Tabelle in Schritten von 10 HV — dieselbe, mit der der Rechner oben arbeitet. Ein Strich bedeutet, dass die Skala in diesem Bereich nicht gilt.
| HV | HBW | HRC | Rm, MPa |
|---|---|---|---|
| 80 | 76 | — | 255 |
| 90 | 86 | — | 285 |
| 100 | 95 | — | 320 |
| 110 | 105 | — | 350 |
| 120 | 114 | — | 385 |
| 130 | 124 | — | 415 |
| 140 | 133 | — | 450 |
| 150 | 143 | — | 480 |
| 160 | 152 | — | 510 |
| 170 | 162 | — | 545 |
| 180 | 171 | — | 575 |
| 190 | 181 | — | 610 |
| 200 | 190 | — | 640 |
| 210 | 199 | — | 675 |
| 220 | 209 | — | 705 |
| 230 | 219 | — | 740 |
| 240 | 228 | 20,3 | 770 |
| 250 | 238 | 22,2 | 800 |
| 260 | 247 | 24,0 | 835 |
| 270 | 257 | 25,6 | 865 |
| 280 | 266 | 27,1 | 900 |
| 290 | 276 | 28,5 | 930 |
| 300 | 285 | 29,8 | 965 |
| 310 | 295 | 31,0 | 995 |
| 320 | 304 | 32,2 | 1030 |
| 330 | 314 | 33,3 | 1060 |
| 340 | 323 | 34,4 | 1095 |
| 350 | 333 | 35,5 | 1125 |
| 360 | 342 | 36,6 | 1155 |
| 370 | 352 | 37,7 | 1190 |
| 380 | 361 | 38,8 | 1220 |
| 390 | 371 | 39,8 | 1255 |
| 400 | 380 | 40,8 | 1290 |
| 410 | 390 | 41,8 | 1320 |
| 420 | 399 | 42,7 | 1350 |
| 430 | 409 | 43,6 | 1385 |
| 440 | 418 | 44,5 | 1420 |
| 450 | 428 | 45,3 | 1455 |
| 460 | 437 | 46,1 | 1485 |
| 470 | 447 | 46,9 | 1520 |
| 480 | 456 | 47,7 | 1555 |
| 490 | 466 | 48,4 | 1595 |
| 500 | 475 | 49,1 | 1630 |
| 520 | 494 | 50,5 | 1700 |
| 540 | 513 | 51,7 | 1770 |
| 560 | 532 | 53,0 | 1845 |
| 580 | 551 | 54,1 | 1920 |
| 600 | 570 | 55,2 | 1995 |
| 620 | 589 | 56,3 | 2070 |
| 640 | 608 | 57,3 | 2145 |
| 660 | 627 | 58,3 | 2220 |
| 680 | 646 | 59,2 | — |
| 700 | — | 60,1 | — |
| 720 | — | 61,0 | — |
| 740 | — | 61,8 | — |
| 760 | — | 62,5 | — |
| 780 | — | 63,3 | — |
| 800 | — | 64,0 | — |
| 820 | — | 64,7 | — |
| 840 | — | 65,3 | — |
| 860 | — | 65,9 | — |
| 880 | — | 66,4 | — |
| 900 | — | 67,0 | — |
Umwertungstabelle nach ISO 18265 für unlegierte und niedriglegierte Stähle. Ein Strich bedeutet, dass die Skala in diesem Bereich nicht gilt.
Wo gemessen wird
Nicht in der Mitte der Naht, sondern in der Wärmeeinflusszone, ein bis zwei Zehntel Millimeter neben der Schmelzlinie — dort sitzt der höchste Wert. Am Makroschliff, in einer Reihe quer über die Verbindung, auf beiden Seiten. Ein einzelner Eindruck irgendwo im Schweißgut beweist nichts.
Härte umrechnen: Beispiele mit Zahlen
Jede Zahl in diesem Abschnitt ist das, was der Rechner auf dieser Seite ausgibt, also die Tabelle nach ISO 18265 für unlegierte und niedriglegierte Stähle.
1. HB in HRC: 300 HBW
300 HBW liegt zwischen 295 und 304 HBW. Der Rechner liefert 316 HV, 31,7 HRC und Rm etwa 1014 MPa — das typische Niveau eines Vergütungsstahls: Wellen, Bolzen, Maschinenteile, die zur Schweißreparatur kommen.
2. Im Abnahmeprüfzeugnis steht 190 HBW
190 HBW ist eine genaue Tabellenzeile: 200 HV und Rm 640 MPa. Das HRC-Feld zeigt einen Strich — die C-Skala beginnt bei 240 HV (228 HBW, 20,3 HRC). Auf so weichem Stahl sagt ein HRC-Wert vom Werkstattprüfgerät nichts aus.
3. Ein Mobilprüfgerät zeigt in der WEZ 40,8 HRC
Laut Tabelle: 400 HV und 380 HBW, also über der Grenze von 380 HV10. Ein Hinweis, dass die Verbindung zu schnell abgekühlt ist, aber kein Urteil: Der Kegeleindruck in einer schmalen WEZ erfasst auch Schweißgut und Grundwerkstoff, und die Umwertung selbst streut um mehrere HRC-Punkte. Der nächste Schritt ist ein Makroschliff mit HV10 auf einer Linie durch Schweißgut, WEZ und Grundwerkstoff.
4. 700 HV in HRC
Tabellenzeile: 60,1 HRC. Die HBW-Spalte ist leer — Brinell wird über 650 HBW nicht angewendet. Die Rm-Spalte endet bei 660 HV (2220 MPa), für 700 HV gibt es also keine Festigkeit. Solche Härten haben Hartauftragungen und gehärtete Werkzeuge, keine tragenden Schweißverbindungen.
Grenzen der Härteumwertung
- Nur unlegierte und niedriglegierte Stähle. Für austenitische Stähle, kaltverfestigten Werkstoff und Gusseisen hat ISO 18265 eigene Tabellen; diese Seite ersetzt sie nicht.
- HRC ab 20. Unter 240 HV ist die C-Skala nicht genormt. Üblicher Baustahl und das Schweißgut einer Stabelektrode liegen unter dieser Linie.
- HBW bis 650. Darüber verformt sich die Hartmetallkugel selbst.
- Rm bis 660 HV. Darüber gibt die Tabelle keine Festigkeit an.
- Streuung. Zwischen den Skalen erreicht sie mehrere HRC-Punkte — eine Umwertung beweist nicht, dass eine Anforderung erfüllt ist.
- Die Prüfkraft gehört zum Ergebnis. Eine Anforderung „380 HV10“ bezieht sich auf 10 kgf; ein Wert mit anderer Prüfkraft ist eine andere Messung.
Härte und Zugfestigkeit
Die Rm-Spalte steigt ungefähr wie 3,2 × HV: 250 HV sind 800 MPa, 300 HV 965 MPa, 400 HV 1290 MPa. Das gilt in beide Richtungen. Beispiel: Das Schweißgut einer Elektrode E 42 nach EN ISO 2560 hat Rm 500–640 MPa, laut Tabelle etwa 157–200 HV (149–190 HBW). Eine Nahthärte in diesem Bereich passt also zur Elektrodenklasse. Der umgekehrte Weg — von der Härte zu Rm — ist nur eine Schätzung: Die Festigkeit der Verbindung weist der Zugversuch nach, nicht das Härteprüfgerät.
Härte in WEZ und Schweißgut: die Grenzwerte
EN ISO 15614-1 erlaubt für Stähle der Gruppen 1 und 2 höchstens 380 HV10 ohne Wärmebehandlung nach dem Schweißen und 320 HV10 mit Wärmebehandlung. Geprüft wird nach ISO 9015-1 mit 10 kgf und Eindruckreihen durch Schweißgut, WEZ und Grundwerkstoff. Zur Orientierung in den anderen Skalen:
- 380 HV ≈ 361 HBW ≈ 38,8 HRC;
- 320 HV ≈ 304 HBW ≈ 32,2 HRC.
Über 380 HV in der WEZ bedeutet Aufhärtung nach zu schneller Abkühlung, also eine zu kurze t8/5-Zeit. Abhilfe schafft Vorwärmen, abgestimmt auf das Kohlenstoffäquivalent der tatsächlichen Schmelze, oder eine höhere Streckenenergie. Ist eine Härteanforderung Teil der WPQR, darf die Streckenenergie in der Fertigung höchstens 25 % unter dem Wert des Prüfstücks liegen.
Typische Fehler beim Umrechnen von Härte
- HRC auf weichem Stahl. Ein Wert unter 20 HRC hat in der Tabelle keine Entsprechung; für den Grundwerkstoff besser Brinell oder Vickers.
- Umwertung statt Messung im Bericht. Verlangt die WPS HV10, kommt ein umgerechneter HRC-Wert nicht durch die Abnahme.
- Diese Tabelle für Edelstahl. Austenit hat eine eigene Tabelle in ISO 18265; das Ergebnis dieser Seite wäre falsch.
- Brinell in der WEZ. Der große Eindruck mittelt die WEZ mit dem Grundwerkstoff und verwischt genau die Härtespitze, die man sucht.
Häufige Fragen
Warum ist die Umwertung ungenau?
Weil die Verfahren verschiedene Dinge messen: Vickers eine Diagonale, Brinell einen Kugeleindruck, Rockwell eine Eindringtiefe. Die Tabelle der ISO 18265 ordnet einander zu, was empirisch zusammenpasst — die Streuung erreicht mehrere HRC-Punkte.
Woher kommt die Grenze 380 HV10?
Aus EN ISO 15614-1: für Stähle der Gruppen 1 und 2 ohne Wärmenachbehandlung ist das der Grenzwert in der Wärmeeinflusszone. Darüber gilt die Verfahrensprüfung nicht als bestanden, weil die Zähigkeit nicht mehr gesichert ist.
Kann ich Rm aus der Härte ableiten?
Für Stähle im geglühten, normalisierten oder vergüteten Zustand ja, näherungsweise Rm ≈ 3,2 · HV. Für kaltverfestigte oder austenitische Werkstoffe nicht — dort stimmt die Zuordnung nicht mehr.
Wie viel HRC sind 700 HV?
Nach der Tabelle ISO 18265 für unlegierte und niedriglegierte Stähle entsprechen 700 HV 60,1 HRC. Die HBW-Spalte bleibt im Rechner leer: Brinell wird über 650 HBW nicht angewendet, und eine Zugfestigkeit gibt die Tabelle bei dieser Härte nicht mehr an.
Wie rechnet man HB in HRC um?
Über die Tabelle, nicht über eine Formel: 285 HBW sind 29,8 HRC, 380 HBW sind 40,8 HRC, Zwischenwerte interpoliert der Rechner linear — 300 HBW ergeben 31,7 HRC. Unter 228 HBW (240 HV) gilt die HRC-Skala nicht, weicher Baustahl wird deshalb nicht in HRC angegeben.
Welche Härte in HRC ist in der WEZ zulässig?
Die Anforderung steht in HV10, nicht in HRC: 380 HV10 für Stähle der Gruppen 1 und 2 ohne Wärmebehandlung nach dem Schweißen. Laut Tabelle sind das etwa 38,8 HRC, doch ein solcher Wert dient nur der Orientierung — in den Bericht gehört HV10, gemessen am Makroschliff.
Aktualisiert: