Kohlenstoffäquivalent CE und CET
Das Kohlenstoffäquivalent fasst die Analyse zu einer Zahl zusammen, die sagt, wie empfindlich der Stahl auf schnelle Abkühlung reagiert. Aus ihr folgt, ob und wie stark vorgewärmt werden muss.
Chemische Zusammensetzung, Massen-%
Schweißbedingungen — für den Wert der Vorwärmung
Was ist das Kohlenstoffäquivalent?
Es ist die Schmelzenanalyse, zusammengedrückt zu einer Zahl, die sich wie ein Kohlenstoffgehalt verhält. Der Kohlenstoff bestimmt, wie hart der Martensit bei schneller Abkühlung wird; Mangan, Chrom, Molybdän, Vanadium, Nickel und Kupfer verzögern die Umwandlung, sodass Martensit auch bei langsamerer Abkühlung entsteht. Jede Formel gibt diesen Elementen ein Gewicht — Mangan zählt im CE (IIW) ein Sechstel, im CET ein Zehntel des Kohlenstoffs — und addiert.
Direkt neben dem Schmelzbad wird die Wärmeeinflusszone über den Umwandlungsbereich erhitzt und dann vom kalten Blech in Sekunden abgeschreckt. Je höher das Kohlenstoffäquivalent, desto härter und spröder kommt sie heraus. Aufgehärtete WEZ, diffusibler Wasserstoff und Eigenspannungen zusammen ergeben wasserstoffinduzierte Kaltrisse, die noch Stunden später und unter der Oberfläche entstehen können — siehe Risse in Schweißnähten. Das Kohlenstoffäquivalent misst den ersten Faktor; Vorwärmen und wasserstoffarme Zusatzwerkstoffe kümmern sich um die beiden anderen.


Die beiden Formeln
CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 nach IIW gewichtet die
Legierungselemente nach ihrem Beitrag zur Härtbarkeit. CET = C +
(Mn+Mo)/10 + (Cr+Cu)/20 + Ni/40 ist die Fassung, mit der EN 1011-2
die Vorwärmung rechnet — sie wichtet den Kohlenstoff stärker und passt besser zu
modernen Feinkornbaustählen.
| CE (IIW) | Schweißeignung | Was zu tun ist |
|---|---|---|
| bis 0,40 | Gut | Kein Vorwärmen nötig, gewöhnliche Elektroden |
| 0,40–0,60 | Eingeschränkt | Vorwärmen 100–200 °C, wasserstoffarme Elektroden, rückgetrocknet |
| über 0,60 | Schlecht | Vorwärmen 200–350 °C, Temperatur halten, Spannungsarmglühen danach |
Warum die Sorte nicht reicht
S355J2 ist eine Spanne, keine Zusammensetzung. Zwei Schmelzen mit demselben Stempel können ein CET von 0,28 und von 0,36 haben, und die eine braucht keine Vorwärmung, die andere schon. Deshalb steht am Anfang jeder ernsthaften Vorwärmfrage das Zeugnis der tatsächlichen Charge und nicht der Sortenname.
Was daraus folgt
Liegt der Wert über der Schwelle, geht es weiter zur Vorwärmtemperatur, die zusätzlich Dicke, Wasserstoff und Streckenenergie berücksichtigt. Wie die Abkühlung tatsächlich verläuft, zeigt die Abkühlzeit t8/5. Bei Mischverbindungen ist das Kohlenstoffäquivalent dagegen die falsche Kennzahl — dort zählt die Aufmischung, siehe Mischverbindungen.
Gängige Sorten
| Sorte | C, % | Mn, % | CE ≈ |
|---|---|---|---|
| S235JR | 0,17 | 1,40 | 0,40 |
| S355J2 | 0,20 | 1,60 | 0,47 |
| C22 | 0,20 | 0,50 | 0,28 |
| C45 | 0,45 | 0,65 | 0,56 |
| 30ChGSA | 0,30 | 1,00 | 0,67 |
Die Spalte CE ist mit der IIW-Formel aus derselben Zusammensetzung gerechnet und nicht abgeschrieben — Tabelle und Rechner können nicht auseinanderlaufen.
Rechenbeispiele mit den Zahlen des Rechners
Jede Zahl ist das, was dieser Rechner für die genannten Eingaben ausgibt. Die Schweißbedingungen sind seine Voreinstellungen, sofern nicht anders gesagt: 12 mm, Wasserstoff „5–10 ml/100 g“, 1,0 kJ/mm. Die Vorwärmung wird auf volle 5 °C aufgerundet.
1. Die voreingestellte Analyse
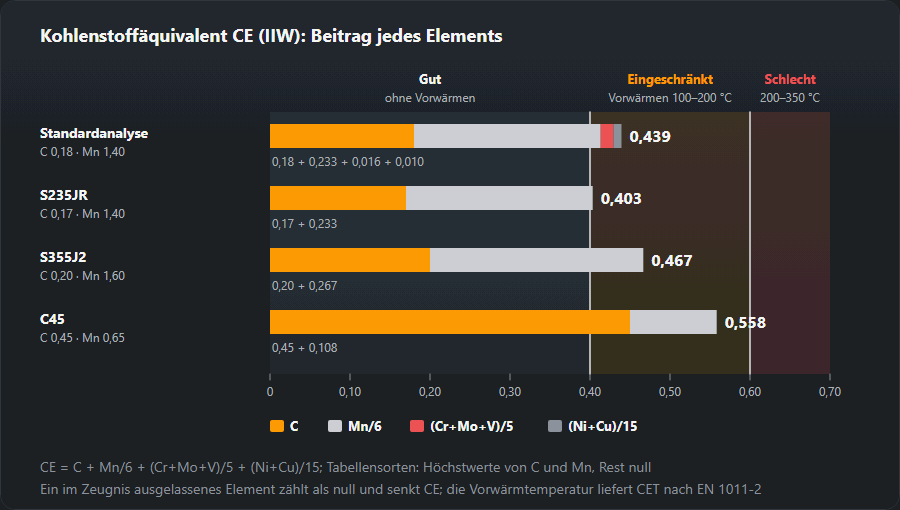
C 0,18, Mn 1,40, Si 0,30, Cr 0,05, Mo 0,02, V 0,01, Ni 0,05, Cu 0,10 — ein typisches C-Mn-Baustahlblech. CE = 0,18 + 1,40/6 (0,233) + (0,05 + 0,02 + 0,01)/5 (0,016) + (0,05 + 0,10)/15 (0,010) = 0,439. CET = 0,18 + 1,42/10 (0,142) + 0,15/20 (0,0075) + 0,05/40 (0,00125) = 0,331. Silizium steht im Formular, keine der beiden Formeln verwendet es. 0,439 liegt im Band 0,40–0,60 — eingeschränkt, Vorwärmen erforderlich — und der Rechner gibt 70 °C. Mit der Wasserstoffstufe „bis 5“ (basisch, trocken) fällt sie auf 45 °C, bei 30 mm steigt sie auf 130 °C. Derselbe Stahl, drei Antworten: Das Band allein liefert nie eine Temperatur.
2. S235JR und S355J2 aus der Tabelle
Die Sortentabelle setzt die Höchstwerte für C und Mn an und die übrigen Elemente auf null — ein ungünstigster Fall, keine echte Schmelze. S235JR (C 0,17, Mn 1,40): CE 0,403, CET 0,310, Vorwärmung 55 °C. Mit allen Höchstwerten zugleich berührt die Sorte gerade die Grenze 0,40; echte Schmelzen liegen meist darunter, deshalb wird S235 in üblichen Dicken ohne Vorwärmen geschweißt. S355J2 (C 0,20, Mn 1,60): CE 0,467, CET 0,360, Vorwärmung 95 °C bei 12 mm und 150 °C bei 30 mm. Die Tabelle sagt, welches Band zu erwarten ist; bei dickem S355 gehört das CET aus dem Zeugnis in den Vorwärmrechner.

3. Das Zeugnis 3.1 richtig auslesen
Im Abnahmeprüfzeugnis 3.1 nach EN 10204 steht die Chemie im Block der Schmelzenanalyse, in Massen-%; manche Werke drucken dort auch das CEV. Übertragen Sie C, Mn, Cr, Mo, V, Ni und Cu. Ein ausgelassenes Element zählt als null, und das Ergebnis fällt zu niedrig aus. Beispielschmelze: C 0,15, Mn 1,40, Cr 0,06, Mo 0,02, V 0,04, Ni 0,12, Cu 0,30. CE = 0,15 + 0,233 + 0,12/5 (0,024) + 0,42/15 (0,028) = 0,435, CET 0,313, Vorwärmung 60 °C. Nur C und Mn eingetragen: CE 0,383, CET 0,290 und die Einstufung „gut, Vorwärmen nicht nötig“ — die Begleitelemente waren 0,052 wert, genug, um die Grenze 0,40 zu überspringen. Trotzdem zeigt das Vorwärmfeld weiter 40 °C: Die Einstufung ist das grobe IIW-Band, das Feld die Formel aus EN 1011-2 mit Ihrer Dicke und Ihrem Wasserstoff. Widersprechen sie sich, gilt die Formel und am Ende die WPS.
4. Härtbare Sorten: C45 und 30ChGSA
C45 (C 0,45, Mn 0,65): CE 0,558, CET 0,515, Vorwärmung 210 °C, mit trockenen basischen Elektroden 180 °C. Nach CE noch „eingeschränkt“, aber schon über den 100–200 °C, die die Tabelle für dieses Band nennt: CET gewichtet den Kohlenstoff stärker, und C45 besteht vor allem aus Kohlenstoff. 30ChGSA (C 0,30, Mn 1,00, Cr 1,00): CE 0,667, „schlecht“, CET 0,450, Vorwärmung 160 °C. Hier gehören rückgetrocknete basische Elektroden, Temperaturkontrolle vor jeder Lage, langsame Abkühlung und eine Wärmenachbehandlung dazu, wo die WPS sie verlangt. Prüfen Sie die Abkühlzeit t8/5: Ist sie zu kurz, härtet die WEZ trotz Vorwärmung auf. Verfahren B wurde für Baustähle entwickelt; hier ist sein Wert ein Ausgangspunkt für die Schweißanweisung, keine endgültige Antwort.
CEV, CET oder Pcm — wann welches
- CEV = CE (IIW). Zwei Namen für eine Formel; „CEV“ ist die Bezeichnung in EN 10025 und in Zeugnissen. Für die erste Einschätzung der Schweißeignung, den Vergleich von Schmelzen und die Prüfung eines Höchstwerts aus der Bestellung. Die Schwellen 0,40 und 0,60 gehören zu ihm.
- CET (EN 1011-2) gewichtet den Kohlenstoff stärker und ist die Eingangsgröße der Vorwärmung nach Verfahren B. Für dieselbe Schmelze liegt er unter dem CE — 0,331 gegenüber 0,439 bei der Standardanalyse —, darf also nie an den CE-Schwellen gemessen werden.
- Pcm, 1968 von Ito und Bessyo veröffentlicht: C + Si/30 + (Mn+Cu+Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. Entwickelt für kohlenstoffarme hochfeste Stähle und Leitungsrohrstähle; als einziger der drei zählt er Silizium und Bor. Dieser Rechner berechnet ihn nicht: Verlangt eine Spezifikation Pcm, rechnen Sie ihn getrennt aus dem vollständigen Zeugnis samt Bor.
Vorwärmen nach dem Kohlenstoffäquivalent
Verfahren B der EN 1011-2 verknüpft vier Größen: CET, Dicke, den diffusiblen Wasserstoff des Zusatzwerkstoffs (HD) und die Streckenenergie. Dickeres Blech leitet die Wärme schneller ab, mehr Wasserstoff braucht länger auf Temperatur, um zu entweichen, höhere Streckenenergie verlangsamt die Abkühlung. Im Vorwärmrechner ergeben die Voreinstellungen — S355J2, CET 0,34, 20 mm, HD 12, 1,5 kJ/mm — 120 °C; HD 4 ergibt 75 °C, 40 mm 170 °C, S235JR (CET 0,25) 50 °C. Auf dieser Seite, Standardanalyse bei 30 mm: 130 °C bei 1,0 kJ/mm, 115 °C bei 2,0 kJ/mm (die Streckenenergie liefert der Streckenenergie-Rechner). Beide Rechner runden auf volle 5 °C auf — zur sicheren Seite —, bei gleichen Eingaben zeigen sie also dieselbe Zahl. Zwischenlagentemperatur: von der Vorwärmtemperatur bis zu den für Baustähle üblichen 250 °C.
Typische Fehler
- Normhöchstwerte statt der tatsächlichen Schmelze. Richtig in Planung und Einkauf, solange die Schmelze unbekannt ist — dann liegt man auf der sicheren Seite. Liegt das Zeugnis vor, wird damit gerechnet.
- Cu, Ni und V vergessen. Ein leeres Feld ist null — im Zeugnisbeispiel versteckte das 0,052 CE.
- CE- und CET-Schwellen verwechselt. 0,40 und 0,60 sind CE-Schwellen; ein CET von 0,33 heißt nicht „gute Schweißeignung“.
- CE für nichtrostenden Stahl oder Gusseisen. Nicht anwendbar: Für nichtrostende Stähle und Mischverbindungen gilt das Schaeffler-Diagramm, für Gusseisen siehe Gusseisen schweißen.
Häufige Fragen
CE oder CET — was nehme ich?
CET, wenn es um die Vorwärmung nach EN 1011-2 geht: die Formel des Verfahrens B rechnet damit. CE nach IIW ist die ältere, verbreitetere Kennzahl für eine erste Einschätzung der Schweißeignung. Der Rechner gibt beide, weil beide in Dokumenten vorkommen.
Woher bekomme ich die Analyse?
Aus dem Abnahmeprüfzeugnis 3.1 nach EN 10204, das dem Material beiliegt. Steht keins zur Verfügung, gibt es kein CE — die Sortenbezeichnung reicht nicht, weil die Norm eine Spanne zulässt und Schmelzen darin weit auseinanderliegen.
Was bedeutet CE über 0,40?
Dass die Härtbarkeit ausreicht, um bei schneller Abkühlung ein Härtegefüge zu bilden — und damit Kaltrisse. Ab 0,40 wird die Vorwärmung gerechnet statt geschätzt, ab 0,60 gehört zusätzlich eine Wärmenachbehandlung ins Verfahren.
Was ist das Kohlenstoffäquivalent?
Die chemische Analyse des Stahls, zusammengefasst zu einer Zahl, die sich wie ein Kohlenstoffgehalt verhält: Kohlenstoff plus Mn, Cr, Mo, V, Ni und Cu, jedes mit eigenem Gewicht. Je höher sie ist, desto härter wird die Wärmeeinflusszone und desto größer die Kaltrissgefahr.
CEV oder CE — gibt es einen Unterschied?
Nein. CEV nennen EN 10025 und die Werkszeugnisse die IIW-Formel C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 — dieselbe, die der Rechner als CE (IIW) ausgibt. CET und Pcm sind andere Formeln mit eigenen Skalen.
Wann muss man nach dem CE vorwärmen?
Ab CE 0,40 kennzeichnet der Rechner das Vorwärmen als erforderlich. Die Temperatur hängt von Dicke, Wasserstoff und Streckenenergie ab: Die Standardanalyse (CE 0,439) braucht 70 °C bei 12 mm und 130 °C bei 30 mm.
Warum steht Silizium im Formular, wenn es das Ergebnis nicht ändert?
Weder CE (IIW) noch CET enthalten Silizium, das Feld Si wirkt sich also nicht aus. Es steht da, weil das Zeugnis es aufführt; Silizium zählt nur im Pcm (Si/30), den dieser Rechner nicht ausrechnet.
Aktualisiert: