Gusseisen schweißen
Gusseisen ist nicht unschweißbar, sondern verlangt eine andere Reihenfolge: kurze Raupen, wenig Wärme und Hämmern — oder den vollen Weg mit Ofen.


Woran es liegt
Der Kohlenstoff. Er macht Gusseisen gießbar und dämpfend, aber er macht die Wärmeeinflusszone hart und spröde, sobald sie schnell abkühlt. Dazu kommt, dass Grauguss praktisch keine Dehnung hat: was sich nicht verformen kann, reißt.
Die Wärmeeinflusszone wird zu weißem Gusseisen. Schnelles Abkühlen macht aus dem graphithaltigen Gefüge harten, spröden Zementit. Dieser Saum ist glashart, lässt sich nicht bearbeiten und reißt unter der Schrumpfspannung der eigenen Naht.
Alte Gussteile sind verschmutzt. Jahrzehnte von Öl, Kühlmittel und Verbrennungsrückständen ziehen in die poröse Oberfläche ein und kommen beim Schweißen als Gas wieder heraus. Ein Motorblock, der sauber aussieht, ist es nicht.
Der kalte Weg
Nickel- oder Nickel-Eisen-Elektroden, niedriger Strom, Raupen von 20 bis 40 mm, nach jeder Raupe hämmern und abkühlen lassen, bis die Hand die Stelle aushält. Nickel ist deshalb der richtige Zusatz, weil sein Schweißgut weich bleibt und die Schrumpfung durch eigene Verformung aufnimmt, statt sie an den Grundwerkstoff weiterzugeben.
Der warme Weg
Vorwärmen auf 500 bis 600 °C, mit gusseisenartigem Zusatz schweißen und im Ofen langsam abkühlen — über Stunden. Nur dieser Weg liefert eine Verbindung, die dem Grundwerkstoff entspricht und sich hinterher bearbeiten lässt wie er. Er verlangt aber einen Ofen und ein Bauteil, das hineinpasst, und scheidet für die meisten Reparaturen deshalb aus.
Entscheidend ist das Abkühlen, nicht das Schweißen. Wer ein vorgewärmtes Gussteil an der Luft abkühlen lässt, erzeugt genau das aufgehärtete Gefüge, das das Vorwärmen verhindern sollte.
| Kalt | Warm | |
|---|---|---|
| Vorwärmen | keins oder bis 100 °C | 500–600 °C, das ganze Bauteil |
| Elektrode | Nickel: Ni, NiFe, NiCu | Gusseisen-Zusatzstab |
| Strom | so klein wie möglich | der normale Arbeitswert |
| Vorgehen | Abschnitte von 20–40 mm, hämmern, abkühlen lassen | durchgehend, solange es heiß ist |
| Abkühlen | an der Luft | langsam, in Sand oder im Ofen |
| Einsatz | Reparatur in der Werkstatt | kritische und dicke Teile |
Was zu erwarten ist
Eine kalte Nickelreparatur an einer Konsole, einem Gehäuse oder einem Krümmer ist eine echte Reparatur, die hält. Ein Teil, das danach spanend bearbeitet werden muss, enttäuscht kalt geschweißt oft: Der Saum der Wärmeeinflusszone kommt härter heraus als das Werkzeug. Und ein Riss durch einen hoch belasteten Querschnitt eines alten Gussteils ist das Schweißen manchmal nicht wert — ein Neuteil ist oft billiger als der dritte Versuch.
Welcher Guss ist es: Grauguss, Sphäroguss, Temperguss, Hartguss
„Gusseisen“ sind vier Werkstoffe, die sich sehr unterschiedlich schweißen lassen. Sie unterscheiden sich in der Form des Kohlenstoffs, nicht in seiner Menge — also erst den Werkstoff bestimmen, dann das Verfahren wählen.
| Sorte | Kurzzeichen | Woran erkennbar | Schweißen |
|---|---|---|---|
| Grauguss (Lamellengraphit) | EN-GJL, EN 1561 (GG) | Dunkler, körniger Bruch, dumpfer Klang, staubige Späne; Gehäuse, Blöcke, Maschinenbetten | Kalt mit Nickel oder warm |
| Sphäroguss (Kugelgraphit) | EN-GJS, EN 1563 (GGG) | Hellerer, feinerer Bruch, klingt beim Anschlagen, Späne rollen sich | Ja, gutmütiger als Grauguss; NiFe |
| Temperguss | EN-GJM, EN 1562 (GTS, GTW) | Kleine dünnwandige Teile, Fittings; erkennbar am Teil und an der Kennzeichnung | Eingeschränkt: die Wärme hebt die Glühbehandlung örtlich auf |
| Weißer Guss / Hartguss | — | Silbriger Bruch, die Feile rutscht ab, der Bohrer greift nicht; Verschleißteile | Praktisch nicht schweißbar |
Kennzeichnung und schnelle Proben
Im europäischen Kurzzeichen ist die Zahl die Mindestzugfestigkeit in MPa: EN-GJL-250 ist Grauguss mit mindestens 250 MPa. Sphärogusssorten tragen zusätzlich die Bruchdehnung in Prozent: EN-GJS-400-15 bedeutet 400 MPa und 15 %. Ältere Maschinen tragen die DIN-Namen GG-25 und GGG-40 für dieselben Sorten. Ohne Kennzeichnung trennt der Funkenflug am Schleifbock Guss von Stahl (kurze, rötliche Funken statt langer, verzweigter Garben), Bruch und Klang trennen Grau- von Sphäroguss, und eine Feile, die nirgends greift, bedeutet weißen Guss — nicht schweißen. Das Kohlenstoffäquivalent gilt hier nicht: Seine Formeln wurden für Stähle mit Zehntelprozent Kohlenstoff aufgestellt und verlieren bei 2–4 % ihren Sinn.
Womit Gusseisen schweißen: Ni oder NiFe
Zwei Typen von Nickelelektroden, Ni-CI und NiFe-CI nach EN ISO 1071 (ENi-CI und ENiFe-CI nach AWS A5.15). Im Elektrodenkatalog der Website sind das ESAB OK 92.18 und UTP 86 FN: basisch umhüllt, Gleichstrom am Pluspol, Rücktrocknen bei 150–250 °C.
- Ni — das weichste Schweißgut, am besten, wenn die Stelle gebohrt oder bearbeitet wird, und für dünne Wände; schwächer auf dicken, belasteten Querschnitten.
- NiFe — fester und gutmütiger bei verschmutztem Werkstoff; für Sphäroguss, dicke Wände, mehrlagige Füllungen und Verbindungen mit Stahl (siehe Mischverbindungen schweißen).
Bei einer großen Fuge kombiniert man beide: Flanken mit Ni puffern, mit NiFe füllen.
Gusseisen kalt schweißen, Schritt für Schritt

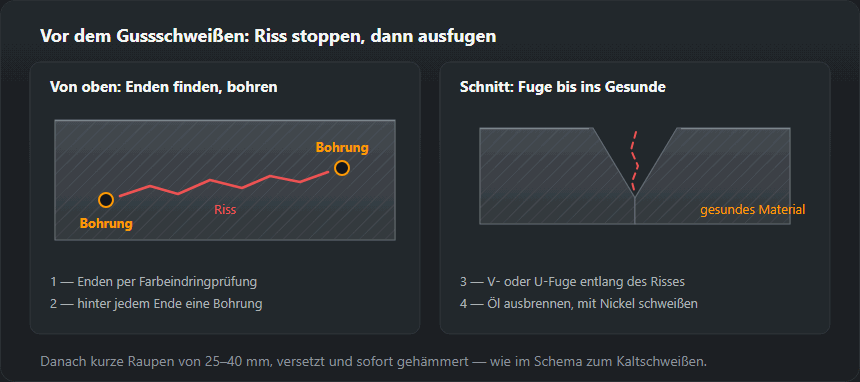
- Den ganzen Riss finden. Die Farbeindringprüfung zeigt die Rissspitze; bei einem öligen Teil genügt es, die Stelle mit dem Brenner leicht anzuwärmen — das austretende Öl zeichnet den Riss als dunkle Linie.
- Eine Bohrung von 3–4 mm knapp hinter jede Spitze setzen.
- Den Riss ausschleifen bis ins gesunde Material, mit gerundetem Grund statt spitzem V.
- Öl ausbrennen — Kurbelgehäuse, Motorblöcke und Getriebegehäuse sind damit vollgesogen. Erwärmen, bis es nicht mehr raucht, eine kurze Proberaupe legen; kocht das Bad, ausschleifen und erneut ausbrennen.
- Strom niedrig einstellen: etwa 25 A je Millimeter Durchmesser (Beispiel unten).
- Flanken puffern mit einer dünnen Nickellage: Sie nimmt den Kohlenstoff auf, und die Füllung liegt dann auf Nickel.
- Raupen von 20–40 mm, versetzt, jede sofort heiß hämmern.
- Warten, bis das Teil handwarm ist, bevor die nächste Raupe kommt; von selbst abkühlen lassen, ohne Wasser oder Druckluft.
Stromstärke: ein Rechenbeispiel
Bei 25 A je Millimeter: 2,5 mm × 25 ≈ 62 A (60–65 A einstellen), 3,2 mm × 25 = 80 A, 4,0 mm × 25 = 100 A. Mit den üblichen 35 A/mm bekäme die 3,2-mm-Elektrode 112 A, also 40 % mehr. Weiter herunter, solange der Lichtbogen stabil bleibt; eine Raupe, die wie ein Tropfen obenauf liegt und die Flanken nicht benetzt, heißt: zu wenig.
Warmschweißen in der Praxis
Das ganze Gussteil kommt auf 500–600 °C, den Wert aus der Tabelle — nicht nur die Umgebung des Risses, denn örtliches Erwärmen erzeugt genau den Temperaturunterschied, an dem Gusseisen reißt. Es wird langsam in einem Ofen oder einer Einhausung aus Steinen erwärmt und während der ganzen Arbeit auf Temperatur gehalten. Der klassische Weg ist das Gasschweißen: neutrale Acetylen-Sauerstoff-Flamme, Gussstab und ein Flussmittel für Guss, das die Oxidhaut auf dem Bad löst. Danach kühlt das Teil viele Stunden im geschlossenen Ofen oder in trockenem Sand ab. Die Verbindung entspricht dem Teil und lässt sich bearbeiten wie dieses; deshalb bleibt das Verfahren schweren, teuren Gussteilen vorbehalten.
Alternativen zum Schweißen: Hartlöten und Metallnähen
Schweißlöten mit Messing
Das Gusseisen wird nicht aufgeschmolzen: Die Fuge wird mit der Acetylen-Sauerstoff-Flamme erwärmt, bis ein Messingstab mit Flussmittel die Oberfläche benetzt und füllt. Ohne geschmolzenes Eisen entsteht kein weißer Guss an einer Schmelzlinie, und die Wärme ist viel geringer. Geeignet für dünne Gussteile und Deckel, die dicht bleiben müssen. Die Verbindung ist schwächer als der Guss, erweicht, wenn das Teil heiß läuft, bleibt sichtbar gelb, und Messing setzt Zinkrauch frei — nur mit Absaugung arbeiten.
Kaltes Metallnähen (Metalock u. ä.)
Ganz ohne Wärme: Entlang des Risses werden sich überlappende Gewindebohrungen gesetzt, mit Stiften gefüllt und flach verstemmt, quer zum Riss setzt man Formschlüssel ein, die die Kanten zusammenziehen. Es gibt keine Wärmeeinflusszone und keinen Verzug, und große Motorblöcke, Pressengestelle und Gehäuse lassen sich an Ort und Stelle reparieren.
So wählt man: Riss in Konsole oder Gehäuse — kalt mit Nickel; dünnes oder dichtes Teil — Schweißlöten; großes Gussteil, das nicht erwärmt werden darf — Metallnähen; Teil, das bearbeitet werden muss — warm schweißen.
Typische Fehler und woran man sie erkennt
- Ein Riss neben der Naht nach wenigen Minuten, oft mit hörbarem Knacken: Das Teil ist zu heiß geworden — zu lange Raupen, keine Pause, kein Hämmern.
- Kochendes Bad und Poren: Öl. Mehr Strom hilft nicht; erneut ausbrennen.
- Ein harter weißer Saum, auf dem der Bohrer rutscht: weißer Guss nach Stahlelektrode, hohem Strom oder schnellem Abkühlen. Ein schmales Band ist mit Nickel normal.
- Stahlelektrode an einem belasteten Teil: Risse entlang der Schmelzlinie nach wenigen Tagen.
Mehr zu Rissarten: Risse in Schweißnähten. Der Vorwärmrechner arbeitet für Stahl nach EN 1011-2; für Gusseisen liefert er keine Antwort, hilft aber auf der Stahlseite einer Guss-Stahl-Verbindung.
Wann ein Teil nicht geschweißt wird
Bremstrommeln und -scheiben, druckführende Teile und Teile, deren Versagen jemanden verletzen kann, werden ersetzt. Ebenso Verschleißteile aus weißem Guss und Gusseisen, das durch Jahre im heißen Betrieb verzundert ist und neben jeder Raupe neu reißt. Für alles andere gilt: Kostet ein Neuteil weniger als zwei Versuche, das Neuteil kaufen.
Häufige Fragen
Warum reißt Gusseisen beim Schweißen?
Wegen des Kohlenstoffs — 2 bis 4 % gegenüber unter 0,25 bei schweißgeeignetem Stahl. Beim schnellen Abkühlen bildet sich in der Wärmeeinflusszone weißer, glasharter Zementit, und der reißt unter der Schrumpfspannung.
Kalt oder mit Vorwärmen?
Kalt mit Nickelelektroden bei kurzen Raupen und Hämmern für Reparaturen, die halten sollen. Mit Vorwärmen auf 500 bis 600 °C und langsamem Abkühlen, wenn die Stelle danach spanend bearbeitet werden muss — dafür braucht es einen Ofen.
Warum hämmern?
Weil das Verformen der noch heißen Raupe die Schrumpfspannung abbaut, bevor sie den spröden Saum daneben aufreißt. Sofort nach jeder kurzen Raupe, mit einem stumpfen Meißel oder einem Nadelhammer.
Kann man Gusseisen mit dem MIG-Schweißgerät schweißen?
Mit gewöhnlichem Stahldraht nicht: Das Ergebnis ist dasselbe wie mit einer Stahlelektrode — hartes Schweißgut und ein Riss entlang der Schmelzlinie. Es gibt Nickeldrähte für Guss, und mit ihnen gelten dieselben Regeln: kurze Raupen, hämmern, Pause, bis das Teil handwarm ist. Der MIG-Brenner verführt zu langen durchgehenden Nähten, und genau die verträgt Gusseisen nicht; für die gelegentliche Reparatur ist die Nickel-Stabelektrode das einfachere Werkzeug.
Welche Elektrode für Gusseisen?
Eine Nickelelektrode. Ni-CI (AWS ENi-CI), wenn die Stelle danach gebohrt oder bearbeitet wird; NiFe-CI (AWS ENiFe-CI) für Festigkeit, für Sphäroguss und für Verbindungen mit Stahl. Gleichstrom, Elektrode am Pluspol, etwa 25 A je Millimeter Durchmesser: 80 A für eine 3,2-mm-Elektrode.
Warum reißt die Naht auf Guss neben der Raupe?
Weil dort der schwächste Bereich liegt: Die Wärmeeinflusszone ist zu hartem weißem Gusseisen geworden, die Schrumpfung der Raupe zieht daran, und das Gussteil kann sich nicht dehnen. Eine Ursache reicht: zu lange Raupe, kein Hämmern, keine Pause, Stahlelektrode oder Öl in den Poren.
Aktualisiert: