Зварювання чавуну
Чавун містить близько 3 % вуглецю — удесятеро більше, ніж конструкційна сталь. Він не тягнеться, а колеться, і тріскається не під дугою, а під час охолодження. Звідси дві різні технології.
Чому чавун тріскається
Під час швидкого охолодження вуглець не встигає виділитися у вигляді графіту й утворює цементит — білий чавун, твердий і крихкий. Водночас шов дає усадку, а чавун майже не пластичний і не може її прийняти. Результат — тріщина по лінії сплавлення, найчастіше через добу після зварювання.
До цього додається забруднення. Старий виливок роками вбирає в пори оливу, охолоджувальну рідину й продукти згоряння, а під час зварювання все це виходить газом просто у ванну. Блок двигуна, що виглядає чистим, чистим не є.
Звідси головне правило: керувати треба не дугою, а температурою. Є два підходи, і вони протилежні.
Холодне й гаряче зварювання
| Холодна | Гаряча | |
|---|---|---|
| Підігрів | немає або до 100 °C | 500–600 °C, увесь вузол |
| Електрод | нікелевий: Ni, NiFe, NiCu | чавунний присадковий пруток |
| Струм | мінімальний | робочий |
| Прийом | ділянки по 20–40 мм, проковування, охолодження | безперервно, поки гаряче |
| Охолодження | на повітрі | повільне, у піску або печі |
| Де застосовують | ремонт у майстерні | відповідальні й товсті деталі |
У майстерні майже завжди обирають холодне: прогріти корпус до 600 °C і забезпечити повільне охолодження у звичайних умовах нереально.
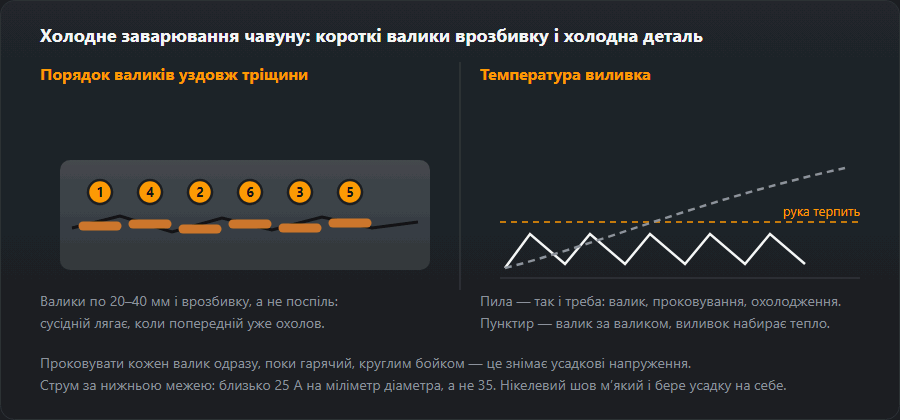
Ключовий прийом холодного зварювання: валик завдовжки 20–40 мм, одразу проковування легким молотком по гарячому шву, потім пауза до температури, за якої можна покласти руку. Проковування знімає усадкові напруження, пауза не дає прогріти деталь. Спокуса «доварити одним махом» — найчастіша причина тріщини.

Підготовка
- Знайти кінці тріщини й засвердлити їх — інакше вона піде далі.
- Розробити тріщину на всю глибину, краще фрезою, а не абразивом.
- Випалити оливу: чавун пористий і роками набирає її в пори. Прогріти місце пальником, доки не перестане диміти.
- Зачистити до чистого металу.
Пропущене знежирення дає пори в шві, і жоден електрод цього не компенсує.
Електроди
- Ni 99 — найпластичніший шов, найкраще обробляється механічно. Дорогий.
- NiFe — міцніший, дешевший, трохи твердіший. Універсальний вибір для ремонту.
- NiCu — для високоміцного чавуну й наплавлення.
- Сталеві електроди — лише для невідповідальних косметичних закладок: шов виходить твердим і не обробляється.
Чого очікувати
Холодний ремонт нікелем кронштейна, корпусу чи колектора — справжній ремонт, який витримає. Холодний ремонт деталі, яку потім треба обробляти, розчарує: зона термічного впливу виходить твердішою за інструмент. А тріщина через сильно навантажений переріз старого виливка може просто не бути вартою зварювання — нова деталь буває дешевшою за третю спробу.
Який це чавун: сірий, високоміцний, ковкий, білий
«Чавун» — це чотири матеріали, які зварюються зовсім по-різному. Розрізняє їх форма вуглецю, а не його кількість, тож спершу треба з’ясувати, з чого деталь, і лише потім обирати спосіб.
| Вид | Позначення | Як розпізнати | Зварювання |
|---|---|---|---|
| Сірий | EN-GJL, EN 1561 (GG, СЧ) | Темний зернистий злам, глухий звук, стружка пилить; корпуси, блоки, станини | Холодне нікелем або гаряче |
| Високоміцний | EN-GJS, EN 1563 (GGG, ВЧ) | Злам світліший і дрібніший, дзвенить, стружка завивається | Так, краще за сірий; NiFe |
| Ковкий | EN-GJM, EN 1562 (GTS, GTW, КЧ) | Дрібні тонкостінні деталі, фітинги; розпізнають за видом деталі й маркуванням | Обмежено: тепло зварювання місцево зводить нанівець термообробку |
| Білий | — | Сріблястий злам, напилок ковзає, свердло не бере; зносостійкі деталі | Практично не зварюється |
Маркування й швидкі проби
У європейському позначенні число — мінімальна границя міцності в МПа: EN-GJL-250 — сірий чавун не нижче 250 МПа. У високоміцних марок додається видовження у відсотках: EN-GJS-400-15 означає 400 МПа і 15 %. На старих верстатах трапляються німецькі DIN-назви GG-25 і GGG-40 для тих самих марок, а в документації за ГОСТ — позначення СЧ і ВЧ. Без маркування: іскра на точилі відрізнить чавун від сталі (короткі червонуваті іскри із зірочками замість довгого розгалуженого снопа), злам і звук — сірий від високоміцного, а напилок, що ніде не бере, означає білий чавун — його не варять. Вуглецевий еквівалент тут не працює: формули побудовано для сталей із десятими частками відсотка вуглецю, за 2–4 % вони втрачають сенс.
Нікелеві електроди для чавуну: Ni чи NiFe
Для холодного зварювання беруть один із двох типів нікелевих електродів: Ni-CI або NiFe-CI за EN ISO 1071 (в AWS A5.15 — ENi-CI і ENiFe-CI). У каталозі електродів на цьому сайті це ESAB OK 92.18 і UTP 86 FN: основне покриття, постійний струм зворотної полярності, прожарювання за 150–250 °C.
- Ni — найм’якший шов, найкращий вибір, коли місце свердлитимуть або оброблятимуть, і для тонких стінок; слабший на товстому навантаженому перерізі.
- NiFe — міцніший і терплячіший до брудного металу; для високоміцного чавуну, товстих стінок, багатошарового заповнення й з’єднань зі сталлю (див. зварювання різнорідних сталей).
На великому обробленні їх поєднують: кромки облицьовують нікелем, заповнюють електродом NiFe.
Холодне зварювання чавуну крок за кроком

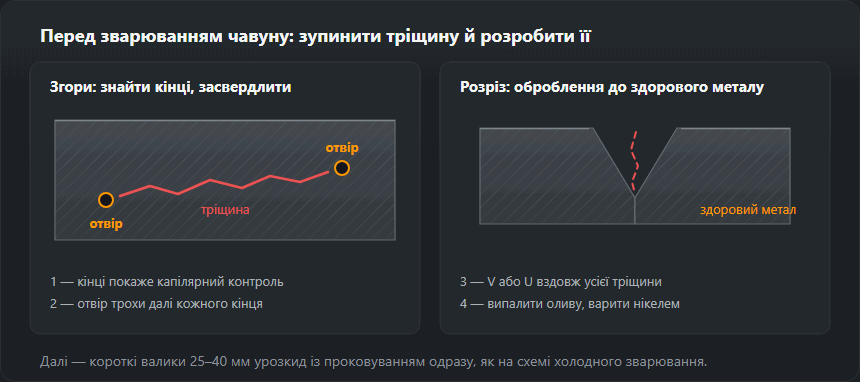
- Знайти всю тріщину. Капілярний контроль покаже її вершину; на замасленому виливку досить злегка прогріти місце пальником — олива, що виступає зі щілини, прорисує тріщину темною лінією.
- Засвердлити отвір 3–4 мм трохи далі кожного кінця.
- Вибрати тріщину до здорового металу, із заокругленим дном замість гострого V.
- Випалити оливу — картери, блоки двигунів і корпуси коробок передач просякнуті нею наскрізь. Гріти, доки не перестане диміти, покласти короткий пробний валик; якщо ванна кипить — зішліфувати й випалити ще раз.
- Виставити малий струм: близько 25 А на міліметр діаметра (приклад нижче).
- Облицювати кромки тонким шаром нікелю: він забирає вуглець, і заповнення лягає вже на нікель.
- Валики по 20–40 мм, урозкид, кожен одразу проковати по гарячому.
- Чекати, доки виливок стане теплим для руки, перш ніж класти наступний; охолодження природне, без води й стисненого повітря.
Струм: приклад із числами
За 25 А на міліметр: 2,5 мм × 25 ≈ 62 А (виставити 60–65 А), 3,2 мм × 25 = 80 А, 4,0 мм × 25 = 100 А. За звичайних 35 А/мм електрод 3,2 мм отримав би 112 А, тобто на 40 % більше. Знижувати, доки дуга горить стійко; валик, що лежить зверху краплею й не змочує кромки, означає, що струму замало.
Гаряче зварювання чавуну
Увесь виливок нагрівають до 500–600 °C, як у таблиці, — не лише зону тріщини, бо місцевий нагрів створює ту саму різницю температур, від якої чавун і тріскається. Гріють повільно, у печі або в цегляному обкладенні, і тримають температуру весь час роботи. Традиційно варять газом: нейтральне ацетилено-кисневе полум’я, чавунний пруток і флюс для чавуну, що розчиняє оксиди на ванні. Потім виливок охолоджується багато годин у закритій печі або в сухому піску. Шов відповідає металу й обробляється як він, тому спосіб залишають для важких і дорогих виливків.
Вирішує тут охолодження, а не зварювання. Охолодьте прогрітий виливок на повітрі — і отримаєте саме ту загартовану структуру, від якої підігрів мав захистити.
Замість зварювання: паяльне зварювання і стяжка
Паяльне зварювання латунню
Чавун не плавиться: оброблення гріють ацетилено-кисневим пальником, доки латунний пруток із флюсом не змочить поверхню й не заповнить її. Немає розплавленого чавуну — немає білого чавуну на лінії сплавлення й набагато менше тепла. Підходить для тонких виливків і кришок, які мають лишитися герметичними. З’єднання слабше за виливок, розм’якшується, якщо деталь працює гарячою, лишається жовтим, а латунь виділяє пари цинку — працювати з витяжкою.
Холодна стяжка (Metalock і подібні)
Зовсім без тепла: уздовж тріщини свердлять отвори з різьбою, що перекривають один одного, вкручують штифти й розклепують їх урівень, а поперек тріщини ставлять фігурні скоби, які стягують кромки. Немає ні зони термічного впливу, ні жолоблення, а великі блоки двигунів, станини пресів і корпуси ремонтують на місці.
Як обрати: тріщина в кронштейні чи корпусі — холодне зварювання нікелем; тонка або герметична деталь — паяльне зварювання; великий виливок, який не можна гріти, — стяжка; деталь під обробку — гаряче зварювання.
Типові помилки і як їх побачити
- Тріщина поруч зі швом за кілька хвилин, часто з чутним клацанням: виливок перегрівся — задовгі валики, немає пауз, немає проковування.
- Ванна кипить, пори: олива. Більший струм не допоможе; випалити ще раз.
- Тверда біла кромка, по якій ковзає свердло: білий чавун після сталевого електрода, великого струму або швидкого охолодження. Тонка смужка за нікелю — норма.
- Сталевий електрод на навантаженій деталі: тріщина вздовж лінії сплавлення за кілька днів роботи.
Докладніше про види тріщин — тріщини зварних швів. Калькулятор підігріву рахує для сталі за EN 1011-2; для чавуну він відповіді не дасть, але знадобиться для сталевого боку в з’єднанні чавун–сталь.
Коли деталь зварюванням не ремонтують
Гальмівні барабани й диски, деталі під тиском і деталі, поломка яких може когось поранити, замінюють. Так само чинять із зносостійкими деталями з білого чавуну та з чавуном, окисненим роками роботи за високої температури: він тріскається наново поруч із кожним валиком. В інших випадках: якщо нова деталь коштує менше за дві спроби, купуйте нову.
Часті питання
Чи можна варити чавун звичайним електродом по сталі?
Технічно шов вийде, практично — він буде твердим як скло, не піддасться свердлінню і з високою ймовірністю трісне по межі. Для косметичної закладки в ненавантаженому місці це припустимо, для ремонту корпусу — ні.
Чому шов потім неможливо просвердлити?
Тому що вуглець із чавуну перейшов у шов і утворив цементит. Нікелеві електроди дають шов, який лишається пластичним саме тому, що нікель не зв’язує вуглець у тверді карбіди. Якщо деталь потім обробляється, електрод обирають за цією ознакою.
Як відрізнити сірий чавун від високоміцного?
За зламом і за звуком. Сірий на зламі матово-сірий і зернистий, звук при постукуванні глухий. Високоміцний світліший і дзвенить. Для зварювання це важливо: високоміцний переносить зварювання краще за сірий, але через міцність його варять радше електродом NiFe.
Чи можна варити чавун напівавтоматом?
Звичайним сталевим дротом — ні: результат той самий, що зі сталевим електродом, — твердий шов і тріщина вздовж лінії сплавлення. Нікелеві дроти для чавуну існують, і з ними правила не змінюються: короткі ділянки, проковування, пауза до теплої руки. Напівавтомат спокушає довгим безперервним швом, а саме його чавун і не витримує, тож для разового ремонту простіше взяти нікелевий електрод.
Чим варити чавун — яким електродом?
Нікелевим. Ni-CI (AWS ENi-CI), якщо місце ремонту потім свердлять або обробляють; NiFe-CI (AWS ENiFe-CI) — для міцності, для високоміцного чавуну й для з’єднання зі сталлю. Постійний струм зворотної полярності, близько 25 А на міліметр діаметра: для електрода 3,2 мм це 80 А.
Чому шов на чавуні тріскається?
Тріщина майже завжди йде поруч зі швом, а не по ньому. Зона термічного впливу перетворилася на твердий білий чавун, усадка шва тягне її, а виливок не може видовжитися. Досить однієї причини: задовгий валик, немає проковування, немає пауз, сталевий електрод або олива в порах.
Оновлено: