Зварювання різнорідних сталей
Стик нержавійки з чорною сталлю трапляється постійно: патрубок до корпусу, кронштейн до труби, перехід у трубопроводі. Помилка в присадці дає тріщину не одразу, а під навантаженням або після першого нагріву.
Що відбувається у шві
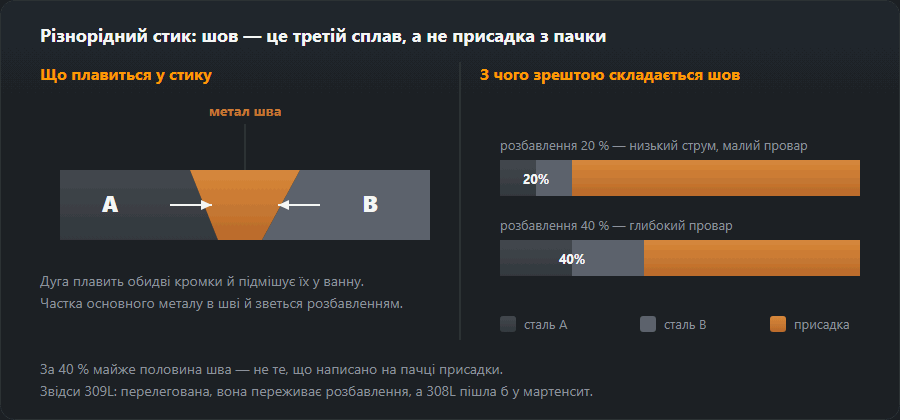
Під час зварювання аустенітної нержавійки з вуглецевою сталлю метал шва виходить сумішшю обох. Якщо легування не вистачає, частина шва після охолодження перетворюється на мартенсит — тверду й крихку структуру. Саме цією вузькою зоною вздовж лінії сплавлення й іде тріщина.
Рішення: узяти присадку із запасом за хромом і нікелем, щоб навіть після розбавлення основним металом шов лишився аустенітним.
Це головне практичне правило розділу. Звичайна 308L розрахована на зварювання нержавійки з нержавійкою; на стику з чорною сталлю її легування не вистачає, і шов іде в мартенсит. 309L містить більше хрому й нікелю саме заради запасу на розбавлення.

Підбір присадки
Загальний принцип: присадка обирається під більш леговану сторону, із запасом. Помилка у зворотний бік — брати матеріал під простішу сталь — не пробачається.
| З’єднання | Присадка | Зауваження |
|---|---|---|
| 304 / 316 + вуглецева сталь | 309L / 309LMo | Основний робочий варіант: перелегований, щоб пережити перемішування |
| Нержавійка + сталь Cr-Mo | 309L або нікелевий сплав | Нікелевий — там, де шов працює гарячим |
| Вуглецева + низьколегована | за слабшою стороною | Підігрів рахувати за тією, що більше гартується |
| Дуплекс + вуглецева сталь | 309LMo / 2209 | Стежити за міжшаровою температурою: дуплекс до неї чутливий |
| Нержавійка + чавун | нікелева (Ni, NiFe) | Працює як для чавуну |
| Різні аустенітні, 304 і 316 | за більш легованою стороною | 316L для стику 304 і 316 |
| Нержавійка + алюміній | — | Зварюванням плавленням не з’єднуються зовсім: потрібна перехідна вставка |
Режим
- Менше розбавлення. Що менше основного металу потрапить у шов, то надійніше збережеться аустенітна структура. Звідси — помірний струм і мінімальне проплавлення вуглецевого боку.
- Дуга ближче до нержавіючого боку під час зварювання кутового шва: так менше розплавляється чорна сталь.
- Тепловкладення обмежене так само, як на звичайній нержавійці: рахуйте погонну енергію.
- Підігрів призначається за вуглецевим боком: порахуйте його вуглецевий еквівалент.
Що врахувати на майбутнє
В аустенітної нержавійки коефіцієнт теплового розширення приблизно в півтора рази більший, ніж у вуглецевої сталі. З’єднання, яке працює за змінної температури, накопичує напруження на межі — тому для циклічних нагрівів таких стиків або уникають, або ставлять перехідну вставку.
І окремо: нержавіючий бік лишається нержавіючим, а вуглецевий — ні. Шов захищає себе, але чорна сталь поряд із ним іржавіє як зазвичай, і покриття для неї треба передбачити заздалегідь.
Приклад на діаграмі Шеффлера: одна пара, шість варіантів
Аустенітна сталь 18/9 (A) з вуглецевою (B), присадка типу 309L. Склади — значення за замовчуванням калькулятора діаграми Шеффлера, змінюємо лише частки — тобто скільки кожного металу потрапляє у шов:
| Частки A / B / присадка, % | Cr-екв | Ni-екв | Структура за діаграмою | Ферит |
|---|---|---|---|---|
| 15 / 15 / 70 | 20,0 | 13,1 | аустеніт із феритом | 0–5 % |
| 25 / 25 / 50 | 17,1 | 11,9 | аустеніт | 0 % |
| 35 / 35 / 30 | 14,1 | 10,8 | аустеніт із мартенситом | 0 % |
| 50 / 50 / 0 | 9,7 | 9,1 | мартенсит | — |
| 30 / 10 / 60 | 20,3 | 13,1 | аустеніт із феритом | 0–5 % |
| 10 / 30 / 60 | 16,7 | 11,9 | аустеніт із мартенситом | 0 % |
- 15/15/70 — розбавлення близько 30 %, як за MMA вузькими валиками: аустеніт із феритом, ферит 0–5 %. Це область, у яку цілять.
- 25/25/50 — половина шва з основного металу: аустеніт без фериту. Мартенситу немає, але чистий аустеніт схильний до гарячих тріщин.
- 35/35/30 — дуга плавить переважно стінки — глибоке проплавлення й широкі коливання: аустеніт із мартенситом. Тут починається крихкість.
- 50/50/0 — сплавлення без присадки: мартенсит. Тому нержавійку з чорною сталлю не проплавляють самою дугою TIG.
- 30/10/60 і 10/30/60 — частка присадки та сама, але дуга зміщена то на нержавіючий, то на вуглецевий бік. Підсумок: аустеніт із феритом проти аустеніт із мартенситом. Це числове обґрунтування правила «дугу ближче до нержавійки».
Діаграма дає область, а не гарантію: точку біля межі зсуне невелика зміна складу плавки. Для своїх сталей введи склад із сертифіката, а частки оціни за макрошліфом зразка.
Як на практиці зменшити розбавлення
- Процес. TIG із присадкою та MMA зазвичай дають менше розбавлення, ніж MAG струминним перенесенням; на MAG тримають коротку або імпульсну дугу.
- Вузькі валики без широких коливань. Кожен рух убік — зайва розплавлена стінка.
- Дуга на ванну й на нержавіючий бік, а не в чорну сталь — приклад вище показує різницю між двома областями діаграми.
- Буферний шар. На товстих стінках вуглецеву кромку спершу наплавляють присадкою 309L, обробляють і лише потім варять стик — кожне розбавлення діє тоді на меншу різницю складів.
Нержавійка з чорною сталлю крок за кроком
- Окремий інструмент для нержавійки. Щітка й круг, що торкалися чорної сталі, втирають у нержавійку частинки заліза — потім руді патьоки на боці, який не мав іржавіти.
- Підігрів за вуглецевим боком. Порахуй його вуглецевий еквівалент і температуру в калькуляторі підігріву; нержавійці підігрів не потрібен.
- Присадка 309L — електрод E 23 12 L (AWS E309L), дріт G 23 12 L Si (ER309LSi), пруток TIG W 23 12 L; для нержавійки з молібденом — 309LMo.
- Корінь на трубі — із піддувом газу зсередини з боку нержавійки, інакше корінь окиснюється до чорноти.
- Очищення після зварювання — травлення або пасивація лише нержавійки; вуглецевий бік отримує покриття, як будь-яка чорна сталь.
Типові помилки та як їх побачити
- 308L замість 309L — тріщина вздовж лінії сплавлення з боку вуглецевої сталі, часто лише після навантаження. Її знаходить капілярний контроль або злам.
- Завеликий струм на MAG — валик широкий і плаский, глибоко в чорній сталі; твердість біля лінії сплавлення помітно вища, ніж в обох металах.
- Гарячі тріщини по осі шва — чистий аустеніт без фериту, як у варіанті з половинним розбавленням; тріщина йде серединою валика одразу після зварювання.
- Іржа на нержавійці біля шва — забруднення залізом від спільного інструмента, а не дефект присадки. Усі правила для самої нержавійки — зварювання нержавійки.
Часті питання
Чи можна взяти 308L замість 309L?
Ні. 308L розрахована на зварювання нержавійки з нержавійкою. На стику з чорною сталлю метал шва розбавляється вуглецевим боком, легування не вистачає, і з’являється мартенситний прошарок. Тріщина по ньому виникає не одразу, а під навантаженням або після нагріву.
Як варити нержавійку з чавуном?
Нікелевими електродами, як чавун: вони дають пластичний шов і терплять обидва боки. Аустенітна присадка на чавуні працює гірше, бо вуглець із чавуну її окрихчує.
Стик 304 і 316 — це теж різнорідне зварювання?
Формально так, але проблема зовсім інша: обидві сталі аустенітні, мартенсит не загрожує. Беруть присадку під більш леговану сторону, тобто 316L, і варять як звичайну нержавійку.
Яким дротом варити нержавійку з чорною сталлю напівавтоматом?
Дротом 309LSi, тобто G 23 12 L Si за EN ISO 14343 (ER309LSi за AWS), у суміші для нержавійки. Короткою або імпульсною дугою — струминна плавить забагато чорної сталі й піднімає розбавлення.
Яким електродом з’єднати нержавійку з конструкційною сталлю?
Електродом 309L: E 23 12 L за EN ISO 3581, у записі AWS E309L-16 або -17. Для нержавійки з молібденом (316L) — 309LMo. Електроди 308L для такого стику не годяться.
Чи потрібен підігрів під час зварювання нержавійки з чорною сталлю?
Вирішує вуглецевий бік: якщо його вуглецевий еквівалент і товщина вимагають підігріву, гріють так, ніби варять його сам. Аустенітному боку підігрів не потрібен.
Оновлено: