Калькулятор погонної енергії (heat input)
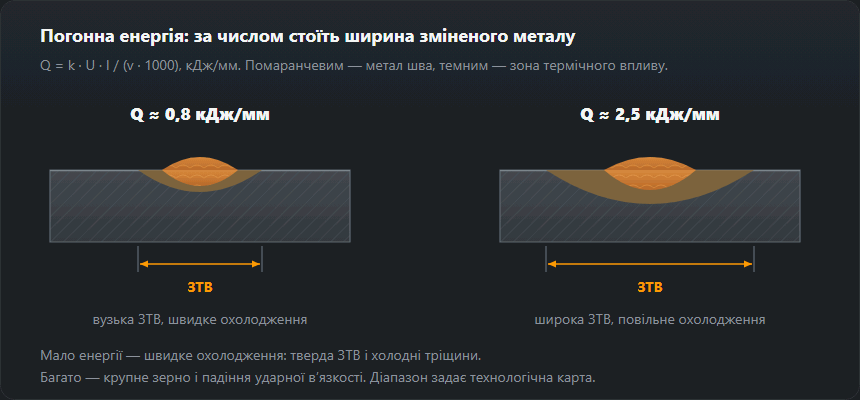
Погонна енергія — головний параметр, який атестують у WPS і перевіряють під час розбору дефектів. Вона визначає, наскільки широкою буде зона термічного впливу і що станеться зі структурою металу поряд зі швом.

Формула
За EN 1011-1 розрахунок іде у два кроки.
Енергія дуги: E = (U · I · 60) / (v · 1000),
кДж/мм, де U — напруга дуги у вольтах, I — струм
в амперах, v — швидкість зварювання в мм/хв.
Погонна енергія: Q = k · E, де k —
термічний ККД процесу.
| Процес | ISO 4063 | k |
|---|---|---|
| Зварювання під флюсом суцільним дротом SAW | 121 | 1,0 |
| Ручне дугове зварювання покритим електродом MMA · SMAW | 111 | 0,8 |
| Зварювання MAG суцільним дротом в активному газі MAG · GMAW | 135 | 0,8 |
| Зварювання MAG порошковим дротом із флюсом FCAW | 136 | 0,8 |
| Зварювання TIG суцільним присадковим матеріалом TIG · GTAW | 141 | 0,6 |
| Плазмове зварювання | 15 | 0,6 |
Як розрахувати погонну енергію: приклади по кроках
У кожному прикладі нижче стоять числа, які ви ввели б у калькулятор вище,
а результати — саме ті, що він покаже: енергія дуги і погонна енергія
в кДж/мм, округлені до двох знаків після коми. У кДж/см калькулятор не
перераховує — результат у кДж/мм помножте на 10. Формула одним рядком:
Q = k · U · I · 60 / (v · 1000), v у мм/хв.
| Приклад | k | I, А | U, В | v, мм/хв | E, кДж/мм | Q, кДж/мм | Q, кДж/см |
|---|---|---|---|---|---|---|---|
| Значення калькулятора за замовчуванням, MMA 111 | 0,8 | 150 | 24 | 150 | 1,44 | 1,15 | 11,5 |
| MAG 135 | 0,8 | 220 | 24 | 300 | 1,06 | 0,84 | 8,4 |
| MMA 111, електрод 3,2 мм | 0,8 | 125 | 25 | 150 | 1,25 | 1,00 | 10,0 |
| TIG 141, лист 2 мм | 0,6 | 90 | 11 | 60 | 0,99 | 0,59 | 5,9 |
| SAW 121 | 1,0 | 500 | 30 | 500 | 1,80 | 1,80 | 18,0 |

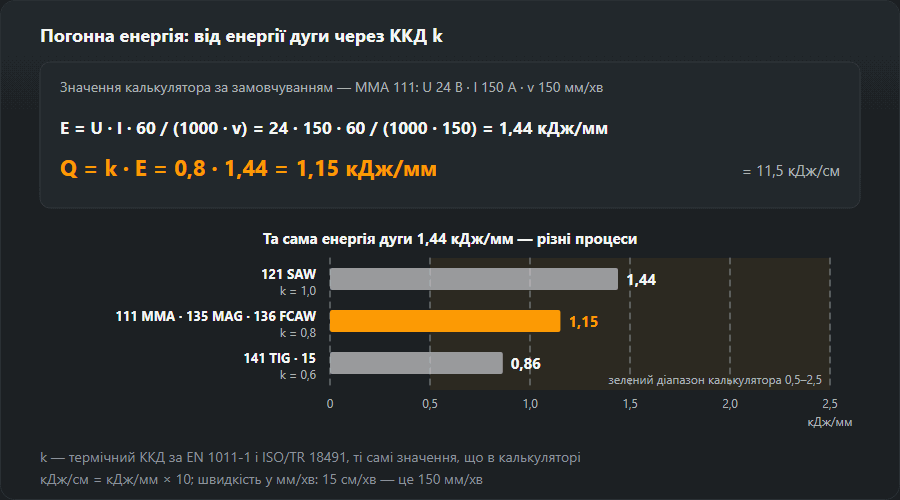
Приклад 1: значення калькулятора за замовчуванням (MMA 111)
150 А, 24 В, 150 мм/хв, метод MMA з k = 0,8. Крок
перший, енергія дуги: E = 24 · 150 · 60 / (150 · 1000) = 1,44 кДж/мм.
Крок другий, погонна енергія: Q = 0,8 · 1,44 = 1,15 кДж/мм, тобто
11,5 кДж/см. Результат потрапляє в зелений діапазон 0,5–2,5 кДж/мм.
Якщо ввести довжину шва 1 м, калькулятор додасть час горіння дуги:
1000 мм при 150 мм/хв — це 6,7 хв.
Приклад 2: MAG 135, 220 А, 24 В, 30 см/хв
Швидкість задано в см/хв, а калькулятор чекає мм/хв: 30 см/хв =
300 мм/хв. Енергія дуги E = 24 · 220 · 60 / (300 · 1000) = 1,06 кДж/мм
(без округлення 1,056). У MAG у таблиці цієї сторінки k = 0,8, тому
Q = 0,8 · 1,056 = 0,84 кДж/мм = 8,4 кДж/см. Дрібна пастка:
калькулятор множить неокруглену енергію дуги. Якщо вручну помножити показані
1,06 на 0,8, вийде 0,848 і після округлення 0,85 — різниця нешкідлива, але
перевіряльник, порівнюючи ваш аркуш із калькулятором, про неї спитає.
Приклад 3: MMA 111, електрод 3,2 мм, 15 см/хв
Таблиця струму
для електродів дає для 3,2 мм 90–140 А; беремо 125 А. Багато
апаратів MMA напругу не показують, тож для швидкої оцінки годиться правило
з питань унизу сторінки: U ≈ 20 + 0,04 · 125 = 25 В. Швидкість
15 см/хв = 150 мм/хв. Енергія дуги
E = 25 · 125 · 60 / (150 · 1000) = 1,25 кДж/мм, погонна енергія
Q = 0,8 · 1,25 = 1,00 кДж/мм = 10,0 кДж/см. Для документа ці
25 В треба замінити виміряним значенням — як міряти, нижче.
Приклад 4: TIG 141 по листу 2 мм
Таблиця режимів
дає для 1,5–2,0 мм 50–90 А; беремо 90 А. Напругу дуги при TIG
на апараті не задають, вона випливає з довжини дуги, тому її вимірюють —
припустімо, вольтметр показав 11 В. При 60 мм/хв (1 мм/с) енергія
дуги E = 11 · 90 · 60 / (60 · 1000) = 0,99 кДж/мм. З k = 0,6:
Q = 0,6 · 0,99 = 0,59 кДж/мм = 5,9 кДж/см, діапазон «тонкий
метал». Якщо помилково залишити у списку MIG/MAG, ті самі параметри дадуть
0,79 кДж/мм — на папері на третину більше за той самий шов.
Приклад 5: зварювання під флюсом 121
Припустімо, прохід одним дротом на 500 А, 30 В і 500 мм/хв.
Енергія дуги E = 30 · 500 · 60 / (500 · 1000) = 1,80 кДж/мм. У
зварювання під флюсом k = 1,0, тож погонна енергія дорівнює енергії
дуги: 1,80 кДж/мм = 18,0 кДж/см. Це єдиний процес, де плутанина між
двома числами нічого не псує.
Одиниці: мм/с, см/хв, мм/хв, кДж/мм і кДж/см
- Швидкість: мм/хв = см/хв × 10 = мм/с × 60. Тобто 30 см/хв = 300 мм/хв = 5 мм/с.
- Енергія на довжину: кДж/см = кДж/мм × 10, Дж/мм = кДж/мм × 1000. Приклад за замовчуванням дає 1,15 кДж/мм = 11,5 кДж/см = 1150 Дж/мм (без округлення 1152 Дж/мм).
- Формула в інших одиницях:
Q = k · U · I · 60 / vпри v у мм/хв дає Дж/мм (приклад MAG: 844,8 Дж/мм). При v у мм/сQ = k · U · I / (v · 1000)дає кДж/мм. А формула калькулятора при v у см/хв одразу видає кДж/см: 0,8 · 24 · 220 · 60 / (30 · 1000) = 8,4.
Як заміряти швидкість зварювання: довжина шва на час горіння дуги
v = L / t, де L — фактично зварена довжина, t — час, поки на ній
горіла дуга. Найпростіше позначити 200 мм і засікти секундоміром.
200 мм за 40 с — це 5 мм/с, тобто 300 мм/хв, приклад MAG.
Для цілого валика міряють його готову довжину й ділять лише на час горіння дуги:
паузи на заміну електрода та відбивання шлаку не рахуються. Якщо апарат або
реєстратор параметрів записує час дуги, беріть його: це надійніше за секундомір
у руках помічника.
Орієнтири
| Q, кДж/мм | Що це означає |
|---|---|
| < 0,5 | Швидке охолодження, ризик гартівних структур і холодних тріщин у ЗТВ |
| 0,5–1,0 | Тонкий метал, кореневі проходи, нержавійка |
| 1,0–2,5 | Робочий діапазон для більшості ручних процесів по сталі |
| > 2,5 | Велике зерно в ЗТВ, падіння ударної в’язкості, деформації |
Найпростіший спосіб: позначити ділянку шва завдовжки 200 мм і засікти секундоміром, за скільки її проварено. Швидкість у мм/хв = 200 / час у секундах × 60. Це єдина величина у формулі, яку не прочитати на дисплеї апарата.
Де це потрібно
- У технологічній карті. У WPS зазначають діапазон погонної енергії, а під час атестації процедури за EN ISO 15614 її фактичне значення фіксують у протоколі.
- Під час розрахунку підігріву. Q входить у формулу температури попереднього підігріву — вона є в калькуляторі вуглецевого еквівалента.
- Під час розбору дефектів. Тріщини в ЗТВ і падіння ударної в’язкості майже завжди впираються у вихід за межі діапазону.
Як заміряти реальні струм і напругу
Струм міряють струмовимірювальними кліщами для постійного струму (на датчику Холла), обхопивши зварювальний кабель; звичайні кліщі змінного струму постійний струм не покажуть. Показання читають під час сталого горіння, а не під час запалювання. Цифра на панелі апарата може бути уставкою, а не тим, що реально тече.
Напругу міряють якомога ближче до дуги: між електродотримачем або роз’ємом пальника та виробом поряд зі швом. Табло апарата міряє на власних клемах і тому включає спад в обох кабелях. Калькулятор спаду напруги дає 4,40 В для 220 А по 20 м мідного кабелю 35 мм². При 24 В на дузі на клемах тоді близько 28,4 В, і якщо ввести це значення, приклад MAG перетвориться на 1,00 кДж/мм замість 0,84 — майже на п’яту частину більше.
Імпульсні режими та режими з керованою формою струму
В імпульсному MIG/MAG і схожих режимах струм і напруга змінюються багато
разів на секунду. Прилад показує середні значення — або діючі, залежно від
приладу, — а добуток двох середніх не дорівнює середній потужності: піки струму
й напруги збігаються в часі, тому середнє U × середнє I зазвичай занижує
реальну потужність, а діючі значення можуть її завищувати. Тому
ISO/TR 18491 рахує енергію дуги за миттєвою потужністю або миттєвою
енергією, виміряною швидкодіючим приладом чи лічильником енергії, який є
в частини джерел. Тоді E = енергія / довжина шва: 211,2 кДж на
валик 200 мм дають 1,056 кДж/мм, а далі Q = k · E
як зазвичай.
Погонна енергія при зварюванні з поперечними коливаннями та нитковими валиками
Коливання електрода не змінюють ні струм, ні напругу — вони сповільнюють просування вздовж шва, а швидкість стоїть у знаменнику. Візьміть приклад MAG і ведіть пальник із коливаннями так, щоб шов просувався на 150 замість 300 мм/хв: енергія дуги 2,11 кДж/мм, погонна енергія 1,69 кДж/мм (16,9 кДж/см) — удвічі більше, ніж нитковим валиком. У формулу завжди йде просування вздовж осі шва, а не зигзаг пальника. Де погонна енергія обмежена, розробку кромок заповнюють більшою кількістю вузьких ниткових валиків замість кількох широких; у кожного проходу тоді своя погонна енергія, і кожен має вкладатися в діапазон.
Погонна енергія у WPS, t8/5, ударна в’язкість і твердість
WPS. У технологічній карті стоїть діапазон погонної енергії, заданий під час атестації технології й записаний у WPQR. Межі належать цій технології: їх не переписують із таблиці, а на посту тримають прохід за проходом.
Час охолодження t8/5. EN 1011-2 перераховує погонну енергію, товщину й підігрів у час остигання від 800 до 500 °C, а він вирішує, яка структура буде в ЗТВ. Підставте обидва значення MAG у калькулятор t8/5 (стикове з’єднання, 20 °C): на листі 10 мм 0,84 кДж/мм дають 7,2 с, а валик із коливаннями на 1,69 кДж/мм — 29,2 с, поза вікном 5–25 с, яке калькулятор позначає для нелегованих і низьколегованих сталей. На 20 мм ті самі значення дають 4,0 і 8,0 с: тут надто швидко остигає вже нитковий валик, і відповідь — підігрів, а не більший струм.
Ударна в’язкість і твердість. Надто коротке t8/5 — це загартована ЗТВ і ризик холодних тріщин; надто довге — велике зерно й менша робота удару в ЗТВ. Під час атестації технології твердість ЗТВ міряють у HV; щоб порівняти її з вимогою в HB чи HRC, стане в пригоді переведення твердості.
Якщо WPS чи каталог дає енергію в kJ/in, а швидкість у дюймах за хвилину, спершу переведіть їх у конвертері одиниць і лише потім порівнюйте з результатом у кДж/мм.
Типові помилки
- Забули k — або застосували його двічі. Енергія дуги, записана як погонна енергія, перетворює приклад MAG на 1,06 замість 0,84 кДж/мм — на чверть більше. Якщо значення, де k уже враховано, ще раз помножити на 0,8, вийде 0,68 замість 0,84. Завжди пишіть, яке з двох чисел ви наводите.
- кДж/см і кДж/мм. Різниця в 10 разів: 8,4 кДж/см — це 0,84 кДж/мм. Межу, переписану без одиниць, хтось прочитає неправильно.
- Шлях пальника замість просування шва. Якщо під час коливань міряти зигзаг, швидкість вийде завищеною, а погонна енергія — заниженою.
- Напруга з табло при довгому кабелі. У показанні сидить спад у кабелях — у прикладі вище майже п’ята частина енергії, яка до шва так і не дійшла.
- Швидкість на око. Вгадана швидкість зсуває результат сильніше за будь-який інший параметр; міряйте довжину й час дуги.
Часті питання
Чим погонна енергія відрізняється від енергії дуги?
Енергія дуги — це вся електрична потужність, поділена на швидкість. Погонна енергія (heat input) — лише та частина, що реально пішла в метал: енергія дуги, помножена на термічний ККД процесу. Для MMA і MIG/MAG він 0,8, для TIG — 0,6, для зварювання під флюсом — 1,0.
Що буде, якщо погонна енергія завелика?
Зона термічного впливу розширюється, зерно росте, ударна в’язкість падає, деталь веде. На нержавійці додається ризик міжкристалітної корозії, на низьколегованих сталях — втрата міцності в ЗТВ. Тому в WPS майже завжди стоїть верхня межа.
А якщо замала?
Метал остигає швидко, у ЗТВ утворюється гартівна структура, і разом із воднем це дає холодні тріщини. Нижня межа особливо важлива для товстого металу й сталей із високим вуглецевим еквівалентом — там її компенсують попереднім підігрівом.
Як перевести кДж/см у кДж/мм?
Поділити на 10: 11,5 кДж/см = 1,15 кДж/мм. Назад — помножити на 10. Дж/мм — це кДж/мм × 1000, тобто 1,15 кДж/мм = 1150 Дж/мм. Калькулятор показує лише кДж/мм.
Яка погонна енергія допустима для S355 і дрібнозернистих сталей?
Одного числа немає. Діапазон задає WPS за результатами атестації технології, а EN 1011-2 виводить його з часу охолодження t8/5 для конкретної товщини, з’єднання й підігріву. Перевірте своє значення калькулятором t8/5: для нелегованих і низьколегованих сталей він позначає 5–25 с; для поліпшених високоміцних сталей виробник сталі дає вужче вікно.
Як рахувати погонну енергію під час зварювання з коливаннями?
За тією самою формулою, але швидкість — це просування вздовж шва, а не шлях пальника. Коливання легко скорочують його вдвічі: MAG на 220 А і 24 В дає нитковим валиком при 300 мм/хв 0,84 кДж/мм, а з коливаннями при просуванні 150 мм/хв — 1,69 кДж/мм.
Яку напругу вводити, якщо апарат її не показує?
Для ручного дугового зварювання її можна оцінити як U ≈ 20 + 0,04 · I: для 125 А виходить 25 В. Це наближення: якщо результат іде в документ, напругу міряють — вольтметром між тримачем і виробом, а не на клемах апарата.
Оновлено: