Режими зварювання напівавтоматом і TIG за товщиною металу
Одна таблиця на стіну цеху: від товщини металу до діаметра дроту, струму, напруги, швидкості подачі та витрати газу. Поруч TIG, тонкий лист і профільна труба — усе з тих самих даних, за якими рахують калькулятори сайту.
Коротка відповідь
Лист 5–6 мм, MAG: дріт 1,0–1,2 мм, 160–220 А, 22–25 В, газ 14–16 л/хв. TIG на 3,0 мм: вольфрам 2,0–2,4 мм і 90–130 А постійного струму.

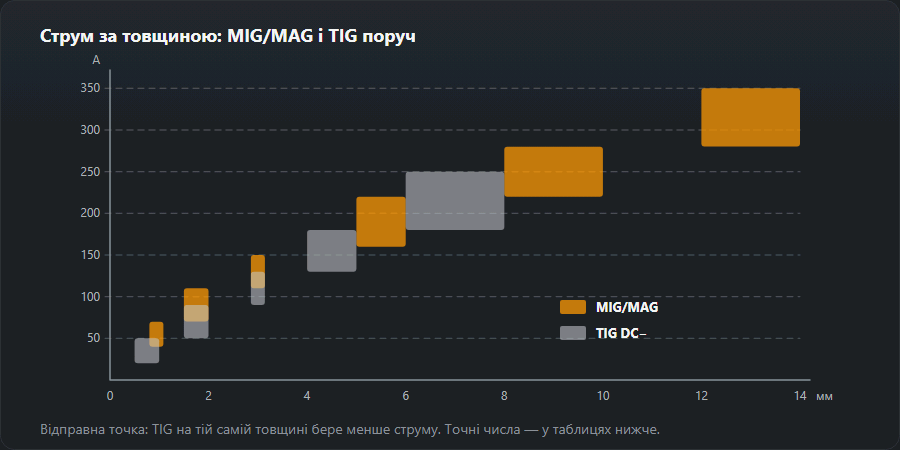
MIG/MAG по сталі: режими за товщиною
Значення для суцільного дроту по нелегованій сталі в суміші M21 (аргон з 18 % CO₂) у нижньому положенні. Швидкість подачі пораховано формулою калькулятора подачі дроту для більшого діаметра з діапазону — саме це число виставляють на напівавтоматі без синергетики.
| Товщина, мм | Дріт, мм | Струм, А | Напруга, В | Подача, м/хв | Газ, л/хв |
|---|---|---|---|---|---|
| 0,8–1,0 | 0,6–0,8 | 40–70 | 15–17 | 1,5–4 | 8–10 |
| 1,5–2 | 0,8 | 70–110 | 17–19 | 4–7 | 10–12 |
| 3 | 0,8–1,0 | 110–150 | 19–21 | 4,5–6,5 | 12–14 |
| 5–6 | 1,0–1,2 | 160–220 | 22–25 | 4,5–6,5 | 14–16 |
| 8–10 | 1,2 | 220–280 | 26–29 | 6,5–8,5 | 16–18 |
| 12+ | 1,2–1,6 | 280–350 | 29–32 | 4,5–6 | 18–20 |
Подачу вказано для більшого діаметра дроту з діапазону; тонкий дріт за того самого струму подають швидше.
Як читати рядок MIG/MAG: приклад для листа 5–6 мм
Рядок дає дріт 1,0–1,2 мм, 160–220 А, 22–25 В і 14–16 л/хв газу. Порядок читання:
- Дріт. Із двох діаметрів тонкий краще працює в нижній частині діапазону струму, товстий — у верхній. На подавальному механізмі виставляють той, що стоїть в апараті.
- Струм → подача. На апараті без синергетики струм прямо не виставляють — виставляють швидкість дроту. Для середини діапазону, 190 А, формула калькулятора подачі дає 8,5 м/хв для дроту 1,0 мм і 5,5 м/хв для 1,2 мм. Колонку в таблиці пораховано для товстішого дроту.
- Напруга. Починають із середини смуги й поправляють за звуком (нижче, у розділі про налаштування).
- Газ. 14–16 л/хв — це за безперервного зварювання 840–960 літрів на годину горіння дуги. Скільки балонів піде на замовлення, порахує калькулятор витрати газу.
Напруга каже, яка дуга. Коротка — 16–22 В, крупнокрапельна — 22–26 В, струменева — від 26–28 В. Рядки 8–10 мм (26–29 В) і 12+ (29–32 В) — це вже струменеве перенесення: для нижнього положення й кутових швів PB. Уся смуга 22–25 В для 5–6 мм лежить у крупнокрапельній області (змішане перенесення), тому на цій товщині працюють або біля нижньої межі смуги, ближче до короткої дуги, або йдуть вище, у струмінь.
Положення. Таблиця — для нижнього положення. На вертикалі й стелі лишаються на короткій дузі — на практиці на рядку 3 мм (0,8–1,0 мм, 110–150 А, 19–21 В), а товстий метал заповнюють більшою кількістю валиків. Подробиці: вертикальний шов, стельовий, горизонтальний.
TIG на постійному струмі (DC−) по сталі
Вольфрамовий електрод на мінусі, захист чистим аргоном. Діаметр присадкового прутка зазвичай близький до діаметра вольфраму.
| Товщина, мм | Вольфрам, мм | Струм DC−, А | Присадка, мм | Аргон, л/хв |
|---|---|---|---|---|
| 0,5–1,0 | 1,0–1,6 | 20–50 | 1,0–1,6 | 5–7 |
| 1,5–2,0 | 1,6 | 50–90 | 1,6 | 6–8 |
| 3,0 | 2,0–2,4 | 90–130 | 2,0–2,4 | 7–9 |
| 4,0–5,0 | 2,4 | 130–180 | 2,4–3,0 | 8–10 |
| 6,0–8,0 | 3,2 | 180–250 | 3,0–4,0 | 10–12 |
Як читати таблицю TIG: два приклади
Лист 3,0 мм: вольфрам 2,0–2,4 мм, 90–130 А (DC−), пруток 2,0–2,4 мм, аргон 7–9 л/хв. Починають із нижньої межі струму й піднімають, доки ванна швидко не захопить обидві кромки. Лист 1,5–2,0 мм: вольфрам 1,6 мм, 50–90 А, аргон 6–8 л/хв — на тонкому листі важливіша швидкість, ніж струм.
Діаметр вольфраму має пасувати до струму: тонкий оплавляється, товстий дає нестійку дугу на малому струмі. Вибір і заточування описує калькулятор вольфрамового електрода, а всю техніку — стаття про TIG.
Тонкий лист 0,8–2 мм: три способи поруч
Тонше 2 мм важить кожен ампер, тож тут простіше порівняти, який спосіб дасть шов без прожогу.
| Товщина | MMA | MIG/MAG | TIG |
|---|---|---|---|
| 0,8 мм | не рекомендується | 0,6 мм · 40–55 А · 15–16 В | вольфрам 1,0 мм · 25–40 А |
| 1,0 мм | 2,0 мм · 50–65 А | 0,6–0,8 мм · 45–65 А · 16–17 В | вольфрам 1,0 мм · 30–50 А |
| 1,5 мм | 2,0 мм · 55–70 А | 0,8 мм · 70–90 А · 17–18 В | вольфрам 1,0 мм · 50–70 А |
| 2,0 мм | 2,5 мм · 70–90 А | 0,8 мм · 90–110 А · 17–19 В | вольфрам 1,6 мм · 70–90 А |
Профільна труба за товщиною стінки
Найтонші стінки електродом варять лише переривчастим швом: суцільний шов пропалить профіль.
| Стінка, мм | Профіль | MIG/MAG | MMA |
|---|---|---|---|
| 1,2 | 20×20, 20×40 | 0,8 мм · 50–70 А · 16–17 В | 2,0 мм · 50–65 А, переривчастим швом |
| 1,5 | 40×20, 40×40 | 0,8 мм · 70–90 А · 17–18 В | 2,0 мм · 55–70 А, переривчастим швом |
| 2,0 | 40×40, 60×40 | 0,8 мм · 90–110 А · 17–19 В | 2,5 мм · 70–90 А |
| 3,0 | 60×40, 80×40 | 0,8–1,0 мм · 120–140 А · 19–21 В | 3,2 мм · 90–120 А |
| 4,0 | 80×40, 100×50 | 1,0 мм · 140–170 А · 19–21 В | 3,2 мм · 110–140 А |
Тонкий лист і профіль: як вибрати спосіб за таблицею
Лист 1,5 мм — три варіанти в одному рядку: MMA 2,0 мм · 55–70 А, MIG/MAG 0,8 мм · 70–90 А · 17–18 В, TIG 1,0 мм · 50–70 А. MMA можлива, але найважча: таблиця дає тут електрод 2,0 мм, а на 0,8 мм MMA не рекомендує взагалі. Напівавтомат найшвидший, TIG дає найточніше керування ванною. Правила зварювання без пропалів: зварювання тонкого металу.
Профіль 2,0 мм (наприклад, 40×40, 60×40): напівавтомат 0,8 мм · 90–110 А · 17–19 В, електрод 2,5 мм · 70–90 А. За стінки 1,5 мм таблиця для електрода (2,0 мм · 55–70 А) приписує переривчасте зварювання — суцільний валик пропалить профіль. Порядок швів на профілі, щоб його не повело, описано в статті про зварювання профільної труби.
Покритий електрод
Струм для електродів від 1,6 до 6 мм у всіх положеннях — в окремій таблиці:Струм і діаметр електрода.
Як виставити апарат за таблицею
Почніть із середини діапазону й зробіть пробний валик на обрізку тієї самої товщини. Рівне потріскування — напругу й подачу підібрано; тріск і бризки — напруга низька або дріт іде надто швидко; довга шипляча дуга — напруга висока. Виліт дроту тримайте в межах 10–15 його діаметрів.
Налаштування по кроках
- Без синергетики: спершу швидкість дроту (від неї залежить струм), потім напруга. Після пробного валика змінюють одне за раз: подачу приблизно на 0,5 м/хв або напругу маленьким кроком.
- Із синергетикою: вибрати програму (дріт, газ), виставити товщину або швидкість дроту з таблиці, а напругу лише підлаштувати на 1–2 В за звуком.
- Проба на обрізку тієї самої товщини, у тому самому положенні, в якому буде шов.
Ознака → що змінювати
- Тріск і бризки, дріт «встромляється» у ванну — мало напруги або надто швидка подача.
- Довга шипляча дуга, крапля на кінці дроту — забагато напруги.
- Валик високий і вузький, кромки не змочені — холодно: більше струму (подачі) й напруги разом.
- Пропал — спуститися на рядок нижче або вести швидше.
- Пори — перевірити, що витрата вкладається в колонку газу, немає протягу й метал чистий.
- Гарне лице, але кромки не сплавлені на товстому листі — коротка дуга надто холодна для цієї товщини; більше валиків або рядок вище. Дефект називається несплавленням.
Таблиця струму для штучних електродів в усіх положеннях — окрема, коефіцієнти положень розібрано на сторінці про положення зварювання.
Порахуйте під свій випадок
Таблиця дає відправну точку. Точну подачу під свій струм, витрату газу й готову pWPS порахують калькулятори:
Часті питання
Який струм для дроту 0,8 мм?
На лист 1,5–2 мм дріт 0,8 мм працює на 70–110 А і 17–19 В, на 3 мм — уже на 110–150 А. На найтоншому листі краще дріт 0,6 мм.
Чи підходять ці режими для апарата із синергетикою?
Так, лише користуються ними інакше: синергетика сама добирає напругу під подачу, тож із таблиці беруть діаметр дроту і струм під свою товщину, а напругу підправляють на 1–2 В за звуком дуги.
Яка швидкість подачі дроту за 190 А?
За формулою калькулятора подачі: 8,5 м/хв для дроту 1,0 мм і 5,5 м/хв для 1,2 мм. За того самого струму тонкий дріт подається швидше.
Які режими для профілю зі стінкою 2 мм?
Напівавтомат: 0,8 мм · 90–110 А · 17–19 В. Електрод: 2,5 мм · 70–90 А. За стінки 1,5 мм електродом варять уже переривчасто.
Чи можна користуватися таблицею MIG/MAG на вертикалі й стелі?
Не напряму: таблиця — для нижнього положення. Поза ним лишаються на короткій дузі (3 мм: 110–150 А, 19–21 В) і додають валиків замість того, щоб піднімати режим.
Оновлено: