Горизонтальний шов: як не отримати підріз згори
Горизонтальний шов іде по вертикальній площині. Ванна тягнеться вниз, тому верхня кромка лишається підрізаною, а нижня отримує наплив. Уся робота зводиться до того, щоб підперти ванну дугою.
Де трапляється це положення
На резервуарах і трубах, змонтованих вертикально, на поясах обшивки, на колонах і всюди, де деталь не покласти. У трубопроводах йому відповідає поворот 2G: труба стоїть вертикально, шов іде по колу.
Як вести
Електрод спрямовують трохи вгору, під кутом 5–15° вище горизонту: дуга підпирає ванну знизу і не дає їй стікати. Дуга тримається короткою, валики вузькі, без широких коливань — кожне широке коливання обертається підрізом згори. Струм беруть на 10 % нижчий, ніж у нижньому положенні (калькулятор множить діапазон на 0,9).
Орієнтовні режими для рутилового електрода, струм на 10 % нижчий за нижнє положення
| Товщина, мм | Діаметр електрода, мм | Струм, А |
|---|---|---|
| 1–2 | 1,6 | 35–55 |
| 1,5–3 | 2,0 | 45–70 |
| 2–4 | 2,5 | 65–90 |
| 3–5 | 3,0 | 70–115 |
| 3–6 | 3,2 | 80–125 |
| 6–12 | 4,0 | 115–170 |
| 10–20 | 5,0 | 160–225 |
| 16+ | 6,0 | 205–290 |
Кути електрода і струм: приклад із числами
У горизонтальному шві виставляють два кути. Вертикальний — електрод спрямований на 5–15° вище горизонту, щоб дуга підпирала ванну знизу. Поздовжній — нахил на 10–15° у бік руху, як і в інших положеннях. Під час заповнення напрямок дуги змінюється від валика до валика: нижні валики цілять більше в нижній лист, верхні — у попередній валик і верхню кромку, але ніколи просто у верхню стінку: її випалить.
Струм. Коефіцієнт положення PC — ×0,9, тобто на 10 % менше, ніж у нижньому положенні: так рахує таблиця цієї сторінки і калькулятор струму. Для електрода 3,2 мм: у нижньому 90–140 А, середина 115 А; у PC 80–125 А, середина 105 А. Для 2,5 мм у PC виходить 65–90 А (середина 75 А), для 4,0 мм — 115–170 А (середина 145 А). Починають із середини діапазону й поправляють по 5 А: верхня кромка підрізана — менше; валик високий і не змочує лист — більше.
Дуга. 0,8–1,0 діаметра електрода: для 3,2 мм це 2,6–3,2 мм, для 2,5 мм 2,0–2,5 мм. У PC тримають нижню межу — довга дуга перша причина підрізу згори.
Діаметр. Таблиця дає діапазони й для товстих електродів, але велика ванна в горизонтальному положенні стікає на нижній лист. Вузькі валики простіше класти електродом 2,5–3,2 мм; товщий має сенс хіба що на нижніх валиках заповнення по товстому металу.
Багатопрохідний шов
Валики вкладають поличками знизу вгору: перший біля нижньої кромки, кожен наступний спирається на попередній і перекриває його приблизно на третину. Таке розкладання тримає ванну й не дає їй стікати. На кожній перерві счищають шлак із межі валиків — саме там сідають несплавлення.
Розробка і порядок валиків у стику PC
У горизонтальному положенні часто скошують лише верхній лист (½V), а нижній лишають прямим: його кромка працює як полиця, на яку стають перші валики. За таблицею розробок для ½V: кут 45–55°, притуплення 1–3 мм, зазор 1–3 мм. Для звичайної V — 50–70°, притуплення 1–2 мм, зазор 1–4 мм. Точні розміри під товщину дасть калькулятор розробки.

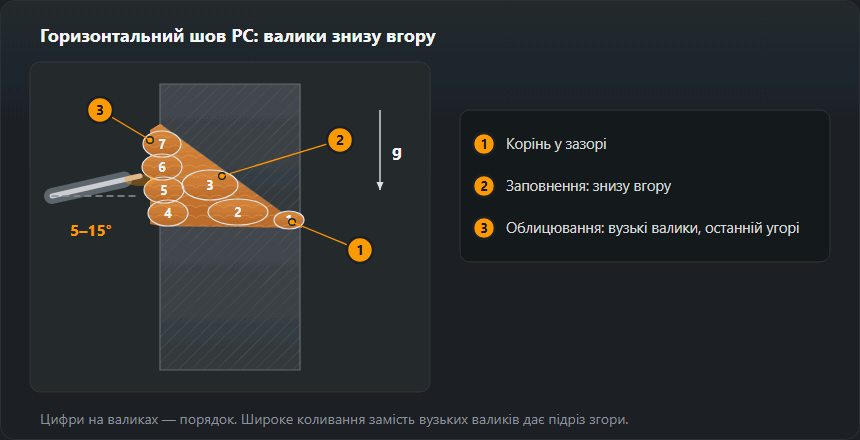
- Корінь. Електрод 2,5 мм у нижній частині діапазону (65–90 А), дуга в зазор, трохи в бік нижнього листа. Перевірити зі зворотного боку: проплав має бути рівним по всій довжині.
- Заповнення знизу. Перший заповнювальний валик кладуть біля нижнього листа, другий — на нього і біля скосу. Кожен валик прямий або з мінімальним коливанням.
- Облицювання. Кілька вузьких валиків від нижньої кромки розробки вгору. Останній — біля верхньої кромки — ведуть трохи швидше й короткою дугою: саме він вирішує, чи лишиться підріз.
- Зачищення. Шлак збивають після кожного валика, особливо в канавці між валиком і верхньою стінкою — там найчастіше лишається включення.
MIG/MAG у положенні PC
Напівавтоматом принцип той самий: пальник трохи вгору, вузькі валики знизу. За таблицею режимів MIG/MAG: лист 3 мм — дріт 0,8–1,0 мм, 110–150 А, 19–21 В; 5–6 мм — дріт 1,0–1,2 мм, 160–220 А, 22–25 В. У горизонтальному положенні краще триматися нижнього рядка й додати валиків: велика рідка ванна стікає на нижній лист. Докладніше про режими — у статті про MIG/MAG.
Часті дефекти
Підріз верхньої кромки — дефект номер один у цьому положенні: береться від довгої дуги, завищеного струму й широкого коливання. Наплив знизу означає надто повільне ведення. Несплавлення між валиками зʼявляється там, де черговий валик поклали надто низько або не знявши шлак.
Як читати горизонтальний шов і що змінювати
- Підріз верхньої кромки — канавка вздовж верхнього краю облицювання. За ISO 5817 для листа 10 мм допускається до 0,5 мм на рівні B, 0,5 мм на C і 1 мм на D. Лікування: коротша дуга, на 5–10 А менше, вужчий останній валик.
- Напливання на нижньому листі — метал натік на лист без сплавлення, з гострим кутом переходу. Ведення надто повільне або електрод дивиться надто вниз.
- «Плаксивий» валик — облицювання сповзає вниз, лусочки косі. Надто широке коливання або надто товстий електрод; розбити облицювання на більше валиків.
- Несплавлення між валиками — видно лише на розрізі або зламі. Черговий валик покладено надто низько або по шлаку; цілити у верхній край попереднього валика.
Позначення й атестація
Горизонтальне положення — PC за EN ISO 6947, на трубах 2G. Атестація, складена в PC, не покриває ні PF, ні PE: це окремі положення й окремі проби. Діапазон рахують за даними іспиту.
Вправи й атестація PC
- Наплавлення на вертикальну пластину. Пластина 8–10 мм стоїть вертикально, горизонтальні валики знизу вгору, кожен спирається на попередній. Мета — рівна ширина, немає канавки над валиком.
- Стик ½V з підкладкою. Скошено лише верхній лист, знизу підкладка. Заповнення й облицювання вузькими валиками за схемою вище.
- Стик без підкладки. Корінь із проплавом, потім злам або розріз: проплавлення кореня й відсутність шлаку біля верхньої стінки.
- Вертикальна труба 2G. Та сама техніка по колу — схеми труб описано на сторінці про положення під час зварювання труб.
Іспит у PC за EN ISO 9606-1 покриває PA, PB, PC. Вертикаль він не покриває (PF дає PA, PB, PF), стелю теж (PE дає PA, PB, PC, PD, PE). Порівняння всіх положень — в огляді положень зварювання, а діапазон під свої дані порахує калькулятор області атестації.
Часті питання
Чому на горизонтальному шві підрізає верхню кромку?
Бо ванна стікає вниз і оголює кромку, а дуга її випалює. Ліки завжди одні: коротша дуга, менший струм, вужчий валик і електрод, спрямований трохи вгору.
Як розкладати валики в багатопрохідному шві?
Поличками знизу вгору: перший біля нижньої кромки, кожен наступний спирається на попередній і перекриває його приблизно на третину.
Чи покриває атестація PC вертикаль і стелю?
Ні. За EN ISO 9606-1 проба в PC закриває PA, PB і PC, а PF і PE — окремі проби. У зворотний бік це працює лише для PE: іспит у PE закриває й PC.
Який струм на електрод 3,2 мм у положенні PC?
У горизонтальному положенні струм — ×0,9 від нижнього: 80–125 А, на старт близько 105 А. У нижньому положенні той самий електрод отримує 90–140 А. Поправка по 5 А за верхньою кромкою: підрізає — менше, валик високий — більше.
Під яким кутом тримати електрод на горизонтальному шві?
5–15° вище горизонту і 10–15° у бік руху. Дуга тоді підпирає ванну знизу. Нижні валики цілять у нижній лист, верхні — у попередній валик, але не просто у верхню стінку.
Чи покриває атестація PC положення PB?
За положенням так: за таблицею охоплення EN ISO 9606-1 іспит у PC покриває PA, PB, PC. Чи покриває він кутові шви, вирішує тип зʼєднання в посвідченні (BW або FW), а не положення. PF і PE не покриваються.
Оновлено: