Кутовий шов у положенні PB: як варити тавр лежачи
PB — найчастіше положення в цеху: приварювання ребра, косинки чи стійки до плити робиться саме так. Воно ж і найоманливіше: здається простим, а дає найбільше напливів унизу й підрізів угорі.
Коротка відповідь
У положенні PB тримайте електрод під 45° до обох полиць, з нахилом 10–15° у бік зварювання, і додайте кілька градусів у бік вертикальної полиці: так компенсується сила тяжіння, що стягує ванну донизу. Дуга коротка (0,8–1,0 діаметра електрода) й сягає кореня, а на нижній полиці не можна затримуватися. Струм на 5 % нижчий, ніж у нижньому положенні: для електрода 3,2 мм — 85–135 А (середина 110 А). Катет до 8 мм роблять одним валиком, більший — кількома знизу вгору.
Коли PB, а коли «в човник»
Якщо деталь можна повернути кутом угору — повертайте: це вже PA, «в човник», і там ванна сама лягає в кут, шов виходить рівніший за того самого струму. PB беруть, коли повернути не можна: деталь важка, вже зібрана або приварена з іншого боку. У цеху це більшість випадків, тому PB і виявляється робочою конячкою.
Типовий побутовий випадок — полиця кронштейна, яку приварюють до пластини, вже закріпленої на стіні; такі кронштейни розібрано на сторінці «Кронштейни й навіска».

Як вести
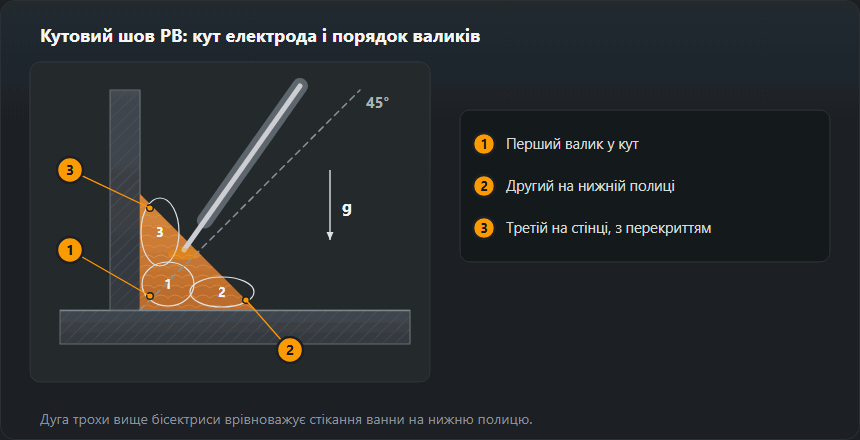
Електрод ставлять під 45° до обох полиць і нахиляють на 10–15° за ходом руху. Головна поправка: кут беруть трохи вище 45°, у бік вертикальної полиці — це врівноважує силу тяжіння, інакше ванну стягне вниз. Дуга коротка, рух без затримки біля нижньої полиці: будь-яка зупинка внизу — це наплив. Катет до 8 мм кладуть одним проходом, більше — ділять: перший у кут, наступні трикутником знизу вгору, кожен перекриває попередній на третину.
Орієнтовні режими, струм на 5 % нижчий за нижнє положення
| Товщина, мм | Діаметр електрода, мм | Струм, А |
|---|---|---|
| 1–2 | 1,6 | 40–55 |
| 1,5–3 | 2,0 | 50–75 |
| 2–4 | 2,5 | 65–95 |
| 3–5 | 3,0 | 75–125 |
| 3–6 | 3,2 | 85–135 |
| 6–12 | 4,0 | 125–180 |
| 10–20 | 5,0 | 170–240 |
| 16+ | 6,0 | 220–305 |
Кути, струм і дуга: приклад для електрода 3,2 мм
Поперечний кут — електрод по бісектрисі, 45° до обох полиць, з легким відхиленням до вертикальної полиці. Поздовжній кут — нахил на 10–15° у бік руху. Коли полиці різної товщини, дугу спрямовують трохи більше на товстішу: тонка гріється швидше, і підріз зʼявляється саме на ній.

Струм. Коефіцієнт положення PB — ×0,95, тобто на 5 % менше, ніж у нижньому положенні: так рахує таблиця цієї сторінки і калькулятор струму. Електрод 3,2 мм: у нижньому 90–140 А (середина 115 А), у PB 85–135 А (середина 110 А). Електрод 2,5 мм у PB: 65–95 А (середина 80 А), 4,0 мм: 125–180 А (середина 150 А). Старт із середини, поправка по 5 А: наплив на нижній полиці за рівного ведення — трохи більший струм і швидше; підріз на стінці — менше.
Дуга. 0,8–1,0 діаметра електрода, для 3,2 мм 2,6–3,2 мм. Кінець електрода має діставати до кута — дуга, що «висить» над швом, плавить полиці, а кут ні.
Багатопрохідний шов: порядок
- Валик 1 у кут — без коливань, електрод по бісектрисі. Саме він дає провар кореня.
- Валик 2 на нижній полиці — перекриває перший, дуга спрямована нижче.
- Валик 3 на стінці — перекриває обидва попередні, дуга вище; ведуть трохи швидше, щоб не підрізати стінку.
Між валиками шлак збивають до кінця, особливо в канавках біля стінки.
Катет: скільки призначати і чим міряти
Катет z і розрахункова висота a — різні розміри одного шва: a = z / √2, приблизно 0,7 катета. Конструктор задає a і пише його в позначенні за ISO 2553, цех міряє z шаблоном. Призначати катет із запасом дорого: наплавлений метал росте квадратом, і z = 8 замість z = 6 — це на 78 % більше металу, часу й поводок. Якщо міцності бракує, дешевше подовжити шов, ніж потовщувати.
Приклад: a = 4 чи a = 6 — скільки це металу й несучої здатності
Таблиця калькулятора кутових швів рахує все від товщини a за одними правилами: z = a·√2, переріз наплавлення з посиленням 10 %, маса за густини 7,85 кг/дм³, несуча здатність за EN 1993-1-8.
- a = 4 мм: катет z = 5,7 мм, переріз 17,6 мм², 0,14 кг наплавлення на метр, несуча здатність для сталі S235 83,1 кН на 100 мм шва.
- a = 6 мм: z = 8,5 мм, переріз 39,6 мм², 0,31 кг/м, несуча здатність 124,7 кН на 100 мм.
Несуча здатність зростає лінійно з a (×1,5), а метал — із квадратом (×2,25). Тому запас «про всяк випадок» дорогий: більше електродів, часу й деформацій. Точні числа для свого зʼєднання порахує калькулятор катета кутового шва.

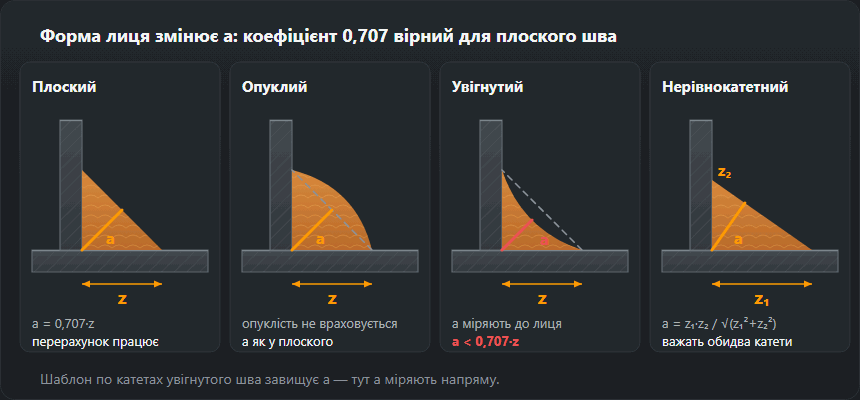
Як міряти. Шаблон прикладають до обох полиць і до лиця шва. У плоского й опуклого шва відлік катета перераховують через 0,707; в увігнутого a міряють просто до лиця, бо за катетами виходить завищено. Нерівні катети — сигнал, що кут електрода пішов униз або вгору.
Чим варити
Рутиловий електрод у PB тримає ванну добре й дає гладкий перехід до полиць — це те положення, де рутил доречніший за основний. Основний беруть там, де потрібна ударна в’язкість або товстий метал із підігрівом. У MAG кутовий шов на товстому металі (приблизно від 8 мм) ведуть струменевим перенесенням на суміші з аргоном, на тоншому листі — короткою дугою або змішаним перенесенням. Струменевого перенесення на чистому CO₂ немає: на великому струмі він дає великі краплі й грубий перехід, а саме перехід вирішує, чи буде підріз. Виліт дроту тримають коротким — довгий відводить дугу й зменшує провар у куті.
MAG у положенні PB: режими
За таблицею режимів MIG/MAG: лист 5–6 мм — дріт 1,0–1,2 мм, 160–220 А, 22–25 В; 8–10 мм — дріт 1,2 мм, 220–280 А, 26–29 В (це вже струменеве перенесення). Пальник по бісектрисі, кутом уперед на 10–15°, дріт у кут. Струменева дуга в PB допустима, бо ванна лежить на нижній полиці, але великий катет усе одно ділять на валики. Докладніше про режими — у статті про MIG/MAG.
Типові дефекти й звідки беруться
Наплив на нижній полиці — ванна стекла: струм малий, швидкість мала або електрод стояв надто горизонтально. Підріз на вертикальній полиці — навпаки: струм великий, дуга довга або була затримка вгорі. Непровар у корені кута — електрод не дивився в кут або був товщий, ніж треба: він має діставати до кута, а не перекривати його. Несиметричний катет видно шаблоном одразу й майже завжди означає, що 45° не тримали.
Як оцінити кутовий шов за зовнішнім виглядом
- Підріз на стінці — канавка вздовж верхнього краю. За ISO 5817 для товщини 10 мм до 0,5 мм на рівні B, 0,5 мм на C, 1 мм на D.
- Надмірна опуклість (503) — «горбате» лице. За ширини шва 10 мм ISO 5817 допускає до 2 мм на B, 2,5 мм на C і 3,5 мм на D. Причина: холодно або повільно; більший струм або швидше.
- Наплив на нижній полиці — метал лежить на листі без сплавлення. Зупинка внизу або електрод надто горизонтально.
- Непровар кута — ззовні не видно. Його перевіряють пробою на злам: тавр ламають так, щоб шов тріснув уздовж, і дивляться злам.
Позначення та атестація
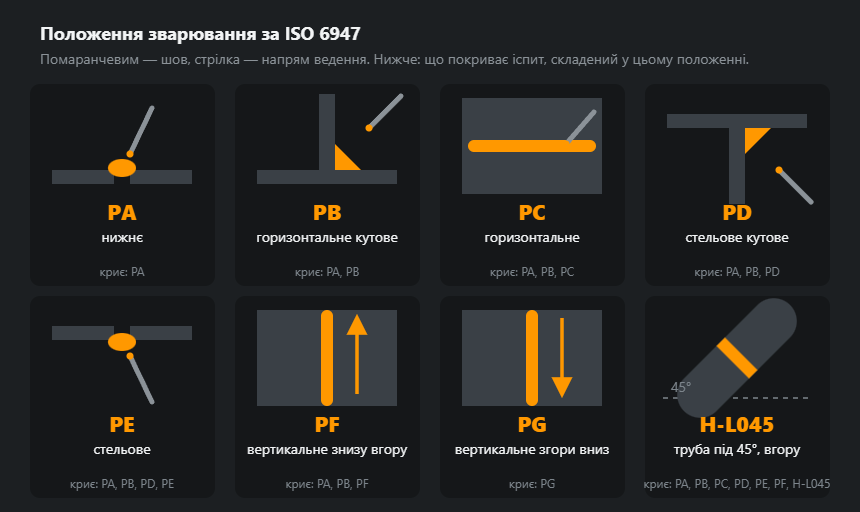
PB за EN ISO 6947, за американською системою 2F. Атестація, складена в PB, покриває PA і PB — нижнє й це саме горизонтальне кутове. Навпаки не буває: іспит у PA кутового горизонтального не відкриває. Тому для цеху, який варить ребра й косинки, PB — мінімальне доцільне положення іспиту.
Вправи й іспит у PB
- Один валик у кут. Тавр із листів 8–10 мм, електрод 3,2 мм. Мета — рівні катети, перевірені шаблоном кожні кілька сантиметрів.
- Три валики. Порядок як на схемі вище. Мета — немає канавок між валиками й підрізу на стінці.
- Проба на злам. Злам показує провар кута, пори й шлак. Ту саму пробу застосовують на іспиті з кутових швів.
Іспит у PB за EN ISO 9606-1 покриває PA, PB. Коли краще повернути деталь у нижнє положення «в човник», описує стаття про зварювання в нижньому положенні PA, а порівняння всіх положень є в огляді положень зварювання. Кутовий шов над головою — це вже PD, див. стельовий кутовий шов.
Часті питання
Чим PB відрізняється від зварювання «в човник»?
Положенням деталі, а не технікою. «В човник» — це PA: кут дивиться вгору, ванна лягає сама. У PB тавр лежить, і ванну весь час тягне на нижню полицю. Якщо деталь можна перевернути — переверніть: той самий струм дасть рівніший шов і менше поводок.
Який катет кладуть за один прохід?
До 8 мм упевнено. Більше ділять: перший прохід у кут, наступні трикутником знизу вгору з перекриттям на третину. Спроба викласти 10 мм одним проходом дає наплив унизу й непровар у корені.
Чому підрізає верхню полицю?
Струм великий, дуга довга або електрод затримується вгорі. Почніть зі струму: зніміть 10–15 А і вкоротіть дугу. Якщо підріз лишився, дивіться на кут — він має бути трохи вище 45°, але не настільки, щоб дуга «висіла» на вертикальній полиці.
Що покриває іспит у PB?
PA і PB за EN ISO 9606-1. Іспит у нижньому положенні кутового горизонтального не покриває, тому для приварювання ребер і косинок PB — мінімальне доцільне положення.
Який струм на електрод 3,2 мм у положенні PB?
Коефіцієнт PB — ×0,95: 85–135 А, на старт близько 110 А. У нижньому положенні той самий електрод отримує 90–140 А. Електрод 4,0 мм у PB: 125–180 А.
Скільки наплавлення йде на метр кутового шва a = 4?
За правилом калькулятора (z = a·√2, посилення 10 %, сталь 7,85 кг/дм³) близько 0,14 кг на метр. За a = 6 уже 0,31 кг — метал росте з квадратом товщини.
Як виміряти товщину кутового шва?
Шаблоном, прикладеним до полиць і лиця шва. У плоского й опуклого шва катет z множать на 0,707, в увігнутого a читають просто до лиця: перерахунок за катетами завищує результат.
Оновлено: