Угловой шов в положении PB: как варить тавр лёжа
PB — самое частое положение в цеху: приварка ребра, косынки или стойки к плите делается именно так. Оно же самое обманчивое: кажется простым, а даёт больше всего наплывов внизу и подрезов вверху.
Короткий ответ
В положении PB держите электрод под 45° к обеим полкам, с наклоном 10–15° в сторону сварки, и добавьте пару градусов в сторону вертикальной полки: так компенсируется сила тяжести, стягивающая ванну вниз. Дуга короткая (0,8–1,0 диаметра электрода) и достаёт до корня, а на нижней полке нельзя задерживаться. Ток на 5 % ниже, чем в нижнем положении: для электрода 3,2 мм — 85–135 А (середина 110 А). Катет до 8 мм делают одним валиком, больше — несколькими снизу вверх.
Когда PB, а когда «в лодочку»
Если деталь можно повернуть углом вверх — поворачивайте: это уже PA, «в лодочку», и там ванна сама ложится в угол, шов выходит ровнее при том же токе. PB берут, когда повернуть нельзя: деталь тяжёлая, уже собрана или приварена с другой стороны. В цеху это большинство случаев, поэтому PB и оказывается рабочей лошадкой.
Типичный бытовой случай — полка кронштейна, которую приваривают к пластине, уже закреплённой на стене; такие кронштейны разобраны на странице «Кронштейны и навеска».

Как вести
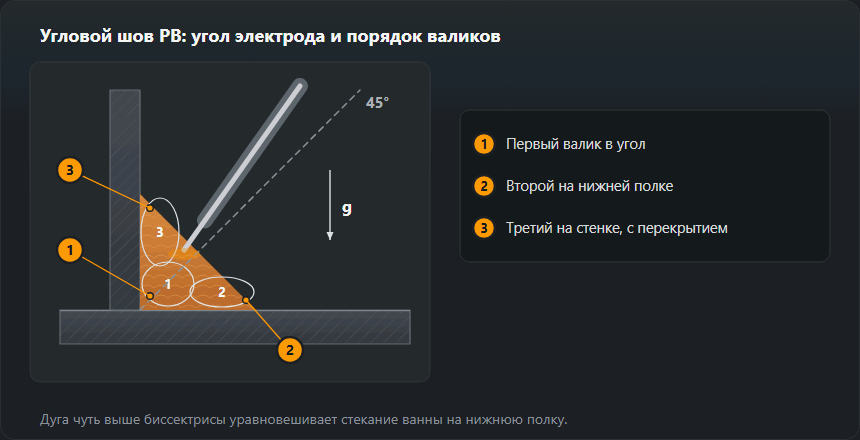
Электрод ставят под 45° к обеим полкам и наклоняют на 10–15° по ходу движения. Главная поправка: угол берут чуть выше 45°, в сторону вертикальной полки — силу тяжести это уравновешивает, иначе ванну стянет вниз. Дуга короткая, движение без задержки у нижней полки: любая остановка внизу — это наплыв. Катет до 8 мм кладут одним проходом, больше — делят: первый в угол, следующие треугольником снизу вверх, каждый перекрывает предыдущий на треть.
Ориентировочные режимы, ток на 5 % ниже, чем в нижнем положении
| Толщина, мм | Диаметр электрода, мм | Ток, А |
|---|---|---|
| 1–2 | 1,6 | 40–55 |
| 1,5–3 | 2,0 | 50–75 |
| 2–4 | 2,5 | 65–95 |
| 3–5 | 3,0 | 75–125 |
| 3–6 | 3,2 | 85–135 |
| 6–12 | 4,0 | 125–180 |
| 10–20 | 5,0 | 170–240 |
| 16+ | 6,0 | 220–305 |
Углы, ток и дуга: пример для электрода 3,2 мм
Поперечный угол — электрод по биссектрисе, 45° к обеим полкам, с лёгким отклонением к вертикальной полке. Продольный угол — наклон на 10–15° в сторону движения. При полках разной толщины дугу направляют чуть больше на толстую: тонкая греется быстрее, и подрез появляется именно на ней.

Ток. Коэффициент положения PB — ×0,95, то есть на 5 % меньше, чем в нижнем положении: так считает таблица этой страницы и калькулятор тока. Электрод 3,2 мм: в нижнем 90–140 А (середина 115 А), в PB 85–135 А (середина 110 А). Электрод 2,5 мм в PB: 65–95 А (середина 80 А), 4,0 мм: 125–180 А (середина 150 А). Старт с середины, поправка по 5 А: наплыв на нижней полке при ровном ведении — чуть больше ток и быстрее; подрез на стенке — меньше.
Дуга. 0,8–1,0 диаметра электрода, для 3,2 мм 2,6–3,2 мм. Конец электрода должен доставать до угла — дуга, которая «висит» над швом, плавит полки, а угол нет.
Многопроходный шов: порядок
- Валик 1 в угол — без колебаний, электрод по биссектрисе. Именно он даёт провар корня.
- Валик 2 на нижней полке — перекрывает первый, дуга направлена ниже.
- Валик 3 на стенке — перекрывает оба предыдущих, дуга выше; ведут чуть быстрее, чтобы не подрезать стенку.
Между валиками шлак сбивают до конца, особенно в канавках у стенки.
Катет: сколько назначать и чем мерить
Катет z и расчётная высота a — разные размеры одного шва: a = z / √2, примерно 0,7 катета. Проектировщик задаёт a и пишет его в обозначении по ISO 2553, цех меряет z шаблоном. Назначать катет с запасом дорого: наплавленный металл растёт с квадратом катета, и z = 8 вместо z = 6 — это на 78 % больше металла, времени и поводки. Если прочности не хватает, дешевле удлинить шов, чем утолщать.
Пример: a = 4 или a = 6 — сколько это металла и несущей способности
Таблица калькулятора угловых швов считает всё от толщины a по одним правилам: z = a·√2, сечение наплавки с усилением 10 %, масса при плотности 7,85 кг/дм³, несущая способность по EN 1993-1-8.
- a = 4 мм: катет z = 5,7 мм, сечение 17,6 мм², 0,14 кг наплавки на метр, несущая способность для стали S235 83,1 кН на 100 мм шва.
- a = 6 мм: z = 8,5 мм, сечение 39,6 мм², 0,31 кг/м, несущая способность 124,7 кН на 100 мм.
Несущая способность растёт линейно с a (×1,5), а металл — с квадратом (×2,25). Поэтому запас «на всякий случай» дорог: больше электродов, времени и деформаций. Точные числа для своего соединения посчитает калькулятор катета углового шва.

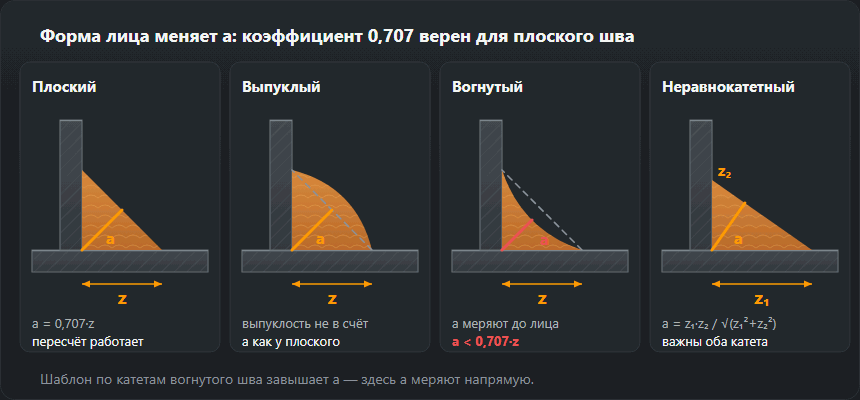
Как мерить. Шаблон прикладывают к обеим полкам и к лицу шва. У плоского и выпуклого шва отсчёт катета пересчитывают через 0,707; у вогнутого a мерят прямо до лица, потому что по катетам выходит завышенно. Неравные катеты — сигнал, что угол электрода ушёл вниз или вверх.
Чем варить
Рутиловый электрод в PB держит ванну хорошо и даёт гладкий переход к полкам — это то положение, где рутил уместнее основного. Основной берут там, где нужна ударная вязкость или толстый металл под подогревом. В MAG угловой шов на толстом металле (примерно от 8 мм) ведут струйным переносом на смеси с аргоном, на листе тоньше — короткой дугой или смешанным переносом. Струйного переноса на чистом CO₂ нет: на большом токе он даёт крупные капли и грубый переход, а именно переход решает, будет ли подрез. Вылет проволоки держат коротким — длинный уводит дугу и уменьшает провар в углу.
MAG в положении PB: режимы
По таблице режимов MIG/MAG: лист 5–6 мм — проволока 1,0–1,2 мм, 160–220 А, 22–25 В; 8–10 мм — проволока 1,2 мм, 220–280 А, 26–29 В (это уже струйный перенос). Горелка по биссектрисе, углом вперёд на 10–15°, проволока в угол. Струйная дуга в PB допустима, потому что ванна лежит на нижней полке, но большой катет всё равно делят на валики. Подробнее о режимах — в статье о MIG/MAG.
Типовые дефекты и откуда берутся
Наплыв на нижней полке — ванна стекла: ток мал, скорость мала или электрод стоял слишком горизонтально. Подрез на вертикальной полке — обратное: ток велик, дуга длинная или была задержка вверху. Непровар в корне угла — электрод не смотрел в угол либо был толще, чем нужно: он должен доставать до угла, а не перекрывать его. Несимметричный катет виден шаблоном сразу и почти всегда значит, что 45° не держали.
Как оценить угловой шов по внешнему виду
- Подрез на стенке — канавка вдоль верхнего края. По ISO 5817 при толщине 10 мм до 0,5 мм на уровне B, 0,5 мм на C, 1 мм на D.
- Избыточная выпуклость (503) — «горбатое» лицо. При ширине шва 10 мм ISO 5817 допускает до 2 мм на B, 2,5 мм на C и 3,5 мм на D. Причина: холодно или медленно; больше ток или быстрее.
- Наплыв на нижней полке — металл лежит на листе без сплавления. Остановка внизу или электрод слишком горизонтально.
- Непровар угла — снаружи не виден. Его проверяют пробой на излом: тавр ломают так, чтобы шов треснул вдоль, и смотрят излом.
Обозначение и аттестация
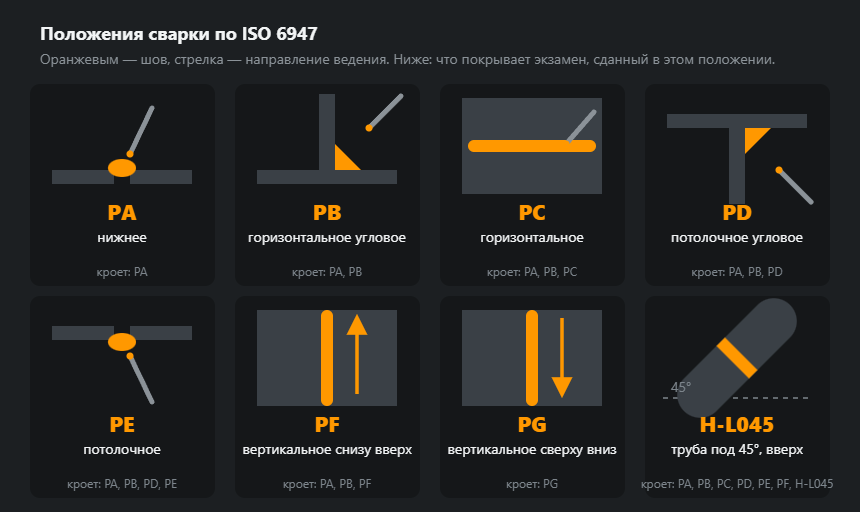
PB по EN ISO 6947, по американской системе 2F. Аттестация, пройденная в PB, покрывает PA и PB — нижнее и это же горизонтальное угловое. Обратного не бывает: экзамен в PA горизонтальное угловое положение не покрывает. Поэтому для цеха, который варит рёбра и косынки, PB — минимально осмысленное положение экзамена.
Упражнения и экзамен в PB
- Один валик в угол. Тавр из листов 8–10 мм, электрод 3,2 мм. Цель — равные катеты, проверенные шаблоном каждые несколько сантиметров.
- Три валика. Порядок как на схеме выше. Цель — нет канавок между валиками и подреза на стенке.
- Проба на излом. Излом показывает провар угла, поры и шлак. Ту же пробу применяют на экзамене по угловым швам.
Экзамен в PB по EN ISO 9606-1 покрывает PA, PB. Когда лучше повернуть деталь в нижнее положение «в лодочку», описывает статья о сварке в нижнем положении PA, а сравнение всех положений есть в обзоре положений сварки. Угловой шов над головой — это уже PD, см. потолочный угловой шов.
Частые вопросы
Чем PB отличается от сварки «в лодочку»?
Положением детали, а не техникой. «В лодочку» — это PA: угол смотрит вверх, ванна ложится сама. В PB тавр лежит, и ванну всё время тянет на нижнюю полку. Если деталь можно перевернуть, переверните: тот же ток даст более ровный шов и меньше поводки.
Какой катет кладут за один проход?
До 8 мм уверенно. Больше делят: первый проход в угол, следующие треугольником снизу вверх с перекрытием на треть. Попытка выложить 10 мм одним проходом даёт наплыв внизу и непровар в корне.
Почему подрезает верхнюю полку?
Ток велик, дуга длинная или электрод задерживается вверху. Начните с тока: снимите 10–15 А и укоротите дугу. Если подрез остался, смотрите на угол — он должен быть чуть выше 45°, но не настолько, чтобы дуга «висела» на вертикальной полке.
Что покрывает экзамен в PB?
PA и PB по EN ISO 9606-1. Экзамен в нижнем положении угловое горизонтальное не покрывает, поэтому для приварки рёбер и косынок PB — минимальное осмысленное положение.
Какой ток на электрод 3,2 мм в положении PB?
Коэффициент PB — ×0,95: 85–135 А, на старт около 110 А. В нижнем положении тот же электрод получает 90–140 А. Электрод 4,0 мм в PB: 125–180 А.
Сколько наплавки уходит на метр углового шва a = 4?
По правилу калькулятора (z = a·√2, усиление 10 %, сталь 7,85 кг/дм³) около 0,14 кг на метр. При a = 6 уже 0,31 кг — металл растёт с квадратом толщины.
Как измерить толщину углового шва?
Шаблоном, приложенным к полкам и лицу шва. У плоского и выпуклого шва катет z умножают на 0,707, у вогнутого a читают прямо до лица: пересчёт по катетам завышает результат.
Обновлено: