Soudure d’angle en position PB : le T posé à plat
La PB est la position la plus courante en atelier de construction : souder une nervure, un gousset ou un poteau sur une tôle se fait exactement ainsi. C’est aussi la plus trompeuse — elle paraît facile et produit plus de débordement en bas et de caniveau en haut que toute autre.
Quand souder en PB, et quand passer en gouttière
Si la pièce peut être tournée de façon que l’angle regarde vers le haut, tournez-la : c’est la PA, la position gouttière, où le bain se loge tout seul dans l’angle et où le même courant donne une soudure plus lisse. La PB sert quand on ne peut pas tourner — la pièce est lourde, déjà assemblée ou déjà soudée de l’autre côté. En atelier, c’est le cas le plus souvent, et c’est pourquoi la PB devient le cheval de bataille.
Le cas typique à la maison : un bras de console soudé sur une plaque déjà fixée au mur ; les consoles de ce type sont traitées dans consoles et fixations.

Comment la conduire
Tenez l’électrode à 45° par rapport aux deux côtés et inclinez-la de 10–15° dans le sens de l’avance. La correction essentielle : prenez un angle un peu supérieur à 45°, vers le côté vertical — cela compense la pesanteur, qui sinon tire le bain vers le bas. Gardez l’arc court et ne vous attardez jamais sur le côté inférieur : toute pause à cet endroit fait un débordement. Un côté jusqu’à 8 mm se fait en une passe ; au-delà, divisez — la première dans l’angle, les autres en triangle de bas en haut, chacune recouvrant la précédente d’un tiers.
Réglages indicatifs, courant inférieur de 5 % à celui de la position à plat
| Épaisseur, mm | Diamètre de l’électrode, mm | Courant, A |
|---|---|---|
| 1–2 | 1,6 | 40–55 |
| 1,5–3 | 2,0 | 50–75 |
| 2–4 | 2,5 | 65–95 |
| 3–5 | 3,0 | 75–125 |
| 3–6 | 3,2 | 85–135 |
| 6–12 | 4,0 | 125–180 |
| 10–20 | 5,0 | 170–240 |
| 16+ | 6,0 | 220–305 |
Angles, courant et arc : une électrode de 3,2 mm en exemple
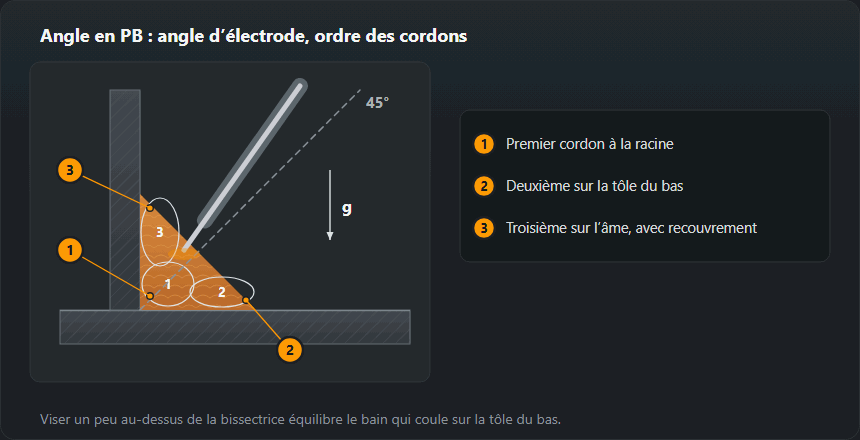
Angle de travail — l’électrode sur la bissectrice, à 45° des deux tôles, légèrement penchée vers la tôle verticale. Angle de déplacement — 10–15° dans le sens d’avance. Avec des tôles d’épaisseurs différentes, visez un peu plus la tôle épaisse : la mince chauffe plus vite et c’est là qu’apparaît le caniveau.

Courant. Le coefficient PB est de ×0,95, soit 5 % de moins qu’à plat — la même règle que celle du tableau de cette page et du calculateur de courant. Une électrode de 3,2 mm : à plat 90–140 A (médiane 115 A), en PB 85–135 A (médiane 110 A). 2,5 mm en PB : 65–95 A (médiane 80 A) ; 4,0 mm : 125–180 A (médiane 150 A). Partez de la médiane et ajustez par pas de 5 A : débordement sur la tôle du bas avec une avance régulière — un peu plus de courant et plus vite ; caniveau sur l’âme — moins.
Longueur d’arc. 0,8–1,0 × le diamètre de l’électrode, 2,6–3,2 mm pour 3,2 mm. L’extrémité doit aller dans la racine — un arc qui flotte au-dessus de la soudure fond les tôles, mais pas l’angle.
Soudure d’angle multipasse : l’ordre des cordons
- Cordon 1 dans la racine — sans balayage, électrode sur la bissectrice. C’est le cordon qui donne la pénétration à la racine.
- Cordon 2 sur la tôle du bas — en recouvrant le premier, arc dirigé plus bas.
- Cordon 3 sur l’âme — en recouvrant les deux, arc dirigé plus haut ; avancez un peu plus vite pour ne pas créer de caniveau sur l’âme.
Piquez tout le laitier entre les cordons, surtout dans les creux le long de l’âme.
Dimension du côté : que prescrire et comment la mesurer
Le côté z et la gorge de calcul a sont deux dimensions différentes de la même soudure : a = z / √2, soit environ 0,7 du côté. Le bureau d’études fixe a et l’inscrit dans la désignation ISO 2553 ; l’atelier mesure z avec une jauge. Prescrire large coûte cher : le métal déposé croît avec le carré, et z = 8 au lieu de z = 6 représente 78 % de métal, de temps et de déformation en plus. Si la résistance manque, allonger la soudure coûte moins cher que l’épaissir.
Exemple : a = 4 ou a = 6 — quelle quantité de métal et quelle résistance
Le tableau du calculateur de soudure d’angle calcule tout à partir de la gorge a avec les mêmes règles : z = a·√2, section déposée avec 10 % de surépaisseur, masse à 7,85 kg/dm³, résistance de calcul selon l’EN 1993-1-8.
- a = 4 mm : côté z = 5,7 mm, section 17,6 mm², 0,14 kg de métal déposé par mètre, résistance en S235 83,1 kN pour 100 mm de soudure.
- a = 6 mm : z = 8,5 mm, section 39,6 mm², 0,31 kg/m, résistance 124,7 kN pour 100 mm.
La résistance croît linéairement avec a (×1,5), le métal avec son carré (×2,25). C’est pourquoi une marge « au cas où » coûte cher : plus d’électrodes, plus de temps, plus de déformation. Les chiffres exacts pour votre assemblage viennent du calculateur de dimension de soudure d’angle.

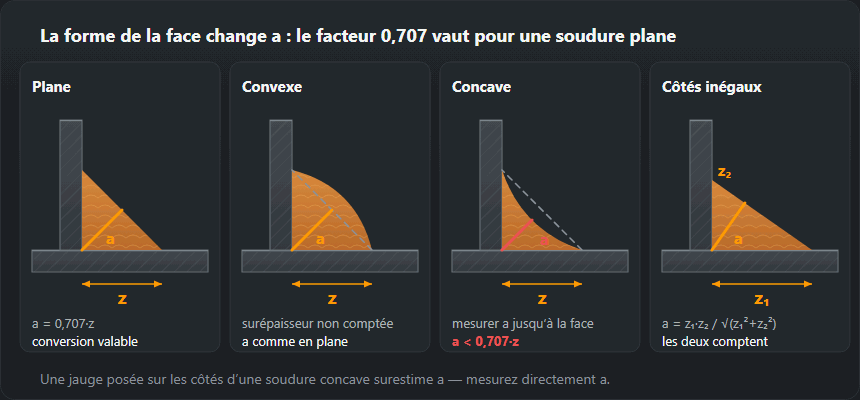
Comment mesurer. Le calibre s’appuie sur les deux tôles et sur la surface de la soudure. Sur une soudure plane ou convexe, la lecture du côté se convertit avec 0,707 ; sur une soudure concave, lisez a directement jusqu’à la surface, car les côtés donnent une valeur trop forte. Des côtés inégaux signifient que l’angle de l’électrode a dérivé vers le bas ou vers le haut.
Avec quoi la souder
Une électrode rutile tient bien le bain en PB et donne un raccordement lisse — c’est la position où le rutile convient mieux que le basique. Le basique est pour les cas où la résilience est exigée ou pour les fortes épaisseurs avec préchauffage. En MAG, la soudure d’angle se fait avec un mélange riche en argon, sur tôle plus épaisse en arc pulvérisé : le CO₂ pur projette de grosses gouttes et laisse un raccordement rugueux, et c’est justement le raccordement qui décide si vous aurez un caniveau. Gardez le fil sorti court — un fil long éloigne l’arc et réduit la pénétration dans l’angle.
MAG en position PB : réglages
D’après le tableau de réglages MIG/MAG : tôle de 5–6 mm — fil de 1,0–1,2 mm, 160–220 A, 22–25 V ; 8–10 mm — fil de 1,2 mm, 220–280 A, 26–29 V (c’est déjà le transfert en pulvérisation axiale). Torche sur la bissectrice, en poussant à 10–15°, fil dans la racine. La pulvérisation est acceptable en PB, car le bain repose sur la tôle du bas, mais une grosse soudure d’angle se divise quand même en passes. Plus de détails sur les réglages dans le guide MIG/MAG.
Les défauts habituels et leur origine
Un débordement sur le côté inférieur signifie que le bain a coulé : courant trop faible, avance trop lente, ou électrode tenue trop à plat. Un caniveau sur le côté vertical est l’inverse : courant trop fort, arc trop long ou pause en haut. Un manque de pénétration dans l’angle signifie que l’électrode n’était pas dirigée vers l’angle, ou qu’elle était trop grosse — elle doit atteindre la racine, pas la ponter. Un côté inégal se voit tout de suite à la jauge et vient presque toujours d’un 45° non tenu.
Juger une soudure d’angle à l’œil
- Caniveau sur l’âme — une rainure le long du raccordement supérieur. Selon l’ISO 5817 pour 10 mm d’épaisseur : jusqu’à 0,5 mm au niveau B, 0,5 mm en C, 1 mm en D.
- Convexité excessive (503) — une surface bombée. Pour une soudure de 10 mm de large, l’ISO 5817 admet jusqu’à 2 mm en B, 2,5 mm en C et 3,5 mm en D. Cause : trop froid ou trop lent ; plus de courant ou une avance plus rapide.
- Débordement sur la tôle du bas — du métal posé sur la tôle sans être fondu. Un arrêt en bas ou l’électrode tenue trop à plat.
- Manque de fusion à la racine — invisible de l’extérieur. Un essai de cassure le révèle : cassez le T de façon que la soudure se fende dans la longueur et regardez la surface de rupture.
Désignation et qualification
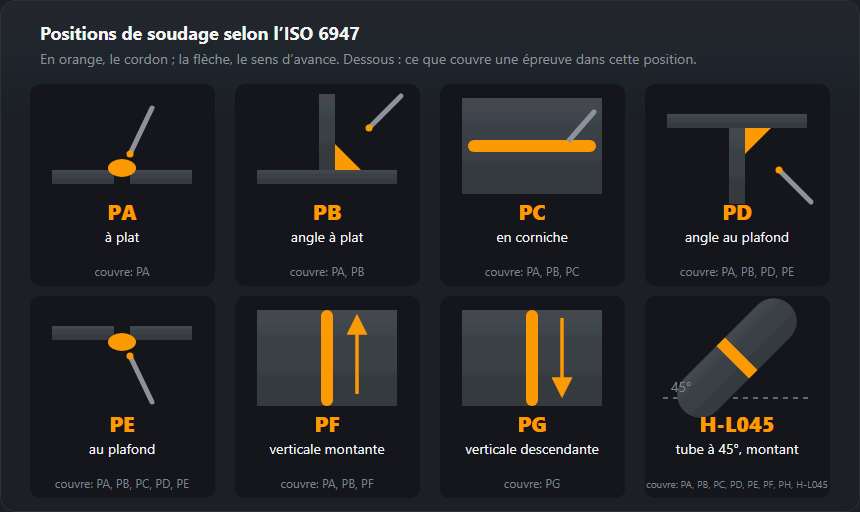
PB selon l’EN ISO 6947, 2F dans le système américain. Un essai passé en PB couvre PA et PB — la position à plat et cette soudure d’angle horizontale-verticale. L’inverse est faux : un essai en PA n’ouvre pas la soudure d’angle horizontale. Pour un atelier qui soude des nervures et des goussets, la PB est donc la position d’essai minimale qui ait un sens.
Entraînement et essai en PB
- Un seul cordon dans la racine. Un T en tôle de 8–10 mm, électrode de 3,2 mm. Objectif : côtés égaux, contrôlés au calibre tous les quelques centimètres.
- Trois cordons. L’ordre est celui du schéma ci-dessus. Objectif : pas de creux entre les cordons et pas de caniveau sur l’âme.
- Essai de cassure. La rupture montre la fusion à la racine, les soufflures et le laitier. Le même essai sert à la qualification en soudure d’angle.
Un essai en PB selon l’EN ISO 9606-1 couvre PA, PB. Quand il vaut mieux tourner la pièce en position à plat « en gouttière », voyez le soudage à plat (PA), et toutes les positions côte à côte sont dans l’aperçu des positions de soudage. Une soudure d’angle au-dessus de la tête est en PD — voir la soudure d’angle au plafond.
Questions fréquentes
En quoi la PB diffère-t-elle du soudage en gouttière ?
Par la façon dont la pièce est posée, pas par la technique. La position gouttière est la PA : l’angle regarde vers le haut et le bain se loge tout seul. En PB, le T est couché et le bain est tiré en permanence vers le côté inférieur. Si la pièce peut être retournée, retournez-la : le même courant donnera une soudure plus lisse et moins de déformation.
Quelle dimension de côté passe en une seule passe ?
Jusqu’à 8 mm sans difficulté. Au-delà, divisez : la première passe dans l’angle, les autres en triangle de bas en haut avec un tiers de recouvrement. Vouloir poser 10 mm en une passe donne un débordement en bas et un manque de pénétration à la racine.
Pourquoi le côté supérieur présente-t-il un caniveau ?
Courant trop fort, arc trop long, ou électrode qui s’attarde en haut. Commencez par le courant : retirez 10–15 A et raccourcissez l’arc. Si le caniveau reste, vérifiez l’angle — il doit être un peu supérieur à 45°, mais pas au point que l’arc s’accroche au côté vertical.
Que couvre un essai en PB ?
PA et PB selon l’EN ISO 9606-1. Un essai à plat ne couvre pas la soudure d’angle horizontale ; pour souder des nervures et des goussets, la PB est donc la position minimale qui ait un sens.
Quel courant pour une électrode de 3,2 mm en position PB ?
Le coefficient PB est de ×0,95 : 85–135 A, démarrez vers 110 A. À plat, la même électrode prend 90–140 A. Une électrode de 4,0 mm en PB : 125–180 A.
Combien de métal d’apport par mètre pour une soudure d’angle a = 4 ?
Selon la règle du calculateur (z = a·√2, 10 % de surépaisseur, acier à 7,85 kg/dm³), environ 0,14 kg par mètre. Avec a = 6, cela fait 0,31 kg — le métal croît avec le carré de la gorge.
Comment mesure-t-on la gorge d’une soudure d’angle ?
Avec un calibre posé sur les deux tôles et sur la surface. Sur une soudure plane ou convexe, multipliez le côté z par 0,707 ; sur une soudure concave, lisez a directement jusqu’à la surface, car la conversion à partir des côtés donne une valeur trop forte.
Mis à jour :