Soudage en descendante : quand c’est permis et comment le faire
Une soudure en verticale descendante va vite et a bel aspect, mais elle pardonne bien moins qu’en montante. Voici quand la technique est permise, quand elle ne l’est pas, et quels réglages utiliser.
Quand on soude en descendante
La descendante sert pour la tôle mince jusqu’à 4 mm environ, là où la montante percerait. Le deuxième cas est la passe de racine des pipelines de transport à l’électrode cellulosique, où le sens descendant est inscrit dans le mode opératoire. Le troisième est la tôle galvanisée et la carrosserie, où la vitesse et le faible apport de chaleur comptent.
Quand il ne faut pas
Pas sur forte épaisseur ni sur des structures porteuses. Le bain passe devant l’arc, la pénétration reste faible, et sous un cordon d’aspect correct se cache un manque de fusion que l’œil ne verra pas. Les électrodes basiques ne sont pas faites pour la descendante : le laitier double le bain. Si le DMOS (WPS) n’autorise pas le sens descendant, c’est le DMOS qui décide.
Comment la faire
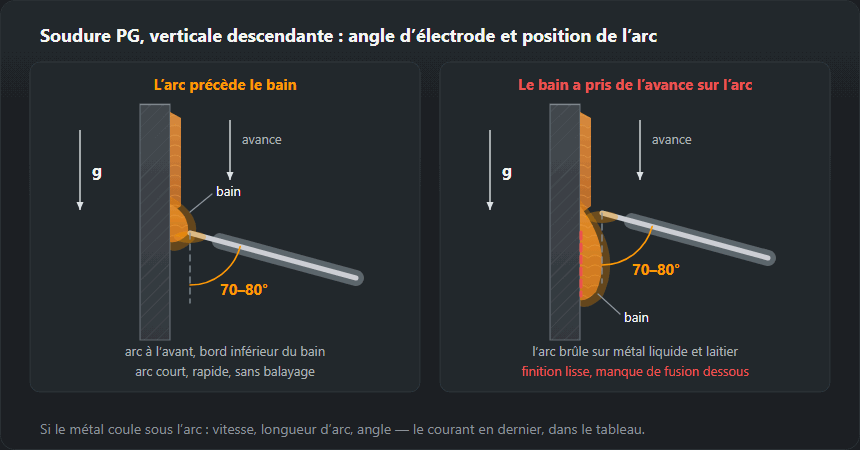
Gardez l’arc court et dirigez-le dans le bain, jamais devant. Tenez l’électrode à 70–80° de la tôle, pointe vers le haut, pour que l’arc repousse le métal fondu vers l’arrière. Avancez vite et sans balayage : chaque arrêt devient un débordement. Prenez plus de courant qu’en montante sur la même épaisseur — dans le haut de la plage pour ce diamètre, comme dans le tableau ci-dessous.

Réglages indicatifs pour une électrode cellulosique
| Épaisseur, mm | Diamètre de l’électrode, mm | Courant, A |
|---|---|---|
| 1,5 | 2,0 | 55–75 |
| 2,0 | 2,5 | 70–95 |
| 3,0 | 2,5–3,2 | 90–120 |
| 4,0 | 3,2 | 110–140 |
| 5,0 | 3,2–4,0 | 130–170 |
Soudage descendant à l’électrode enrobée, pas à pas
Pour un bout à bout ou une soudure d’angle en PG sur tôle jusqu’à environ 4 mm et pour une racine de tube. Les assemblages verticaux plus épais se soudent en montant — voir soudage vertical montant.
- Électrode. Pour les racines de pipelines — cellulosique E6010 ou E6011 : un arc dur, qui « creuse », et peu de laitier. Pour la tôle mince — une fine électrode rutile ou une électrode conçue spécialement pour le descendant. Si PG ne figure pas parmi les positions indiquées sur la boîte, l’électrode n’est pas faite pour cela.
- Courant d’après le tableau ci-dessus. Sur 3 mm, c’est une électrode de 2,5–3,2 mm à 90–120 A, sur 4 mm une électrode de 3,2 mm à 110–140 A. Commencez au milieu de la plage et vérifiez sur une chute posée à la verticale.
- Démarrer en haut. Bords nettoyés jusqu’au métal brillant. Amorcez à l’extrémité haute et maintenez un instant jusqu’à ce que le bain mouille les deux bords — sans cela, le premier tronçon sort collé sans avoir fondu.
- Angles. Dans le sens du joint, 70–80° par rapport à la tôle, la pointe de l’électrode dirigée vers le haut, dans le bain ; la pince se trouve plus bas que l’arc. En travers du joint, perpendiculaire à la tôle sur un bout à bout, sur la bissectrice sur un T.
- Arc court. Pas plus long que le diamètre de l’électrode ; une électrode cellulosique en racine se mène presque en traînant sur les bords.
- Vite, régulier, sans balayage. L’arc travaille sur le bord avant, le bord bas du bain. Quand le métal commence à glisser sous l’arc, accélérez ou dirigez l’électrode plus vers le haut.
- Arrêts et reprises. En fin de cordon, remplissez le cratère et coupez l’arc. Pour reprendre, nettoyez le cratère, amorcez juste au-dessus sur le cordon et redescendez dedans avant de repartir.
Pourquoi le bain ne doit jamais passer devant l’arc
En PG, la gravité entraîne le métal et le laitier dans le sens de l’avance. Dès que le bain prend de l’avance, l’arc brûle sur du métal liquide et du laitier au lieu du métal de base : le métal d’apport se couche sur des bords froids sans fondre avec eux. À l’extérieur, un cordon lisse ; à l’intérieur, un manque de fusion et du laitier sous la surface. Corrigez dans cet ordre : vitesse d’avance, longueur d’arc, angle, et seulement ensuite le courant — dans la plage du tableau.
Soudage MIG descendant sur tôle mince
En MIG/MAG, la PG se soude en transfert par court-circuit : à 16–22 V, la goutte court-circuite le bain 50–200 fois par seconde, donc le bain reste petit et fige avant de pouvoir couler. Le transfert en spray (à partir de 26–28 V) est réservé au métal de 5 mm et plus en position à plat, pas au descendant.
Point de départ d’après le tableau MIG/MAG du site : tôle de 0,8–1,0 mm — fil de 0,6–0,8 mm, 40–70 A, 15–17 V, gaz 8–10 l/min ; 1,5–2 mm — fil de 0,8 mm, 70–110 A, 17–19 V, 10–12 l/min ; 3 mm — fil de 0,8–1,0 mm, 110–150 A, 19–21 V, 12–14 l/min. Tenez la torche avec un léger angle en traînant — buse inclinée vers le haut, vers la soudure déjà faite, fil dirigé vers le bord avant (bas) du bain pour que l’arc soutienne le métal par en dessous — gardez une longueur de fil sorti constante et avancez en ligne droite. Cordon étroit et bombé avec un arc qui crépite — tension trop basse ou avance trop rapide ; bain qui coule — trop lent. Les tôles les plus minces et le perçage sont traités dans soudage des tôles minces.
Électrodes et fil
Pour la descendante à l’électrode enrobée, prenez des cellulosiques E6010 et E6011 ou des rutiles minces. Les basiques sont exclues. En MIG/MAG, la descendante se fait en arc court sur tôle mince ; un fil fourré doit porter la position descendante dans sa désignation, sinon le laitier ne suit pas.
Erreurs courantes
Avancer trop lentement — le bain double l’arc et laisse un débordement avec un manque de fusion dessous. Arc trop long — le laitier coule dans le cordon. Balayer comme en montante : en descendante cela n’a aucun sens et ne fait que refroidir le bord.
Ce que dit la norme
La position verticale descendante est PG selon l’EN ISO 6947 ; l’équivalent américain est 3G descendante. Une qualification passée en PG ne couvre pas PF : ce sont deux positions différentes et deux éprouvettes différentes.
Position PG ou PF : comparaison
| Critère | PG — verticale descendante | PF — verticale montante |
|---|---|---|
| Vitesse d’avance | élevée, petit bain | plus faible, bain construit par balayage |
| Pénétration | faible | profonde |
| Épaisseur | tôle jusqu’à environ 4 mm, racines de tubes | de mince à épais, ouvrages porteurs |
| Courant | d’après le tableau de cette page | courant à plat moins 15 % |
| Électrodes | cellulosiques, rutiles fines, électrodes spéciales descendant | rutiles et basiques |
| NF EN ISO 9606-1 | couvre PG seulement | couvre PA, PB, PF |
| Risque principal | manque de fusion sous une finition d’aspect correct | affaissement et caniveau |
La PG est la technique de la matière mince et des racines ; tout ce qui est plus épais et porteur se soude en PF. Les codes de positions et les schémas sont sur la page positions de soudage.
Lire le cordon : défauts et comment repérer un manque de pénétration
- Cordon étroit et haut avec un angle vif aux raccordements — il n’a pas mouillé les bords et repose comme une corde collée. Le bain a pris de l’avance sur l’arc : avancez plus vite, raccourcissez l’arc.
- Laitier qui court devant le bain, traînées sombres en surface — trop lent, arc long, ou électrode non prévue pour le descendant.
- Affaissements et gouttes aux reprises et près du bas — un arrêt en cours de cordon ou trop de courant.
- Largeur irrégulière — la main change de rythme ; en PG, la largeur du cordon dépend presque uniquement de la vitesse.
Le manque de pénétration est dangereux en PG parce que la finition a l’air correcte. Sur un bout à bout, contrôlez l’envers : un bord non fondu ou un jeu resté ouvert à la place d’une racine régulière signifie qu’il n’y a pas de pénétration. Cassez un T d’entraînement à l’étau en pliant un côté sur la soudure — la cassure montre si le métal est arrivé jusque dans l’angle. La troisième méthode consiste à couper la soudure en travers et à attaquer la coupe (macrographie).
Où la PG est autorisée : le DMOS (WPS) et votre qualification
C’est le mode opératoire qui décide du sens, pas le soudeur. Si le DMOS (WPS) indique PF et non PG (codes de l’EN ISO 6947), une soudure descendante sur cet assemblage est hors mode opératoire. La PG se rencontre dans les DMOS pour la tôle mince et pour les racines de pipelines à l’électrode cellulosique. Elle n’est pas utilisée sur les structures porteuses, les fortes épaisseurs ni avec des électrodes basiques.
Pour le soudeur, la NF EN ISO 9606-1 s’applique : d’après le tableau de la page qualification de soudeur, PF couvre PA, PB et PF, tandis que PG ne couvre que PG. Un soudeur qui n’a que PF sur son certificat ne soude pas en descendant en production, et un essai en PG ne donne pas la verticale montante.
Exercices pour le soudage descendant
- Cordons filés sur une tôle verticale de 2–3 mm avec une électrode de 2,0–2,5 mm ou en MIG. Objectif : largeur régulière, pas d’affaissements, bords du cordon qui se fondent doucement dans la tôle.
- Bout à bout en tôle de 2–3 mm. Contrôle : racine régulière à l’envers, pas de perçage.
- Assemblage en T en PG. Contrôle : l’essai de rupture — métal fondu jusque dans l’angle sur toute la longueur.
- Racine de tube à l’électrode cellulosique — après les tôles, avec un moniteur : deux moitiés, chacune de haut en bas ; la racine se contrôle de l’intérieur.
Questions fréquentes
Une soudure en descendante est-elle moins résistante ?
Pas en soi, mais elle pénètre moins. Sur tôle mince c’est un avantage ; sur tôle forte c’est un défaut, car le même nombre de passes porte moins de charge. C’est pourquoi les structures porteuses se soudent en montante.
Quelles électrodes utilise-t-on en descendante ?
Les cellulosiques E6010 et E6011, et les rutiles minces. Les électrodes basiques ne conviennent pas à la descendante : le laitier double le bain et finit dans la soudure.
Une qualification en PF couvre-t-elle la descendante ?
Non. PF est verticale montante, PG verticale descendante ; selon l’EN ISO 9606-1, ce sont des positions distinctes avec des éprouvettes distinctes. L’une ne remplace pas l’autre.
Que signifie la position de soudage PG ?
PG est la position verticale avec un sens de soudage de haut en bas selon l’EN ISO 6947, c’est-à-dire la verticale descendante. Elle s’emploie pour la tôle mince et pour les racines de pipelines à l’électrode cellulosique. Selon la NF EN ISO 9606-1, un essai réussi en PG ne couvre que PG — il ne donne ni PF ni la position à plat.
Quel angle donner à l’électrode en verticale descendante ?
Dans le sens du joint, 70–80° par rapport à la tôle, la pointe dirigée vers le haut, dans le bain, de sorte que l’arc soutienne le métal fondu par en dessous. En travers du joint, perpendiculaire sur un bout à bout et sur la bissectrice sur un T. Gardez un arc pas plus long que le diamètre de l’électrode et avancez vite, sans balayage.
Peut-on souder en descendant au MIG ?
Oui, mais seulement en transfert par court-circuit (16–22 V) et sur tôle mince. Pour 1,5–2 mm, le point de départ est un fil de 0,8 mm, 70–110 A, 17–19 V et 10–12 l/min de gaz. Le transfert en spray ne convient pas au descendant.
Mis à jour :