Pointer et souder un tube carré sans déformation
Le profilé creux, c’est du métal mince dans une forme qui piège la chaleur et concentre les contraintes dans les angles. Deux problèmes, et tous deux se règlent avant d’amorcer l’arc plutôt que pendant le soudage.
Réponse courte
Le courant se règle sur la paroi, pas sur la dimension extérieure du profilé. Au fil, pour une paroi de 2,0 mm — 90–110, 3,0 mm — 120–140 A ; à l’électrode enrobée, pour une paroi de 2,0 mm — 70–90, 3,0 mm — 90–120 A. Pointez les angles en croix, sinon le cadre sort d’équerre.
Coupe et assemblage
Le tube carré ne pardonne pas les coupes approximatives. Un onglet faux d’un degré laisse un jeu d’un côté et un contact dur de l’autre, et en refroidissant le cordon tire alors le cadre vers le côté serré. Coupez sur butée, contrôlez à l’équerre, et enlevez la bavure à la lime à l’extérieur comme à l’intérieur de la coupe.
Pour un assemblage d’angle, vous avez le choix : onglet à 45° pour l’aspect, ou un tube abouté contre le côté de l’autre pour la résistance et la simplicité. L’assemblage abouté est plus résistant sur la plupart des cadres légers et bien plus facile à couper avec précision.
Le pointage fait tout le travail
Pointez deux angles opposés, vérifiez l’équerrage sur les deux diagonales, puis pointez les deux autres. Mesurez les diagonales plutôt que de vous fier à une équerre — sur un cadre, quelle que soit sa taille, les diagonales disent la vérité et l’équerre non.
Toute correction se fait maintenant, tant qu’il n’y a que des points à casser. Une fois le cadre soudé, le corriger revient à le couper.
La séquence de soudage

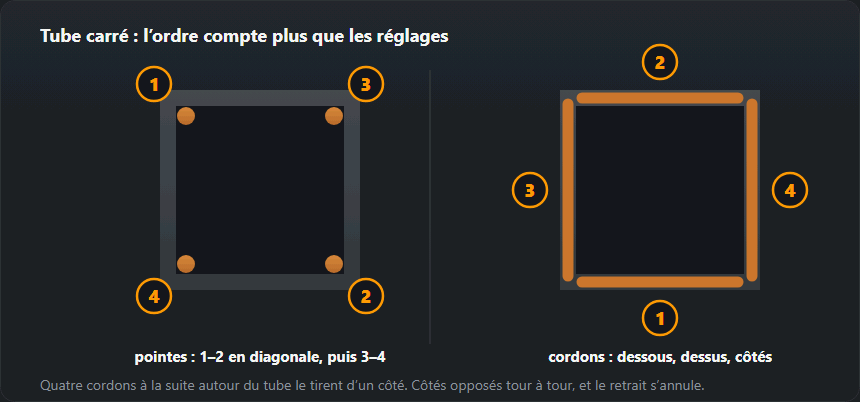
Soudez une face, puis la face opposée, puis les deux restantes, là encore opposées l’une à l’autre. Chaque cordon se rétracte en refroidissant et tire dans sa propre direction ; en soudant par paires opposées, ces tractions s’annulent. Faire le tour du pourtour face après face les laisse s’additionner, et le cadre finit en parallélogramme.
Sur paroi mince, soudez par segments plutôt qu’en continu — c’est la même logique que pour la tôle mince. Laissez chaque segment perdre sa couleur avant de commencer le suivant.
L’angle lui-même
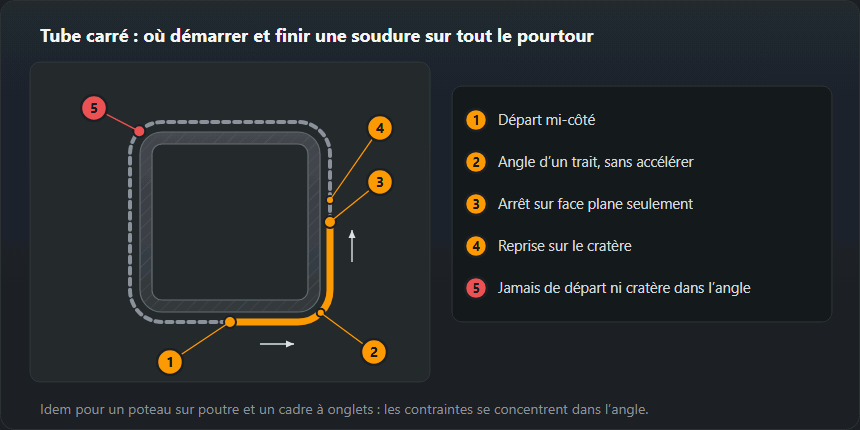
L’angle est l’endroit où les contraintes se concentrent ; c’est donc le pire endroit pour un départ de cordon ou un cratère d’arrêt — c’est là que commencent défauts et fissures. Les notes de cours ESDEP sur les assemblages de profils creux (issues des travaux du CIDECT) disent que le soudage doit démarrer au milieu d’un côté, car démarrer dans les angles diminue la résistance à la fatigue.
Démarrez donc sur la face plane et menez le cordon autour de l’angle d’un mouvement régulier — sans accélérer, ce qui est la cause habituelle d’un angle trop mince — et terminez sur la face plane suivante. Si vous devez repositionner les mains, arrêtez-vous sur le plat, pas dans l’angle, et reprenez sur le cratère pour que le nouveau cordon fusionne avec l’ancien.
| Assemblage | Comment le souder | Remarque |
|---|---|---|
| Cadre à coupes d’onglet (45°) | Une soudure le long de l’angle extérieur, là où la charge vient des deux côtés | Esthétique, mais les coupes doivent être précises |
| Assemblage abouté à 90° | Une soudure d’angle sur trois côtés | Plus facile à ajuster, plus solide quand l’équerrage n’est pas parfait |
| Assemblage en T (poteau sur poutre) | Une soudure sur tout le pourtour de la ligne de contact | L’assemblage de base d’un cadre |
| Extrémité ouverte | La boucher par un bouchon ou la souder | Sinon l’eau pénètre et fait éclater le tube au premier gel |

Réglages
Une section fermée retient la chaleur : la deuxième et la troisième face demanderont un peu moins de courant que la première, car le cadre est déjà chaud. Si la dernière face perce avec des réglages qui convenaient à la première, c’est la raison.
| Paroi, mm | Profilé | MIG/MAG | Électrode enrobée |
|---|---|---|---|
| 1,2 | 20×20, 20×40 | 0,8 mm · 50–70 A · 16–17 V | 2,0 mm · 50–65 A, soudage par cordons discontinus |
| 1,5 | 40×20, 40×40 | 0,8 mm · 70–90 A · 17–18 V | 2,0 mm · 55–70 A, soudage par cordons discontinus |
| 2,0 | 40×40, 60×40 | 0,8 mm · 90–110 A · 17–19 V | 2,5 mm · 70–90 A |
| 3,0 | 60×40, 80×40 | 0,8–1,0 mm · 120–140 A · 19–21 V | 3,2 mm · 90–120 A |
| 4,0 | 80×40, 100×50 | 1,0 mm · 140–170 A · 19–21 V | 3,2 mm · 110–140 A |
Erreurs typiques
| Ce qui a mal tourné | Cause | Comment l’éviter |
|---|---|---|
| Le cadre s’est vrillé | Soudures faites l’une après l’autre du même côté | Alternez les angles, soudez par courts cordons |
| Les diagonales sont inégales | Personne ne les a contrôlées avant de pointer | Mesurez les deux diagonales deux fois |
| Paroi percée | Trop de courant pour 1,2–1,5 mm | Baissez le courant, soudez par cordons discontinus avec des pauses |
| Angle soudé d’un seul côté | Gain de temps | Soudez des deux côtés partout où l’assemblage reprend la charge dans deux directions |
| Rouille de l’intérieur en moins d’un an | Extrémités ouvertes | Mettez des bouchons, ou soudez-les |
Exemple chiffré : un battant de portail de 3000×1500 mm
Un cadre en tube carré 60×40×3 avec angles à onglet et une traverse intermédiaire 40×40×2 aboutée contre les montants. Les chiffres viennent des mêmes tableaux que ceux du calculateur de profilés creux et du tableau de réglages ci-dessus :
- Acier. Le cadre représente 9,0 m de tube à 4,25 kg/m, soit 38,3 kg ; la traverse fait 2,92 m à 2,31 kg/m — 6,7 kg. Environ 45 kg au total avant remplissage, gonds et serrure : deux personnes peuvent le soulever, mais les gonds et le poteau doivent le porter avec toute la largeur comme bras de levier.
- Longueur de soudure. Chaque angle à onglet correspond au périmètre d’une section de 60×40, soit 800 mm pour quatre angles, plus 320 mm pour les deux extrémités de la traverse. Cela fait 1,12 m de soudure en tout — très peu, donc le temps passe dans la coupe, l’ajustage et le contrôle des diagonales, pas dans l’arc.
- Réglages. Angles du cadre (paroi de 3 mm) : fil de 0,8–1,0 mm, 120–140 A, 19–21 V, ou électrode de 3,2 mm à 90–120 A. La traverse (paroi de 2 mm) demande de descendre à 90–110 A et 17–19 V, ou à une électrode de 2,5 mm à 70–90 A. Si vous laissez les réglages du cadre, vous percez la paroi de la traverse dès le premier centimètre.
L’ordre pour ce battant : pointer les quatre angles en diagonale, vérifier les diagonales, pointer la traverse des deux côtés, vérifier de nouveau les diagonales. Souder ensuite les angles par paires diagonales et la traverse en dernier — ses cordons sont les plus courts et tirent le moins.
Le même tube carré sert à des projets prêts à réaliser, avec fiche de débit et liste de pièces — une clôture, un auvent de porte et un escalier en acier ; tous ces calculateurs sont réunis sur la page des calculateurs de projets.
Tube mince sur une pièce plus épaisse
L’assemblage le plus fréquent en pratique n’est pas un tube sur un tube identique, mais un tube de 2 mm sur un poteau de 3 mm, sur un plat de gond ou sur une platine. La règle est simple : réglez le poste pour la paroi la plus mince et dirigez l’arc vers la pièce la plus épaisse. La pièce épaisse absorbe la chaleur sans percer et l’évacue, tandis que le bain mouille de lui-même la paroi mince.
- Réglez le courant d’après le tableau pour la paroi la plus mince.
- Inclinez la torche pour que le fil pointe dans la pièce épaisse, juste au bord du tube.
- Sur la platine d’un poteau, démarrez au milieu d’une face, pas dans l’angle du tube — l’angle chauffe le plus vite.
- Soudez les faces opposées à tour de rôle, exactement comme sur un cadre : devant, derrière, gauche, droite.
La platine d’un poteau de portail est un assemblage porteur : le cordon fait tout le tour, et la dimension de la soudure d’angle se calcule, elle ne se devine pas — calculateur de dimension de soudure d’angle.
Poteaux sur chantier : soudures verticales et vent
Un poteau scellé dans le béton ou boulonné sur une semelle se soude là où il se trouve — c’est-à-dire à la verticale, et souvent dans le vent. Les pièces minces non structurelles, comme les barreaux et le remplissage, peuvent se souder en verticale descendante en transfert par court-circuit, vite et avec peu de chaleur ; la technique se trouve dans le soudage en verticale descendante. Un poteau structurel et sa platine se soudent en verticale montante : en descendant, on obtient une pénétration faible et un manque de fusion qu’on ne voit pas de l’extérieur.
Le vent chasse la protection gazeuse du MIG et laisse des porosités. En extérieur, une électrode enrobée ou un fil 114 autoprotégé donne de meilleurs résultats — fil fourré. Le minimum pour le MIG est un écran de tôle ou de bâche du côté du vent.
Tube galvanisé et peint
Le zinc se vaporise dans l’arc en fumée blanche, et la fièvre des fondeurs s’ensuit. Meulez la zone à souder jusqu’à l’acier nu des deux côtés et soudez avec aspiration ou un masque filtrant — fumées de soudage. Sur le zinc, la soudure prend aussi des porosités, car la vapeur de zinc traverse le bain en bulles.
Si le cadre terminé part à la galvanisation à chaud, fermer les tubes est une erreur : un volume clos plongé dans le zinc en fusion peut éclater. La norme EN ISO 14713-2 demande des trous d’évent et de purge dans chaque section fermée — convenez de leur position avec le galvaniseur avant de souder. Un cadre destiné à la peinture poudre demande l’inverse : des cordons continus sans interstices où les produits de prétraitement pourraient s’accumuler.
Contrôles après soudage
- Diagonales — la mesure finale, une fois le cadre refroidi sur la table ; plus de 2 mm par mètre d’écart signifie que le cadre n’est pas d’équerre.
- Planéité — posé sur une table plane, le cadre ne doit pas basculer sur une diagonale ; un battant vrillé ne fermera jamais à fleur contre le poteau.
- Angles — un cratère en fin de cordon pile dans l’angle est l’amorce de fissure typique ; remplissez-le en tenant la torche immobile un instant avant de couper l’arc.
- Caniveau sur paroi mince — sur 1,5 mm, une rainure le long du pied du cordon mange une vraie part de l’épaisseur ; comment le repérer — caniveau.
Questions fréquentes
Quels réglages pour une paroi de 2 mm ?
MIG en court-circuit, fil de 0,8 mm, environ 90–110 A sous 17–19 V. Essayez sur une chute du même profilé : une paroi de 2 mm ne se comporte pas comme une tôle plate de 2 mm, car la section fermée n’a nulle part où évacuer la chaleur.
Faut-il souder tout le tour ?
Seulement si le plan l’exige. Une section entièrement étanche ne laisse pas entrer l’humidité, ce qui compte en extérieur ; mais un cordon continu tout autour apporte bien plus de chaleur et déforme davantage le cadre. Sur des cadres légers, un cordon discontinu avec extrémités fermées est souvent la meilleure réponse technique.
Mon cadre sort toujours déformé.
C’est une question de séquence, pas d’habileté. Pointez en diagonale, soudez les faces opposées à tour de rôle, et utilisez un gabarit ou une cale d’arrêt. Un cadre soudé face après face sur le pourtour tirera toujours vers le dernier cordon.
Quelle électrode enrobée pour un tube carré de 2 mm de paroi ?
Une électrode rutile de 2,5 mm à 70–90 A. Sur une paroi de 1,5 mm, passez à une électrode de 2,0 mm à 55–70 A et soudez par petits segments.
MIG ou électrode enrobée pour du tube carré ?
Sur des parois de 1,2–2 mm, le MIG est plus facile : moins de chaleur, pas de laitier, et un bord mince est plus simple à atteindre. L’électrode enrobée l’emporte par grand vent, sur chantier et sur des parois de 3 mm et plus, où le perçage n’est plus le problème principal.
Comment souder un tube carré sur une platine ?
Réglez le poste pour la paroi du tube et dirigez l’arc vers la platine. Démarrez au milieu d’une face, pas dans l’angle, et soudez les faces à tour de rôle : devant, derrière, gauche, droite. Soudez tout le tour, car c’est un assemblage porteur.
Un cadre destiné à la galvanisation à chaud peut-il être entièrement fermé ?
Non. Un tube fermé plongé dans le bain de zinc peut éclater ; la norme EN ISO 14713-2 exige donc des trous d’évent et de purge dans chaque section fermée. Convenez de leur position avec le galvaniseur avant de souder.
Mis à jour :