Jak spawać profil zamknięty: rama, brama, szkielet
Profil od 20×20 do 60×40 to najpopularniejszy materiał w warsztacie: bramy, furtki, wiaty, stoły, szklarnie. Główna trudność nie tkwi w spoinie, tylko w tym, żeby po spawaniu rama pozostała prostokątna.
Krótka odpowiedź
Prąd dobiera się do ścianki, nie do gabarytu profilu. Półautomatem przy ściance 2,0 mm — 90–110, 3,0 mm — 120–140 A, elektrodą przy ściance 2,0 mm — 70–90, 3,0 mm — 90–120 A. Narożniki sczepia się na krzyż, inaczej ramę wykręci.
Parametry wg ścianki
| Ścianka, mm | Profil | MIG/MAG | MMA |
|---|---|---|---|
| 1,2 | 20×20, 20×40 | 0,8 mm · 50–70 A · 16–17 V | 2,0 mm · 50–65 A, ściegiem przerywanym |
| 1,5 | 40×20, 40×40 | 0,8 mm · 70–90 A · 17–18 V | 2,0 mm · 55–70 A, ściegiem przerywanym |
| 2,0 | 40×40, 60×40 | 0,8 mm · 90–110 A · 17–19 V | 2,5 mm · 70–90 A |
| 3,0 | 60×40, 80×40 | 0,8–1,0 mm · 120–140 A · 19–21 V | 3,2 mm · 90–120 A |
| 4,0 | 80×40, 100×50 | 1,0 mm · 140–170 A · 19–21 V | 3,2 mm · 110–140 A |
Ścianka 1,2–1,5 mm to cienka blacha ze wszystkimi jej cechami: zabiegi przeciw przepaleniom omawiamy w artykule o cienkiej blasze.
Złożenie to połowa wyniku
- Cięcie na wymiar. Pod 90° do styku doczołowego, pod 45° do ramki „na ucios”. Skośne cięcie daje klinowy odstęp, który potem się przepala.
- Zadziory usunąć. Po szlifierce zostaje krawędź, przez którą elementy nie zejdą się szczelnie.
- Składać na płycie. Równa podstawa i kątownik to nie luksus. Przekątne ramy mierzy się miarką przed sczepieniem: różnica powyżej 2 mm na metr oznacza, że rama jest już złożona krzywo.
- Docisnąć ściskami. Profil łatwo odchodzi przy pierwszym nagrzaniu.
Pierwszy przed sczepieniem, drugi zaraz po nim, dopóki da się jeszcze poprawić. Po ciągłych spoinach geometrii nie uratujesz: zostanie tylko ciąć i przespawać.
Kolejność spoin

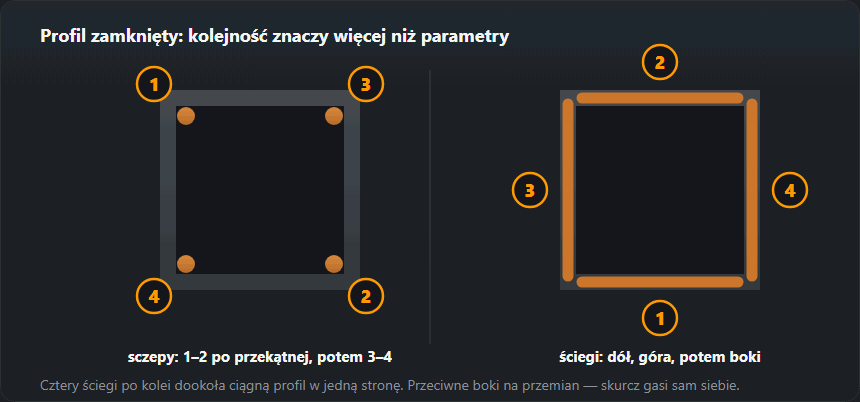
To ona rozstrzyga, czy ramę skręci. Metal ściąga się w stronę stygnącej spoiny, więc ciepło trzeba rozkładać.
- Sczepienia w narożach na krzyż: pierwsze naroże, przeciwległe, potem dwa pozostałe.
- Sprawdzić przekątne, w razie potrzeby podbić gumowym młotkiem.
- Spawać krótkimi odcinkami, przechodząc między różnymi narożami, a nie po kolei dookoła.
- Na przeciwległych bokach prowadzić spoiny w przeciwnych kierunkach.
- Dać ramie ostygnąć na płycie pod dociskiem, nie zdejmować jej gorącej.
Naroża i styki
W narożu skupiają się naprężenia, więc to najgorsze miejsce na początek spoiny albo krater końcowy — tam zaczynają się wady i pęknięcia. Materiały ESDEP o węzłach z rur prostokątnych (oparte na pracach CIDECT) każą zaczynać spawanie w połowie boku, bo start w narożu obniża wytrzymałość zmęczeniową. Dlatego zaczyna się na płaskiej ściance, przez naroże przechodzi jednym równym ruchem, bez przyspieszania, i kończy na następnej ściance. Jeśli trzeba przełożyć ręce, przerywa się na płaskiej ściance, nie w narożu, i zaczyna ponownie na kraterze.
| Połączenie | Jak spawać | Uwaga |
|---|---|---|
| Ramka na ucios (45°) | Spoina po zewnętrznym narożu, przy obciążeniu z dwóch stron | Ładne, ale wymaga dokładnego cięcia |
| Doczołowo pod 90° | Spoina pachwinowa po trzech stronach | Prostsze w składaniu, mocniejsze przy przekosie |
| Teowe (słupek do belki) | Spoina po obwodzie przylegania | Podstawowy węzeł szkieletów |
| Otwarty koniec | Zaślepka albo zaspawać na głucho | Inaczej do środka dostanie się woda i rozerwie profil zimą |
Niezamknięty profil na zewnątrz nabiera wody. Zamarzając, woda rozrywa ściankę od środka i żadna spoina tego nie powstrzyma. Końce zaspawuje się albo zatyka plastikowymi zaślepkami.
Typowe błędy
| Co wyszło | Przyczyna | Jak uniknąć |
|---|---|---|
| Ramę skręciło | Spoiny po kolei po jednej stronie | Zmieniać naroża, spawać odcinkami |
| Przekątne się rozjechały | Nie sprawdzone przed sczepieniem | Mierzyć miarką dwa razy |
| Przepalona ścianka | Prąd za wysoki na 1,2–1,5 mm | Ująć, spawać punktami z przerwami |
| Spoina tylko z jednej strony naroża | Oszczędność czasu | Obspawać z dwóch stron tam, gdzie węzeł jest obciążony z dwóch stron |
| Rdza od środka po roku | Otwarte końce | Zaślepki albo zaspawanie |
Masę gotowej konstrukcji i to, czy podniesie ją dwóch ludzi, oszacujesz w kalkulatorze masy metalu: jest tam profil zamknięty z przeliczeniem wg ścianki.
Przykład: skrzydło bramy 3000×1500 mm
Rama z profilu 60×40×3 łączona na ucios, w środku jedna poprzeczka 40×40×2 dospawana doczołowo do słupków. Liczymy z tych samych tabel, na których stoją kalkulator masy i tabela parametrów wyżej:
- Materiał. Rama to 9,0 m profilu po 4,25 kg/m, czyli 38,3 kg; poprzeczka 2,92 m po 2,31 kg/m — 6,7 kg. Razem około 45 kg bez wypełnienia, zawiasów i zamka: dwie osoby to podniosą, ale zawiasy i słupek muszą to udźwignąć z dźwignią na całej szerokości.
- Długość spoin. Każde naroże na ucios to obwód przekroju 60×40, razem 800 mm na cztery naroża, plus 320 mm na dwa końce poprzeczki. W sumie 1,12 m spoiny — to mało, więc czas idzie na cięcie, składanie i pilnowanie przekątnych, a nie na samo spawanie.
- Nastawy. Naroża ramy (ścianka 3 mm): drut 0,8–1,0 mm, 120–140 A, 19–21 V albo elektroda 3,2 mm, 90–120 A. Poprzeczka (ścianka 2 mm) wymaga zejścia na 90–110 A i 17–19 V albo elektrodę 2,5 mm, 70–90 A. Kto zostawi nastawy od ramy, przepali ściankę poprzeczki na pierwszym centymetrze.
Kolejność dla tego skrzydła: cztery naroża sczepione na krzyż, kontrola przekątnych, poprzeczka sczepiona z obu stron, znowu przekątne. Potem spoiny naroży parami po przekątnej, a poprzeczkę na końcu — jej spoiny są najkrótsze i najmniej ciągną.
Ten sam profil zamknięty pracuje w gotowych projektach z rozkrojem i listą detali — ogrodzenie, daszek nad drzwiami i schody metalowe; wszystkie takie kalkulatory zebrane są na stronie kalkulatory projektów.
Cienki profil do grubego elementu
Najczęstsze połączenie w praktyce to nie profil z takim samym profilem, tylko profil 2 mm do słupka 3 mm, do płaskownika zawiasu albo do blachy stopy. Zasada jest jedna: nastawy dobiera się do cieńszej ścianki, a łuk kieruje na grubszy element. Grubszy przyjmie ciepło bez przepalenia i odprowadzi je, a jeziorko samo spłynie na cienką ściankę.
- Ustawić prąd z tabeli dla cieńszej ścianki.
- Uchwyt pochylić tak, żeby drut celował w grubszy element tuż przy krawędzi profilu.
- Przy stopie słupka zacząć na środku boku, nie w narożu profilu — naroże nagrzewa się najszybciej.
- Spawać bokami naprzemianległymi, jak ramę: przód, tył, lewy, prawy.
Stopa słupka pod bramę to węzeł nośny: tu spoina idzie dookoła, a wielkość spoiny pachwinowej sprawdza się, nie zgaduje — kalkulator spoiny pachwinowej.
Słupki w terenie: pion i wiatr
Słupek wbetonowany albo przykręcony do fundamentu spawa się na miejscu, czyli w pionie i często na wietrze. Cienkie elementy nienośne — sztachety, wypełnienia — można w pionie spawać z góry w dół łukiem zwarciowym, szybko i z małym ciepłem; technika — spawanie z góry w dół. Słupek nośny i jego stopę prowadzi się z dołu do góry: spoina z góry w dół daje płytki przetop i przyklejenie, którego okiem nie widać.
Wiatr zwiewa osłonę gazową półautomatu i daje pory. Na otwartym terenie lepiej sprawdza się elektroda albo drut samoosłonowy 114 — drut proszkowy. Minimum przy półautomacie to zasłona z płyty albo plandeki od strony wiatru.
Profil ocynkowany i malowany
Cynk paruje w łuku i daje biały dym, po którym grozi gorączka metaliczna. Strefę spoiny szlifuje się z obu stron do gołej stali, a spawa przy odciągu lub z maską z filtrem — dymy spawalnicze. Na cynku spoina dostaje też pory, bo pary cynku przechodzą przez jeziorko.
Jeśli gotową ramę oddaje się do cynkowania ogniowego, zamykanie profili szczelnie jest błędem: zamknięta przestrzeń w kąpieli o temperaturze roztopionego cynku grozi rozsadzeniem. Norma EN ISO 14713-2 wymaga otworów odpowietrzających i spustowych w każdym zamkniętym odcinku — ich rozmieszczenie uzgadnia się z ocynkownią przed spawaniem. Rama do malowania proszkowego potrzebuje z kolei spoin ciągłych bez szczelin, w których zbierze się chemia z przygotowania powierzchni.
Kontrola po spawaniu
- Przekątne — ostatni pomiar po ostygnięciu na płycie; różnica powyżej 2 mm na metr to rama krzywa.
- Płaskość — rama położona na równej płycie nie może się kiwać na przekątnej; skręcone skrzydło bramy nie domknie się do słupka.
- Naroża — krater na końcu spoiny w samym narożu to typowe miejsce pęknięcia; krater zapełnia się, zatrzymując uchwyt na chwilę przed zgaszeniem łuku.
- Podtopienia na cienkiej ściance — przy 1,5 mm rowek wzdłuż spoiny zjada realną część grubości; jak je rozpoznać — podtopienie.
Częste pytania
Jaki prąd na profil 40×20 o ściance 1,5 mm?
Półautomatem drutem 0,8 mm — 70–90 A przy 17–18 V. Elektrodą 2,0 mm — 55–70 A z przerywaniem łuku. Ścianka 1,5 mm to już cienka blacha i obowiązują te same zabiegi.
Dlaczego ramę skręca?
Spawano po kolei po jednej stronie. Metal ściąga się w stronę stygnącej spoiny. Leczy to kolejność: sczepienia na krzyż, potem krótkie odcinki w różnych narożach na przemian, wszystko na równej płycie z dociskiem.
Czy trzeba spawać profil po całym obwodzie?
Do węzłów nośnych tak, spoina po obwodzie. Do lekkich szkieletów i krat ozdobnych wystarczą spoiny po dwóch–trzech stronach: ciągła spoina dookoła na cienkiej ściance wprowadza dużo ciepła i skręca konstrukcję mocniej, niż trzeba.
Jaka elektroda do profilu o ściance 2 mm?
Rutylowa 2,5 mm na 70–90 A. Przy ściance 1,5 mm schodzi się do elektrody 2,0 mm i 55–70 A, prowadząc spoinę odcinkami. Półautomatem na 2 mm: drut 0,8 mm, 90–110 A, 17–19 V.
Migomat czy elektroda do profili?
Do ścianek 1,2–2 mm wygodniej półautomatem: mniej ciepła, brak żużla i łatwiej trafić w cienką krawędź. Elektroda wygrywa na wietrze, na budowie i przy ściankach od 3 mm, gdzie przepalenie przestaje być głównym problemem.
Jak przyspawać profil do blachy stopy słupka?
Nastawy dobiera się do ścianki profilu, a łuk kieruje na blachę. Zaczyna się na środku boku, nie w narożu, i spawa boki na przemian: przód, tył, lewy, prawy. Spoina dookoła, bo to węzeł nośny.
Czy ramę do cynkowania ogniowego można zaspawać szczelnie?
Nie. Zamknięty profil w kąpieli cynkowej grozi rozsadzeniem, dlatego EN ISO 14713-2 wymaga otworów odpowietrzających i spustowych w każdym zamkniętym odcinku. Ich położenie uzgadnia się z ocynkownią przed spawaniem.
Aktualizacja: