Pozycje spawania wg EN ISO 6947 i ich odpowiedniki AWS
System europejski jest literowy (PA, PC, PF), amerykański — cyfrowo-literowy (1G, 2F, 6G). W polskich zakładach spotyka się oba, a w dokumentach uprawnień obowiązuje wyłącznie pierwszy. Poniżej tablica odpowiedników i to, jak pozycja zmienia parametry.
Krótka odpowiedź
Oznaczenia wg ISO 6947: PA — podolna, PC — naścienna, PE — pułapowa, PF — pionowa z dołu do góry. Pozycja trudniejsza obejmuje łatwiejsze, dlatego jedno świadectwo zamyka kilka rodzajów roboty — tabela zakresów jest niżej.

Złącza blachowe
| ISO 6947 | AWS czołowe | AWS pachwinowe | Pozycja | Poprawka prądu |
|---|---|---|---|---|
| PA | 1G | 1F | Podolna, „w łódeczkę” | 1,00 |
| PB | — | 2F | Pachwinowa naścienna | 0,95 |
| PC | 2G | — | Naścienna na płaszczyźnie pionowej | 0,90 |
| PD | — | 4F | Pachwinowa sufitowa | 0,80 |
| PE | 4G | — | Sufitowa | 0,80 |
| PF | 3G ↑ | 3F ↑ | Pionowa z dołu do góry | 0,85 |
| PG | 3G ↓ | 3F ↓ | Pionowa z góry na dół | 0,85 |
Oba zapisy są w obiegu i oba trafiają do dokumentów. PF i PG to ściśle pozycje blachowe: pion do góry i pion w dół. Dla rury o osi poziomej ISO 6947 ma własne oznaczenia — PH dla spawania do góry i PJ dla spawania w dół — ale w praktyce warsztatowej i w wielu WPS pisze się przy rurze po prostu PF i PG. Amerykańskie 5G nie rozróżnia kierunku samo z siebie, dlatego dopisuje się strzałkę. Rurę pod 45° oznacza się H-L045 do góry i J-L045 w dół; AWS w obu przypadkach mówi 6G.
Złącza rurowe
| ISO 6947 | AWS | Ustawienie rury | Charakterystyka |
|---|---|---|---|
| PA | 1G | Poziomo, rura obracana | Spawanie zawsze w pozycji podolnej, najłatwiejsze |
| PC | 2G | Pionowo, rura nieruchoma | Spoina biegnie poziomo dookoła |
| PF | 5G ↑ | Poziomo, rura nieruchoma | W jednym obiegu: podolna, pionowa, sufitowa |
| PG | 5G ↓ | To samo, spawanie w dół | Grań elektrodą celulozową na rurociągach |
| H-L045 | 6G | Oś rury pod 45°, nieruchoma | Wszystkie pozycje naraz, wzorzec kwalifikacji |
W oznaczeniach amerykańskich G pochodzi od groove — spoina czołowa z ukosowaniem; F od fillet — pachwinowa. Cyfra to pozycja: 1 podolna, 2 naścienna, 3 pionowa, 4 sufitowa, 5 i 6 — wyłącznie dla rur.
Co zmienia się razem z pozycją
- Prąd. Im większe ryzyko spłynięcia jeziorka, tym mniejsze się je robi. Gotowe wartości dla wszystkich pozycji są w tabeli prądu i średnicy, szybkie przeliczenie — w kalkulatorze.
- Średnica elektrody. W pionie i pod sufitem rzadko bierze się grubszą niż 4 mm: jeziorko przestaje być sterowalne.
- Technika prowadzenia. W PF prowadzi się schodkami z zatrzymaniem na krawędziach, w PE — krótkim łukiem i wąskimi ściegami bez zakosów.
- Liczba ściegów. W trudnych pozycjach grubość nabiera się kilkoma wąskimi ściegami zamiast jednego szerokiego.
Pozycja po pozycji: ustawienie, elektroda, prąd i typowy błąd
Współczynniki prądu poniżej odnoszą się do PA i są te same, co w tabeli wyżej: naścienna ×0,9, pionowa ×0,85, sufitowa ×0,8, pachwinowa PB ×0,95; kalkulator prądu stosuje te same liczby dla PA, PC, PF i PE. Dla każdej pozycji: jak stoi detal, jak trzymać elektrodę lub uchwyt, jaki prąd i jaki błąd widać najczęściej.
PA — podolna
Złącze leży poziomo, spawasz z góry. Spoinę pachwinową w PA układa się „w łódkę”: teownik przechyla się tak, żeby naroże patrzyło do góry pod 45°. Elektroda pod kątem 70–80° do powierzchni, pochylona o 10–15° w kierunku spawania; w łódce leży na dwusiecznej, pod 45° do obu ścianek. Prąd ×1,0, a od około 4 mm grubości można brać górę zakresu. Typowy błąd to nie spływanie, tylko przegrzanie: przepalenie cienkiej blachy i żużel wyprzedzający zbyt wolne jeziorko. Więcej w spawaniu w pozycji podolnej.
PB — naboczna (pachwinowa naścienna)
Jedna blacha leży, druga stoi na niej, a spoina pachwinowa biegnie poziomo w narożu. Elektroda pod 45° do obu ścianek, lekko przesunięta w stronę ścianki pionowej, żeby zrównoważyć grawitację, pochylona o 10–15° w kierunku spawania. Prąd ×0,95. Typowy błąd to nierówne ramiona: nawis na dolnej blasze i podtopienie na pionowej, co spoinomierz pokazuje od razu. PB istnieje tylko dla spoin pachwinowych — zob. spoinę pachwinową w pozycji nabocznej.
PC — naścienna
Blachy stoją pionowo, a złącze przecina je poziomo (2G); pionowa rura ze spoiną obwodową to także PC. Elektroda skierowana 5–15° powyżej poziomu, krótki łuk i wąskie ściegi od dna rowka ku górze, każdy nachodzący na poprzedni. Prąd ×0,9, czyli −10 %. Typowy błąd to podtopienie górnej krawędzi i jeziorko spłynięte na dolną blachę — cena szerokich zakosów. Więcej w spawaniu naściennym.
PD — okapowa (pachwinowa sufitowa)
Naroże między blachą pionową a poziomą nad głową. Elektroda na dwusiecznej, przesunięta ku ściance pionowej, pochylona o 10–15° w kierunku spawania, zwykle 2,5 lub 3,2 mm. Prąd ×0,8 (−20 %) i bardzo krótki łuk. Typowy błąd to nawis w każdym miejscu, gdzie się zatrzymasz; powyżej 6 mm ramienia nic nie układa się jednym ściegiem. Zob. spoinę pachwinową pod sufitem.
PE — pułapowa (sufitowa)
Złącze czołowe w poziomej blasze spawane od dołu (4G). Elektroda prawie prostopadle do blachy, z lekkim pochyleniem ciągnącym, 2,5 lub 3,2 mm, najkrótszy łuk, jaki utrzymasz, wąskie proste ściegi albo mały zakos bez zatrzymania na środku. Prąd ×0,8. Typowy błąd to zwisające, wypukłe lico i żużel zostawiony między ściegami — pod sufitem przywiera łatwiej niż gdziekolwiek. Technika szczegółowo: spawanie pułapowe.
PF — pionowa z dołu do góry
Złącze stoi pionowo, spoina wspina się od dołu. Półka zakrzepłego metalu pod jeziorkiem je podpiera, więc łuk może zostać w złączu i przetopić. Zakosy schodkowe albo zygzak, w pachwinie trójkąt wierzchołkiem w naroże, z pauzą około pół sekundy na każdej krawędzi — pauza wypełnia brzeg i chroni przed podtopieniem. Grań kładzie się prostym ściegiem bez zakosów. Prąd ×0,85 (−15 %), elektroda najwyżej 4 mm. Typowe błędy: podtopienia po obu stronach, gdy pauza wypada na środku zamiast na brzegach, i spływająca kropla, gdy łuk się wydłuża. Więcej w spawaniu pionowym z dołu do góry.
PG — pionowa z góry na dół
To samo złącze, prowadzone w dół. Elektroda pod 70–80° do blachy końcem ku górze, krótki łuk skierowany w jeziorko, nigdy przed nie, szybki posuw bez zakosów. Prąd nie niższy niż w PF (w tabeli wyżej i w kalkulatorze obie pionowe mają 0,85): to prędkość trzyma jeziorko małe. Typowy błąd to przyklejenie ukryte pod ładnym licem — łuk jedzie po metalu, który już go wyprzedził. PG jest do cienkiej blachy do około 4 mm, grani elektrodą celulozową na rurociągach i blachy ocynkowanej — zob. spawanie z góry na dół.
PH i PJ — rura nieruchoma, oś pozioma
Oś rury jest pozioma, rura się nie obraca (5G). W jednym obiegu spoina przechodzi przez sufit na dole, pion po bokach i podolną u góry, więc prąd mieści się w grupie sufitowa–pionowa, ×0,8–0,85 wartości z PA. W PH każdą połówkę spawa się w górę, od punktu tuż za najniższym do szczytu; w PJ w dół od góry — typowa grań celulozowa na rurociągach. Typowy błąd to przyklejenie na zakładkach na godzinie szóstej i dwunastej, gdzie schodzą się połówki: początek każdej połówki trzeba zeszlifować na klin przed zamknięciem. Ustawienia 1G–6G porównuje strona pozycje spawania rur.
H-L045 i J-L045 — rura nieruchoma pod 45°
Oś rury jest pochylona pod 45°, rura stoi (6G): żaden punkt obwodu nie powtarza innego, a samo złącze jest pochyłe. H-L045 spawa się w górę, J-L045 w dół. Prąd ta sama grupa ×0,8–0,85 co w PH, a dokładną korektę wokół rury robi się długością łuku. Typowy błąd to jeziorko zsuwające się na dolną stronę rowka — podtopienie górnej krawędzi, nawis na dolnej — dlatego elektrodę trzyma się lekko skierowaną ku górnej krawędzi. To najszerszy pojedynczy egzamin w tabeli zakresów niżej.
Przykład z liczbami: elektroda 3,2 mm we wszystkich pozycjach
Podstawa z tabeli prądu: elektroda rutylowa 3,2 mm na stali niestopowej 3–6 mm bierze w PA 90–140 A, środek 115 A. Mnożymy przez współczynnik pozycji i zaokrąglamy do 5 A, dokładnie jak kalkulator:
- PB, ×0,95: 85–135 A, środek 110 A;
- PC, ×0,9: 80–125 A, środek 105 A;
- PF, ×0,85: 75–120 A, środek 100 A;
- PE i PD, ×0,8: 70–110 A, środek 90 A.
Zaczynaj od środka pasma i koryguj po 5–10 A według tego, co robi jeziorko: pęcznieje i spływa — za dużo prądu; ścieg wąski i wysoki — za mało. Dla elektrod 5 i 6 mm wiersza pionowego i sufitowego nie ma wcale: używa się ich tylko podolnie i naściennie.
PF czy PG: co dopuszcza WPS
W WPS jest pole pozycja spawania wypełnione kodami ISO 6947, a przy spoinie pionowej kod niesie już kierunek: PF to w górę, PG w dół. Jeśli WPS mówi PF, to samo złącze spawane w dół wychodzi poza instrukcję, nawet gdy lico wygląda dobrze: w PG przetop i energia liniowa są mniejsze, a instrukcja obejmuje tylko kierunek, który w niej wpisano. Gdy WPS wymienia kilka pozycji, na przykład PA, PB, PF, każdy ścieg można położyć w dowolnej z nich, ale nigdy w takiej, której na liście nie ma. Co jeszcze ustala karta — na stronie o WPS.
Pozycję musi obejmować także świadectwo. W tabeli zakresów PF obejmuje PA, PB i PF; PG obejmuje tylko PG. Spawacz z samym PF nie może spawać w dół, a spawacz z samym PG — niczego innego. Przy rurach w dokumentach często stoi PF/PG zamiast PH/PJ: czytaj kierunek, nie literę.
Pachwinowa czy czołowa: które kody do którego złącza
Część kodów istnieje tylko dla jednego rodzaju złącza. PB i PD to pozycje spoin pachwinowych: naroże naboczne i naroże pod sufitem. PC i PE to pozycje spoin czołowych: poziomy szew na ścianie i szew nad głową. PA, PF i PG służą obu: czołowa w PA to 1G, pachwinowa w PA (w łódkę) to 1F, w pionie 3G i 3F. PH, PJ, H-L045 i J-L045 opisują złącza czołowe rur.
Dlatego „PB” przy złączu czołowym albo „PC” przy spoinie pachwinowej to powód do pytania, a nie egzotyczny wariant. W oznaczeniu świadectwa rodzaj złącza stoi obok pozycji — BW czołowe, FW pachwinowe — i czyta się je razem.
Jak odczytać pozycję z rysunku i z WPS
Znak spoiny na rysunku zwykle pozycji nie podaje: w ogonie stoi numer metody i często odwołanie do WPS. Pozycja wynika z WPS i z tego, jak detal będzie stał podczas spawania. Idź po kolei:
- Czołowa czy pachwinowa — ze znaku: trójkąt to pachwina; V, ukos jednej krawędzi i I to spoiny czołowe.
- Jak biegnie oś spoiny, gdy detal stoi tak, jak będzie spawany. Detal spawany w warsztacie często da się obrócić do PA; to samo złącze na zmontowanej konstrukcji — nie.
- Oś pozioma: z góry to PA (PB dla pachwiny przy blasze pionowej); wzdłuż pionowej ściany PC; od dołu PE dla czołowej i PD dla pachwinowej.
- Oś pionowa: kierunek wpisany w WPS — PF w górę, PG w dół. Jeśli WPS podaje tylko PF, spawasz w górę.
- Rura: obraca się? Obracana i spawana u góry to PA; nieruchoma z osią poziomą PH/PJ; nieruchoma pionowa PC; nieruchoma pod 45° H-L045 albo J-L045.
Potem porównaj wynik z dwoma dokumentami: polem pozycji w WPS i pozycją w swoim świadectwie. Jeśli któryś jej nie obejmuje, złącze potrzebuje obrotnika albo innej instrukcji, a nie innej techniki.
Pozycje w uprawnieniach
W świadectwie egzaminu spawacza wg EN ISO 9606-1 pozycja zapisywana
jest kodem ISO 6947 razem z metodą, grupą materiału, grubością, średnicą
i rodzajem złącza — na przykład 141 P BW FM1 S t8 PF ss nb. Zakres
uznania (jakie jeszcze pozycje obejmuje to świadectwo) wynika z tablic normy.
Tabela niżej to odczyt ostrożny, taki sam jak w kalkulatorze: tam, gdzie norma
zostawia warianty, wpisane jest tylko to, co objęte jednoznacznie.
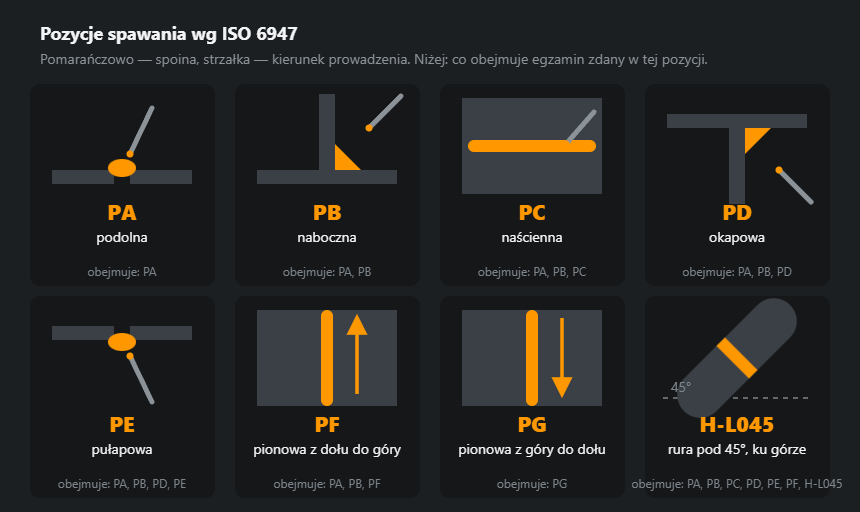
| Zdane w pozycji | Uznaje |
|---|---|
| PA — podolna | PA |
| PB — naboczna | PA, PB |
| PC — naścienna | PA, PB, PC |
| PD — okapowa | PA, PB, PD |
| PE — pułapowa | PA, PB, PD, PE |
| PF — pionowa z dołu do góry | PA, PB, PF |
| PG — pionowa z góry do dołu | PG |
| H-L045 — rura pod 45°, ku górze | PA, PB, PC, PD, PE, PF, H-L045 |
| J-L045 — rura pod 45°, w dół | PG, J-L045 |
Wynikają z niej dwie rzeczy. PG stoi osobno: nie obejmuje niczego poza sobą i żadna pozycja blachowa jej nie obejmuje. A jeden egzamin na rurze w H-L045 obejmuje dokładnie to, co razem trzy egzaminy na blasze w PC, PE i PF — PA, PB, PC, PD, PE i PF. Jego odpowiednik w dół, J-L045, obejmuje PG i J-L045. Pozycja to jednak tylko jeden człon oznaczenia: metoda, grubość, średnica i rodzaj złącza dalej zawężają zakres, dlatego ostateczną odpowiedź daje kalkulator zakresu uprawnień.
Częste pytania
Czym jest 6G i dlaczego uchodzi za najtrudniejszą pozycję?
To złącze rury nieobracanej, której oś jest pochylona pod kątem 45°. W jednym obiegu spawacz przechodzi kolejno przez pozycję podolną, pionową i sufitową, nie zmieniając chwytu. Wg ISO 6947 oznacza się to jako H-L045.
Czym PF różni się od PG?
Kierunkiem. PF to pion z dołu do góry: jeziorko opiera się na zakrzepłym metalu, przetop jest głęboki, lico wypukłe. PG to spawanie w dół: szybko, ale przetop płytki, dlatego PG stosuje się do cienkiej blachy i do grani elektrodą celulozową, a nie do konstrukcji odpowiedzialnych.
Czy uprawnienie w jednej pozycji obejmuje inne?
Z reguły pozycja trudniejsza obejmuje łatwiejsze, ale konkretny zakres uznania określają tablice EN ISO 9606-1 i zależy on jeszcze od metody, grubości, średnicy i rodzaju złącza. Kierować się trzeba tablicą z normy, a nie zasadą ogólną.
Co oznacza pozycja spawania PA?
PA to pozycja podolna wg EN ISO 6947: złącze leży poziomo, a spawa się je z góry; spoinę pachwinową w PA układa się „w łódkę”. To jedyna pozycja bez poprawki prądu (×1,0): elektroda 3,2 mm bierze 90–140 A. Egzamin zdany w PA obejmuje tylko PA.
Czym pozycja PD różni się od PE?
Obie są spawaniem nad głową i obie mają poprawkę prądu 0,80, ale PD to spoina pachwinowa w narożu między ścianką pionową a poziomą (4F), a PE to spoina czołowa w poziomej blasze spawanej od dołu (4G). Egzamin w PD obejmuje PA, PB i PD; w PE — PA, PB, PD i PE.
Czy egzamin w PG obejmuje PF?
Nie i odwrotnie też nie. W tabeli zakresów PG obejmuje tylko PG, a PF obejmuje PA, PB i PF. Egzamin na rurze w J-L045 obejmuje PG i J-L045, ale nadal nic w górę. Zakład, który spawa w obu kierunkach, potrzebuje obu pozycji w świadectwie.
Aktualizacja: