Spawanie sufitowe: jak prowadzić, żeby jeziorko nie kapało
Pozycja sufitowa jest najbardziej niewygodna ze wszystkich: ciekły metal trzyma się tylko napięciem powierzchniowym, a wszystko, co nadmiarowe, spada na spawacza. Cała technika sprowadza się do jednego — jeziorko musi być małe.
Kiedy trzeba spawać sufitowo
Wtedy, gdy elementu nie da się obrócić: rurociągi zamontowane na miejscu, belki i słupy w konstrukcji, naprawy pod maszyną. W warsztacie prawie zawsze taniej jest obrócić detal, niż spawać nad głową — ale na budowie takiej możliwości nie ma.
Jak prowadzić
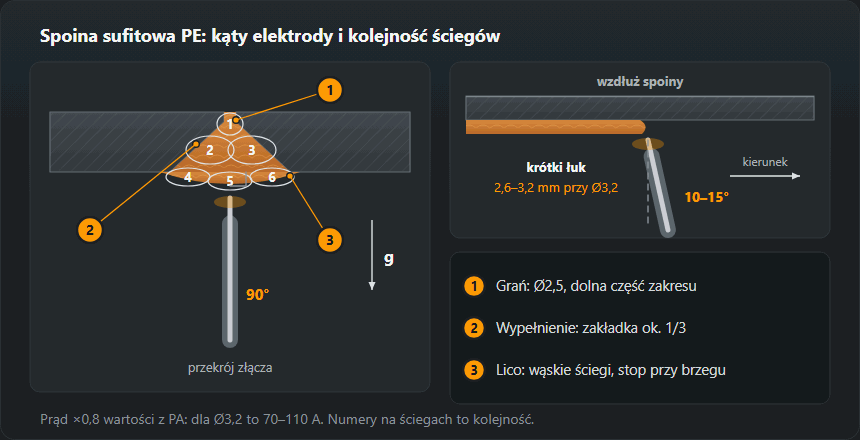
Prąd bierze się o około 20 % niższy niż w pozycji podolnej (kalkulator mnoży zakres przez 0,8), a elektrodę cieńszą — najczęściej 2,5 albo 3,2 mm. Łuk musi być bardzo krótki: długi łuk to jeziorko, które kapie. Prowadzi się wąskimi ściegami, prosto albo z drobnym zakosem, bez zatrzymywania się na środku. Elektroda stoi niemal prostopadle do blachy, pochylona tylko o 10–15° w kierunku spawania.
Parametry orientacyjne, prąd o 20 % niższy niż w pozycji podolnej
| Grubość, mm | Średnica elektrody, mm | Prąd, A |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Technika spawania sufitowego krok po kroku
Pozycja ciała i podparcie ręki
Stań lekko z boku linii spoiny, nie pod nią: głowa ma być poza pionem, po którym spadają krople, odpryski i żużel. Spoinę biegnącą wzdłuż ciała prowadzi się od siebie albo do siebie, z głową przesuniętą o pół kroku w bok.
Rękę z uchwytem się opiera: łokieć o bok, przedramię o rusztowanie, drugą dłoń o stały element konstrukcji. Ręka wyciągnięta w górę bez podparcia szybko zaczyna drżeć, a w suficie każde drgnięcie wydłuża łuk. Przewód przełóż przez ramię albo przywiąż do konstrukcji, żeby jego ciężar nie ściągał uchwytu w dół.
Kąty elektrody: wzdłużny i poprzeczny
Kąt poprzeczny (w przekroju złącza): na złączu doczołowym PE elektroda stoi prostopadle do blachy, pod 90°, żeby łuk topił obie krawędzie jednakowo. W spoinie pachwinowej PD stoi w dwusiecznej, około 45° do obu półek.
Kąt wzdłużny: elektroda pochylona o 10–15° od prostopadłej w kierunku spawania, tak samo jak w innych pozycjach. Przy większym pochyleniu łuk robi się dłuższy, choć koniec elektrody jest tuż przy blasze, i jeziorko zaczyna wisieć.
Krótki łuk i prąd: przykład dla elektrody 3,2 mm
Długość łuku w kalkulatorze to 0,8–1,0 średnicy elektrody, czyli dla 3,2 mm 2,6–3,2 mm. W suficie trzyma się dolną granicę: koniec elektrody niemal dotyka jeziorka, a łuk słychać jako równe, ciche skwierczenie.
Prąd liczy się od zakresu dla pozycji podolnej. Dla 3,2 mm tabela prądu podaje 90–140 A, środek 115 A. Współczynnik pozycji sufitowej to 0,8: po zaokrągleniu do 5 A wychodzi 70–110 A, środek 90 A. Elektroda zasadowa dostaje jeszcze ×1,05, czyli 75–120 A, środek 95 A. Tabela na tej stronie liczy tym samym współczynnikiem, więc w jej wierszu 3,2 mm stoi ten sam zakres 70–110 A. Zaczyna się od środka, a potem koryguje po jeziorku.
To samo przeliczenie robi kalkulator prądu elektrody: wybierz pozycję sufitową i rodzaj otuliny, a zakres przeliczy się sam.
Prędkość i zakosy
Prędkość dobiera się do jeziorka, nie do zegarka: jeziorko ma trzymać jedną szerokość i łapać obie krawędzie. Za wolno — metal zbiera się w kroplę i zwisa; za szybko — ścieg jest wąski, wysoki i podtopiony po bokach.

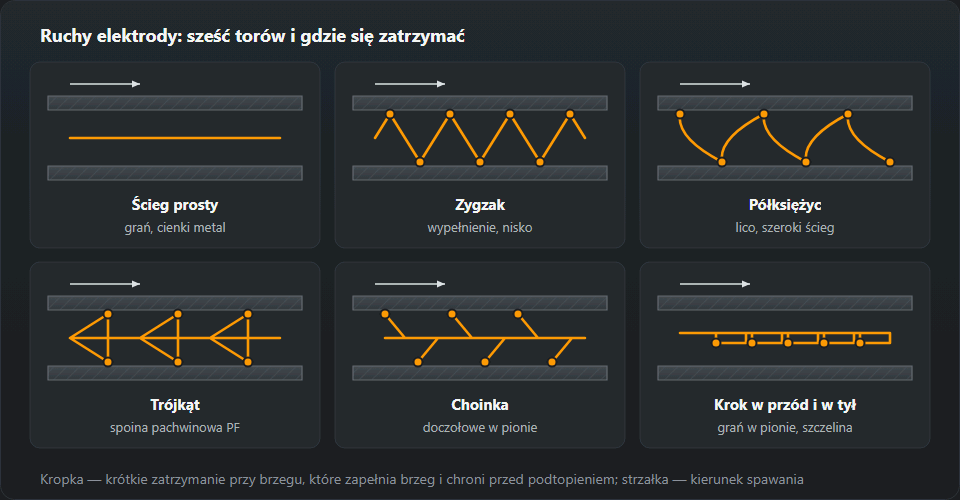
Z sześciu ruchów na schemacie w suficie przydają się trzy: prosta nitka na grań i cienką blachę, wąski zygzak na wypełnienie i ruch do przodu i z powrotem, gdy jeziorko zaczyna się przegrzewać — elektroda wychodzi na chwilę przed jeziorko, metal krzepnie, elektroda wraca. Zatrzymanie robi się na krawędziach, nigdy na środku — ułamek sekundy w każdym skrajnym punkcie, żeby krawędź się wypełniła i nie zostało podtopienie.
Spoina wielościegowa wąskimi ściegami
- Grań — elektroda 2,5 lub 3,2 mm, dolna część zakresu, prosta nitka albo drobny zygzak. Łuk wchodzi w szczelinę tak, by przetop był widoczny od drugiej strony, czyli w suficie od góry.
- Wypełnienie — ściegi obok siebie, każdy zachodzi na poprzedni mniej więcej w jednej trzeciej, jak w spoinie naściennej. Pierwszy przy jednej krawędzi, następny opiera się na nim.
- Lico — kilka wąskich ściegów zamiast jednego szerokiego; ostatni prowadzi się przy krawędzi z krótkim zatrzymaniem, żeby nie zostawić podtopienia.

Czym spawać
Elektrody zasadowe trzymają sufit najlepiej: ich żużel szybko krzepnie i podtrzymuje jeziorko. Rutylowe rozpływają się i kapią. W MIG/MAG sufit prowadzi się łukiem zwarciowym albo impulsem, z krótkim wylotem drutu i mieszanką bogatą w argon — czysty CO₂ daje zbyt duże krople.
Jaka elektroda do spawania sufitowego
Zasadowa (B, w oznaczeniu AWS E7018) to pierwszy wybór na złącza obciążone w suficie: poza żużlem, który trzyma jeziorko, daje stopiwo o małej zawartości wodoru (H5–H10). Wymaga prądu stałego z plusem na elektrodzie (DC+) i suchej otuliny — przed pracą suszy się ją w 300–350 °C przez 2 h.
Rutylowa (R, E6013) łatwiej się zajarza i pracuje na prądzie przemiennym i stałym, ale jej żużel jest rzadszy i jeziorko cieknie. W suficie nadaje się w cienkich średnicach, na cienką blachę i do złączy nieodpowiedzialnych.
MIG/MAG w suficie
Półautomatem sufit prowadzi się łukiem zwarciowym: 16–22 V, łuk gaśnie i zapala się 50–200 razy na sekundę, jeziorko jest zimne i małe. Z tabeli nastaw MIG/MAG wynika praktyczna granica: dla blachy 3 mm drut 0,8–1,0 mm, 110–150 A i 19–21 V mieszczą się w łuku zwarciowym, a nastawa dla 5–6 mm (22–25 V) już z niego wychodzi. Grubą blachę wypełnia się więc w suficie cieńszym drutem (0,8–1,0 mm) na nastawach z niższego wiersza, za to większą liczbą ściegów. Więcej o rodzajach przenoszenia metalu — w poradniku spawanie MIG/MAG.
Bezpieczeństwo w pozycji sufitowej
Iskry i krople spadają wprost na spawacza, więc odzież zapina się pod szyję, rękawy wchodzą na rękawice, a nogawki na buty. Do przyłbicy dokłada się pelerynę na kark. To jedyna pozycja, w której odpryski trafiają do kołnierza i do rękawa — poparzenia biorą się właśnie stąd.
Co założyć do spawania nad głową
Bawełniana bluza w suficie nie wystarcza: potrzebna jest skórzana kurtka albo przynajmniej skórzane rękawy i napierśnik, kaptur lub peleryna wchodząca pod przyłbicę na kark i ramiona, rękawice z długim mankietem i czapka pod przyłbicę. Kieszenie na piersi zapięte — spadająca kropla zostaje w otwartej kieszeni. Spodnie bez podwiniętych nogawek. Uszy zasłania się zatyczkami albo kapturem: w suficie odpryski lecą i tam. Szczegóły o materiałach — na stronie o odzieży spawalniczej.
Typowe wady
Nadmierny nadlew i naciek — jeziorko było za duże. Pory — osłona zdmuchnięta albo elektroda wilgotna; przy suficie widać to od razu. Brak przetopu w grani, kiedy spawacz z obawy przed kapaniem zbytnio obniżył prąd.
Wady po wyglądzie spoiny i co zmienić
- Zwis, „sople”. Zastygłe krople wiszące pod spoiną, lico wybrzuszone w dół. Jeziorko było za duże: zmniejsz prąd o 5–10 A, skróć łuk, prowadź szybciej albo przejdź na ruch do przodu i z powrotem.
- Podtopienie. Niewypełniony rowek wzdłuż krawędzi; w suficie często po obu stronach. Przyczyny: za wysoki prąd, długi łuk, brak zatrzymania na krawędziach, za szybkie prowadzenie. Zmniejsz o 10–20 A, trzymaj łuk krótko i zatrzymuj się na ułamek sekundy w skrajnych punktach zakosu.
- Brak przetopu w grani. Od drugiej strony widać nieprzetopione krawędzie albo szczelinę; na przełomie próbki — nieprzetopiony pas. Zwykle to prąd obniżony „ze strachu przed kapaniem” albo za gruba elektroda na tę szczelinę. Wróć do środka zakresu, weź 2,5 mm na grań i wprowadzaj łuk głębiej w szczelinę.
- Wtrącenia żużla. Na przełomie albo po szlifowaniu ciemne, szkliste punkty i linie, zwykle przy krawędziach między ściegami. Przyczyny: niedoczyszczony żużel, mocno wypukły poprzedni ścieg, zimny albo długi łuk, przy którym żużel wyprzedza jeziorko. Lekarstwo: dokładne czyszczenie, zeszlifowanie garbów i nieco wyższy prąd w granicach zakresu.
Ćwiczenia: od pachwiny sufitowej do złącza doczołowego
- Napawanie w suficie. Blacha 6–8 mm sczepiona nad głową, elektroda 3,2 mm. Kładź proste ściegi obok siebie, każdy zachodzący na poprzedni o jedną trzecią. Cel: równa szerokość na całej długości elektrody i ani jednej kropli na licu.
- Teownik sufitowy PD. Dwie blachy sczepione w teownik, półka pozioma nad głową. Najpierw jeden ścieg, potem trzy (grań i dwa wypełniające). Technika i kąty dla tego złącza — w poradniku spoina pachwinowa sufitowa PD. Sprawdzian: przełam próbkę młotkiem — w grani nie może być nieprzetopionego pasa ani żużla.
- Złącze doczołowe PE na blachach. Dwie blachy z ukosowaniem na V, z podkładką albo ze szczeliną, sczepione poziomo nad głową. Grań elektrodą 2,5 mm, wypełnienie i lico 3,2 mm wąskimi ściegami. Ocena: od góry równy przetop na całej długości, lico bez podtopień i sopli; najlepiej jeszcze próba łamania albo zginania pasków wyciętych w poprzek spoiny.
Oznaczenie i uprawnienia
Pozycja sufitowa to PE wg EN ISO 6947 (spoina pachwinowa sufitowa — PD), po amerykańsku 4G i 4F. Uprawnienie zdane w PE obejmuje pozycje łatwiejsze, dlatego egzamin sufitowy ceni się wyżej niż podolny.
Częste pytania
Jaki prąd do spawania sufitowego?
O około 20 % niższy niż w pozycji podolnej: kalkulator mnoży zakres przez 0,8. Dla elektrody 3,2 mm daje to 70–110 A — to ten sam wiersz, co w tabeli na tej stronie. Zbyt niski prąd też szkodzi: pojawia się brak przetopu w grani.
Jakimi elektrodami spawa się sufit?
Najlepiej zasadowymi: ich żużel szybko krzepnie i podtrzymuje jeziorko. Rutylowe rozpływają się i kapią, dlatego do sufitu nadają się tylko cienkie i tylko na cienkiej blasze.
Czy uprawnienie sufitowe obejmuje inne pozycje?
Tak, w dużej części: PE jest pozycją trudną i wg EN ISO 9606-1 obejmuje pozycje łatwiejsze. Dokładny zakres wylicza się z danych egzaminu, bo zależy też od rodzaju złącza i grubości.
Co to jest spawanie sufitowe?
Spawanie złącza nad głową, elektrodą skierowaną w górę: pozycja PE dla złącza czołowego i PD dla pachwinowego wg EN ISO 6947, w systemie amerykańskim 4G i 4F. Jeziorko trzyma tylko napięcie powierzchniowe, więc prąd jest o około 20 % niższy niż w pozycji podolnej, łuk krótki, a ściegi wąskie.
Jaka średnica elektrody do sufitu?
2,5 mm na grań i blachę do około 3 mm, 3,2 mm na wypełnienie i lico. Elektrodę 4,0 mm tabela dopuszcza dopiero od blachy 6 mm, a grubszymi niż 4 mm w suficie praktycznie się nie spawa: jeziorko robi się za ciężkie.
Dlaczego przy spawaniu sufitowym robią się sople?
Bo jeziorko jest za duże i za gorące: metal nie krzepnie, zanim zbierze się w kroplę. Zmniejsz prąd o 5–10 A, skróć łuk, prowadź szybciej i węziej, a przy przegrzaniu wyprowadzaj elektrodę na chwilę przed jeziorko.
Aktualizacja: