اللحام فوق الرأس: كيف تُمرّره كي لا يقطر الحوض
وضع اللحام فوق الرأس أصعب الأوضاع جميعًا: فالمعدن المنصهر لا يحمله إلا التوتر السطحي، وكل زائد يسقط على اللحّام. وتنحصر التقنية كلها في أمر واحد — أن يبقى الحوض صغيرًا.
متى يلزم اللحام فوق الرأس
حين يتعذّر قلب القطعة: أنابيب مركّبة في مكانها، وجوائز وأعمدة داخل المنشأ، وإصلاحات تحت الآلة. في الورشة يكون قلب القطعة أرخص دائمًا تقريبًا من اللحام فوق الرأس — أما في الموقع فلا خيار.
كيف تُمرّره
خذ تيارًا أقل بنحو 20 % من الوضع المسطّح (تضرب الحاسبة النطاق في 0.8) وقطبًا أرفع، غالبًا 2.5 أو 3.2 mm. ويجب أن يكون القوس قصيرًا جدًا: فالقوس الطويل يعني حوضًا يقطر. مرّر خطوطًا ضيّقة، مستقيمة أو بتذبذب صغير، ولا تتوقّف في المنتصف. ويقف القطب شبه عمودي على الصفيحة مع ميل بسيط إلى الخلف.
بارامترات استرشادية، تيّار أقلّ بـ 20 % من الوضع المسطّح
| السُمك، mm | قطر القطب، mm | التيار، A |
|---|---|---|
| 1–2 | 1.6 | 30–50 |
| 1.5–3 | 2.0 | 40–65 |
| 2–4 | 2.5 | 55–80 |
| 3–5 | 3.0 | 65–105 |
| 3–6 | 3.2 | 70–110 |
| 6–12 | 4.0 | 105–150 |
تقنية اللحام فوق الرأس خطوة بخطوة
وضعية الجسم وإسناد الذراع
قف إلى جانب خط اللحام قليلًا لا تحته: يجب أن يبقى رأسك خارج الخط الرأسي الذي تسقط عليه القطرات والرذاذ والخبث. واللحام الممتد بمحاذاة الجسم يُمرَّر مبتعدًا عنك أو مقتربًا منك، مع إزاحة الرأس نصف خطوة جانبًا.
أسنِد الذراع الحاملة للماسك: المرفق إلى الجنب، والساعد على السقالة، واليد الأخرى على جزء ثابت من المنشأ. فالذراع الممدودة إلى أعلى بلا إسناد تبدأ بالارتجاف سريعًا، وفوق الرأس تطيل كل رجفة القوس. مرّر الكابل فوق الكتف أو اربطه بالمنشأ كي لا يشدّ وزنه الماسك إلى أسفل.
زوايا القطب: الطولية والعرضية
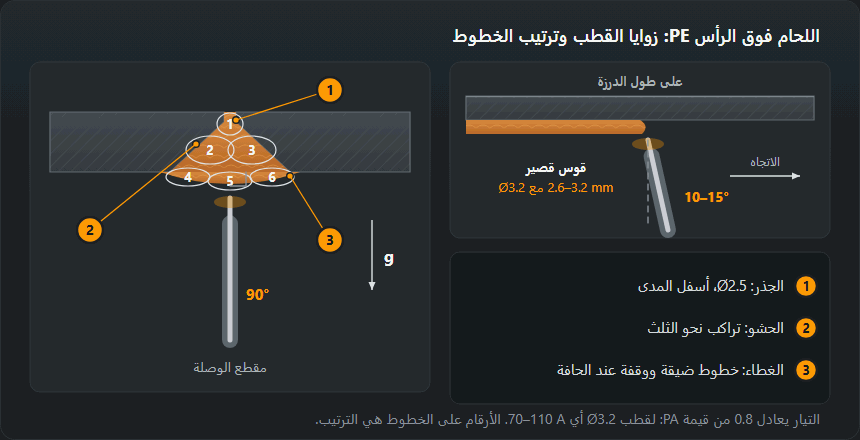
الزاوية العرضية (في مقطع الوصلة): في الوصلة التناكبية PE يقف القطب عموديًا على الصفيحة، بزاوية 90°، كي يصهر القوس الحافتين بالتساوي. وفي لحام الزاوية PD يقف على المنصِّف، بنحو 45° إلى الجناحين.
الزاوية الطولية: يُمال القطب 10–15° عن العمودي في اتجاه التقدّم، كما في الأوضاع الأخرى. ومع ميل أكبر يطول القوس رغم أن طرف القطب ملاصق للصفيحة، ويبدأ الحوض بالتدلّي.
قوس قصير وتيار: مثال محلول لقطب 3.2 mm
طول القوس في الحاسبة 0.8–1.0 من قطر القطب، أي 2.6–3.2 mm للقطب 3.2 mm. وفوق الرأس يُلتزم الحدّ الأدنى: يكاد طرف القطب يلامس الحوض، ويُسمع القوس طقطقة هادئة منتظمة.
يُحسب التيار انطلاقًا من نطاق الوضع المسطّح. للقطب 3.2 mm يعطي جدول التيار 90–140 A، والوسط 115 A. ومعامل وضع فوق الرأس 0.8: وبعد التقريب إلى 5 A نحصل على 70–110 A، والوسط 90 A. ويُضرب القطب القاعدي كذلك في 1.05، فيصبح النطاق 75–120 A، والوسط 95 A. أما الجدول في هذه الصفحة فيُحسب بالمعامل نفسه، لذا يعطي سطر 3.2 mm فيه النطاق نفسه 70–110 A. ابدأ من الوسط ثم صحّح وفق الحوض.
والحساب نفسه تجريه حاسبة تيار القطب: اختر وضع فوق الرأس ونوع الغلاف فيُعاد حساب النطاق.
السرعة والتذبذب
تُضبط السرعة على الحوض لا على الساعة: يجب أن يحافظ الحوض على عرض واحد وأن يتشبّث بالحافتين. البطء الزائد يجمع المعدن في قطرة فيتدلّى، والسرعة الزائدة تعطي خطًا ضيّقًا عاليًا بتآكل على الجانبين.

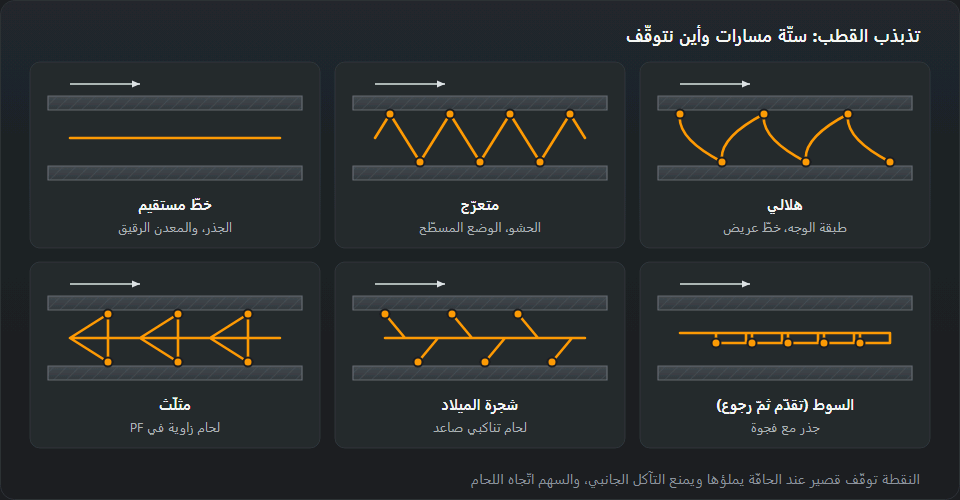
من الحركات الست في المخطّط تنفع فوق الرأس ثلاث: الخط المستقيم للجذر والصفيحة الرقيقة، والمتعرّج الضيّق للحشو، وحركة الأمام والخلف حين يبدأ الحوض بالسخونة الزائدة — يخرج القطب لحظة أمام الحوض فيتجمّد المعدن ثم يعود. ويكون التوقّف عند الحافتين لا في المنتصف أبدًا — جزءًا من الثانية عند كل طرف كي تمتلئ الحافة ولا يبقى تآكل.
لحام فوق الرأس متعدّد الطبقات بخطوط ضيّقة
- الجذر — قطب 2.5 أو 3.2 mm، والجزء الأدنى من النطاق، وخط مستقيم أو متعرّج صغير. يدخل القوس الفجوة بحيث يظهر الاختراق في الجهة الخلفية، وهي فوق الرأس الجهة العليا.
- الحشو — خطوط متجاورة، يغطّي كلٌّ منها سابقه بنحو الثلث، كما في اللحام الأفقي. الأول عند إحدى الحافتين والتالي يستند إليه.
- طبقة الوجه — عدّة خطوط ضيّقة بدل خط عريض واحد؛ ويُمرَّر الأخير عند الحافة مع توقّف قصير كي لا يترك تآكلًا.

بأي مادة تلحم
الأقطاب القاعدية أفضل ما يثبت فوق الرأس: خبثها يتجمّد سريعًا فيسند الحوض. أما الروتيلية فتسيل وتقطر. وفي MIG/MAG يُمرَّر فوق الرأس بقوس قصير أو نبضي، بطول سلك حرّ قصير وخليط غنيّ بالأرغون — فثاني أكسيد الكربون النقي يعطي قطرات كبيرة أكثر من اللازم.
أي قطب للحام فوق الرأس
القاعدي (B، وبتسمية AWS E7018) هو الخيار الأول للوصلات الحاملة فوق الرأس: خبثه الكثيف يتجمّد سريعًا فيسند الحوض، ومعدن اللحام فقير بالهيدروجين (H5–H10). ويحتاج إلى تيار مستمر والقطب على الموجب (DC+) وإلى غلاف جاف — يُجفَّف قبل العمل عند 300–350 °C مدة 2 ساعة.
الروتيلي (R، E6013) أسهل في الإشعال ويعمل على التيار المتناوب والمستمر، لكن خبثه أكثر سيولة والحوض يسيل. وفوق الرأس يصلح بأقطار رفيعة وعلى صفيح رقيق وفي الوصلات غير الحرجة.
MIG/MAG فوق الرأس
بالآلة نصف الأوتوماتيكية يُمرَّر اللحام فوق الرأس بقوس التماسّ القصير: 16–22 V، ينطفئ القوس ويشتعل 50–200 مرة في الثانية، والحوض بارد وصغير. ومن جدول إعدادات MIG/MAG يظهر حدّ عملي: لصفيحة 3 mm يبقى سلك 0.8–1.0 mm عند 110–150 A و19–21 V ضمن القوس القصير، أما إعداد 5–6 mm (22–25 V) فيخرج عنه. لذلك تُملأ الصفيحة السميكة فوق الرأس بسلك رفيع (0.8–1.0 mm) وبإعدادات الصفّ الأدنى، ولكن بعدد أكبر من الطبقات. والمزيد عن أنواع الانتقال في دليل لحام MIG/MAG.
السلامة في وضع فوق الرأس
الشرر والقطرات تسقط مباشرة على اللحّام، لذا يُغلَق السترة حتى العنق، وتعلو الأكمام فوق القفازات، وأرجل البنطال فوق الحذاء. ويُضاف إلى الخوذة غطاء للرقبة. وهو الوضع الوحيد الذي يدخل فيه الرذاذ من الياقة والكمّ: ومن هناك تأتي الحروق.
ماذا ترتدي للعمل فوق الرأس
السترة القطنية لا تكفي فوق الرأس: تلزم سترة جلدية أو على الأقل أكمام وصدرية من الجلد، وقلنسوة أو غطاء يدخل تحت الخوذة على الرقبة والكتفين، وقفازات بأكمام طويلة، وطاقية تحت الخوذة. جيوب الصدر مغلقة — فالقطرة الساقطة تستقرّ في الجيب المفتوح. والبنطال بلا ثنيات عند الأسفل. وتُغطّى الأذنان بسدّادات أو بالقلنسوة: فوق الرأس يصل الرذاذ إليهما أيضًا. والتفاصيل عن المواد في صفحة ملابس اللحّام.
عيوب شائعة
زيادة في التسليح وتراكب — كان الحوض كبيرًا. مسامية — طار الغاز الواقي أو كان القطب رطبًا، وفوق الرأس يظهر ذلك فورًا. ونقص اختراق في الجذر حين يخفض اللحّام التيار أكثر من اللازم خوفًا من التقطير.
العيوب من مظهر اللحام وما الذي تعدّله
- التدلّي و«الدلّايات». قطرات متجمّدة معلّقة تحت اللحام، والوجه منتفخ إلى أسفل. كان الحوض كبيرًا: أنقص التيار 5–10 A، وقصّر القوس، وتقدّم أسرع أو انتقل إلى حركة الأمام والخلف.
- التخدّد. أخدود غير مملوء على امتداد الحافة؛ وفوق الرأس كثيرًا ما يكون على الجانبين. الأسباب: تيار زائد، وقوس طويل، وغياب التوقّف عند الحافتين، وتقدّم سريع جدًا. أنقص 10–20 A، وأبقِ القوس قصيرًا، وتوقّف جزءًا من الثانية عند طرفي التذبذب.
- عدم النفاذ في الجذر. في الجهة الخلفية حوافّ غير منصهرة أو فجوة مفتوحة، وفي كسر العيّنة شريط غير منصهر. والسبب عادةً تيار خُفِّض «خوفًا من التقطير» أو قطب أثخن من الفجوة. عُد إلى وسط النطاق، وخذ 2.5 mm للجذر، وأدخِل القوس أعمق في الفجوة.
- شوائب الخبث. في الكسر أو بعد الجلخ نقاط وخطوط داكنة زجاجية، غالبًا عند الحافتين بين الخطوط. الأسباب: خبث لم يُنظَّف كليًا، وخط سابق شديد التحدّب، وقوس بارد أو طويل يدع الخبث يسبق الحوض. العلاج: تنظيف دقيق، وجلخ الحدبات، وتيار أعلى قليلًا ضمن النطاق.
تمارين: من لحام الزاوية فوق الرأس إلى الوصلة التناكبية
- ترسيب فوق الرأس. صفيحة 6–8 mm مثبّتة بنقاط لحام فوق الرأس، وقطب 3.2 mm. ضع خطوطًا مستقيمة متجاورة، يغطّي كلٌّ منها ثلث سابقه. الهدف: عرض واحد على طول القطب كله ولا قطرة واحدة على الوجه.
- وصلة T فوق الرأس، PD. صفيحتان مثبّتتان على شكل T، والجناح الأفقي فوق الرأس. خط واحد أولًا، ثم ثلاثة (جذر وخطّا حشو). التقنية والزوايا لهذه الوصلة في دليل لحام الزاوية فوق الرأس PD. الاختبار: اكسر العيّنة بالمطرقة — يجب ألّا يكون في الجذر شريط غير منصهر ولا خبث.
- وصلة تناكبية PE على صفائح. صفيحتان بتحضير على شكل V، مع شريحة دعم أو بفجوة، مثبّتتان أفقيًا فوق الرأس. الجذر بقطب 2.5 mm، والحشو والوجه بقطب 3.2 mm بخطوط ضيّقة. التقييم: اختراق منتظم من الأعلى على الطول كله، ووجه بلا تآكل ولا دلّايات؛ والأفضل أيضًا اختبار كسر أو ثني على شرائح مقطوعة عرضيًا على اللحام.
الرمز والتأهيل
وضع فوق الرأس هو PE وفق EN ISO 6947 (ولحام الزاوية فوق الرأس PD)، ويقابله أمريكيًا 4G و4F. والتأهيل المُجتاز في PE يغطّي الأوضاع الأسهل، ولهذا يُقدَّر اختبار فوق الرأس أكثر من المسطّح.
أسئلة متكرّرة
كم التيار للحام فوق الرأس؟
أقل بنحو 20 % من الوضع المسطّح: تضرب الحاسبة النطاق في 0.8. ولقطب 3.2 mm يعطي ذلك 70–110 A، وهو السطر نفسه في جدول هذه الصفحة. والتيار الضعيف جدًا مضرّ أيضًا: إذ يظهر عدم النفاذ في الجذر.
بأي أقطاب يُلحَم فوق الرأس؟
الأفضل القاعدية: خبثها يتجمّد سريعًا فيسند الحوض. أما الروتيلية فتسيل وتقطر، ولا تصلح فوق الرأس إلا رفيعة وعلى معدن رقيق.
هل يغطّي تأهيل فوق الرأس أوضاعًا أخرى؟
إلى حدّ بعيد نعم: فـ PE وضع صعب، ووفق EN ISO 9606-1 يغطّي الأوضاع الأسهل. أما النطاق الدقيق فيُحسَب من بيانات الاختبار، لأنه يتوقّف أيضًا على نوع الوصلة والسُمك.
ما هو اللحام فوق الرأس؟
لحام تكون فيه الوصلة فوق اللحّام ويتّجه القطب إلى أعلى: PE للوصلة التناكبية وPD للوصلة الزاويّة وفق EN ISO 6947، و4G و4F في النظام الأمريكي. يحمل الحوضَ التوتّرُ السطحي وحده، لذا يكون التيار أقل بنحو 20 بالمئة من الوضع المسطّح، مع قوس قصير وخرزات ضيّقة.
ما قطر القطب المناسب للحام فوق الرأس؟
2.5 mm للجذر والصفيحة حتى نحو 3 mm، و3.2 mm للحشو والوجه. ولا يسمح الجدول بقطب 4.0 mm إلا من صفيحة 6 mm، أما ما هو أثخن من 4 mm فلا يُلحَم به فوق الرأس عمليًا: إذ يصبح الحوض أثقل من اللازم.
لماذا تتكوّن الدلّايات في اللحام فوق الرأس؟
لأن الحوض كبير وساخن أكثر من اللازم، فلا يتجمّد المعدن قبل أن يتجمّع في قطرة. أنقص التيار 5–10 A، وقصّر القوس، وتقدّم أسرع وبخط أضيق، وعند السخونة الزائدة أخرِج القطب لحظة أمام الحوض.
آخر تحديث: