Überkopfschweißen: so führen, dass das Bad nicht tropft
Überkopf ist die unbequemste Position überhaupt: das flüssige Metall hält allein die Oberflächenspannung, und alles Überschüssige fällt auf den Schweißer. Die ganze Technik läuft auf eines hinaus — das Bad muss klein bleiben.
Wann überkopf geschweißt werden muss
Wenn sich das Bauteil nicht drehen lässt: vor Ort montierte Rohrleitungen, Träger und Stützen im Bauwerk, Reparaturen unter der Maschine. In der Werkstatt ist es fast immer billiger, das Werkstück zu wenden, als über Kopf zu schweißen — auf der Baustelle gibt es diese Wahl nicht.
Wie man führt
Den Strom etwa 20 % unter der Wannenlage wählen (der Rechner multipliziert den Bereich mit 0,8) und eine dünnere Elektrode nehmen, meist 2,5 oder 3,2 mm. Der Lichtbogen muss sehr kurz sein: ein langer Lichtbogen bedeutet ein tropfendes Bad. Man führt schmale Raupen, gerade oder mit kleinem Pendeln, und verweilt nie in der Mitte. Die Elektrode steht fast senkrecht zum Blech, leicht schleppend.
Richtwerte, Strom 20 % unter der Wannenlage
| Dicke, mm | Elektrodendurchmesser, mm | Strom, A |
|---|---|---|
| 1–2 | 1,6 | 30–50 |
| 1,5–3 | 2,0 | 40–65 |
| 2–4 | 2,5 | 55–80 |
| 3–5 | 3,0 | 65–105 |
| 3–6 | 3,2 | 70–110 |
| 6–12 | 4,0 | 105–150 |
Überkopfschweißen mit Elektrode: Technik Schritt für Schritt
Körperhaltung und Abstützung
Stell dich leicht seitlich der Naht, nicht darunter: Der Kopf gehört aus der Senkrechten, in der Tropfen, Spritzer und Schlacke fallen. Eine Naht, die längs zum Körper verläuft, führt man von sich weg oder zu sich hin, den Kopf einen halben Schritt zur Seite versetzt.
Den Arm mit dem Elektrodenhalter abstützen: Ellbogen an die Seite, Unterarm aufs Gerüst, die freie Hand an ein festes Bauteil. Ein frei nach oben gestreckter Arm fängt schnell an zu zittern, und über Kopf verlängert jedes Zittern den Lichtbogen. Das Kabel über die Schulter legen oder am Bauteil festbinden, damit sein Gewicht den Halter nicht nach unten zieht.
Elektrodenwinkel: Anstellwinkel und Neigung
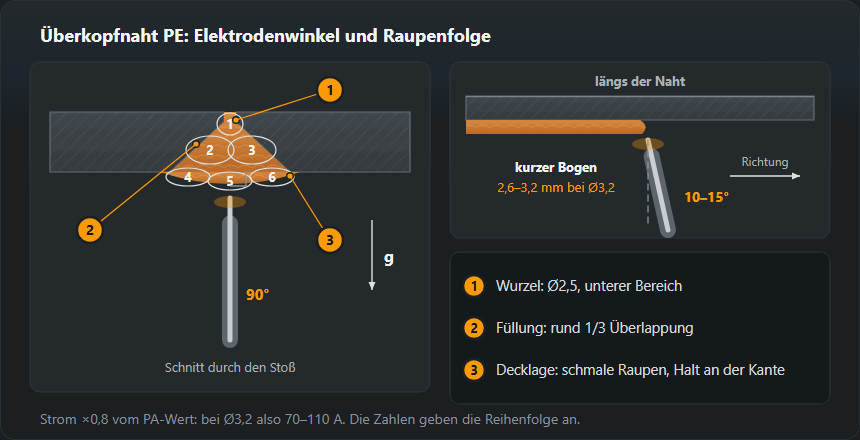
Anstellwinkel quer zur Naht: Beim Stumpfstoß in PE steht die Elektrode senkrecht zum Blech, 90°, damit der Lichtbogen beide Kanten gleichmäßig aufschmilzt. Bei der Kehlnaht in PD steht sie in der Winkelhalbierenden, etwa 45° zu beiden Schenkeln.
Neigung längs zur Naht: 10–15° aus der Senkrechten in Schweißrichtung, wie in den anderen Positionen auch (schleppend). Bei stärkerer Neigung wird der Lichtbogen länger, obwohl die Spitze dicht am Blech ist, und das Bad beginnt durchzuhängen.
Kurzer Lichtbogen und Stromstärke: Beispiel für eine 3,2-mm-Elektrode
Die Lichtbogenlänge im Rechner beträgt das 0,8- bis 1,0-Fache des Elektrodendurchmessers, bei 3,2 mm also 2,6–3,2 mm. Über Kopf hält man die Untergrenze: Die Spitze berührt das Bad fast, der Lichtbogen klingt gleichmäßig und leise knisternd.
Der Strom wird aus dem Bereich für die Wannenlage abgeleitet. Für 3,2 mm nennt die Stromtabelle 90–140 A, Mitte 115 A. Der Faktor für die Überkopfposition ist 0,8: auf 5 A gerundet ergibt das 70–110 A, Mitte 90 A. Eine basische Elektrode bekommt noch ×1,05, also 75–120 A, Mitte 95 A. Die Tabelle auf dieser Seite rechnet mit demselben Faktor, ihre Zeile für 3,2 mm zeigt also dieselben 70–110 A. Man beginnt in der Mitte und korrigiert nach dem Bad.
Dieselbe Umrechnung macht der Stromrechner für Stabelektroden: Überkopfposition und Umhüllung wählen, der Bereich wird neu berechnet.
Schweißgeschwindigkeit und Pendeln
Die Geschwindigkeit richtet sich nach dem Bad, nicht nach der Uhr: Das Bad soll gleich breit bleiben und an beiden Kanten anfließen. Zu langsam — das Metall sammelt sich zum Tropfen und hängt durch; zu schnell — die Raupe ist schmal, hoch und hat seitlich Einbrandkerben.

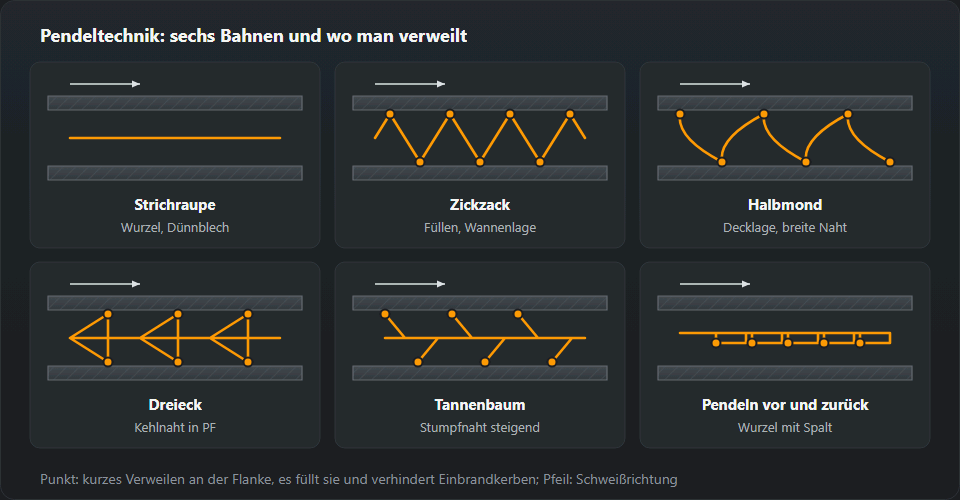
Von den sechs Bewegungen im Bild sind über Kopf drei brauchbar: die gerade Zugraupe für Wurzel und dünnes Blech, ein schmales Zickzack für Füllraupen und das Vor-und-zurück, wenn das Bad zu heiß wird — die Elektrode geht kurz vor das Bad, das Metall erstarrt, und sie kommt zurück. Verweilt wird an den Kanten, nie in der Mitte — einen Sekundenbruchteil an jedem Umkehrpunkt, damit die Kante gefüllt wird und keine Einbrandkerbe bleibt.
Mehrlagennaht über Kopf mit schmalen Raupen
- Wurzel — Elektrode 2,5 oder 3,2 mm, unterer Teil des Bereichs, gerade Raupe oder kleines Zickzack. Den Lichtbogen so in den Spalt führen, dass auf der Rückseite, über Kopf also oben, die Durchschweißung sichtbar ist.
- Füllen — Raupen nebeneinander, jede überdeckt die vorige etwa zu einem Drittel, wie bei der Quernaht. Die erste an eine Kante, die nächste stützt sich auf sie.
- Decklage — mehrere schmale Raupen statt einer breiten; die letzte an der Kante mit kurzem Verweilen, damit keine Einbrandkerbe bleibt.

Womit man schweißt
Über Kopf muss die Schlacke schnell erstarren und das Bad stützen — das können basische Elektroden am besten. Beim MIG/MAG fährt man über Kopf im Kurzlichtbogen oder gepulst, mit kurzem freien Drahtende und argonreichem Mischgas — reines CO₂ liefert viel zu große Tropfen.
Welche Elektrode zum Überkopfschweißen
Basisch (B, nach AWS E7018) ist die erste Wahl für tragende Überkopfnähte: Die dichte Schlacke erstarrt schnell und stützt das Bad, das Schweißgut ist wasserstoffarm (H5–H10). Sie braucht Gleichstrom mit der Elektrode am Pluspol (DC+) und eine trockene Umhüllung — vor dem Schweißen bei 300–350 °C 2 h rücktrocknen.
Rutil (R, E6013) zündet leichter und läuft an Wechsel- und Gleichstrom, aber die Schlacke ist dünnflüssiger und das Bad läuft. Über Kopf taugt sie in dünnen Durchmessern, auf dünnem Blech und für untergeordnete Nähte.
MIG/MAG über Kopf
Mit dem Schutzgasgerät fährt man über Kopf im Kurzlichtbogen: 16–22 V, der Bogen erlischt und zündet 50–200-mal pro Sekunde, das Bad ist kalt und klein. Aus der MIG/MAG-Einstelltabelle ergibt sich eine praktische Grenze: Für 3-mm-Blech liegen 0,8–1,0 mm Draht, 110–150 A und 19–21 V im Kurzlichtbogen, die Einstellung für 5–6 mm (22–25 V) schon nicht mehr. Dickes Blech füllt man über Kopf deshalb mit dünnem Draht (0,8–1,0 mm) und den Werten der niedrigeren Zeile, dafür in mehr Lagen. Mehr zu den Lichtbogenarten im Ratgeber MIG/MAG-Schweißen.
Sicherheit in der Überkopfposition
Funken und Tropfen fallen direkt auf den Schweißer, deshalb wird die Jacke bis zum Hals geschlossen, die Ärmel liegen über den Stulpen und die Hosenbeine über den Schuhen. Zum Helm kommt ein Nackenschutz. In keiner anderen Position landen so viele Spritzer in Kragen und Ärmeln — daher die typischen Verbrennungen.
Was man über Kopf trägt
Eine Baumwolljacke reicht über Kopf nicht: Nötig sind eine Lederjacke oder wenigstens Lederärmel und Brustschurz, ein Nackenleder, das vom Helm auf Hals und Schultern reicht, Stulpenhandschuhe und eine Schweißerhaube unter dem Helm. Brusttaschen geschlossen — ein fallender Tropfen bleibt in einer offenen Tasche liegen. Hosen ohne Umschlag. Ohren mit Stöpseln oder der Haube abdecken: Über Kopf fliegen Spritzer auch dorthin. Näheres zu Materialien auf der Seite Schweißerschutzkleidung.
Typische Fehler
Zu hohe Überhöhung und Überlappung — das Bad war zu groß. Poren — der Schutz wurde weggeblasen oder die Elektrode war feucht; über Kopf zeigt sich das sofort. Woran man die übrigen Fehler erkennt und was man dann verstellt, steht im nächsten Abschnitt.
Fehler am Nahtbild erkennen und was man verstellt
- Durchhängen, „Eiszapfen“. Erstarrte Tropfen unter der Naht, die Oberfläche wölbt sich nach unten. Das Bad war zu groß: 5–10 A zurücknehmen, Bogen kürzen, schneller führen oder zum Vor-und-zurück wechseln.
- Einbrandkerbe. Eine nicht aufgefüllte Rille am Nahtrand; über Kopf oft auf beiden Seiten. Ursachen: zu viel Strom, langer Bogen, kein Verweilen an den Kanten, zu schnelles Führen. 10–20 A zurücknehmen, Bogen kurz halten und an den Umkehrpunkten einen Sekundenbruchteil verweilen.
- Fehlender Wurzeleinbrand. Auf der Rückseite nicht aufgeschmolzene Kanten oder ein offener Spalt; im Bruch der Probe ein unverschmolzenes Band. Meist wurde der Strom „aus Angst vor dem Tropfen“ gesenkt, oder die Elektrode ist für den Spalt zu dick. Zurück zur Bereichsmitte, 2,5 mm für die Wurzel nehmen und den Bogen tiefer in den Spalt führen.
- Schlackeneinschlüsse. Im Bruch oder nach dem Schleifen dunkle, glasige Punkte und Linien, meist an den Kanten zwischen den Raupen. Ursachen: Schlacke nicht ganz entfernt, stark überwölbte Vorlage, kalter oder langer Bogen, bei dem die Schlacke vor das Bad läuft. Abhilfe: gründlich reinigen, Buckel abschleifen, etwas mehr Strom innerhalb des Bereichs.
Übungen: von der Überkopf-Kehlnaht zum Stumpfstoß
- Auftragen über Kopf. Ein Blech 6–8 mm über dem Kopf angeheftet, Elektrode 3,2 mm. Gerade Raupen nebeneinander legen, jede überdeckt die vorige zu einem Drittel. Ziel: gleiche Breite über die ganze Elektrode und kein einziger Tropfen an der Oberfläche.
- T-Stoß über Kopf, PD. Zwei Bleche als T angeheftet, der waagerechte Schenkel über dem Kopf. Erst eine Raupe, dann drei (Wurzel und zwei Füllraupen). Technik und Winkel dafür im Ratgeber Kehlnaht über Kopf (PD). Prüfung: Probe mit dem Hammer brechen — in der Wurzel darf kein unverschmolzenes Band und keine Schlacke sein.
- Stumpfstoß PE auf Blechen. Zwei Bleche mit V-Naht-Vorbereitung, mit Badsicherung oder Spalt, waagerecht über Kopf geheftet. Wurzel mit 2,5 mm, Füll- und Decklagen mit 3,2 mm in schmalen Raupen. Bewertung: oben gleichmäßige Durchschweißung über die ganze Länge, Oberfläche ohne Einbrandkerben und Zapfen; am besten noch eine Bruch- oder Biegeprobe an Streifen, die quer zur Naht geschnitten sind.
Kurzzeichen und Prüfung
Die Überkopfposition heißt PE nach EN ISO 6947 (Kehlnaht über Kopf: PD), amerikanisch 4G und 4F. Eine in PE bestandene Prüfung deckt die leichteren Positionen mit ab, deshalb zählt die Überkopfprüfung mehr als die in Wannenlage.
Häufige Fragen
Welcher Strom beim Überkopfschweißen?
Etwa 20 % unter der Wannenlage: Der Rechner multipliziert den Bereich mit 0,8. Für eine 3,2-mm-Elektrode ergibt das 70–110 A — dieselbe Zeile wie in der Tabelle auf dieser Seite. Zu wenig Strom schadet ebenso: Es fehlt der Wurzeleinbrand.
Mit welchen Elektroden schweißt man über Kopf?
Am besten mit basischen: ihre Schlacke erstarrt schnell und stützt das Bad. Rutile Elektroden zerlaufen und tropfen, über Kopf taugen sie nur dünn und nur auf dünnem Blech.
Deckt eine Überkopfprüfung andere Positionen ab?
Zu großen Teilen ja: PE ist eine schwere Position und deckt nach EN ISO 9606-1 die leichteren mit ab. Der genaue Geltungsbereich ergibt sich aus den Prüfdaten, denn er hängt auch von Nahtart und Dicke ab.
Was ist Überkopfschweißen?
Schweißen, bei dem die Naht über dem Schweißer liegt und die Elektrode nach oben zeigt: PE für den Stumpfstoß und PD für die Kehlnaht nach EN ISO 6947, im amerikanischen System 4G und 4F. Das Bad hält nur die Oberflächenspannung, deshalb liegt der Strom etwa 20 % unter der Wannenlage, der Lichtbogen ist kurz und die Raupen sind schmal.
Welcher Elektrodendurchmesser zum Überkopfschweißen?
2,5 mm für die Wurzel und Blech bis etwa 3 mm, 3,2 mm für Füll- und Decklagen. 4,0 mm lässt die Tabelle erst ab 6-mm-Blech zu, dicker als 4 mm schweißt man über Kopf praktisch nicht: Das Bad wird zu schwer.
Warum bilden sich beim Überkopfschweißen Tropfen und Zapfen?
Das Bad ist zu groß und zu heiß: Das Metall erstarrt nicht, bevor es sich zum Tropfen sammelt. 5–10 A zurücknehmen, Bogen kürzen, schneller und schmaler führen und bei Überhitzung die Elektrode kurz vor das Bad nehmen.
Aktualisiert: