Schweißpositionen am Rohr: 1G, 2G, 5G und 6G
Am Rohr entscheiden zwei Dinge alles: wie es liegt und ob es sich dreht. Ein gedrehtes Rohr heißt Schweißen in einer bequemen Position; ein festes Rohr heißt, den Umfang über Kopf, senkrecht und in Wannenlage abzugehen — alles in einer Naht.
Schweißpositionen am Rohr — Tabelle: 1G, 2G, 5G, 6G und ihre Kürzel nach EN ISO 6947
Die amerikanischen Kurzzeichen 1G bis 6G sagen, wie das Rohr liegt; die europäischen nach EN ISO 6947 sagen, in welcher Position die Naht tatsächlich liegt. Deshalb entsprechen einer 5G-Anordnung zwei europäische Angaben: PH beim steigenden und PJ beim fallenden Schweißen (in älteren WPS als PF und PG geschrieben).
| EN ISO 6947 | AWS | Rohr | Die Naht läuft |
|---|---|---|---|
| PA | 1G | gedreht, waagerecht | Wannenlage |
| PC | 2G | fest, senkrecht | horizontal |
| PH | 5G | fest, waagerecht | steigend über Kopf |
| PJ | 5G | fest, waagerecht | fallend |
| H-L045 | 6G | fest, unter 45° | alle nacheinander |
Position 5G: was sie bedeutet und wie man sie schweißt
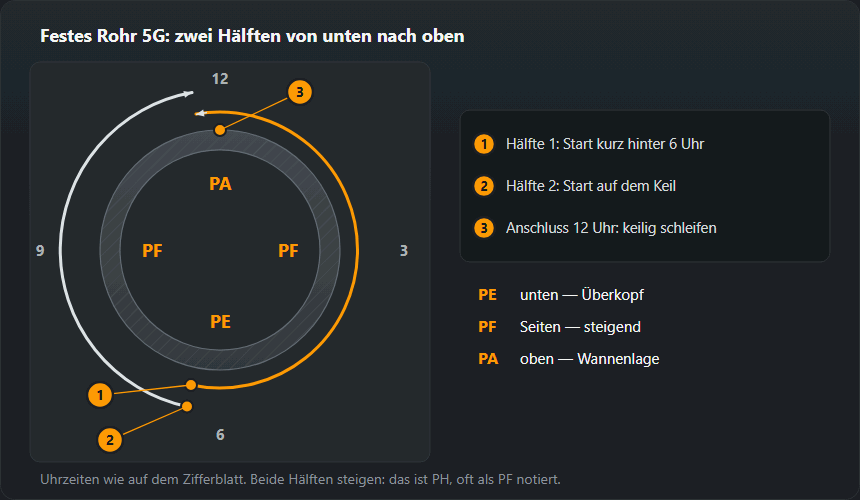
5G ist ein festes Rohr mit waagerechter Achse, das über den ganzen Umfang geschweißt wird, ohne es zu drehen. Den Umfang gedanklich in Viertel teilen und beidseitig steigend schweißen, wie zwei Buchstaben C. Ein paar Millimeter vor dem tiefsten Punkt anfangen, damit der Raupenanfang nicht genau in der Wurzel liegt. Die Position wechselt unterwegs: unten über Kopf, seitlich senkrecht, oben Wannenlage — der Strom muss ein Kompromiss aus allen dreien sein.
Wurzel am festen Rohr nach der Uhr: Ablauf Schritt für Schritt
Den Rohrumfang liest man wie ein Zifferblatt: 12 Uhr oben, 6 Uhr unten, 3 und 9 Uhr an den Seiten. In 5G (PH) läuft die Naht in einer Raupe durch alle diese Bereiche, die Technik ändert sich also alle paar Zentimeter. Der Ablauf unten gilt für eine steigend geschweißte Wurzel mit Stabelektrode; Füll- und Decklagen nehmen denselben Weg.

1. Heftstellen außerhalb der Startpunkte
Bei 6 und 12 Uhr beginnen und schließen die Hälften, deshalb wird dort nicht geheftet — die Heftstellen liegen an den Seiten. Jede Heftstelle wird an beiden Enden keilförmig beschliffen: Die Wurzel soll sie aufschmelzen und nicht über einen Buckel klettern. Vor dem Heften wird der Spalt rundum geprüft; ein Rohr, das sich an einer Heftstelle zusammengezogen hat, hat an einer Stelle einen zu weiten und gegenüber einen zu engen Spalt.
2. Start der ersten Hälfte kurz hinter 6 Uhr
Die erste Hälfte beginnt einige Millimeter vor dem tiefsten Punkt, auf der Seite gegenüber der, die man hochsteigt. Der Nahtanfang ist immer die kälteste und am schlechtesten gebundene Stelle; so liegt er neben dem Tiefpunkt, und die zweite Hälfte kann darauf schließen. Den Lichtbogen in der Fuge zünden, halten, bis das Bad beide Flanken benetzt und durch den Spalt geht, und erst dann nach oben wandern.
3. Unten: 5 bis 7 Uhr ist Überkopf
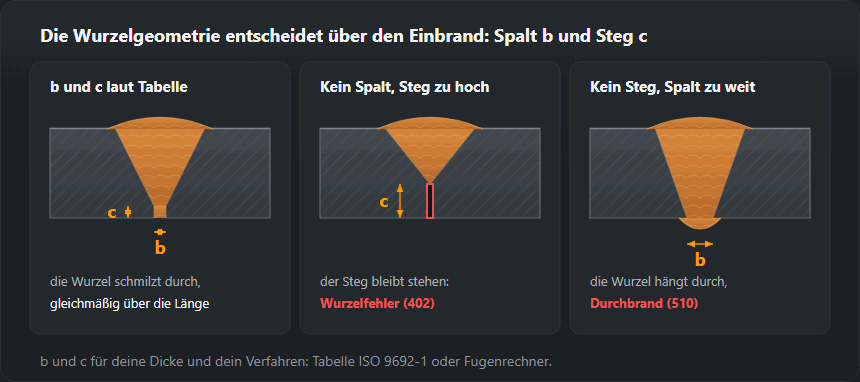
Unten arbeitet man wie über Kopf: Elektrode fast senkrecht zur Rohroberfläche, 10–15° in Schweißrichtung geneigt, der kürzeste Lichtbogen, den man halten kann. Die Schwerkraft zieht hier die Wurzel aus dem Spalt zurück, und innen bleibt ein Wurzelrückfall (Unregelmäßigkeit 515). Abhilfe: den Lichtbogen tiefer in den Spalt drücken, statt ihn über die Oberfläche zu ziehen.
4. Die Seiten: 4 bis 2 und 8 bis 10 Uhr sind steigend
An den Seiten gilt die Technik der Steignaht: Die Elektrodenspitze zeigt leicht nach oben, 5–10° aus der Senkrechten, und das Bad sitzt auf der Stufe aus erstarrtem Metall. Pendeln und Verweilen an den Flanken beschreibt der Beitrag zur Steignaht. Den Winkel ändert man fließend, indem man das Handgelenk mit dem Rohr mitdreht — wer von 6 bis 12 Uhr einen Winkel hält, endet mit der Elektrode längs zum Rohr.
5. Oben und der Anschluss bei 12 Uhr
Oberhalb von 2 und 10 Uhr geht die Naht in die Wannenlage über: Das Bad wird dünnflüssig, und die Schwerkraft drückt die Wurzel ins Rohrinnere. Zu großer Wurzeldurchhang (504) oder Durchbrand entstehen hier leicht, also schneller schweißen und kürzer verweilen. Die erste Hälfte endet einige Millimeter hinter 12 Uhr, ihr Ende wird keilförmig beschliffen. Die zweite Hälfte beginnt unten auf dem beschliffenen Anfang der ersten, steigt auf der anderen Seite und schließt oben auf dem Keil — den Lichtbogen am Anschluss halten, bis beide Enden verschmolzen sind.
Strom für 5G und 6G: Tabelle und Rechenbeispiel
Am festen Rohr gibt es keine einzelne Position, deshalb ist der Strom ein Kompromiss zwischen steigend und überkopf: ×0,85 und ×0,8 des Werts für die Wannenlage — dieselben Faktoren wie im Stromrechner und in der Übersicht der Schweißpositionen. Die Tabelle ist die allgemeine Stromtabelle mit diesen Faktoren, gerundet auf 5 A.
| Dicke, mm | Elektrode, mm | PA (gedreht), A | PF / PH, A | PE (unten), A |
|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 110–160 | 105–150 |
Beispiel: Elektrode 3,2 mm am Rohr in 5G. Das gedrehte Rohr (PA) bekommt 90–140 A, Mitte 115 A. Am festen Rohr liegt der Bereich für steigend bei 75–120 A (Mitte 100 A), für überkopf bei 70–110 A (Mitte 90 A). In der Praxis stellt man nahe der Mitte des Steigbereichs ein und fängt den unteren Rohrbereich mit kürzerem Lichtbogen ab, denn mitten in der Raupe lässt sich das Gerät nicht umstellen. Lichtbogenlänge für 3,2 mm: 2,6–3,2 mm, für 2,5 mm: 2,0–2,5 mm. Eine Wurzel mit 2,5 mm läuft im unteren Teil des Bereichs: 60–85 A steigend, 55–80 A überkopf. Korrektur in 5-A-Schritten: Wurzelrückfall unten — mehr Strom oder Lichtbogen tiefer; Durchbrand oben — weniger Strom oder schneller.
Warum 6G die schwerste Prüfung ist
Das Rohr steht unter 45° und dreht sich nicht, also wiederholt sich am Umfang keine einzige Position: jeder Zentimeter ist ein anderer Winkel. Darum deckt eine in 6G bestandene Prüfung praktisch alle übrigen Anordnungen ab, und die Prüfung gilt als Reifezeugnis des Schweißers.
6G (H-L045) in der Praxis schweißen
In 6G steht das Rohr fest unter 45°, und zur wechselnden Position am Umfang kommt die Neigung der Fuge selbst. Das Bad rutscht gern auf die untere Flanke: Einbrandkerbe oben, Schweißgutüberlauf unten. Daraus folgen drei Regeln:
- Richtung wie bei 5G. Die Wurzel wird in zwei Hälften von unten nach oben geschweißt, mit denselben Keilen bei 6 und 12 Uhr. H-L045 ist die steigende Variante, die fallende heißt J-L045.
- Lichtbogen leicht auf die obere Flanke richten. Eine zur oberen Fugenflanke geneigte Elektrode wärmt diese vor und gleicht das Ablaufen des Metalls aus. Beim Pendeln verweilt man oben länger als unten.
- Decklage in schmalen Raupen. Breites Pendeln endet in 6G mit einer Kerbe oben, deshalb baut man die Decklage wie in Querposition: mehrere schmale Raupen von der unteren Kante nach oben, jede überlappt die vorige. Diese Technik beschreibt der Beitrag zur Quernaht PC.
In der 6G-Prüfung darf das Rohr nicht gedreht werden, und das Prüfstück ist meist in fester Höhe eingespannt. Vor dem Zünden lohnt es sich, den ganzen Umfang trocken abzufahren, mit Elektrode im Halter: Wo man das Bad nicht sieht oder nicht hinkommt, stellt man sich jetzt um und nicht mitten in der Wurzel.
Wurzel und Einbrand
Am Rohr wird nicht nur die Decklage beurteilt, sondern auch die Wurzel von innen — und nach innen kommt man meist nicht. Daher zwei Lösungen: WIG für die Wurzel und Elektrode oder Draht für die Fülllagen, oder eine fallend geführte Zelluloseelektrode. Bei nichtrostendem Stahl kommt die Formiergasspülung dazu, ohne die die Wurzel oxidiert und zerbröselt.
Rohr für die Wurzellage vorbereiten
Rohrwände ab 3 mm bekommen meist eine V-Fuge. Aus der Fugentabelle: Öffnungswinkel 50–70°, Steg 1–2 mm, Spalt 1–4 mm; typisch 60° für Stabelektrode und 60–70° für WIG. Die genauen Maße für deine Wanddicke liefert der Fugenrechner.

- Reinigen. Fugenflanken und ein Streifen beiderseits, außen und innen, metallisch blank. Rost und Farbe im Rohrinneren landen direkt in der Wurzel.
- Kantenversatz. Versatz am Rohr hinterlässt eine Stufe in der Wurzel, die keine Raupe mehr ausgleicht. Die Kanten werden rundum fluchtend ausgerichtet, bevor die erste Heftstelle sitzt.
- WIG-Wurzel. Für 3 mm Wand gibt die WIG-Tabelle in Wannenlage eine Wolframelektrode 2,0–2,4 mm, 90–130 A (DC−), Zusatzstab 2,0–2,4 mm und 7–9 l/min Argon an. In den Rohrpositionen beginnt man am unteren Ende dieses Bereichs. Mehr zum Verfahren im WIG-Ratgeber.
- Wurzel mit Stabelektrode. Basische Elektroden für anspruchsvolle Verbindungen; vor dem Einsatz bei 300–350 °C für 2 h rücktrocknen. Zelluloseelektroden sind für fallende Wurzeln (PJ) gedacht, dazu unten mehr.
- Edelstahl. Das Rohrinnere vor dem Zünden mit Argon fluten (Formieren) und bis zum Ende der Wurzel und der ersten Fülllage halten — Einzelheiten unter Edelstahl schweißen.
PH oder PJ: steigend oder fallend um das Rohr
Beide Richtungen sind derselbe 5G-Aufbau, aber auf dem Papier verschiedene Positionen. PH (in der WPS oft als PF geschrieben) ist steigendes Schweißen: langsamer, tieferer Einbrand, Standard im Stahlbau und bei Druckrohrleitungen. PJ (oft als PG geschrieben) ist fallendes Schweißen von 12 nach 6 Uhr: schnell, mit Zelluloseelektrode, typisch für die Wurzel im Pipelinebau. Die fallende Technik steht unter Fallnaht schweißen. Die Richtung ist keine Geschmackssache: Eine Prüfung in PF deckt PG nicht ab, und H-L045 deckt J-L045 nicht ab.
Was die Prüfung abdeckt
Nach EN ISO 9606-1 deckt eine Prüfung am Rohr über 25 mm Außendurchmesser auch Blech ab. Eine Blechprüfung deckt Rohre erst ab 500 mm Durchmesser ab, gedrehte Rohre ab 75 mm — für kleine, fest eingebaute Rohre muss also am Rohr geprüft werden. Der Durchmesserbereich ergibt sich aus dem Prüfstückdurchmesser, und die 6G-Anordnung schreibt sich H-L045. Der genaue Bereich hängt zusätzlich von Dicke, Nahtart und davon ab, ob die Wurzel ohne Badsicherung geschweißt wurde.
Was eine Rohrprüfung tatsächlich abdeckt
Die Prüfposition entscheidet, für welche Positionen der Schweißer geprüft ist. Nach der Geltungstabelle der EN ISO 9606-1 (vorsichtige Lesart, wie im Rechner):
- H-L045 (6G steigend) deckt PA, PB, PC, PD, PE, PF, PH, H-L045 ab — den breitesten Bereich aus einem Prüfstück.
- J-L045 (6G fallend) deckt PA, PC, PE, PG, J-L045 ab, also nichts Steigendes.
- PF / PH (5G steigend) deckt PA, PB, PF ab; PC ist nicht dabei, das senkrechte Rohr (2G) braucht also eine eigene Prüfung oder 6G.
- PC (2G) deckt PA, PB, PC ab.
Die zweite Größe ist der Durchmesser. Bis 25 mm gilt D bis 2·D, darüber ab 0,5·D, aber nicht unter 25 mm, ohne obere Grenze:
| Durchmesser des Prüfstücks D, mm | Anerkannter Bereich |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Beispiel. 6G-Prüfung am Rohr 60,3 mm mit 5 mm Wand: Durchmesser ≥ 30,2 mm, Positionen PA, PB, PC, PD, PE, PF, PH, H-L045, Dicken von 3 mm bis 10 mm (Regel für 3 ≤ t < 12: 3 mm bis 2·t). Dieselbe Prüfung am Röhrchen 21,3 mm ergäbe nur 21,3…42,6 mm — deshalb prüft man nicht am dünnen Röhrchen, wenn die Arbeit an großen Rohren liegt. Den vollen Geltungsbereich mit Prozess und Nahtart berechnet der Rechner für den Geltungsbereich, die Prüfung selbst beschreibt der Beitrag zur Schweißerprüfung.
Die Wurzel des Prüfstücks wird von innen beurteilt. Nach ISO 5817 ist Wurzelrückfall (515) bei 5 mm Wand in Bewertungsgruppe B bis 0,25 mm zulässig, in C bis 0,5 mm, in D bis 1 mm. Unten am 5G-Rohr ist das die Unregelmäßigkeit, auf die man achtet: Dort zieht die Schwerkraft die Wurzel aus dem Spalt.
So übt man: von 1G bis 6G
- 1G — gedrehtes Rohr. Wurzel und Decklage in Wannenlage, das Rohr alle paar Zentimeter von Hand oder auf dem Drehrollenbock weitergedreht. Ziel: gleichmäßige Durchschweißung rundum ohne Technikwechsel.
- 2G — senkrechtes Rohr. Rundnaht in Querposition: schmale Raupen von unten nach oben. Man lernt eine Decklage, die nicht durchhängt.
- 5G ohne Wurzel. Raupen auf das feste Rohr von 6 bis 12 Uhr auf beiden Seiten. Nur Handgelenkwinkel und Körperhaltung — ohne Sorge um die Durchschweißung.
- 5G mit Wurzel. Komplette Verbindung, dann das Prüfstück in Viertel schneiden: unten auf Wurzelrückfall prüfen, oben auf Wurzeldurchhang, seitlich auf Flankenbindung.
- 6G. Erst wenn 5G reproduzierbar gelingt. Zuerst nur die Wurzel, dann die Decklage in schmalen Raupen.
Fehler nach Uhrzeit
- 6 Uhr: Wurzelrückfall, Schlacke am Start. Zu langer Lichtbogen oder Start ohne Halten. Lichtbogen kürzen, in den Spalt drücken, Anfang beschleifen.
- 3 und 9 Uhr: Einbrandkerben an den Flanken. Kein Verweilen an den Kanten, wie bei der Steignaht. Verweilen an jedem Umkehrpunkt.
- 12 Uhr: Wurzeldurchhang, Durchbrand. Zu langsam oder zu heiß im Wannenbereich. Schneller, kürzer verweilen.
- Anschlüsse: Bindefehler und fehlende Durchschweißung. Ende der vorigen Hälfte nicht beschliffen. Keil schleifen und Lichtbogen am Anschluss halten.
Häufige Fragen
Worin unterscheiden sich 5G und 6G?
Bei 5G liegt das Rohr waagerecht und dreht sich nicht, bei 6G steht es unter 45° und dreht sich ebenfalls nicht. Bei 6G wiederholt sich am Umfang keine Position, deshalb ist sie schwerer und deckt einen breiteren Bereich ab.
Deckt eine Rohrprüfung Blech ab?
Ja, wenn das Rohr über 25 mm Außendurchmesser hatte. Umgekehrt nur eingeschränkt: Nach EN ISO 9606-1 deckt eine Blechprüfung Rohre erst ab 500 mm Durchmesser ab, gedrehte Rohre ab 75 mm.
Wo beginnt die Raupe in der Position 5G?
Ein paar Millimeter vor dem tiefsten Punkt, damit der Raupenanfang — die schwächste Stelle — nicht genau in der Wurzel liegt.
Was bedeutet die Position H-L045?
Ein festes, unter 45° geneigtes Rohr, das steigend geschweißt wird (amerikanisch 6G). Nach der Geltungstabelle der EN ISO 9606-1 deckt es PA, PB, PC, PD, PE, PF, PH, H-L045 ab. Das fallende Gegenstück ist J-L045, das nur PA, PC, PE, PG, J-L045 abdeckt.
Ist PH dasselbe wie PF?
Die Richtung ist gleich — steigend —, aber PH bezeichnet ein festes Rohr mit waagerechter Achse und PF eine senkrechte Naht am Blech. Viele WPS und Zertifikate schreiben auch am Rohr PF; dann zählt die Richtung, nicht der Buchstabe.
Welcher Strom für eine 3,2-mm-Elektrode in 5G?
Am festen Rohr ist der Strom ein Kompromiss zwischen steigend (75–120 A) und überkopf (70–110 A). Etwa 100 A einstellen und unten am Rohr den Lichtbogen kürzen. Das gedrehte Rohr (PA) bekommt 90–140 A.
Welchen Durchmesserbereich ergibt eine Prüfung am Rohr 60,3 mm?
Nach der Regel der EN ISO 9606-1 gilt über 25 mm der Bereich ab 0,5·D, aber nicht unter 25 mm: für 60,3 mm sind das ≥ 30,2 mm ohne obere Grenze. Ein Röhrchen 21,3 mm ergäbe nur 21,3…42,6 mm.
Aktualisiert: