Pozițiile la sudarea țevilor: 1G, 2G, 5G și 6G
La țeavă totul se hotărăște prin două lucruri: cum stă și dacă se rotește. Țeava rotită înseamnă sudare într-o singură poziție comodă, cea fixă înseamnă ocolirea circumferinței prin peste cap, vertical și orizontal — totul într-o singură cusătură.
Pozițiile la sudarea țevilor — tabel: 1G, 2G, 5G, 6G și echivalentele EN ISO 6947
Simbolurile americane 1G–6G spun cum este așezată țeava, cele europene după EN ISO 6947 — în ce poziție se află de fapt cusătura. De aceea unei scheme 5G îi corespund două notații europene: PH când se merge ascendent și PJ când descendent (în WPS mai vechi apar ca PF și PG).
| EN ISO 6947 | AWS | Țeava | Cusătura merge |
|---|---|---|---|
| PA | 1G | se rotește, orizontal | orizontală |
| PC | 2G | fixă, vertical | orizontală pe perete |
| PH | 5G | fixă, orizontal | ascendent prin peste cap |
| PJ | 5G | fixă, orizontal | descendent |
| H-L045 | 6G | fixă, la 45° | toate pe rând |
Poziția 5G: ce este și cum se sudează în ea
Poziția 5G este țeava fixă cu axa orizontală, sudată pe toată circumferința fără rotire. Circumferința se împarte în gând în sferturi și se sudează de jos în sus pe ambele părți, ca două litere „C”. Poziția se schimbă pe parcurs: jos este peste cap, lateralele verticale, sus orizontal — iar curentul trebuie să fie un compromis între ele.
Rădăcina pe țeavă fixă după ceas: ordinea pas cu pas
Circumferința se citește ca un cadran: ora 12 sus, ora 6 jos, orele 3 și 9 pe laterale. În 5G (PH) cusătura trece prin toate aceste zone într-un singur rând, deci tehnica se schimbă la fiecare câțiva centimetri. Ordinea de mai jos este pentru o rădăcină cu electrod învelit sudată ascendent; umplerea și stratul de acoperire urmează același drum.

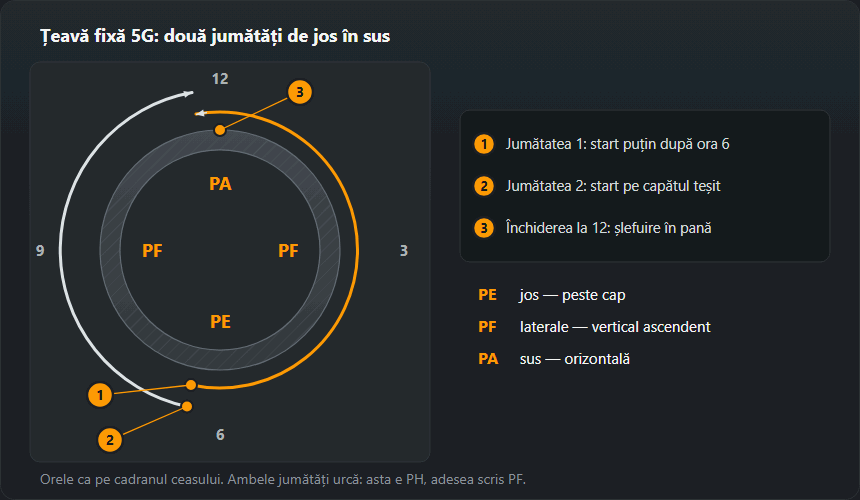
1. Punctele de prindere în afara punctelor de start
La orele 6 și 12 jumătățile încep și se închid, de aceea acolo nu se prinde în puncte: punctele merg pe laterale. Fiecare punct se șlefuiește în pană la ambele capete — rădăcina trebuie să-l topească, nu să se cațere peste o cocoașă. Înainte de prindere se verifică rostul pe toată circumferința: o țeavă trasă de un punct are într-un loc rostul prea larg, iar vizavi prea strâns.
2. Startul primei jumătăți puțin după ora 6
Prima jumătate începe cu câțiva milimetri înainte de punctul cel mai de jos, pe partea opusă celei pe care se va urca. Începutul unui rând este mereu locul cel mai rece și cel mai slab topit; așa ajunge în afara fundului, iar a doua jumătate se poate închide peste el. Arcul se amorsează în rost, se ține până când baia udă ambele margini și trece prin rost, și abia apoi se pornește în sus.
3. Partea de jos: de la 5 la 7 e peste cap
Jos se sudează ca deasupra capului: electrodul aproape perpendicular pe suprafața țevii, înclinat 10–15° în sensul de avans, cel mai scurt arc pe care îl poți ține. Gravitația trage aici rădăcina înapoi din rost și lasă în interior concavitate la rădăcină (imperfecțiunea 515). Se corectează împingând arcul mai adânc în rost, nu trăgându-l pe suprafață.
4. Lateralele: de la 4 la 2 și de la 8 la 10 e vertical
Pe laterale se aplică tehnica verticalei ascendente: vârful electrodului privește puțin în sus, 5–10° față de perpendiculară, iar baia stă pe treapta de metal deja solidificat. Mișcările și opririle pe margini sunt descrise la sudarea pe verticală ascendentă. Unghiul se schimbă continuu, rotind încheietura odată cu țeava: cine ține un singur unghi de la 6 la 12 termină cu electrodul culcat de-a lungul țevii.
5. Partea de sus și închiderea la ora 12
Deasupra orelor 2 și 10 cusătura trece în poziție orizontală: baia devine fluidă, iar gravitația împinge rădăcina în interiorul țevii. Aici apar ușor pătrunderea excesivă (imperfecțiunea 504) sau străpungerea, așa că se avansează mai repede și se scurtează opririle. Prima jumătate se termină la câțiva milimetri după ora 12, iar capătul ei se șlefuiește în pană. A doua jumătate începe pe începutul șlefuit al primei, jos, urcă pe cealaltă parte și se închide pe pana de sus — arcul se ține pe închidere până se topesc ambele capete.
Curentul în 5G și 6G: tabel și exemplu
Pe țeava fixă nu există o singură poziție, deci curentul este un compromis între vertical și peste cap: ×0,85 și ×0,8 din valoarea pentru poziția orizontală. Sunt aceiași factori folosiți de calculatorul de curent și de ghidul pozițiilor de sudare. Tabelul este tabelul general de curent înmulțit cu acești factori și rotunjit la 5 A.
| Grosime, mm | Electrod, mm | PA (rotită), A | PF / PH, A | PE (jos), A |
|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 110–160 | 105–150 |
Exemplu: electrod de 3,2 mm pe țeavă 5G. Țeava rotită (PA) primește 90–140 A, mijloc 115 A. Pe țeava fixă domeniul vertical este 75–120 A (mijloc 100 A), iar cel peste cap 70–110 A (mijloc 90 A). În practică aparatul se reglează aproape de mijlocul domeniului vertical, iar partea de jos se rezolvă cu arc mai scurt, pentru că la mijlocul rândului nu poți umbla la aparat. Lungimea arcului pentru 3,2 mm: 2,6–3,2 mm; pentru 2,5 mm: 2,0–2,5 mm. Rădăcina cu 2,5 mm merge în partea de jos a domeniului: 60–85 A vertical, 55–80 A peste cap. Corecție din 5 în 5 A: rădăcină concavă jos — mai mult curent sau arc mai adânc; străpungere sus — mai puțin curent sau mai repede.
De ce 6G este cea mai grea probă
Țeava stă la 45° și nu se rotește, așa că pe circumferință nu există nicio poziție care să se repete: fiecare centimetru înseamnă alt unghi. De aceea autorizarea luată în 6G acoperă practic toate celelalte scheme, iar examenul trece drept proba de maturitate a sudorului.
Cum se sudează 6G (H-L045) în practică
În 6G țeava stă fixă la 45° și, pe lângă schimbarea poziției pe circumferință, însuși rostul este înclinat. Baia tinde să alunece pe marginea de jos: crestătură marginală sus și suprapunere jos. De aici trei reguli:
- Același sens ca la 5G. Rădăcina se face în două jumătăți de jos în sus, cu aceleași pene la orele 6 și 12. H-L045 este varianta ascendentă; cea descendentă este J-L045.
- Arcul țintește puțin marginea de sus. Un electrod înclinat spre flancul superior al rostului îl încălzește și compensează metalul care curge. La pendulare, oprirea pe marginea de sus e mai lungă decât pe cea de jos.
- Acoperirea în rânduri înguste. O pendulare largă în 6G se termină cu crestătură sus, de aceea stratul de acoperire se face ca în poziția orizontală pe perete: mai multe rânduri înguste de la marginea de jos în sus, fiecare peste cel anterior. Tehnica e descrisă la sudura orizontală PC.
La examenul 6G țeava nu are voie să fie rotită, iar proba este de obicei fixată la o înălțime constantă. Înainte de amorsare merită parcursă toată circumferința „pe uscat”, cu electrodul în clește: dacă într-un loc nu vezi baia sau nu ajungi, te repoziționezi acum, nu la jumătatea rădăcinii.
Rădăcina și pătrunderea
La țevi se evaluează nu doar fața, ci și rădăcina din interior, la care de multe ori nu ai acces. De aici două soluții: TIG la rădăcină și electrod sau sârmă la umplere, ori electrod celulozic condus descendent. La inox se adaugă protecția interioară cu argon, fără de care rădăcina se oxidează și se sfărâmă.
Pregătirea țevii pentru rădăcină
De la 3 mm grosime de perete se face de obicei rost în V. Din tabelul de rosturi: unghi 50–70°, prag 1–2 mm, rost 1–4 mm; tipic 60° pentru electrod și 60–70° pentru TIG. Dimensiunile exacte pentru grosimea ta le dă calculatorul de rost.

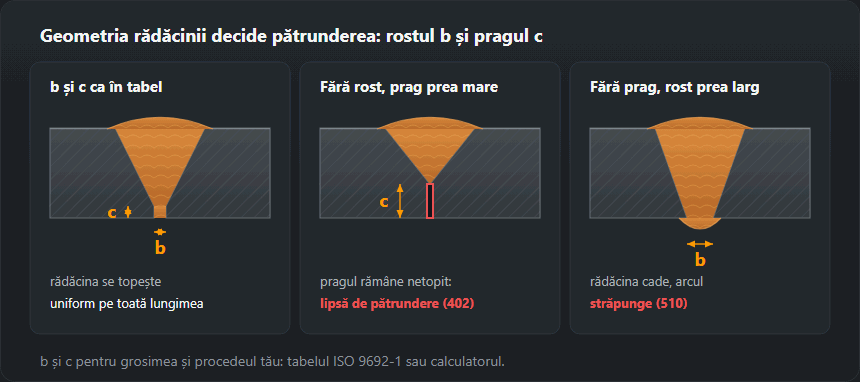
- Curățare. Rostul și o fâșie de fiecare parte, la exterior și la interior, până la luciu metalic. Rugina și vopseaua din interior ajung direct în rădăcină.
- Alinierea. Dezalinierea marginilor la țeavă lasă în rădăcină o treaptă pe care niciun rând nu o mai egalizează. Marginile se aliniază pe toată circumferința înainte de primul punct.
- Rădăcina TIG. Pentru perete de 3 mm tabelul TIG în poziție orizontală dă electrod de wolfram 2,0–2,4 mm, 90–130 A (CC−), vergea 2,0–2,4 mm și 7–9 l/min argon. În pozițiile țevii se pornește din partea de jos a domeniului. Mai multe despre procedeu în ghidul TIG.
- Rădăcina cu electrod. Bazic pentru îmbinările importante; se usucă înainte de folosire la 300–350 °C timp de 2 h. Electrodul celulozic e pentru rădăcini descendente (PJ), despre care mai jos.
- Inox. Interiorul țevii se umple cu argon (protecție la rădăcină) înainte de amorsare și se menține până la terminarea rădăcinii și a primei treceri de umplere — detalii la sudarea oțelului inoxidabil.
PH sau PJ: ascendent sau descendent în jurul țevii
Ambele sensuri sunt aceeași schemă 5G, dar poziții diferite în documente. PH (în multe WPS scris PF) înseamnă sudare în sus: mai lent, pătrundere mai adâncă, standardul în construcții metalice și conducte sub presiune. PJ (adesea scris PG) înseamnă sudare în jos, de la ora 12 la ora 6: rapid, cu electrod celulozic, tipic pentru rădăcina conductelor magistrale. Tehnica descendentă e descrisă la sudarea descendentă. Sensul nu e o chestiune de gust: autorizarea în PF nu acoperă PG, iar H-L045 nu acoperă J-L045.
Ce acoperă de fapt examenul pe țeavă
Proba pe țeavă cu diametrul peste 25 mm acoperă și tabla; proba pe tablă acoperă țeava abia de la 500 mm (rotită — de la 75 mm). Poziția de examen decide pozițiile pentru care sudorul este autorizat. După tabelul de acoperire din EN ISO 9606-1 (citire prudentă, aceeași ca în calculator):
- H-L045 (6G ascendent) acoperă PA, PB, PC, PD, PE, PF, PH, H-L045 — cel mai larg domeniu dintr-o singură probă.
- J-L045 (6G descendent) acoperă PA, PC, PE, PG, J-L045, adică nimic ascendent.
- PF / PH (5G ascendent) acoperă PA, PB, PF; nu acoperă PC, deci țeava verticală (2G) cere o probă separată sau 6G.
- PC (2G) acoperă PA, PB, PC.
A doua variabilă este diametrul. Până la 25 mm se acoperă de la D la 2·D; peste, de la 0,5·D, dar nu sub 25 mm, fără limită superioară:
| Diametrul probei D, mm | Domeniul recunoscut |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Exemplu. Examen 6G pe țeavă de 60,3 mm cu perete de 5 mm: diametre ≥ 30,2 mm, poziții PA, PB, PC, PD, PE, PF, PH, H-L045, grosimi de la 3 mm la 10 mm (regula pentru 3 ≤ t < 12: de la 3 mm la 2·t). Aceeași probă pe țeavă de 21,3 mm ar da doar 21,3…42,6 mm — de aceea nu se dă examenul pe țeavă subțire dacă lucrarea e pe țevi mari. Domeniul complet, cu procedeu și tip de îmbinare, îl dă calculatorul domeniului de autorizare, iar examenul însuși e descris la autorizarea sudorilor.
Rădăcina probei se evaluează din interior. După ISO 5817, concavitatea la rădăcină (515) la perete de 5 mm este admisă până la 0,25 mm la nivelul B, 0,5 mm la C și 1 mm la D. Este imperfecțiunea de urmărit în partea de jos a țevii 5G, unde gravitația trage rădăcina din rost.
Cum te antrenezi: de la 1G la 6G
- 1G — țeavă rotită. Rădăcina și acoperirea în poziție orizontală, țeava rotită cu mâna sau pe un rotator la fiecare câțiva centimetri. Scop: pătrundere uniformă pe toată circumferința fără schimbare de tehnică.
- 2G — țeavă verticală. Cusătură circulară în poziție orizontală pe perete: rânduri înguste de jos în sus. Te învață o acoperire care nu cade.
- 5G fără rădăcină. Rânduri pe țeava fixă de la ora 6 la ora 12 pe ambele părți. Doar unghiul încheieturii și poziția corpului, fără grija pătrunderii.
- 5G cu rădăcină. Îmbinare completă, apoi proba se taie în sferturi: jos se verifică concavitatea rădăcinii, sus pătrunderea excesivă, pe laterale topirea marginilor.
- 6G. Doar când 5G iese repetabil. Mai întâi doar rădăcina, apoi acoperirea în rânduri înguste.
Defecte după oră
- Ora 6: rădăcină concavă, zgură la start. Arc lung sau start fără menținere. Arc mai scurt, împins în rost, începutul șlefuit.
- Orele 3 și 9: crestături marginale. Fără opriri pe margini, ca la verticală. Oprire la fiecare capăt al pendulării.
- Ora 12: pătrundere excesivă, străpungere. Prea încet sau prea cald în zona orizontală. Mai repede, opriri mai scurte.
- Închideri: lipsă de topire și lipsă de pătrundere. Capătul jumătății anterioare neșlefuit. Pană și arc menținut pe închidere.
Întrebări frecvente
Prin ce diferă 5G de 6G?
La 5G țeava stă orizontal și nu se rotește, la 6G stă la 45° și nici ea nu se rotește. La 6G nicio poziție de pe circumferință nu se repetă, de aceea este mai grea și acoperă un domeniu mai larg.
Autorizarea pe țeavă acoperă tabla?
Da, dacă țeava avea peste 25 mm diametru. Invers, domeniul e limitat: după EN ISO 9606-1 proba pe tablă acoperă țevile abia de la 500 mm diametru, iar pe cele rotite de la 75 mm.
De unde se începe cordonul în poziția 5G?
Cu câțiva milimetri înainte de punctul cel mai de jos, ca începutul cordonului — locul cel mai rece și mai slab topit — să nu cadă exact jos; a doua jumătate se închide apoi peste el.
Ce înseamnă poziția H-L045?
O țeavă fixă înclinată la 45° și sudată ascendent (6G american). După tabelul de acoperire din EN ISO 9606-1 acoperă PA, PB, PC, PD, PE, PF, PH, H-L045. Echivalentul descendent este J-L045, care acoperă doar PA, PC, PE, PG, J-L045.
PH este același lucru cu PF?
Sensul e același, în sus, dar PH înseamnă țeavă fixă cu axa orizontală, iar PF o îmbinare verticală pe tablă. Multe WPS și certificate scriu PF și la țeavă; atunci contează sensul, nu litera.
Ce curent pentru electrod de 3,2 mm în poziția 5G?
Pe țeava fixă curentul este un compromis între vertical (75–120 A) și peste cap (70–110 A). Reglează în jur de 100 A și scurtează arcul în partea de jos a țevii. Țeava rotită (PA) primește 90–140 A.
Ce domeniu de diametre dă un examen pe țeavă de 60,3 mm?
După regula EN ISO 9606-1, peste 25 mm se acoperă de la 0,5·D, dar nu sub 25 mm: pentru 60,3 mm înseamnă ≥ 30,2 mm, fără limită superioară. O țeavă de 21,3 mm ar da doar 21,3…42,6 mm.
Actualizat: