Positions de soudage des tubes : 1G, 2G, 5G et 6G
Sur un tube, deux choses décident de tout : comment il est posé et s’il tourne. Un tube tournant, c’est souder dans une seule position confortable ; un tube fixe, c’est parcourir la circonférence en passant par le plafond, la verticale et la position à plat — le tout en une seule passe.
Tableau des positions de soudage des tubes : 1G, 2G, 5G, 6G et leurs codes EN ISO 6947
Les symboles américains 1G à 6G décrivent la façon dont le tube est placé ; les symboles européens de la NF EN ISO 6947 décrivent la position dans laquelle la soudure se trouve réellement. C’est pourquoi un même montage 5G répond à deux notations européennes : PH (dans beaucoup de DMOS (WPS) notée PF) quand on monte et PJ (souvent notée PG) quand on descend.
| EN ISO 6947 | AWS | Tube | Le cordon progresse |
|---|---|---|---|
| PA | 1G | tube tournant, horizontal | à plat |
| PC | 2G | fixe, vertical | en corniche |
| PH | 5G | fixe, horizontal | montante, jusqu’au plafond |
| PJ | 5G | fixe, horizontal | descendante |
| H-L045 | 6G | fixe, à 45° | toutes, tour à tour |
La position de soudage 5G : ce que c’est et comment la souder
La 5G est un tube fixe, axe horizontal, soudé sur tout le pourtour sans être tourné. Divisez mentalement la circonférence en quarts et soudez en montant de chaque côté, comme deux lettres C. Commencez quelques millimètres avant le point bas pour que le début du cordon ne tombe pas exactement dans la racine. La position change en cours de route : le bas est au plafond, les côtés en vertical, le haut à plat — et le courant doit être un compromis entre les trois.
Racine sur tube fixe, heure par heure : séquence pas à pas
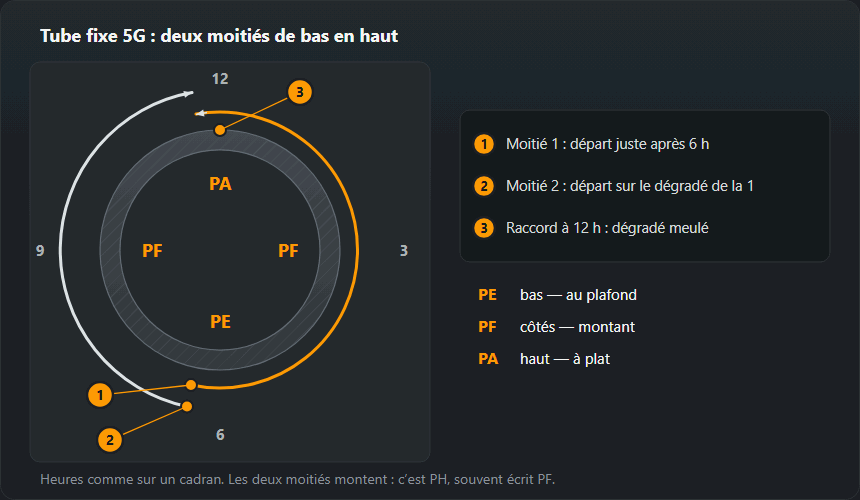
La circonférence se lit comme un cadran : 12 heures en haut, 6 heures en bas, 3 et 9 heures sur les côtés. En 5G (PH), la soudure traverse tout cela en un seul cordon, donc la technique change tous les quelques centimètres. La séquence ci-dessous vaut pour une racine à l’électrode enrobée soudée en montant ; le remplissage et la finition suivent le même chemin.

1. Pointer loin des points de départ
Six et douze heures sont les endroits où les moitiés démarrent et se referment, donc on n’y pointe pas — les points vont sur les côtés. Chaque point est meulé en biseau aux deux bouts : la racine doit le fondre, pas escalader une bosse. Vérifiez le jeu sur tout le tour avant de pointer ; un tube qui s’est rétracté sur un point se retrouve avec un jeu trop large à un endroit et trop serré en face.
2. Démarrer la première moitié juste après six heures
Commencez la première moitié quelques millimètres avant le point le plus bas, du côté opposé à celui que vous allez monter. Le début d’un cordon est toujours l’endroit le plus froid et le plus mal fondu ; ainsi il se trouve hors du tout bas et la seconde moitié peut se refermer dessus. Amorcez dans le chanfrein, maintenez jusqu’à ce que le bain mouille les deux bords et traverse le jeu, et seulement ensuite commencez à monter.
3. Le bas : de 5 à 7 heures, c’est le plafond
En bas, on soude comme au-dessus de la tête : électrode presque perpendiculaire à la surface du tube, inclinée de 10–15° dans le sens de soudage, l’arc le plus court que vous puissiez tenir. La gravité tire ici la racine hors du jeu et laisse à l’intérieur une retassure à la racine (imperfection 515). Le remède est de pousser l’arc plus profond dans le jeu au lieu de le traîner sur la surface.
4. Les côtés : de 4 à 2 heures et de 8 à 10 heures, c’est la verticale
Sur les côtés, la technique de la verticale montante s’applique : la pointe est dirigée légèrement vers le haut, à 5–10° de la perpendiculaire, et le bain repose sur une marche de métal figé. Le balancement et les arrêts sur les bords sont traités dans soudage vertical montant. Changez l’angle en douceur en tournant le poignet avec le tube — le soudeur qui garde le même angle de 6 à 12 heures finit avec l’électrode couchée le long du tube.
5. Le haut et la reprise à douze heures
Au-dessus de 2 et 10 heures, la soudure passe à plat : le bain devient fluide et la gravité pousse la racine vers l’intérieur du tube. La surépaisseur de racine (imperfection 504) et le perçage arrivent facilement ici, donc avancez plus vite et raccourcissez les arrêts. La première moitié se termine quelques millimètres après douze heures et son extrémité est meulée en biseau. La seconde moitié démarre sur le début meulé de la première, en bas, monte de l’autre côté et se referme sur le biseau en haut — maintenez l’arc sur la reprise jusqu’à ce que les deux extrémités aient fondu ensemble.
Courant pour 5G et 6G : tableau et exemple chiffré
Un tube fixe n’a pas de position unique, donc le courant est un compromis entre vertical et plafond : ×0,85 et ×0,8 de la valeur à plat — ce sont les coefficients du calculateur de courant et de l’aperçu des positions de soudage. Le tableau ci-dessous est le tableau général de courant multiplié par ces coefficients et arrondi à 5 A.
| Épaisseur, mm | Électrode, mm | PA (tube tournant), A | PF / PH, A | PE (bas), A |
|---|---|---|---|---|
| 1–2 | 1,6 | 40–60 | 35–50 | 30–50 |
| 1,5–3 | 2,0 | 50–80 | 45–70 | 40–65 |
| 2–4 | 2,5 | 70–100 | 60–85 | 55–80 |
| 3–5 | 3,0 | 80–130 | 70–110 | 65–105 |
| 3–6 | 3,2 | 90–140 | 75–120 | 70–110 |
| 6–12 | 4,0 | 130–190 | 110–160 | 105–150 |
Exemple : une électrode de 3,2 mm sur un tube en 5G. Un tube tournant (PA) prend 90–140 A, milieu 115 A. Sur le tube fixe, la plage verticale est de 75–120 A (milieu 100 A) et la plage plafond de 70–110 A (milieu 90 A). En pratique, on règle le poste près du milieu de la plage verticale et on traite le bas du tube avec un arc plus court, car on ne peut pas changer le réglage au milieu d’un cordon. La longueur d’arc est de 2,6–3,2 mm pour 3,2 mm, 2,0–2,5 mm pour 2,5 mm. Une racine en 2,5 mm se fait dans le bas de sa plage : 60–85 A en vertical, 55–80 A au plafond. Ajustez par pas de 5 A : racine concave en bas — plus de courant ou un arc plus profond ; perçage en haut — moins de courant ou une avance plus rapide.
Pourquoi la 6G est l’essai le plus dur
Le tube est incliné à 45° et ne tourne pas : aucune position sur la circonférence ne se répète, chaque centimètre présente un angle différent. C’est pourquoi une qualification passée en 6G couvre pratiquement tous les autres montages, et pourquoi cet essai est l’épreuve de passage du soudeur.
Comment souder en 6G (H-L045) en pratique
En 6G, le tube est fixe à 45°, et en plus du changement de position sur la circonférence, le chanfrein lui-même est incliné. Le bain a tendance à glisser sur le chanfrein du bas : caniveau sur le bord supérieur, débordement sur l’inférieur. Trois règles en découlent :
- Même sens qu’en 5G. La racine se fait en deux moitiés, du bas vers le haut, avec les mêmes biseaux à six et douze heures. H-L045 est la variante montante ; la descendante est J-L045.
- Dirigez l’arc légèrement vers le bord supérieur. Une électrode inclinée vers le chanfrein du haut le chauffe et équilibre le métal qui coule vers le bas. En balayage, l’arrêt sur le bord supérieur est plus long que sur l’inférieur.
- Finition en cordons étroits. Un large balayage en 6G se termine par un caniveau en haut, donc la finition se construit comme en position horizontale : plusieurs cordons étroits depuis le bord inférieur vers le haut, chacun recouvrant celui du dessous. Ce type de finition est décrit dans soudage horizontal (PC).
Dans un essai 6G, le tube ne peut pas être tourné et l’éprouvette est généralement bridée à hauteur fixe. Avant d’amorcer, parcourez à sec tout le tour avec l’électrode dans la pince : si, à un endroit, vous ne voyez pas le bain ou n’y accédez pas, repositionnez-vous maintenant, pas au milieu de la racine.
La passe de racine et la pénétration
Sur tube, on ne vous juge pas seulement sur la finition mais sur la racine vue de l’intérieur, et l’intérieur est généralement inaccessible. D’où deux solutions : le TIG pour la racine avec électrode enrobée ou fil pour le remplissage, ou une électrode cellulosique conduite en descendant. Sur inox, ajoutez une purge à l’argon, sans laquelle la racine s’oxyde et s’effrite.
Préparer le tube pour la passe de racine
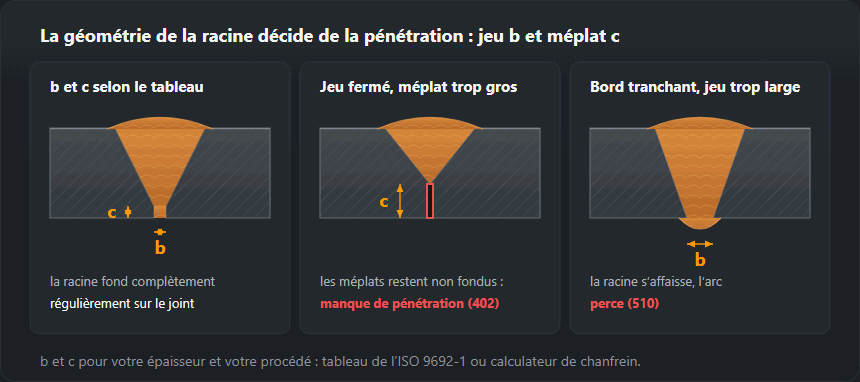
Les parois de tube à partir de 3 mm reçoivent en général un chanfrein en V simple. D’après le tableau des chanfreins : angle d’ouverture 50–70°, méplat 1–2 mm, jeu 1–4 mm ; en général 60° pour l’électrode enrobée et 60–70° pour le TIG. Les valeurs exactes pour votre paroi sont données par le calculateur de chanfrein.

- Nettoyage. Le chanfrein et une bande de chaque côté, à l’extérieur et à l’intérieur, jusqu’au métal brillant. La rouille et la peinture à l’intérieur du tube vont directement dans la racine.
- Alignement. Le désaffleurement (décalage) sur un tube laisse une marche dans la racine qu’aucun cordon ne rattrapera. Alignez les bords sur tout le tour avant le premier point.
- Racine TIG. Pour une paroi de 3 mm, le tableau TIG à plat donne une électrode de tungstène de 2,0–2,4 mm, 90–130 A (CC−), un métal d’apport de 2,0–2,4 mm et 7–9 l/min d’argon. Dans les positions sur tube, commencez par le bas de cette plage. Plus sur le procédé dans le guide TIG.
- Racine à l’électrode enrobée. Électrodes basiques pour les assemblages critiques ; étuvez-les à 300–350 °C pendant 2 h avant emploi. Les électrodes cellulosiques sont réservées aux racines descendantes (PJ), traitées plus bas.
- Acier inoxydable. Remplissez l’intérieur du tube d’argon (protection envers) avant d’amorcer et maintenez-le jusqu’à la fin de la racine et de la première passe de remplissage — détails dans soudage de l’acier inoxydable.
PH ou PJ : montant ou descendant autour du tube
Les deux sens correspondent au même montage 5G, mais à des positions différentes sur le papier. PH (souvent écrit PF dans un DMOS) est le soudage montant : plus lent, pénétration plus profonde, la référence pour les structures et la tuyauterie sous pression. PJ (souvent écrit PG) est le soudage descendant, de douze à six heures : rapide, à l’électrode cellulosique, typique des passes de racine de pipelines. La technique descendante est traitée dans soudage descendant. Le sens n’est pas une question de goût : une qualification en PF ne couvre pas PG, et H-L045 ne couvre pas J-L045.
Essai sur tube ou essai sur tôle
Selon la NF EN ISO 9606-1, un essai sur tube de diamètre supérieur à 25 mm couvre aussi la tôle. Un essai sur tôle ne couvre le tube qu’à partir de 500 mm de diamètre, ou de 75 mm si le tube est tourné ; pour les petits diamètres fixés en place, l’essai doit donc se faire sur tube. Les positions et le domaine de diamètres que donne un essai sur tube sont présentés ci-dessous ; le domaine exact dépend aussi de l’épaisseur, du type de joint et de la réalisation ou non de la racine sans support envers.
Ce que couvre réellement un essai sur tube
La position d’essai décide pour quelles positions le soudeur est qualifié. D’après le tableau d’étendue de la NF EN ISO 9606-1 (lecture prudente, la même que dans le calculateur) :
- H-L045 (6G montant) couvre PA, PB, PC, PD, PE, PF, PH, H-L045 — l’étendue la plus large avec une seule éprouvette.
- J-L045 (6G descendant) couvre PA, PC, PE, PG, J-L045, donc rien en montant.
- PF / PH (5G montant) couvre PA, PB, PF ; il ne couvre pas PC, donc un tube vertical (2G) demande un essai séparé ou le 6G.
- PC (2G) couvre PA, PB, PC.
La seconde variable est le diamètre. Jusqu’à 25 mm, l’étendue va de D à 2·D ; au-delà, elle commence à 0,5·D sans descendre sous 25 mm, sans limite supérieure :
| Diamètre de l’éprouvette D, mm | Plage qualifiée |
|---|---|
| 21,3 | 21,3…42,6 mm |
| 25,0 | 25,0…50,0 mm |
| 33,7 | ≥ 25,0 mm |
| 48,3 | ≥ 25,0 mm |
| 60,3 | ≥ 30,2 mm |
| 88,9 | ≥ 44,5 mm |
| 114,3 | ≥ 57,2 mm |
| 168,3 | ≥ 84,2 mm |
| 219,1 | ≥ 109,6 mm |
Exemple. Un essai 6G sur un tube de 60,3 mm avec une paroi de 5 mm : diamètres ≥ 30,2 mm, positions PA, PB, PC, PD, PE, PF, PH, H-L045, épaisseurs de 3 mm à 10 mm (règle pour 3 ≤ t < 12 : de 3 mm à 2·t). Le même essai sur un tube de 21,3 mm ne donnerait que 21,3…42,6 mm — c’est pourquoi on ne passe pas l’essai sur un petit tube si le chantier est sur un gros tube. L’étendue complète avec le procédé et le type d’assemblage est donnée par le calculateur d’étendue de qualification, et l’essai lui-même est décrit dans qualification de soudeur.
La racine de l’éprouvette est jugée de l’intérieur. Selon l’ISO 5817, la retassure à la racine (515) sur une paroi de 5 mm est limitée à 0,25 mm au niveau B, 0,5 mm en C et 1 mm en D. C’est l’imperfection à surveiller en bas d’un tube 5G, là où la gravité tire la racine hors du jeu.
Comment s’entraîner : du 1G au 6G
- 1G — tube tournant. Racine et finition à plat, le tube tourné à la main ou sur un vireur à galets tous les quelques centimètres. Objectif : une pénétration régulière sur tout le tour sans changer de technique.
- 2G — tube vertical. Une soudure circulaire en position horizontale : cordons étroits de bas en haut. Elle apprend une finition qui ne s’affaisse pas.
- 5G sans racine. Cordons filés sur un tube fixe de six à douze heures des deux côtés. Seulement l’angle du poignet et la position du corps — sans se soucier de la pénétration.
- 5G avec racine. Un assemblage complet, puis découpez l’éprouvette en quarts : vérifiez la retassure à la racine en bas, la surépaisseur de racine en haut, la fusion des flancs sur les côtés.
- 6G. Seulement quand la 5G est reproductible. La racine seule d’abord, puis la finition en cordons étroits.
Défauts selon l’heure
- Six heures : racine concave, laitier au départ. Arc long ou pas de maintien au départ. Raccourcissez l’arc, enfoncez-le dans le jeu, meulez le début.
- Trois et neuf heures : caniveau sur les bords. Pas d’arrêts aux raccordements, comme en verticale montante. Marquez un arrêt à chaque bout du balayage.
- Douze heures : surépaisseur de racine, perçage. Trop lent ou trop chaud dans la zone à plat. Avancez plus vite, arrêts plus courts.
- Reprises : manque de fusion et manque de pénétration. L’extrémité de la moitié précédente n’a pas été meulée. Faites le biseau et maintenez l’arc sur la reprise.
Questions fréquentes
Quelle différence entre la 5G et la 6G ?
En 5G, le tube est horizontal et ne tourne pas ; en 6G, il est incliné à 45° et ne tourne pas non plus. En 6G, aucune position sur la circonférence ne se répète : c’est plus dur et le domaine de qualification couvert est plus large.
Une qualification sur tube couvre-t-elle la tôle ?
Oui, si le tube avait plus de 25 mm de diamètre. Dans l’autre sens, c’est limité : selon l’EN ISO 9606-1, un essai sur tôle ne couvre le tube qu’à partir de 500 mm de diamètre, ou de 75 mm quand le tube est tourné.
Où commence-t-on le cordon en position 5G ?
Quelques millimètres avant le point bas, afin que le début du cordon — le point le plus faible — ne tombe pas exactement dans la racine.
Que signifie la position de soudage H-L045 ?
Un tube fixe incliné à 45° et soudé en montant (la 6G américaine). D’après le tableau d’étendue de la NF EN ISO 9606-1, elle couvre PA, PB, PC, PD, PE, PF, PH, H-L045. Son pendant descendant est J-L045, qui ne couvre que PA, PC, PE, PG, J-L045.
PH, est-ce la même chose que PF ?
Le sens est le même — vers le haut — mais PH désigne un tube fixe à axe horizontal et PF un assemblage vertical sur tôle. Beaucoup de DMOS et de certificats écrivent PF aussi pour le tube ; alors c’est le sens qui compte, pas la lettre.
Quel courant pour une électrode de 3,2 mm en position 5G ?
Sur un tube fixe, le courant est un compromis entre vertical (75–120 A) et plafond (70–110 A). Réglez environ 100 A et raccourcissez l’arc en bas du tube. Un tube tournant (PA) prend 90–140 A.
Quelle étendue de diamètres donne un essai sur un tube de 60,3 mm ?
Selon la règle de la NF EN ISO 9606-1, au-delà de 25 mm l’étendue commence à 0,5·D sans descendre sous 25 mm : pour 60,3 mm, cela fait ≥ 30,2 mm sans limite supérieure. Un tube de 21,3 mm ne donnerait que 21,3…42,6 mm.
Mis à jour :