Niveaux de qualité B, C et D des soudures selon l’ISO 5817
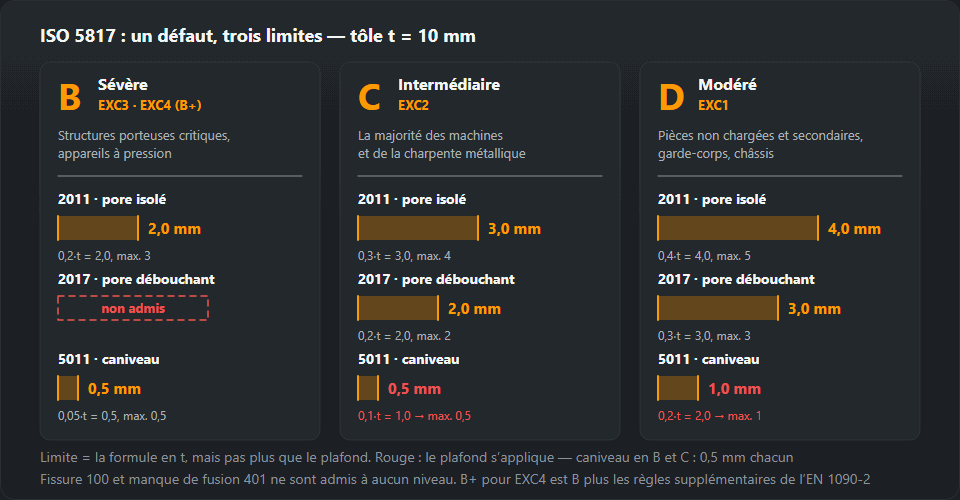
La même imperfection peut être acceptable et inacceptable à la fois — cela dépend du niveau de qualité inscrit dans la documentation. Voici le tableau complet des limites pour les trois niveaux et l’origine du niveau.
Réponse courte
L’ISO 5817 répartit les exigences en trois niveaux :
- B — sévère. Les limites les plus strictes, normalement pour les structures critiques et sous charge variable.
- C — intermédiaire. Le plus courant dans les structures de bâtiment ordinaires.
- D — modéré. Éléments faiblement sollicités.
Le niveau n’est pas une note pour le soudeur ni une mesure du soin apporté — c’est un critère d’acceptation. C’est la documentation qui le choisit, pas celui qui regarde la soudure.
Qu’est-ce que l’ISO 5817 ? EN ISO 5817, DIN EN ISO 5817 et PN-EN ISO 5817 expliquées
L’ISO 5817 est la norme qui dit quelle taille une imperfection d’un assemblage soudé par fusion peut atteindre avant que la soudure soit rejetée. Elle couvre l’acier, le nickel, le titane et leurs alliages à partir de 0,5 mm d’épaisseur ; pour l’aluminium, la norme correspondante est l’ISO 10042.
L’EN ISO 5817 est la publication européenne du même texte, et NF EN ISO 5817, DIN EN ISO 5817, PN-EN ISO 5817, BS EN ISO 5817 et UNE-EN ISO 5817 en sont les versions nationales. Le préfixe indique qui a publié le document, pas quelles limites s’appliquent — les valeurs du tableau ci-dessous sont les mêmes.
La norme n’est pas une méthode de soudage. La façon de réaliser la soudure est fixée par le DMOS (WPS) ; l’ISO 5817 ne donne que les limites sur lesquelles le contrôleur mesure. Pour une épaisseur et une largeur de soudure données, le calculateur de limites d’acceptation détermine les valeurs.
Les limites admissibles
La valeur admissible est normalement la plus petite de deux : le résultat de la
formule et le plafond indiqué à côté. t est l’épaisseur du
matériau, b la largeur de la soudure ou de la passe de finition.
| N° | Défaut | B — sévère | C — intermédiaire | D — modéré |
|---|---|---|---|---|
| 100 | Fissure | non admis | non admis | non admis |
| 401 | Manque de fusion | non admis | non admis | non admis |
| 402 | Pénétration incomplète (manque de pénétration à la racine) | non admis | non admis | 0,2·t max. 2 mm |
| 2011 | Soufflure isolée | 0,2·t max. 3 mm | 0,3·t max. 4 mm | 0,4·t max. 5 mm |
| 2017 | Soufflure débouchante | non admis | 0,2·t max. 2 mm (t > 3 mm) | 0,3·t max. 3 mm |
| 5011, 5012 | Caniveau continu | 0,05·t max. 0,5 mm | 0,1·t max. 0,5 mm | 0,2·t max. 1 mm |
| 502 | Surépaisseur (soudure bout à bout) | 1 + 0,1·b max. 5 mm | 1 + 0,15·b max. 7 mm | 1 + 0,25·b max. 10 mm |
| 503 | Convexité excessive (soudure d’angle) | 1 + 0,1·b max. 3 mm | 1 + 0,15·b max. 4 mm | 1 + 0,25·b max. 5 mm |
| 504 | Excès de pénétration (b — largeur de la racine) | 1 + 0,2·b max. 3 mm | 1 + 0,6·b max. 4 mm | 1 + 1·b max. 5 mm |
| 507 | Désalignement linéaire | 0,1·t max. 3 mm | 0,15·t max. 4 mm | 0,25·t max. 5 mm |
| 511 | Remplissage insuffisant du chanfrein | non admis | 0,1·t max. 1 mm | 0,25·t max. 2 mm |
| 515 | Retassure à la racine | 0,05·t max. 0,5 mm | 0,1·t max. 1 mm | 0,2·t max. 2 mm |
La norme décrit plusieurs dizaines de sortes d’imperfections et distingue en plus des plages d’épaisseur et des cas particuliers. Le tableau reprend celles qui arrivent réellement dans les rapports de contrôle. Pour une épaisseur et une largeur données, le calculateur de limites d’acceptation détermine la valeur — les mêmes chiffres qu’ici. Le texte complet des exigences, avec ses notes et ses exceptions, reste toujours dans la norme elle-même.
Ce qu’aucun niveau n’admet jamais
Deux lignes ci-dessus portent « non admis » dans les trois colonnes, et ce n’est pas de la sévérité pour la sévérité :
Les fissures (100) et le manque de fusion (401) sont des défauts planaires. Leur danger ne vient pas de la taille mais de la forme : ils agissent comme une entaille, concentrent la contrainte et se propagent sous charge variable. Un pore de même longueur est bien moins dangereux, car ses bords sont arrondis et il répartit la contrainte au lieu de la concentrer.
La pénétration incomplète (402) n’est admise qu’au niveau D, et seulement comme courte imperfection. En B et en C elle n’apparaît pas du tout — pour la même raison.
La conséquence pratique : la taille d’un défaut planaire n’est pas un argument à opposer à un contrôleur. « On le voit à peine » ne change pas la classification.
D’où vient le niveau indiqué dans la documentation
Dans les structures en acier selon l’EN 1090-2, le niveau découle directement de la classe d’exécution :
| Classe d’exécution NF EN 1090-2 | Niveau de qualité | Usage typique |
|---|---|---|
| EXC1 | D | Structures peu chargées, bâtiments agricoles et utilitaires |
| EXC2 | C | Structures de bâtiment courantes — de loin le cas le plus fréquent |
| EXC3 | B | Structures dont la ruine met des personnes en danger : salles publiques, ponts |
| EXC4 | B+ | Structures critiques dont la ruine a des conséquences graves |
Le B+ de l’EXC4 n’est pas un quatrième niveau de la norme mais le niveau B avec des exigences supplémentaires que l’EN 1090-2 ajoute à l’ISO 5817 pour certaines imperfections. En dehors du bâtiment, le niveau vient de la norme de produit : pour les équipements sous pression, les récipients et la tuyauterie, il est fixé par la norme concernée de cette famille ou par le cahier des charges du client.
Comment choisir le niveau B, C ou D pour un produit
« De quel niveau ISO 5817 ai-je besoin ? » n’a pas de réponse dans l’ISO 5817 elle-même. La norme donne les limites de trois niveaux et laisse le choix à celui qui spécifie le produit. En pratique, la décision suit toujours le même ordre :
- Plan, contrat, plan de contrôle. Si un niveau y est inscrit — « ISO 5817-C », « niveau de qualité B » dans une note de soudure — c’est la réponse, et personne en atelier ne la change.
- Norme de produit ou classe d’exécution. Si le plan est muet, regardez selon quelle norme le produit est construit. Cette norme, ou une classe qu’elle attribue à la structure ou à la soudure, désigne le niveau.
- Seulement ensuite le niveau lui-même. Quand ni l’un ni l’autre n’en donne un, le niveau est convenu par écrit avec le client avant le début du soudage — pas choisi après que la soudure a déjà été contrôlée.
Construction métallique — EN 1090-2
La chaîne la plus courte : la classe d’exécution donne directement le niveau, comme dans le tableau ci-dessus. Un concepteur qui écrit EXC2 sur le plan a déjà choisi le niveau C, même si la lettre C n’apparaît nulle part sur la feuille.
Véhicules ferroviaires — EN 15085-3
Sur le matériel roulant — caisses, bogies et pièces rapportées, y compris une boîte à sable — le niveau ne vient pas directement du plan. L’EN 15085-3 attribue d’abord à chaque soudure une classe de performance (CP A à CP D) selon la contrainte dans l’assemblage et sa catégorie de sécurité, et un tableau de cette norme relie la classe à un niveau de qualité de l’ISO 5817 pour l’acier ou de l’ISO 10042 pour l’aluminium. Lisez la correspondance dans l’édition de l’EN 15085-3 citée dans votre contrat ; nous n’en citons volontairement aucune ici, car les sources publiées se contredisent.
Récipients, tuyauterie, aluminium, essais de soudeurs
- Appareils à pression et tuyauteries — la norme de produit ou le cahier des charges du client fixe le niveau, ou ses propres critères d’acceptation ; l’ISO 5817 s’applique lorsque ce document y renvoie.
- Aluminium — pas l’ISO 5817 du tout, mais l’ISO 10042 avec ses propres niveaux et valeurs (voir plus bas).
- Essai de qualification de soudeur selon l’ISO 9606-1 — l’examen visuel de l’éprouvette se fait en général au niveau B. Plus de détails dans l’article sur la qualification de soudeur.
Pourquoi ne pas spécifier B partout
« Mettez B, par sécurité » semble prudent mais coûte de l’argent sans rendre le produit plus sûr là où ce n’est pas nécessaire. Des limites plus strictes, ce sont plus de soudures qui tombent hors limites : plus de réparations, plus de recontrôles, plus de discussions à la réception. Les niveaux plus élevés des normes de produit entraînent aussi en général un volume plus important d’essais et de paperasse, et le soudeur doit travailler plus lentement et meuler davantage. Sur un garde-corps peu sollicité, le niveau D n’est pas moins sûr — il est simplement adapté à l’ouvrage. Le niveau doit suivre la charge et les conséquences d’une défaillance, pas l’envie de paraître sévère.

Comment s’en servir au contrôle
L’ordre ne change jamais. D’abord, lisez le niveau de qualité dans la documentation. Ensuite, donnez à l’imperfection un numéro selon l’ISO 6520-1 — sans numéro il n’y a rien à discuter, car « une sorte de creux » n’est une entrée d’aucun tableau. Ce n’est qu’avec le numéro et le niveau en main que vous cherchez la limite et mesurez le défaut.
Les numéros d’imperfections — le tableau ISO 6520-1. À quoi ressemblent les défauts et d’où ils viennent — le catalogue des défauts de soudure. En quoi un niveau de qualité diffère du domaine d’une qualification de mode opératoire — QMOS (WPQR).
Comment lire le tableau ISO 5817 : un exemple chiffré
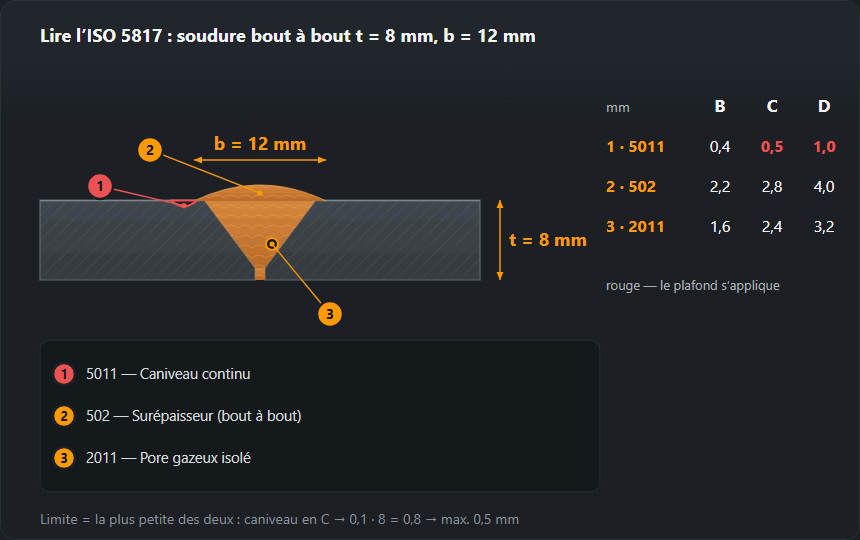
Prenons une soudure bout à bout sur une tôle de 8 mm avec une passe de finition de 12 mm de large :
t = 8 mm, b = 12 mm.
t est l’épaisseur du matériau et pilote les limites du caniveau,
des pores, du manque de pénétration, du désalignement et du défaut de remplissage. b est la
largeur de la face de la soudure — on la mesure sur la soudure même, en travers de la
passe de finition d’un raccordement à l’autre, avec une règle ou une jauge de soudure. Seules les lignes de
surépaisseur (502, 503) et la ligne de pénétration (504) utilisent b — mais en 504 c’est une autre largeur : la largeur du cordon de racine à l’envers, mesurée à part sous le joint.

Chaque case du tableau a deux parties : une formule et un plafond (« max »).
Calculez la formule pour votre t ou votre b, comparez-la avec
le plafond et prenez la plus petite des deux. Pour le même
assemblage, les six lignes courantes :
| Imperfection | B | C | D |
|---|---|---|---|
| 5011 caniveau | 0,05·8 = 0,4 → 0,4 | 0,1·8 = 0,8 → 0,5 (plafond) | 0,2·8 = 1,6 → 1,0 (plafond) |
| 502 surépaisseur | 1 + 0,1·12 = 2,2 | 1 + 0,15·12 = 2,8 | 1 + 0,25·12 = 4,0 |
| 2011 pore | 0,2·8 = 1,6 | 0,3·8 = 2,4 | 0,4·8 = 3,2 |
| 402 pénétration incomplète | non admise | non admise | 0,2·8 = 1,6 |
| 511 défaut de remplissage | non admis | 0,1·8 = 0,8 | 0,25·8 = 2,0 |
| 507 désalignement linéaire | 0,1·8 = 0,8 | 0,15·8 = 1,2 | 0,25·8 = 2,0 |
Toutes les valeurs en mm. Pour la surépaisseur, les plafonds de 5, 7 et 10 mm ne
sont pas atteints à b = 12 mm, c’est donc la formule qui commande.
Pour le caniveau, c’est l’inverse : au niveau C, la formule dépasse 0,5 mm
dès que la tôle est plus épaisse que 5 mm, et à partir de là le plafond
décide seul. C’est pourquoi le caniveau est la ligne où l’on se trompe le plus souvent
dans la lecture du tableau.
Toutes les limites de cette page et du calculateur sont calculées selon l’ISO 5817:2014 ; l’édition 2023 n’a pas modifié ces lignes du tableau.
Appliquons-le. Un caniveau mesuré de 0,6 mm passe le niveau D (1,0) mais échoue en C et en B. Un pore isolé de 2,8 mm passe en D (3,2) et échoue en C (2,4). Une surépaisseur de 3,0 mm de haut passe en D (4,0) et échoue en C (2,8). La même soudure, trois verdicts — c’est pourquoi le niveau doit être connu avant que quiconque prenne une jauge en main. Pour votre propre épaisseur et largeur, le calculateur ISO 5817 fait l’arithmétique avec les mêmes données.
Erreurs courantes dans l’évaluation selon l’ISO 5817
- Mesurer avant de nommer. Un caniveau (5011) et une retassure à la racine (515) peuvent se ressembler, mais leurs limites diffèrent : au niveau C et sur tôle de 8 mm, 0,5 mm contre 0,8 mm. Prenez d’abord le numéro dans le tableau de l’ISO 6520-1.
- La formule sans le plafond. Sur une tôle de 20 mm, la formule du caniveau au niveau C donne 2 mm ; la valeur admissible reste 0,5 mm.
- Confondre t et b. Mettez l’épaisseur de tôle 8 au lieu de la largeur de passe de finition 12 dans la formule de surépaisseur et le niveau C passe de 2,8 à 2,2 mm — une bonne soudure est rejetée pour rien.
- Évaluer l’aluminium selon l’ISO 5817. Les soudures d’aluminium sont jugées selon l’ISO 10042 ; les valeurs de l’acier ne s’y transposent pas.
- Confondre le niveau avec l’étendue du contrôle. Le niveau dit ce qui est acceptable dans ce qui est contrôlé. Combien de soudures sont contrôlées et par quelle méthode — visuelle, RT, UT — est fixé par la norme de produit ou le plan de contrôle. Les constats visuels vont dans un rapport tel que celui que produit l’outil de rapport de contrôle visuel ISO 17637.
- Lire le niveau comme une note pour le soudeur. Une soudure rejetée en B et acceptée en D n’est pas une « moins bonne » soudure dans un travail D — elle répond simplement au critère de ce travail.
ISO 5817 et ISO 10042 : quelle différence
Les deux normes font le même travail — des niveaux de qualité B, C et D pour les assemblages soudés par fusion, construits de la même façon autour des numéros de l’ISO 6520-1 — mais pour des matériaux différents. L’ISO 5817 couvre l’acier, le nickel, le titane et leurs alliages ; l’ISO 10042 couvre l’aluminium et ses alliages. Les lettres sont les mêmes, les valeurs non : une limite lue dans le tableau de l’ISO 5817 ne doit jamais être appliquée à une soudure d’aluminium, ni l’inverse. Quand un même produit combine les deux — le matériel roulant en est le cas typique — la documentation indique quelle norme s’applique à quelle soudure, et l’EN 15085-3 renvoie elle-même à l’ISO 5817 pour l’acier et à l’ISO 10042 pour l’aluminium. Le tableau et le calculateur de ce site ne contiennent que les valeurs de l’ISO 5817.
Questions fréquentes
Qui choisit le niveau de qualité ?
Ni le contrôleur ni le soudeur — la documentation. Le niveau découle de la conception, de la norme de produit ou du contrat ; en construction métallique, il découle directement de la classe d’exécution EXC de l’EN 1090-2. Si les documents n’indiquent pas de niveau, c’est une lacune à signaler avant de souder, pas quelque chose à deviner après coup.
Quel caniveau est admis au niveau C sur une tôle de 10 mm ?
Jusqu’à 0,5 mm. La formule donne 0,1·t, soit 1 mm, mais un plafond de 0,5 mm s’applique aussi — on prend la plus petite des deux valeurs. Au niveau B ce serait 0,05·t = 0,5 mm avec le même plafond ; au niveau D, 0,2·t = 2 mm mais pas plus de 1 mm.
L’ISO 5817 s’applique-t-elle à l’aluminium ?
Non. L’ISO 5817 couvre les assemblages soudés par fusion en acier, nickel, titane et leurs alliages à partir de 0,5 mm d’épaisseur. Pour l’aluminium et ses alliages, la norme équivalente est l’ISO 10042, avec ses propres niveaux et ses propres valeurs.
Qu’est-ce que la norme de soudage ISO 5817 ?
L’ISO 5817 fixe les limites d’acceptation des imperfections dans les assemblages soudés par fusion en acier, nickel, titane et leurs alliages, selon trois niveaux de qualité : B (sévère), C (intermédiaire) et D (modéré). Chaque imperfection est identifiée par son numéro de l’ISO 6520-1, et chaque limite est la plus petite d’une formule en fonction de l’épaisseur t ou de la largeur de soudure b et d’un plafond fixe en mm. NF EN ISO 5817, DIN EN ISO 5817 ou PN-EN ISO 5817 sont les publications européennes et nationales de la même norme.
Que signifie ISO 5817-C (niveau C) ?
Que les soudures sont acceptées selon le niveau intermédiaire C. Sur une tôle de 8 mm avec une passe de finition de 12 mm, cela signifie par exemple : caniveau jusqu’à 0,5 mm, un pore isolé jusqu’à 2,4 mm, surépaisseur jusqu’à 2,8 mm, désalignement jusqu’à 1,2 mm ; fissures, manque de fusion et pénétration incomplète ne sont pas admis. En construction métallique, le niveau C correspond à la classe d’exécution EXC2 de l’EN 1090-2.
Mis à jour :