Уровни качества B, C и D по ISO 5817
Один и тот же дефект бывает одновременно допустимым и недопустимым — смотря какой уровень качества записан в документации. Ниже полная таблица границ по трём уровням и объяснение, откуда уровень берётся.
Короткий ответ
ISO 5817 делит требования на три уровня:
- B — строгий. Самые узкие границы, обычно в ответственных конструкциях и при переменной нагрузке.
- C — средний. Самый частый в обычных строительных конструкциях.
- D — мягкий. Малонагруженные элементы.
Уровень — не оценка сварщика и не мера его старания, а критерий приёмки. Выбирает его документация, а не тот, кто смотрит на шов.
Что такое ISO 5817: EN ISO 5817, DIN EN ISO 5817 и PN-EN ISO 5817
ISO 5817 — стандарт, который определяет, насколько большим может быть дефект сварного соединения, выполненного сваркой плавлением, прежде чем шов бракуют. Он охватывает сталь, никель, титан и их сплавы толщиной от 0,5 мм; для алюминия действует соответствующий стандарт ISO 10042.
EN ISO 5817 — европейская публикация того же текста, а DIN EN ISO 5817, PN-EN ISO 5817, BS EN ISO 5817 и UNE-EN ISO 5817 — его национальные версии. Приставка показывает, кто издал документ, а не какие пределы действуют: числа в таблице ниже одни и те же.
Стандарт не описывает способ сварки. Как выполняют шов, определяет WPS (технологическая инструкция), а ISO 5817 даёт лишь пределы, с которыми контролёр сравнивает измеренное. Значения для конкретной толщины и ширины шва посчитает калькулятор допустимых дефектов.
Допустимые величины
Допустимое значение — обычно меньшее из двух: результат по формуле
и указанное рядом верхнее ограничение. t — толщина металла,
b — ширина шва или лица.
| Номер | Несплошность | B — строгий | C — средний | D — мягкий |
|---|---|---|---|---|
| 100 | Трещина | не допускается | не допускается | не допускается |
| 401 | Несплавление | не допускается | не допускается | не допускается |
| 402 | Непровар корня шва | не допускается | не допускается | 0,2·t макс. 2 мм |
| 2011 | Одиночная пора | 0,2·t макс. 3 мм | 0,3·t макс. 4 мм | 0,4·t макс. 5 мм |
| 2017 | Поверхностная пора | не допускается | 0,2·t макс. 2 мм (t > 3 мм) | 0,3·t макс. 3 мм |
| 5011, 5012 | Сплошной подрез | 0,05·t макс. 0,5 мм | 0,1·t макс. 0,5 мм | 0,2·t макс. 1 мм |
| 502 | Избыточная выпуклость стыкового шва | 1 + 0,1·b макс. 5 мм | 1 + 0,15·b макс. 7 мм | 1 + 0,25·b макс. 10 мм |
| 503 | Избыточная выпуклость углового шва | 1 + 0,1·b макс. 3 мм | 1 + 0,15·b макс. 4 мм | 1 + 0,25·b макс. 5 мм |
| 504 | Избыточный проплав корня (b — ширина корня) | 1 + 0,2·b макс. 3 мм | 1 + 0,6·b макс. 4 мм | 1 + 1·b макс. 5 мм |
| 507 | Линейное смещение кромок | 0,1·t макс. 3 мм | 0,15·t макс. 4 мм | 0,25·t макс. 5 мм |
| 511 | Незаполнение разделки | не допускается | 0,1·t макс. 1 мм | 0,25·t макс. 2 мм |
| 515 | Вогнутость корня шва | 0,05·t макс. 0,5 мм | 0,1·t макс. 1 мм | 0,2·t макс. 2 мм |
Норма описывает несколько десятков видов несплошностей и различает дополнительно диапазоны толщин и особые случаи. В таблице — те, что реально попадают в протоколы. Значение под конкретную толщину и ширину посчитает калькулятор допустимых дефектов — цифры там те же, что здесь. Полная формулировка требований, вместе с примечаниями и исключениями, всегда остаётся в самой норме.
Что не допускается ни на одном уровне
Две позиции в таблице выше имеют «не допускается» во всех трёх столбцах, и это не строгость ради строгости:
Трещина (100) и несплавление (401) — плоскостные дефекты. Их опасность зависит не от размера, а от формы: они работают как надрез, концентрируют напряжение и растут при переменной нагрузке. Пора той же длины несравнимо менее опасна, потому что у неё скруглённые края и напряжение она распределяет, а не собирает.
Непровар (402) допустим только на уровне D и только как короткая несплошность. На B и C его нет вовсе — по той же причине.
Практический вывод: размер плоскостного дефекта — не аргумент в разговоре с контролёром. «Еле видно» классификацию не меняет.
Откуда уровень берётся в документации
В стальных конструкциях под EN 1090-2 уровень прямо следует из класса исполнения:
| Класс исполнения EN 1090-2 | Уровень качества | Типичное применение |
|---|---|---|
| EXC1 | D | Малонагруженные конструкции, хозяйственные постройки |
| EXC2 | C | Обычные строительные конструкции — самый частый случай |
| EXC3 | B | Объекты с риском для людей: общественные здания, мосты |
| EXC4 | B+ | Критические конструкции с тяжёлыми последствиями отказа |
B+ при EXC4 — не четвёртый уровень нормы, а уровень B с дополнительными требованиями, которые EN 1090-2 добавляет поверх ISO 5817 для части несплошностей. Вне строительства уровень указывает норма на изделие: для оборудования под давлением, резервуаров и трубопроводов это делает соответствующая норма своей группы либо спецификация заказчика.
Как выбрать уровень B, C или D под изделие
На вопрос «какой уровень по ISO 5817 мне нужен?» сама норма не отвечает. Она даёт границы для трёх уровней, а выбор оставляет тому, кто задаёт требования к изделию. На практике решение всегда принимается в одном порядке:
- Чертёж, договор, план контроля. Если уровень там записан — «ISO 5817-C», «уровень качества B» в технических требованиях к швам, — это и есть ответ, и в цеху его никто не меняет.
- Стандарт на изделие или класс исполнения. Если чертёж молчит, смотрят, по какому стандарту делается изделие. Он сам или класс, который он присваивает конструкции либо шву, и указывает уровень.
- Только потом сам уровень. Если его не дают ни бумаги, ни стандарт на изделие, уровень письменно согласуют с заказчиком до сварки — а не подбирают после того, как шов уже осмотрели.
Стальные конструкции — EN 1090-2
Самая короткая цепочка: класс исполнения даёт уровень напрямую, как в таблице выше. Проектировщик, написавший на чертеже EXC2, уже выбрал уровень C, даже если буквы C на листе нет нигде.
Железнодорожный подвижной состав — EN 15085-3
На подвижном составе — кузова, тележки и навесные детали, включая песочный бункер, — уровень не берётся прямо из чертежа. EN 15085-3 сначала присваивает каждому шву класс исполнения шва (CP A … CP D) по напряжённости соединения и категории безопасности, а таблица этого стандарта связывает класс с уровнем качества ISO 5817 для стали или ISO 10042 для алюминия. Соответствие читают в той редакции EN 15085-3, которая названа в договоре; здесь мы его сознательно не приводим — опубликованные источники расходятся.
Сосуды, трубопроводы, алюминий, экзамен сварщика
- Сосуды под давлением и трубопроводы — уровень или собственные критерии приёмки задаёт стандарт на изделие либо спецификация заказчика; ISO 5817 действует там, где этот документ на неё ссылается.
- Алюминий — вообще не ISO 5817, а ISO 10042 со своими уровнями и числами (ниже).
- Экзамен сварщика по ISO 9606-1 — визуальную оценку контрольного образца обычно ведут по уровню B. Подробнее — в статье об аттестации сварщика.
Почему не ставить везде B «на всякий случай»
Звучит разумно, но стоит денег и не делает изделие безопаснее там, где это не нужно. Более узкие границы — это больше швов за их пределами: больше ремонтов, больше повторного контроля, больше споров на приёмке. Более высокие классы в стандартах на изделие обычно тянут за собой и больший объём контроля и документации, а сварщику приходится работать медленнее и больше зачищать. На малонагруженном ограждении уровень D не менее безопасен — он просто подобран под задачу. Уровень должен следовать из нагрузки и последствий отказа, а не из желания выглядеть строгим.

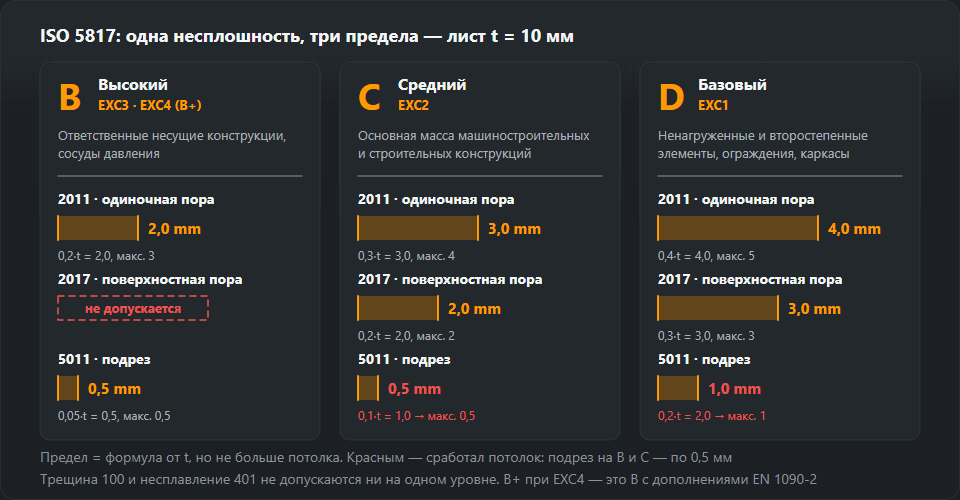
Как этим пользоваться на приёмке
Порядок всегда один. Сначала из документации читают уровень качества. Потом несплошности присваивают номер по ISO 6520-1 — без номера разговаривать не о чем, потому что «какая-то вроде вогнутость» не является позицией ни в одной таблице. И только имея номер и уровень, смотрят границу и меряют дефект.
Номера несплошностей — таблица ISO 6520-1. Как дефекты выглядят и откуда берутся — каталог дефектов швов. Чем уровень отличается от диапазона аттестации технологии — WPQR.
Как читать таблицу ISO 5817: разобранный пример
Возьмём стыковой шов листа 8 мм с лицевым валиком шириной 12 мм:
t = 8 мм, b = 12 мм.
t — толщина металла, от неё зависят границы подреза, пор, непровара,
смещения кромок и незаполнения разделки. b — ширина лица шва: её
меряют на самом шве, поперёк, от кромки до кромки валика, линейкой или шаблоном
сварщика. b входит только в строки выпуклости (502, 503) и проплава (504) — но в 504 это другая величина: там b — ширина корня с обратной стороны, её меряют отдельно, снизу соединения.

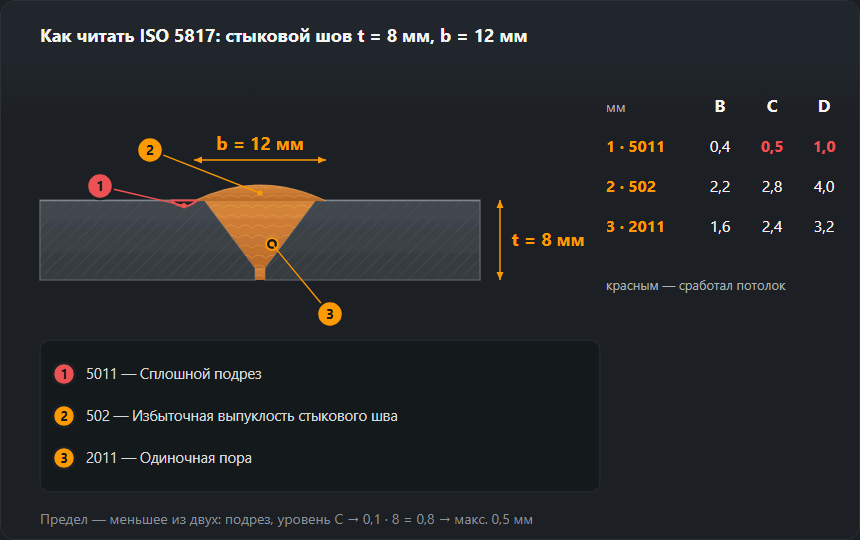
В каждой клетке таблицы две части: формула и потолок («макс.»). Считают формулу
для своего t или b, сравнивают с потолком и берут
меньшее из двух. Для того же соединения — все шесть частых
позиций:
| Несплошность | B | C | D |
|---|---|---|---|
| 5011 подрез | 0,05·8 = 0,4 → 0,4 | 0,1·8 = 0,8 → 0,5 (потолок) | 0,2·8 = 1,6 → 1,0 (потолок) |
| 502 избыточная выпуклость | 1 + 0,1·12 = 2,2 | 1 + 0,15·12 = 2,8 | 1 + 0,25·12 = 4,0 |
| 2011 пора | 0,2·8 = 1,6 | 0,3·8 = 2,4 | 0,4·8 = 3,2 |
| 402 непровар | не допускается | не допускается | 0,2·8 = 1,6 |
| 511 незаполнение разделки | не допускается | 0,1·8 = 0,8 | 0,25·8 = 2,0 |
| 507 смещение кромок | 0,1·8 = 0,8 | 0,15·8 = 1,2 | 0,25·8 = 2,0 |
Все пределы на этой странице и в калькуляторе посчитаны по ISO 5817:2014; в редакции 2023 эти строки таблицы не изменились.
Все значения в мм. У выпуклости потолки 5, 7 и 10 мм при
b = 12 мм не достигаются, поэтому решает формула.
У подреза наоборот: на уровне C формула переваливает за 0,5 мм, как только
лист толще 5 мм, и дальше решает один потолок. Поэтому именно подрез — та
строка, которую чаще всего читают неправильно.
Теперь применение. Замеренный подрез 0,6 мм проходит уровень D (1,0), но не C и не B. Одиночная пора 2,8 мм пройдёт на D (3,2), на C (2,4) — уже нет. Выпуклость высотой 3,0 мм — D да (4,0), C нет (2,8). Один шов, три вердикта — поэтому уровень надо знать до того, как кто-то возьмёт шаблон. Для своей толщины и ширины арифметику сделает калькулятор ISO 5817 на тех же данных.
Типичные ошибки при оценке по ISO 5817
- Мерить, не назвав. Подрез (5011) и вогнутость корня (515) бывают похожи, а границы у них разные: на уровне C при листе 8 мм это 0,5 мм против 0,8 мм. Сначала номер из таблицы ISO 6520-1.
- Формула без потолка. При листе 20 мм формула подреза на уровне C даёт 2 мм, а допустимо по-прежнему 0,5 мм.
- Перепутать t и b. Подставив в формулу выпуклости толщину 8 вместо ширины валика 12, получают для уровня C 2,2 мм вместо 2,8 мм — и бракуют годный шов.
- Оценивать алюминий по ISO 5817. Алюминиевые швы оценивают по ISO 10042; числа для стали на них не переносятся.
- Путать уровень качества с объёмом контроля. Уровень говорит, что допустимо в том, что проверено. Сколько швов и каким методом — ВК, РК, УЗК — задаёт стандарт на изделие или план контроля. Результаты визуального контроля идут в протокол, например такой, как собирает генератор протокола ВК по ISO 17637.
- Считать уровень оценкой сварщика. Шов, забракованный по B и принятый по D, не «хуже» в работе с уровнем D — он просто выполняет критерий этой работы.
- «Еле видно» у плоскостных дефектов. Трещина или несплавление любой длины не проходят ни на одном уровне, включая D.
ISO 5817 и ISO 10042: в чём разница
Обе нормы делают одно и то же — уровни качества B, C и D для сварных соединений, построенные одинаково, вокруг номеров ISO 6520-1, — но для разных материалов. ISO 5817 охватывает сталь, никель, титан и их сплавы, ISO 10042 — алюминий и его сплавы. Буквы совпадают, числа нет: границу из таблицы ISO 5817 нельзя применять к алюминиевому шву и наоборот. Там, где одно изделие сочетает оба материала — типичный случай подвижной состав, — документация указывает, какая норма относится к какому шву, а сама EN 15085-3 отсылает к ISO 5817 для стали и к ISO 10042 для алюминия. Таблица и калькулятор на этом сайте содержат только значения ISO 5817.
Частые вопросы
Кто выбирает уровень качества?
Не контролёр и не сварщик — документация. Уровень задаёт проект, норма на изделие или договор; в строительных конструкциях он прямо следует из класса исполнения EXC по EN 1090-2. Если в бумагах уровня нет, это пробел, о котором сообщают до сварки, а не догадка после.
Какой подрез пройдёт на уровне C при листе 10 мм?
До 0,5 мм. Формула даёт 0,1·t, то есть 1 мм, но действует ещё верхнее ограничение 0,5 мм — берут меньшее из двух. На уровне B было бы 0,05·t = 0,5 мм с тем же ограничением, на уровне D — 0,2·t = 2 мм, но не больше 1 мм.
Распространяется ли ISO 5817 на алюминий?
Нет. ISO 5817 охватывает сварные швы сталей, никеля, титана и их сплавов при толщине от 0,5 мм. Для алюминия и его сплавов ту же роль играет ISO 10042 — со своими уровнями и своими значениями.
Что такое уровень C по ISO 5817?
Средний из трёх уровней приёмки. Для листа 8 мм с валиком 12 мм это, например: подрез до 0,5 мм, одиночная пора до 2,4 мм, выпуклость до 2,8 мм, смещение кромок до 1,2 мм; трещины, несплавления и непровар не допускаются. В стальных конструкциях уровень C соответствует классу исполнения EXC2 по EN 1090-2. Запись «ISO 5817-C» на чертеже означает именно его.
Чем ISO 10042 отличается от ISO 5817?
Материалом. Обе задают уровни качества B, C и D для сварных соединений, но ISO 5817 — для сталей, никеля, титана и их сплавов, а ISO 10042 — для алюминия и его сплавов, со своими предельными значениями. Числа одной нормы к швам другой не применяют.
По какому уровню оценивают образец на экзамене сварщика?
Визуальную оценку контрольного образца по ISO 9606-1 обычно ведут по уровню B, самому строгому. Это критерий экзамена, а не уровень, который потом действует в производстве, — там решает документация на изделие.
Обновлено: