Каталог дефектов сварных швов по ISO 6520-1
Международная классификация делит все несплошности на шесть групп и присваивает каждой числовой код. Этот код пишут в протоколах контроля, поэтому понимать его нужно не только контролёру.
Короткий ответ
ISO 6520-1 делит все несплошности на шесть групп и присваивает каждой номер: 100 — трещины, 200 — полости (поры), 300 — твёрдые включения, 400 — несплавление и непровар, 500 — нарушения формы (подрезы, чрезмерное усиление), 600 — прочие. Допустим ли дефект, решает уровень качества по ISO 5817 (B, C, D); трещины недопустимы на любом. Обычно начинают с признака: таблица «что видно → номер» ниже.

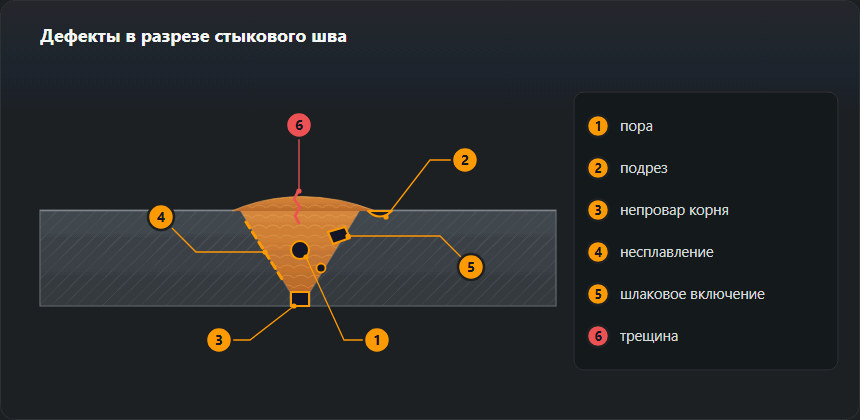
Найдите дефект по тому, что видите
Каталог можно читать по номеру, но у шва обычно начинают с признака. Ниже самые частые признаки, вероятный номер по ISO 6520-1 и страница, где дефект разобран подробно — с причинами, пределами и ремонтом.
| Что видно | Номер | Где читать |
|---|---|---|
| Дырочки на лицевой стороне или точки на рентгеновском снимке | 2011–2017 | Поры в шве |
| Канавка вдоль края валика, в основном металле | 5011, 5012 | Подрез |
| Черта по оси шва или звёздочка в кратере сразу после сварки | 1011, 104 | Горячие трещины |
| Трещина под краем валика через несколько часов после сварки | 1013 | Холодные трещины |
| С обратной стороны видны нерасплавленные кромки или щель | 402 | Непровар корня |
| Тёмная линия вдоль кромки разделки на снимке, образец при изгибе раскрывается по кромке | 4011, 4012 | Несплавление |
| Слишком высокое усиление, горб над листом | 502, 503 | Калькулятор допусков |
| Корень слишком выступает с обратной стороны | 504 | Калькулятор допусков |
| Кромки листов на разной высоте | 507 | Калькулятор допусков |
| Незнакомый номер из протокола | 100–618 | Таблица номеров ISO 6520-1 |
Признак — только гипотеза. Одна и та же тёмная линия на снимке бывает шлаковым включением (301) или несплавлением (4012), и решает это лишь второй метод контроля или шлиф — поэтому дефект сначала называют, потом меряют и оценивают.
Шесть групп
| Номер | Группа | Что входит |
|---|---|---|
| 100 | 1 — Трещины | Продольная трещина, Поперечная трещина, Трещина в кратере, Разветвлённая трещина |
| 200 | 2 — Полости и поры | Газовая полость, Одиночная пора, Скопление пор (гнездо), Усадочная раковина в кратере |
| 300 | 3 — Твёрдые включения | Шлаковое включение, Оксидное включение, Металлическое включение |
| 400 | 4 — Несплавления и непровар | Несплавление, Несплавление по кромке разделки, Непровар корня шва |
| 500 | 5 — Нарушение формы и размеров | Сплошной подрез, Избыточная выпуклость стыкового шва, Наплыв на основной металл, Линейное смещение кромок, Прожог |
| 600 | 6 — Прочие несплошности | Зажигание дуги вне разделки, Брызги металла, Цвета побежалости (оксидная плёнка) |
Основные дефекты: причина и что делать
| Номер | Дефект | Причина | Что изменить |
|---|---|---|---|
| 201 | Газовая полость | Влага, грязь, срыв газовой защиты, длинная дуга | Просушить электроды, зачистить кромки, проверить газ и сквозняк |
| 2024 | Усадочная раковина в кратере | Резкий обрыв дуги в конце шва | Заваривать кратер обратным движением, включить спад тока |
| 301 | Шлаковое включение | Не зачищен предыдущий проход, шлак набегает вперёд дуги | Зачищать каждый валик, вести дугу впереди шлака |
| 304 | Металлическое включение | Касание электродом ванны или присадки при TIG либо ток сверх допустимого для диаметра вольфрама | Переточить вольфрам, держать дистанцию, поджигать осциллятором или lift-arc, а не чирканьем, держать ток в пределах диаметра |
| 401 | Несплавление | Занижен ток, велика скорость, неверный угол | Поднять ток, замедлить ведение, изменить наклон электрода |
| 402 | Непровар корня шва | Мал зазор, велико притупление, толстый электрод | Увеличить зазор, уменьшить притупление, взять электрод тоньше |
| 5011 | Сплошной подрез | Завышен ток, велика скорость, длинная дуга | Убавить ток, задержаться на кромке, укоротить дугу |
| 502 | Избыточная выпуклость стыкового шва | Занижена скорость, избыток присадки | Ускорить ведение, уменьшить подачу проволоки |
| 506 | Наплыв на основной металл | Лишний металл натёк за край шва на непрогретую поверхность | Поднять ток, изменить угол, снизить скорость подачи |
| 507 | Линейное смещение кромок | Ошибка сборки, слабые прихватки | Пересобрать, чаще ставить прихватки, использовать оснастку |
| 510 | Прожог | Завышен ток на тонком металле, велик зазор | Убавить ток, варить с отрывом, поставить подкладку |
| 100 | Холодные трещины | Водород + закалочная структура + напряжения | Подогрев, низководородные электроды, прокалка, порядок швов |
| 100 | Горячие трещины | Сера и фосфор, жёсткая форма шва, растягивающие напряжения | Изменить форму валика, снизить погонную энергию, сменить присадку |
| 602 | Брызги металла | Низкое напряжение, чистый CO₂, длинный вылет | Поднять напряжение, перейти на смесь, укоротить вылет |
Уровни качества по ISO 5817
Один и тот же дефект допустим или недопустим в зависимости от уровня, заданного проектом.
| Уровень | Название | Где применяется |
|---|---|---|
| B | Высокий | Ответственные несущие конструкции, сосуды давления, EXC3–EXC4 по EN 1090-2 |
| C | Средний | Основная масса машиностроительных и строительных конструкций, EXC2 |
| D | Базовый | Ненагруженные и второстепенные элементы, ограждения, каркасы |
Для пор, подрезов и превышения усиления в ISO 5817 заданы предельные размеры, зависящие от уровня. Для трещин предельного размера нет: любая трещина — брак при B, C и D одинаково. Для алюминия предельные значения даёт ISO 10042; чем он отличается от ISO 5817, описано в статье об уровнях качества для алюминия.
Чем находят
| Метод | Что видит | Ограничение |
|---|---|---|
| ВИК (VT) | Поверхностные: подрез, наплыв, брызги, форма шва | Ничего внутри металла |
| Капиллярный (PT) | Выходящие на поверхность трещины и поры | Только открытые дефекты, поверхность должна быть чистой |
| Магнитопорошковый (MT) | Поверхностные и подповерхностные трещины | Только ферромагнитные материалы |
| Ультразвуковой (UT) | Внутренние: непровар, несплавление, трещины | Нужен доступ и квалифицированный оператор |
| Радиография (RT) | Поры, включения, непровар — с документальным снимком | Дорого, требует радиационной безопасности |
В каком порядке проверять шов
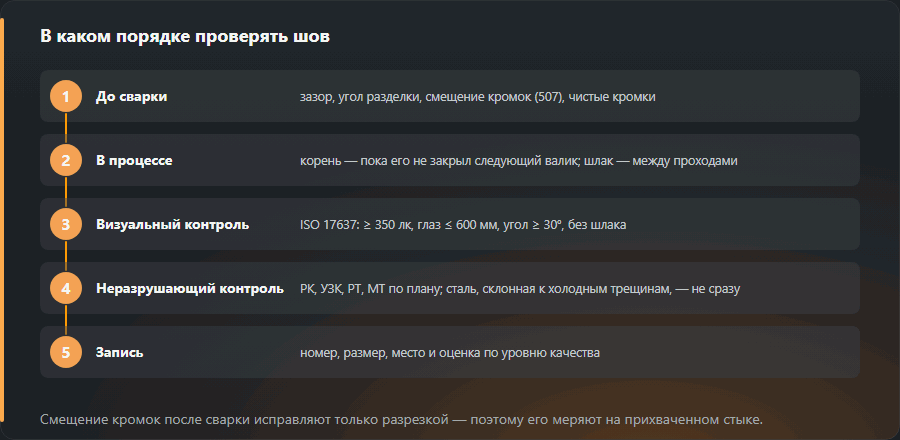
- До сварки. Зазор, угол разделки и смещение кромок (507) меряют на прихваченном стыке — после сварки смещение исправляется только разрезкой. Здесь же проверяют чистоту кромок — главный источник пор.
- В процессе. Корень осматривают, пока его не закрыл следующий валик, а шлак удаляют между проходами — самая дешёвая защита от включений и межваликового несплавления.
- После сварки — визуальный контроль. ISO 17637 требует не менее 350 лк, глаз не дальше 600 мм и угол не меньше 30°, на поверхности без шлака. Здесь выходит большинство дефектов группы 500.
- Объёмный и поверхностный контроль — РК, УЗК, капиллярный, магнитопорошковый — по плану контроля. На сталях, склонных к холодным трещинам, не сразу: трещина может появиться через сутки.
- Запись. Номер, размер, место и оценка по уровню — быстрее всего в генераторе протокола визуального контроля.

Какие дефекты опаснее всего
Порядок определяется не размером дефекта, а его формой:
- Плоские дефекты — трещины (100), несплавления (401), а на уровнях B и C и непровар (402). У них острые края, они концентрируют напряжение и растут под переменной нагрузкой. Допустимого размера для трещин и несплавлений ISO 5817 не даёт вовсе.
- Острые надрезы у края валика — подрез, неправильный угол перехода (505), наплыв (506). Они лежат там, где напряжения от изгиба наибольшие, поэтому при усталости трещины стартуют от них.
- Объёмные дефекты — поры и включения. Скруглённая форма слабо концентрирует напряжение, поэтому пределы мягче; но это сигнал, что процесс вышел из-под контроля.
- Размерные дефекты — выпуклость, превышение проплава. Статически менее опасны, но меняют угол перехода и через это усталостную прочность.
Полные требования всех трёх уровней с выбором уровня под изделие — на странице об уровнях качества ISO 5817.
Нормы и источники
Издание стандарта, пункт или таблица и что из них берёт эта страница. Номера сверены с оглавлениями, которые публикуют издатели стандартов; полные тексты продают органы по стандартизации.
- EN ISO 6520-1:2007, п. 3 — номера несплошностей и их группы
- EN ISO 5817:2023, п. 5, табл. 1 — пределы несплошностей для уровней качества B, C и D
- EN ISO 17637:2016, пп. 6.4, 7 — визуальный контроль готового шва и протокол
Частые вопросы
Чем дефект отличается от несплошности?
Строго по ISO 6520-1 любое отклонение от идеального шва — это несплошность (imperfection). Дефектом (defect) она становится только тогда, когда выходит за пределы уровня качества, заданного для этой конструкции. Поверхностная пора (2017) диаметром 1 мм на листе 10 мм в уровне D допустима, а в уровне B — брак: там поверхностные поры не допускаются вовсе.
Какой уровень качества выбрать?
Его задаёт не сварщик, а проект: уровень указывается в чертеже или в WPS со ссылкой на ISO 5817. Для стальных конструкций по EN 1090-2 уровень следует из класса исполнения: для EXC2 это обычно C. Если в документах уровня нет, его выясняют у конструктора до сварки, а не выбирают сами.
Можно ли исправлять дефект наплавкой поверх?
Нет. Дефектный участок вырубают или выбирают шлифмашинкой до чистого металла, зачищают, при необходимости подогревают и заваривают заново. Заплавленный сверху непровар остаётся непроваром — просто перестаёт быть виден.
Какие дефекты шва видно глазом, а какие только при контроле?
Глазом и шаблоном находят почти всю группу 500 (подрезы, выпуклость, смещение, вогнутость корня), группу 600 и всё, что выходит на поверхность: поры 2017, кратерные трещины 104. Поры и включения внутри шва показывает радиография, а несплавления, непровар в закрытых соединениях и подповерхностные трещины надёжнее всего — ультразвук.
С чего начинать, если в шве несколько дефектов сразу?
С плоских: трещины и несплавления не допускаются ни на одном уровне и нередко имеют общую причину с другими дефектами: грязь на кромках даёт и поры, и межваликовое несплавление. Затем дефекты формы у края валика, потому что это надрез. Поры и выпуклость — в конце. В каждой группе сначала устраняют причину, потом исправляют шов.
Обновлено: