Katalog wad spoin wg ISO 6520-1
Klasyfikacja międzynarodowa dzieli wszystkie niezgodności na sześć grup i nadaje każdej numer. Numer ten trafia do protokołów badań, więc znać go powinien nie tylko kontroler.

Krótka odpowiedź
ISO 6520-1 dzieli wszystkie niezgodności spawalnicze na sześć grup i nadaje każdej numer: 100 — pęknięcia, 200 — jamy (pory), 300 — wtrącenia stałe, 400 — brak połączenia i przetopu, 500 — wady kształtu (podtopienia, nadlew), 600 — pozostałe. O tym, czy wada jest dopuszczalna, decyduje poziom jakości wg ISO 5817 (B, C, D); pęknięcia są niedopuszczalne na każdym. Zwykle zaczyna się od objawu: tabela „co widać → numer” jest niżej.

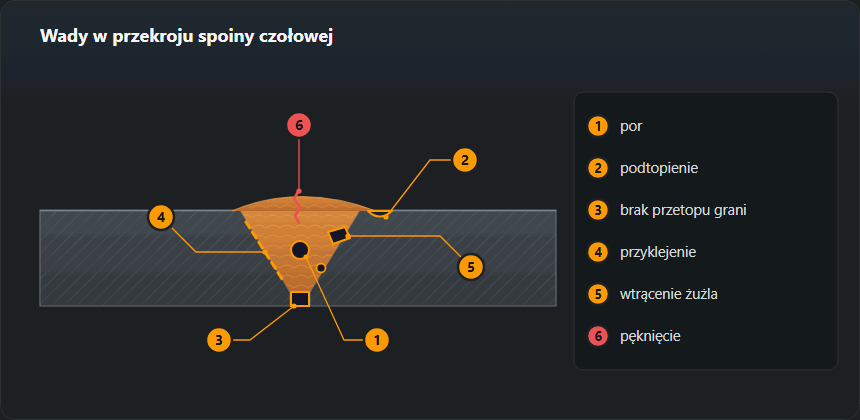
Znajdź wadę po tym, co widzisz
Katalog można czytać od numeru, ale przy spoinie zwykle zaczyna się od objawu. Poniżej najczęstsze objawy, prawdopodobny numer wg ISO 6520-1 i strona, na której wada jest opisana dokładnie — z przyczynami, limitami i naprawą.
| Co widać | Numer | Gdzie czytać |
|---|---|---|
| Dziurki na licu albo kropki na zdjęciu RT | 2011–2017 | Pory w spoinie |
| Rowek wzdłuż brzegu lica, w materiale rodzimym | 5011, 5012 | Podtopienie |
| Kreska środkiem spoiny albo gwiazdka w kraterze, od razu po spawaniu | 1011, 104 | Pęknięcia gorące |
| Pęknięcie pod brzegiem lica, po godzinach od spawania | 1013 | Pęknięcia zimne |
| Od spodu widać nieprzetopione brzegi albo szczelinę | 402 | Brak przetopu |
| Ciemna linia wzdłuż brzegu rowka na RT, próbka pęka na boku rowka przy zginaniu | 4011, 4012 | Przyklejenie |
| Lico za wysokie, garb nad blachą | 502, 503 | Kalkulator limitów |
| Grań wystaje od spodu za mocno | 504 | Kalkulator limitów |
| Brzegi blach na różnej wysokości | 507 | Kalkulator limitów |
| Numer z protokołu, którego nie znasz | 100–618 | Tabela numerów ISO 6520-1 |
Objaw to dopiero hipoteza. Ta sama ciemna linia na zdjęciu bywa wtrąceniem żużla (301) albo przyklejeniem (4012), a rozstrzyga o tym dopiero druga metoda badania albo zgład — dlatego wadę najpierw się nazywa, a dopiero potem mierzy i ocenia.
Sześć grup
100 — Pęknięcia. Grupa najpoważniejsza. Pęknięcie to nieciągłość z ostrym wierzchołkiem, a ostry wierzchołek skupia naprężenie, więc pęknięcia rosną. Niedopuszczalne na każdym poziomie jakości. Więcej: pęknięcia spoin.
200 — Pustki. Pory gazowe, pęcherze podłużne (robaczkowe), jamy skurczowe i jamy w kraterze. Okrągły por to najłagodniejsza wada w katalogu, bo okrągły kształt słabo skupia naprężenie — ale zawsze jest znakiem, że zawiodła osłona. Więcej: pory w spoinie.
300 — Wtrącenia stałe. Żużel, topnik, tlenki i wolfram zamknięte w spoinie. Żużel zostaje, gdy kształt ściegu pozwala mu wyprzedzać jeziorko albo gdy nie czyści się między ściegami. Wtrącenia wolframu biorą się z dotknięcia jeziorka elektrodą przy TIG.
400 — Przyklejenia i brak przetopu. Metal, który nigdy się ze sobą nie stopił, albo grań, do której łuk nie doszedł. Przyklejenie jest niedopuszczalne na każdym poziomie, brak przetopu wszędzie poza krótkimi niezgodnościami na poziomie D; obie wady często nie są widoczne z powierzchni. Więcej: brak przetopu i przyklejenie.
500 — Wady kształtu i wymiaru. Podtopienie, nadmierny nadlew, zły kąt przejścia lica, zachodzenie lica, przesunięcie brzegów, wyciek, przepalenie, niewypełniony rowek. Większość tego, co faktycznie znajduje badanie wizualne, siedzi tutaj. Więcej: podtopienie.
600 — Pozostałe. Zajarzenia poza złączem, rozpryski, ślady szlifowania, barwy nalotowe. Na papierze drobiazg, ale zajarzenie na materiale rodzimym to twardy punkt, który w części kontraktów trzeba naprawiać.
| Nr | Grupa | Co obejmuje |
|---|---|---|
| 100 | 1 — Pęknięcia | Pęknięcie podłużne, Pęknięcie poprzeczne, Pęknięcie w kraterze, Pęknięcie rozgałęzione |
| 200 | 2 — Pustki i pory | Pęcherz gazowy, Por pojedynczy, Porowatość skupiona (gniazdo porów), Jama skurczowa w kraterze |
| 300 | 3 — Wtrącenia stałe | Wtrącenie żużla, Wtrącenie tlenkowe, Wtrącenie metaliczne |
| 400 | 4 — Przyklejenia i brak przetopu | Przyklejenie (brak wtopienia), Przyklejenie na boku rowka, Brak przetopu (niepełny przetop grani) |
| 500 | 5 — Nieprawidłowy kształt i wymiary | Podtopienie ciągłe, Nadmierny nadlew spoiny czołowej, Zachodzenie lica na materiał rodzimy, Przesunięcie liniowe brzegów, Przepalenie |
| 600 | 6 — Niezgodności różne | Zajarzenie łuku poza rowkiem, Odpryski, Nalot cieplny (przebarwienie) |
Główne wady: przyczyna i co robić
| Numer | Wada | Przyczyna | Co zmienić |
|---|---|---|---|
| 201 | Pęcherz gazowy | Wilgoć, brud, zerwana osłona gazowa, długi łuk | Wysuszyć elektrody, oczyścić krawędzie, sprawdzić gaz i przeciąg |
| 2024 | Jama skurczowa w kraterze | Gwałtowne przerwanie łuku na końcu spoiny | Wypełniać krater ruchem powrotnym, włączyć opadanie prądu |
| 301 | Wtrącenie żużla | Nieoczyszczony poprzedni ścieg, żużel wbiega przed łuk | Czyścić każdy ścieg, prowadzić łuk przed żużlem |
| 304 | Wtrącenie metaliczne | Dotknięcie elektrodą jeziorka lub spoiwa przy TIG albo prąd za duży na średnicę wolframu | Przeostrzyć wolfram, trzymać odstęp, zajarzać HF lub lift-arc zamiast potarcia, trzymać prąd w zakresie średnicy |
| 401 | Przyklejenie (brak wtopienia) | Za niski prąd, za duża prędkość, zły kąt | Podnieść prąd, zwolnić prowadzenie, zmienić pochylenie elektrody |
| 402 | Brak przetopu (niepełny przetop grani) | Mały odstęp, duży próg, zbyt gruba elektroda | Zwiększyć odstęp, zmniejszyć próg, wziąć cieńszą elektrodę |
| 5011 | Podtopienie ciągłe | Za wysoki prąd, za duża prędkość, długi łuk | Zmniejszyć prąd, zatrzymywać się na krawędzi, skrócić łuk |
| 502 | Nadmierny nadlew spoiny czołowej | Za mała prędkość, nadmiar spoiwa | Przyspieszyć prowadzenie, zmniejszyć podawanie drutu |
| 506 | Zachodzenie lica na materiał rodzimy | Nadmiar metalu wylał się poza brzeg spoiny na nienagrzaną powierzchnię | Podnieść prąd, zmienić kąt, zmniejszyć prędkość podawania |
| 507 | Przesunięcie liniowe brzegów | Błąd składania, słabe sczepienia | Złożyć ponownie, gęściej sczepiać, użyć przyrządu |
| 510 | Przepalenie | Za wysoki prąd na cienkiej blasze, duży odstęp | Zmniejszyć prąd, spawać z przerywaniem, dać podkładkę |
| 100 | Pęknięcia zimne | Wodór + struktura hartownicza + naprężenia | Podgrzewanie, elektrody niskowodorowe, suszenie, kolejność ściegów |
| 100 | Pęknięcia gorące | Siarka i fosfor, sztywny kształt spoiny, naprężenia rozciągające | Zmienić kształt ściegu, obniżyć energię liniową, zmienić spoiwo |
| 602 | Odpryski | Niskie napięcie, czysty CO₂, długi wylot | Podnieść napięcie, przejść na mieszankę, skrócić wylot |
Od wady do decyzji: poziomy jakości wg ISO 5817
Znalezienie niezgodności to jeszcze nie odrzucenie spoiny. Rysunek podaje poziom jakości — B, C albo D — a ISO 5817 daje granicę dla tego poziomu i grubości. Ta sama wada jest więc dopuszczalna albo niedopuszczalna zależnie od poziomu przyjętego w projekcie. Dla niezgodności, które najczęściej wychodzą w badaniu wizualnym, sprawdzenie robi kalkulator limitów ISO 5817.
| Poziom | Nazwa | Gdzie się stosuje |
|---|---|---|
| B | Ostry | Odpowiedzialne konstrukcje nośne, zbiorniki ciśnieniowe, EXC3–EXC4 wg EN 1090-2 |
| C | Pośredni | Główna masa konstrukcji maszynowych i budowlanych, EXC2 |
| D | Łagodny | Elementy nieobciążone i drugorzędne, barierki, ramy |
Dla porów, podtopień i nadmiernego nadlewu ISO 5817 podaje wymiary graniczne zależne od poziomu. Dla pęknięć wymiaru granicznego nie ma: każde pęknięcie to brak — tak samo przy B, C i D. Dla aluminium wartości graniczne podaje ISO 10042; czym różni się od ISO 5817, opisuje artykuł o poziomach jakości w aluminium.
Czym się je wykrywa
Dwa ostatnie wiersze tabeli poniżej wyjaśniają częste nieporozumienie: radiografia i ultradźwięki nie są zamienne. RT dobrze widzi wady objętościowe, a słabo płaskie; UT odwrotnie. Instrukcja, która dla złącza podatnego na przyklejenia wymaga UT, nie jest złośliwa — po prostu RT mogłoby go nie pokazać.
| Metoda | Co widzi | Ograniczenie |
|---|---|---|
| VT — wizualna | Powierzchniowe: podtopienie, nawis, odpryski, kształt spoiny | Nic wewnątrz materiału |
| PT — penetracyjna | Pęknięcia i pory wychodzące na powierzchnię | Tylko wady otwarte, powierzchnia musi być czysta |
| MT — magnetyczno-proszkowa | Pęknięcia powierzchniowe i podpowierzchniowe | Tylko materiały ferromagnetyczne |
| UT — ultradźwiękowa | Wewnętrzne: brak przetopu, przyklejenia, pęknięcia | Potrzebny dostęp i wykwalifikowany operator |
| RT — radiograficzna | Pory, wtrącenia, brak przetopu — z dokumentacją na zdjęciu | Kosztowna, wymaga ochrony radiologicznej |
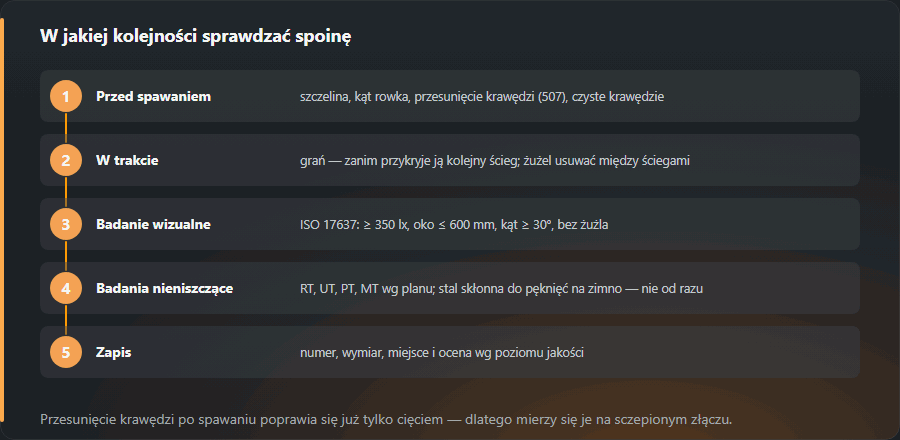
W jakiej kolejności sprawdzać spoinę
- Przed spawaniem. Odstęp, kąt rowka i przesunięcie brzegów (507) mierzy się na sczepionym złączu — po spawaniu przesunięcie da się poprawić już tylko przez rozcięcie. Tu też sprawdza się czystość krawędzi, główne źródło porów.
- W trakcie. Grań ogląda się, zanim przykryje ją następny ścieg, a żużel usuwa między ściegami — to najtańsza ochrona przed wtrąceniami i przyklejeniem międzyściegowym.
- Po spawaniu — badanie wizualne. ISO 17637 wymaga co najmniej 350 lx, oka nie dalej niż 600 mm i kąta nie mniejszego niż 30°, na powierzchni oczyszczonej z żużla. Tu wychodzi większość wad grupy 500.
- Badania objętościowe i powierzchniowe — RT, UT, PT, MT — według planu kontroli. Przy stalach skłonnych do pęknięć zimnych nie od razu: pęknięcie może pojawić się po dobie.
- Zapis. Numer, wymiar, położenie i ocena względem poziomu — najszybciej w generatorze protokołu badań wizualnych.

Które wady są najgroźniejsze
Kolejność nie wynika z wielkości wady, tylko z jej kształtu:
- Wady płaskie — pęknięcia (100), przyklejenia (401), a na poziomach B i C także brak przetopu (402). Mają ostre krawędzie, koncentrują naprężenie i rosną pod obciążeniem zmiennym. ISO 5817 nie podaje dla pęknięć i przyklejeń żadnego wymiaru dopuszczalnego.
- Ostre karby przy brzegu lica — podtopienie, zły kąt przejścia lica (505), zachodzenie lica (506). Leżą tam, gdzie naprężenia od zginania są największe, więc przy zmęczeniu to od nich startują pęknięcia.
- Wady objętościowe — pory i wtrącenia. Zaokrąglony kształt słabo koncentruje naprężenie, dlatego limity są łagodniejsze; mimo to są sygnałem, że proces nie jest pod kontrolą.
- Wady wymiarowe — nadlew, nadmierny przetop. Mniej groźne statycznie, ale zmieniają kąt przejścia lica i przez to wytrzymałość zmęczeniową.
Pełne wymagania wszystkich trzech poziomów, z wyborem poziomu dla wyrobu, opisuje strona o poziomach jakości ISO 5817.
Normy i źródła
Wydanie normy, punkt lub tablica i to, co z nich bierze ta strona. Numery sprawdzono w spisach treści wydawców norm; pełne teksty sprzedają organizacje normalizacyjne.
- EN ISO 6520-1:2007, pkt 3 — numery niezgodności i ich grupy
- EN ISO 5817:2023, pkt 5, tabl. 1 — granice niezgodności dla poziomów jakości B, C i D
- EN ISO 17637:2016, pkt 6.4, 7 — badanie wizualne gotowej spoiny i protokół
Częste pytania
Czym niezgodność różni się od wady?
Ściśle wg ISO 6520-1 każde odchylenie od idealnej spoiny to niezgodność spawalnicza (imperfection). Wadą (defect) staje się dopiero wtedy, gdy przekracza poziom jakości przyjęty dla danej konstrukcji. Por 3,5 mm w blasze 10 mm mieści się w poziomie D (granica 4 mm), ale na poziomie B, gdzie granica to 2 mm, jest już wadą.
Jaki poziom jakości wybrać?
Nie wybiera go spawacz, tylko projekt: poziom podaje rysunek albo WPS z powołaniem na ISO 5817. W konstrukcjach stalowych wg EN 1090-2 poziom wynika z klasy wykonania: dla EXC2 jest to zwykle C. Jeśli w dokumentacji poziomu nie ma, ustala się go z projektantem przed spawaniem, a nie wybiera samemu.
Czy wadę można naprawić napawając od góry?
Nie. Wadliwy odcinek wycina się lub wyszlifowuje do czystego metalu, czyści, w razie potrzeby podgrzewa i spawa od nowa. Zaspawany od góry brak przetopu pozostaje brakiem przetopu — po prostu przestaje być widoczny.
Które wady spoin widać gołym okiem, a które tylko w badaniach?
Okiem i spoinomierzem znajduje się prawie całą grupę 500 (podtopienia, nadlew, przesunięcie, wklęśnięcie grani), grupę 600 i wszystko, co wychodzi na powierzchnię: pory 2017, pęknięcia w kraterze 104. Pory i wtrącenia wewnątrz spoiny pokazuje radiografia, a przyklejenia, brak przetopu w złączach zamkniętych i pęknięcia pod powierzchnią — najpewniej ultradźwięki.
Od czego zacząć, gdy spoina ma kilka wad naraz?
Od wad płaskich: pęknięcia i przyklejenia są niedopuszczalne na każdym poziomie i zwykle mają wspólną przyczynę z resztą, na przykład za niski prąd przy przyklejeniu i porach z brudu. Potem wady kształtu przy brzegu lica, bo są karbem. Pory i nadlew na końcu. Przy każdej grupie najpierw usuwa się przyczynę, dopiero potem naprawia spoinę.
Aktualizacja: