Brak przetopu w grani
Grań złącza nie topi się w ogóle. Lico wygląda dobrze, wymiary się zgadzają, a złącze przenosi ułamek tego, na co je zaprojektowano. Numer 402 wg ISO 6520-1 — na poziomach jakości B i C niedopuszczalny. Jeśli ścieg tylko przylega do ścianki rowka albo do poprzedniego ściegu i się z nimi nie stopił, to przyklejenie (401), a nie brak przetopu — zob. przyklejenie spoiny.
Krótka odpowiedź
Brak przetopu w grani (402 w ISO 6520-1) to grań, do której łuk nie dotarł; w klasach jakości B i C jest niedopuszczalny. Przyczyna to najczęściej przygotowanie złącza: próg 1–2 mm przy każdej metodzie, szczelina 2–4 mm dla MMA (skos 60°), 1–3 mm dla MAG (50–60°) i 2–4 mm dla TIG (60–70°). Grań w V na blasze 10 mm przetapia się elektrodą 3,2 mm przy 90–140 A w pozycji podolnej i pilnuje się oczka (keyhole): brak oczka w otwartej grani oznacza brak przetopu. Ścieg graniowy krok po kroku jest niżej.
Brak przetopu czy przyklejenie?
Wymienia się je jednym tchem, a to nie to samo. Przyklejenie (401) to spoina, która dotknęła materiału rodzimego, ale go nie stopiła: ścieg jest tam, gdzie ma być, połączenia nie ma. Brak przetopu (402) to grań, do której łuk w ogóle nie dotarł.
Różnica jest istotna, bo lekarstwa leżą gdzie indziej. Przyklejenie to kwestia ciepła i techniki — rozwiązuje się przy spawarce i w ręce. Brak przetopu to w większości kwestia geometrii, a tę rozwiązuje się na stole montażowym, zanim zapali się łuk. Szczegóły — przyklejenie i brak wtopienia.
Brak przetopu, niepełny przetop, nieprzetopiona grań: jedna wada
Lista ISO 6520-1 w serwisie nazywa 402 brakiem przetopu (niepełnym przetopem grani); AWS A3.0 mówi o niepełnym przetopie złącza; na hali mówi się „grań nie przeszła”. Zawsze chodzi o to samo: złącze nie zostało przetopione na całej grubości, a niestopiona część siedzi w grani.
Geometria decyduje bardziej niż prąd
Zanim ruszysz prąd, zobacz, co złącze w ogóle daje łukowi. Szczelina, próg i kąt ukosowania decydują, czy łuk fizycznie sięgnie dna. Próg 3 mm na blasze 6 mm zostawia ściegowi graniowemu połowę przekroju do przetopienia — i żadne amperaże nie zrobią tego pewnym w pozycji.
| Grubość s, mm | Przygotowanie | Kąt α | Próg c, mm | Odstęp b, mm | Kiedy |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — bez ukosowania | — | — | 0–3 | Cienki materiał: przetop daje sam odstęp |
| 3 … 12 | V jednostronne | 50–70° | 1–2 | 1–4 | Wariant podstawowy przy dostępie z jednej strony |
| 12 … 40 | X dwustronne | 50–60° | 1–3 | 1–3 | Dostęp z obu stron: o połowę mniej stopiwa niż V |
| > 30 | U jednostronne | 8–12° | 1–3 | 1–3 | Duża grubość, dostęp z jednej strony; wymaga obróbki mechanicznej |
| > 40 | 2U dwustronne | 8–12° | 1–3 | 1–3 | Bardzo duża grubość, dostęp z obu stron |
| 5 … 20 | ½V (K jednostronne) | 45–55° | 1–3 | 1–3 | Złącze teowe z pełnym przetopem |
| > 15 | K dwustronne | 45–55° | 1–3 | 1–3 | Teowe z pełnym przetopem, dostęp z obu stron |
| — | Pachwinowa bez ukosowania | — | — | 0–2 | Gdy pełny przetop nie jest wymagany |
Dwie liczby z tabeli robią większość roboty. Szczelina wpuszcza łuk w głąb złącza — zamknij ją grubą sczepką, a razem z nią zamknie się grań. Próg to to, co ścieg graniowy musi przetopić, i wynosi 1–2 mm. Zmierz go: krawędź po cięciu tlenowym rzadko jest taka, jak na rysunku.

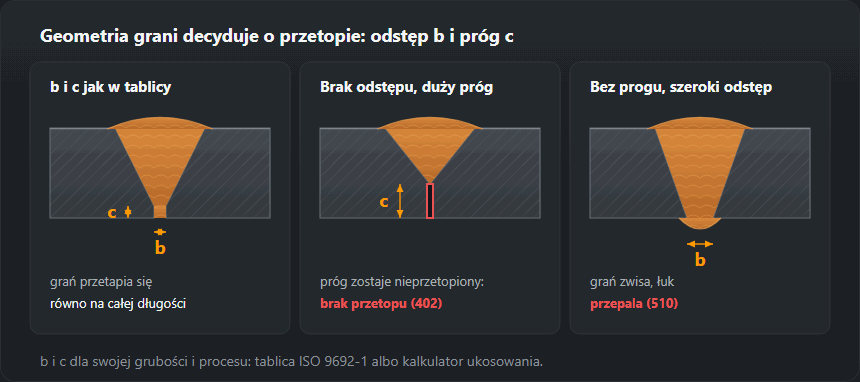
Ścieg graniowy krok po kroku
Przykład: złącze doczołowe V z blachy 10 mm spawane z jednej strony, liczby z kalkulatora ukosowania.
- Montaż. Próg 1–2 mm dla każdej metody. Elektroda otulona (MMA): 60° i szczelina 2–4 mm; MAG: 50–60° i 1–3 mm; TIG: 60–70° i 2–4 mm. Próg zmierz na obu końcach i w środku, szczelinę ustaw na przekładkach. Cięcie i czyszczenie ukosowania: przygotowanie brzegów.
- Sczepki. Każda sczepka kurczy się i ściąga szczelinę, więc mierz ją po każdej. Końce sczepek zeszlifuj na klin, inaczej grań zostawi przy nich nieprzetopione miejsce.
- Prąd grani a prąd wypełnienia. Ściegi wypełniające na 10 mm: elektroda 4,0 mm przy 140–180 A (tabela parametrów MMA). Grań kładzie się zwykle elektrodą o rozmiar mniejszą, żeby koniec sięgnął progu: 3,2 mm przy 90–140 A podolnie, 75–120 A w pionie, 70–110 A pułapowo (tabela prądu ze współczynnikami pozycji). Przy MAG grań idzie łukiem zwarciowym w otwartą szczelinę; podane dla 8–10 mm 220–280 A to wartości dla wypełnienia.
- Kąt. W poprzek złącza elektroda albo uchwyt trzyma się osi grani, żeby oba progi dostały tyle samo ciepła. Wzdłuż elektroda otulona jest pochylona 5–15° od pionu „ciągnięciem”, żeby żużel został za jeziorkiem.
- Oczko. Przetapiająca grań pokazuje małą dziurkę na czole jeziorka, w którą topią się oba progi. Trzymaj ją w jednym rozmiarze: gdy się zamyka — zwolnij, skróć łuk i sprawdź szczelinę; gdy rośnie — idzie przepalenie (510). Brak oczka przy otwartej grani znaczy brak przetopu.
Dziewięć przyczyn i znak, po którym się je rozróżnia
Każda z poniższych przyczyn pokazuje się na blasze inaczej — i właśnie to mówi, z którą masz do czynienia. Czytaj najpierw środkową kolumnę, potem trzecią.
| Przyczyna | Po czym poznać | Co zmienić |
|---|---|---|
| Szczelina w grani zamknęła się | Grań niepełna na całej długości, równym pasem — a nie miejscami | Odtworzyć szczelinę: sczepki krótsze i częstsze, rozpórki przy skurczu, sczepianie od środka na zewnątrz |
| Próg za duży | Krawędzie stopione, ale w środku grani ciemna linia | Próg 1–2 mm i mierzony, nie „na oko”. Za gruby zebrać szlifierką przed składaniem |
| Za mały prąd do grubości | Ścieg wąski i wypukły, przetop klinem, żużel schodzi ciężko | Podnieść prąd wg tabeli, a przy MMA wziąć w grań elektrodę o średnicę większą |
| Za duża prędkość spawania | Jeziorko nie zdąża się rozlać, przetop wąski i nierówny | Zwolnić, aż jeziorko będzie mniej więcej dwa razy szersze od szczeliny |
| Za mały kąt ukosowania | Góra spoiny w porządku, do grani łuk nie sięga | Rozewrzeć do wartości z ISO 9692-1 — patrz tabela ukosowania wyżej |
| Elektroda nie w osi grani | Jedna krawędź przetopiona, druga nie — na całej długości | Prowadzić po osi szczeliny i patrzeć na jeziorko, nie na łuk; na rurze przekładać częściej |
| Długi łuk przy MMA | Grań zalana metalem od góry, ale nieprzetopiona | Trzymać łuk długości średnicy elektrody, w grani niemal opierać elektrodę o krawędzie |
| Łuk zwarciowy MAG na grubym materiale | Z wierzchu ładny ścieg, a na przekroju grań nietknięta | Przejść na łuk natryskowy albo dać szczelinę w grani. Łuk zwarciowy to cienka blacha i grań ze szczeliną |
| Grań nie wybrana przed przetopką | Między pierwszym ściegiem a przetopką zostaje szczelina z żużlem | Wyżłobić albo wyszlifować grań do czystego metalu przed przetopką |
Sześć przypadków: objaw, przyczyna, co zrobić
Przy sczepkach przetopione, między nimi nie
Szczelina była dobra i zamknęła się, gdy sczepki się skurczyły: grań pod elektrodę ustawiona na 3 mm, która zeszła poniżej 2 mm, jest poza przedziałem. Mierz po każdej sczepce, dokładaj sczepek zamiast robić je grubsze, a na detalach, które uparcie się zamykają, rozklinuj szczelinę.
Obie krawędzie stopione, ciemna linia pośrodku
Próg 3 mm na blasze 10 mm wobec 1–2 mm w tabeli — zwykle krawędź po cięciu tlenowym albo szlifowana ręcznie, której nikt nie zmierzył. Zeszlifuj ją do 1–2 mm przed montażem; większy prąd tylko poszerzy jeziorko u góry.
Jeden próg stopiony, drugi nietknięty
Przesunięcie liniowe (507): łuk topi wyższą krawędź i przechodzi nad niższą. Nawet uskok w granicach ISO 5817 potrafi zostawić niższy próg niestopiony. Wyrównaj krawędzie ściskami albo klinami przed sczepianiem; jeśli uskok zostaje, prowadź łuk bliżej niższej strony.
Cienki, poszarpany przetop
Za szybki posuw: jeziorko nie zdąża rozlać się na oba progi. Zwolnij, aż jeziorko będzie mniej więcej dwa razy szersze od szczeliny — przy szczelinie 3 mm około 6 mm.
Grań zmostkowana, żużel w szczelinie
Elektroda jest za gruba na rowek i łuk pali się na ukosach: złącze ukosowane na 50° pod MAG, a grań kładziona elektrodą otuloną 4,0 mm, która potrzebuje 60°. Większa średnica pomaga tylko wtedy, gdy brakuje samego prądu, a koniec elektrody nadal sięga dna. Grań kładź elektrodą 3,2 mm albo rozwierć rowek do 60°.
Rura: brak grani na dole
Rura pozioma unieruchomiona (5G z dołu do góry, PF/PH) jest dobra po bokach i na górze, ale w okolicy „szóstej godziny” grań jest nieprzetopiona albo wklęsła (515). Tam spawa się pułapowo, jeziorko odpływa, a łuk się wydłuża. Zaczynaj od dołu z prądem pułapowym (3,2 mm: 70–110 A), trzymaj tam najkrótszy łuk i zeszlifuj każde zakończenie na klin przed połączeniem — zob. pozycje przy spawaniu rur i pozycje spawania.
Zobaczyć wcześniej niż kontroler
Od lica się nie da i na tym polega cała trudność: grań, która się nie stopiła, z góry wygląda jak dobra spoina. Zostaje oględziny grani od spodu tam, gdzie jest dostęp, przekrój makro na próbce oraz radiografia albo ultradźwięki na produkcji.
Przy jednostronnym złączu rurowym ścieg graniowy ogląda się, zanim przykryją go ściegi wypełniające. Później znalezienie go kosztuje żłobienie.
Kontrola grani bez dostępu od spodu
- Endoskop albo wideoskop przez otwarty koniec lub otwór: pokazuje, czy ścieg przeszedł na całej długości, czy grań jest wklęsła albo przepalona. Najszybsza kontrola na rurze przed wypełnieniem.
- Radiografia i ultradźwięki. Na zdjęciu brak przetopu to prosta ciemna linia wzdłuż środka spoiny; ultradźwięki znajdują go i wymiarują jako reflektor w grani.
- Złącze próbne złamane celowo. Ten sam montaż, te same parametry, potem próba łamania albo zginanie granią na zewnątrz. Nieprzetopiona grań otwiera się przy zginaniu albo widać ją na przełomie jako gładki, niestopiony pasek.
Co dopuszcza norma
ISO 5817 prowadzi go jako 402, brak przetopu. Na poziomie B niedopuszczalny, na poziomie C niedopuszczalny, i dopiero na poziomie D pojawia się granica: 0,2·t, nie więcej niż 2 mm. W praktyce na każdej poważnej konstrukcji znaczy to, że tolerancji nie ma — złącze albo jest przetopione, albo idzie do naprawy. poziomy jakości wg ISO 5817.
Granice dla 10 mm
Każda granica to mniejsza z dwóch wartości: wzoru i ograniczenia. 402: niedopuszczalny na B i C; na D 0,2·t = 2 mm. Wklęsłość grani (515): 0,5, 1,0 i 2,0 mm na B, C i D. Przesunięcie liniowe (507): 0,10·t, 0,15·t i 0,25·t, czyli 1,0, 1,5 i 2,5 mm. Inne grubości: kalkulator ISO 5817.
Kiedy masz dostęp tylko z jednej strony
Rurociągi i profile zamknięte nie dają drugiej szansy na grań, a odpowiedzi są trzy. Podkładka albo pierścień podkładkowy zamienia grań w spoinę pachwinową o płytę zamiast otwartego złącza doczołowego. Wkładka topliwa robi to samo i staje się częścią spoiny.
Ścieg graniowy TIG, wypełniany potem elektrodą albo drutem proszkowym, to standard na rurze: łuk TIG jest na tyle sterowalny, że grań układa się świadomie, a powolne pierwsze przejście zwraca się tym, że nie trzeba go wyżłabiać. Które z trzech rozwiązań wolno zastosować, mówi instrukcja technologiczna, a nie upodobanie.
Podkładki i formowanie grani
- Podkładka ceramiczna: kształtki na taśmie klejącej pod szczeliną. Formują gładki ścieg i zdejmuje się je po spawaniu.
- Podkładka miedziana: spoina się do niej nie przykleja, a jej rowek kształtuje grań. Musi przylegać szczelnie — tam, gdzie odstaje, jeziorko przelatuje na drugą stronę.
- Stała podkładka stalowa: płaskownik albo pierścień przetopiony na stałe. Łuk musi stopić oba progi i podkładkę; czy zostawiony przez nią karb jest dopuszczalny, rozstrzyga projektant.
- Formowanie argonem przy stali nierdzewnej: bez niego grań od spodu utlenia się i wychodzi chropowata i krucha — zob. stal nierdzewna.
Naprawa braku przetopu
Z dostępem od spodu: żłobić albo szlifować wzdłuż wady, aż zniknie ciemna linia, a rowek pokaże czysty metal; po żłobieniu elektropowietrznym zeszlifować warstwę nawęgloną. Potem ścieg podpawany na parametrach grani.
Bez dostępu: wyciąć złącze i spawać jeszcze raz na nowym ukosowaniu albo przeszlifować całą spoinę od lica aż do grani.
Dlaczego przepalanie od góry nie działa: między łukiem a granią leży już kilka ściegów. Duży prąd topi ich wierzch, a nie progi leżące większość grubości niżej, i dokłada podtopienie albo przepalenie obok wady. Grań zostaje niestopiona, tylko głębiej schowana.
Częste pytania
Czy większym prądem nadrobię zamkniętą szczelinę?
Nie w sposób pewny. Powyżej pewnej granicy nadmiar prądu rozlewa jeziorko i podtapia górne krawędzie, zanim dojdzie do dna, a w pozycji pionowej i sufitowej jeziorko najpierw wypada. Szczelina jest tańsza: ustawia się ją raz przy montażu i nic nie kosztuje przy spawaniu.
Na przekroju widzę ciemną linię — która to wada?
Zależy, którędy biegnie. Wzdłuż ukosowania, po granicy wtopienia — to przyklejenie. Na dnie złącza, między dwoma progami — to brak przetopu. Obie są niedopuszczalne na poziomach B i C; tylko 402 ma granicę na poziomie D.
Dlaczego wychodzi na rurze i głównie na dole?
Bo pozycja zmienia się pod ręką. W 5G i 6G ta sama ręka przechodzi w jednym ściegu przez sufit, pion i podolne, a jeziorko w każdej z tych pozycji zachowuje się inaczej. Na dole rury, w pozycji sufitowej, jeziorko chce odpłynąć od grani — i właśnie tam łuk trzeba trzymać najkrócej.
Jak naprawić brak przetopu?
Z dostępem od spodu: wyżłobić albo wyszlifować grań od tej strony do czystego metalu, aż zniknie ciemna linia, i położyć ścieg podpawany. Bez dostępu: wyciąć złącze, ukosować od nowa i spawać jeszcze raz. Gorętszy ścieg od lica nie sięgnie grani przykrytej pełną spoiną.
Jaka szczelina daje pełny przetop?
Dla ukosowania V na blasze 10 mm kalkulator ukosowania w serwisie podaje 2–4 mm dla elektrody otulonej i TIG oraz 1–3 mm dla MAG, przy progu 1–2 mm. Szczelinę mierzy się po sczepieniu, nie przed.
Jak uniknąć braku przetopu w grani?
Próg zmierzony na 1–2 mm, szczelina w przedziale dla metody i sprawdzana po każdej sczepce, krawędzie na jednym poziomie. Do tego elektroda, która sięga dna rowka, prąd dobrany do pozycji i oczko utrzymywane przed jeziorkiem.
Aktualizacja: