Przygotowanie brzegów do spawania
Ukosowanie decyduje o tym, ile stopiwa pójdzie w złącze, czy grań się przetopi i czy spoina nie przyklei się do ściany rowka. Poniżej kąt, próg i odstęp dla każdej grubości wg ISO 9692-1 — i to, co za tymi liczbami stoi.

Krótka odpowiedź
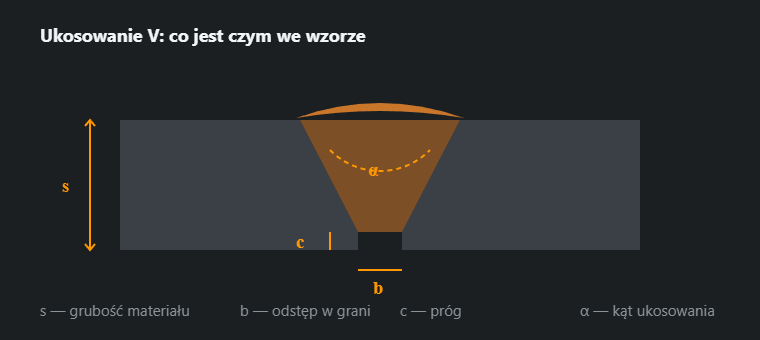
Każde przygotowanie brzegu opisują cztery wielkości:
- s — grubość łączonego materiału;
- α — kąt ukosowania, czyli rozwarcie rowka;
- c — próg, nieukosowana część brzegu przy grani;
- b — odstęp w grani między elementami.
Wybór sprowadza się do dwóch pytań: jaka grubość i czy jest dostęp z obu stron. Do 3–4 mm brzegu się nie ukosuje wcale, do 12 mm wystarcza V, powyżej — X przy dostępie obustronnym albo U przy jednostronnym.
Grubość a rodzaj ukosowania
| Grubość s, mm | Przygotowanie | Kąt α | Próg c, mm | Odstęp b, mm | Kiedy |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — bez ukosowania | — | — | 0–3 | Cienki materiał: przetop daje sam odstęp |
| 3 … 12 | V jednostronne | 50–70° | 1–2 | 1–4 | Wariant podstawowy przy dostępie z jednej strony |
| 12 … 40 | X dwustronne | 50–60° | 1–3 | 1–3 | Dostęp z obu stron: o połowę mniej stopiwa niż V |
| > 30 | U jednostronne | 8–12° | 1–3 | 1–3 | Duża grubość, dostęp z jednej strony; wymaga obróbki mechanicznej |
| > 40 | 2U dwustronne | 8–12° | 1–3 | 1–3 | Bardzo duża grubość, dostęp z obu stron |
| 5 … 20 | ½V (K jednostronne) | 45–55° | 1–3 | 1–3 | Złącze teowe z pełnym przetopem |
| > 15 | K dwustronne | 45–55° | 1–3 | 1–3 | Teowe z pełnym przetopem, dostęp z obu stron |
| — | Pachwinowa bez ukosowania | — | — | 0–2 | Gdy pełny przetop nie jest wymagany |
Kąt zależy od procesu
Ta sama blacha ukosowana pod MMA i pod MAG dostaje różny kąt, i nie jest to kwestia przyzwyczajenia:
| Proces | Kąt ukosowania α | Dlaczego |
|---|---|---|
| MMA (111) | 60° | Elektroda z otuliną potrzebuje miejsca na wprowadzenie i na odbicie żużla |
| MAG (135) | 50–60° | Łuk wchodzi głębiej, więc rowek może być węższy — mniej stopiwa i mniejszy skurcz |
| TIG (141) | 60–70° | Palnik jest szeroki i wymaga widoczności jeziorka; wąski rowek grozi przyklejeniem |
Różnica wygląda niepozornie, ale przy blasze 20 mm zmiana kąta z 60 na 50 stopni zmniejsza przekrój rowka mniej więcej o piątą część — czyli o tyle samo mniej stopiwa, gazu i czasu na każdy metr spoiny.
ISO 9692-1 obejmuje spawanie łukowe stali — to z niej pochodzą liczby wyżej. -2 dotyczy spawania stali łukiem krytym, -3 — spawania aluminium metodami MIG i TIG, -4 — wyrobów platerowanych. Aluminium ma inne kąty niż stal, więc przenoszenie tych tablic na nie jest błędem.
Dlaczego to nie jest wolny wybór
Za wąski rowek to przyklejenie do ukosowania (4011). Elektroda nie sięga dna pod właściwym kątem, łuk grzeje ścianę bocznie, metal spoiny przylega bez połączenia. Wada płaska, zerowa tolerancja na poziomach B i C wg ISO 5817 — i najgorzej widoczna na zdjęciu radiograficznym ze wszystkich.
Za szeroki rowek nie jest bezpieczniejszy, tylko droższy. Przekrój rośnie z kwadratem grubości i niemal proporcjonalnie do kąta rozwarcia, więc każde dodatkowe dziesięć stopni to mniej więcej jedna piąta więcej stopiwa, gazu i czasu. Razem ze stopiwem rośnie wprowadzone ciepło, a z nim skurcz i odkształcenia — konstrukcja po ostygnięciu odjeżdża tym bardziej, im więcej metalu w nią włożono.
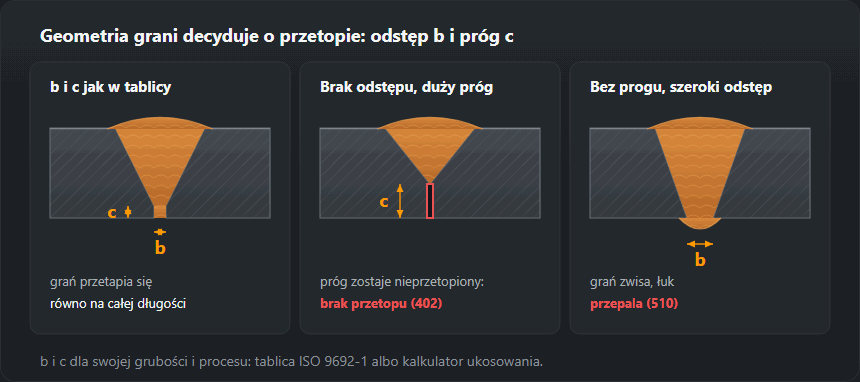
Za duży odstęp w grani kończy się przepaleniem (510) albo zwisem grani, za mały — brakiem przetopu (402), bo łuk nie ma czym sięgnąć do dna. Dlatego odstęp ustala się przy sczepianiu i pilnuje przymiarem, a nie „na oko po zeszlifowaniu”.
Próg jest tym, co ratuje grań przed wypaleniem. Bez niego pierwszy ścieg przepala złącze, z nim — topi się w kontrolowany sposób. Zbyt duży próg daje odwrotny problem: grań zostaje nieprzetopiona.

Jak przygotować brzeg
Kolejność jest zawsze ta sama: cięcie — usunięcie żużla i strefy przegrzanej — oczyszczenie — sczepianie z zachowaniem odstępu.
Po cięciu tlenowym i plazmowym na krawędzi zostaje warstwa tlenków i strefa zmieniona cieplnie; szlifuje się ją do czystego metalu, w przeciwnym razie tlenki trafiają do jeziorka i wychodzą wtrąceniami (303). Po cięciu plazmowym dochodzi jeszcze nagar na spodzie rzazu — jego się nie zaspawuje, tylko usuwa.
Czystość dotyczy nie tylko samego rowka, ale i 20–30 mm po obu jego stronach. Rdza, farba, cynk, olej i wilgoć to źródła wodoru i porów: farba i olej dają pory od razu, cynk — dodatkowo dymy o wysokiej toksyczności, a wilgoć — skropliny na blasze wniesionej z mrozu — to najczęstsza przyczyna porowatości w warsztacie bez ogrzewania.
Ukosowanie U i 2U wykonuje się mechanicznie — frezem albo na ukosowarce. Palnikiem takiego profilu nie da się uzyskać, a próba „przybliżenia go” szerokim V odbiera całą oszczędność, dla której U się w ogóle stosuje.
Przygotowanie brzegów do spawania krok po kroku
Tablica mówi, jak rowek ma wyglądać; kolejność niżej mówi, jak do tego dochodzi się w warsztacie. Każdy pominięty krok wraca później jako konkretna niezgodność — przy każdym kroku napisane jest, jaka.
- Przeczytać rysunek i WPS. Oznaczenie spoiny podaje kształt rowka, często też kąt, próg i odstęp; WPS podaje proces i zakresy, które zostały zakwalifikowane. Jeśli jedno przeczy drugiemu, spawacz pracuje według WPS, a pytanie idzie do technologa. Jak czytać oznaczenie — oznaczenia spoin.
- Wybrać sposób ukosowania — według materiału, grubości i tego, jak dokładny ma być próg (porównanie metod w następnym rozdziale).
- Trasować i ciąć. Linię progu zaznaczyć rysikiem na krawędzi przed cięciem: za linią palnik czy szlifierka idą pewniej niż „na oko”.
- Obrobić powierzchnię cięcia. Zeszlifować tlenki, nagar i warstwę przegrzaną do czystego metalu. Kąt sprawdzić kątomierzem spawalniczym, próg suwmiarką — na obu końcach i w środku. Nierówny próg daje grań, która na przemian przepala się i nie przetapia.
- Oczyścić otoczenie — 20–30 mm po obu stronach rowka, a od spodu tam, gdzie wyjdzie grań. Najpierw odtłuścić, potem szczotkować albo szlifować: szczotka puszczona po oleju tylko go rozmazuje.
- Sczepić. Odstęp ustawić przekładkami (kawałek drutu albo szczelinomierz odpowiedniej grubości), sczepiać najpierw końce, potem środek, i po każdej sczepinie mierzyć odstęp od nowa — każda sczepina się kurczy i zaciąga szczelinę. Sprawdzić przesunięcie brzegów: uskok między blachami zostawia niższą stronę nieprzetopioną, o czym w artykule o braku przetopu w grani.
- Kontrola przed granią. Odstęp na całej długości, próg, czystość, sczepiny zeszlifowane na klin, żeby grań po nich przeszła, i podgrzewanie, jeśli stal tego wymaga — czy wymaga, powie kalkulator podgrzewania.
Czym ukosować: cięcie tlenowe, plazma, laser, ukosowarka, szlifierka
Kąt da każda metoda. Różnią się tym, co zostawiają na powierzchni rowka i ile pracy zostaje do pierwszego ściegu.
| Metoda | Do czego | Co zostaje na brzegu | Przed spawaniem |
|---|---|---|---|
| Cięcie tlenowe (acetylen, propan) | Stal niestopowa i niskostopowa, średnie i duże grubości. Nie tnie stali nierdzewnej ani aluminium | Zgorzelina, żużel od spodu, przy wyższym węglu utwardzona krawędź | Szlifować do czystego metalu; przy stalach hartujących się obejrzeć krawędź pod kątem pęknięć |
| Plazma | Każdy metal przewodzący, także nierdzewka i aluminium | Nagar od spodu, utleniona albo przebarwiona powierzchnia, lekka skośność cięcia | Usunąć nagar, zeszlifować powierzchnię |
| Laser | Blachy cienkie i średnie, detale dokładne | Wąska strefa wpływu ciepła; przy cięciu tlenem cienka warstwa tlenków | Usunąć tlenki, odtłuścić |
| Ukosowarka, frezowanie krawędzi | Długie proste krawędzie, końce rur, rowki U, nierdzewka | Czysta, obrobiona na zimno powierzchnia z dokładnym kątem i progiem | Tylko odtłuścić |
| Szlifierka kątowa | Krótkie spoiny, naprawy, montaż | Kąt i próg tak dobre, jak ręka, która ją prowadziła | Sprawdzić kąt przymiarem, pilnować progu |
| Żłobienie łukowo-powietrzne (elektrodą węglową) | Wycinanie grani do podspawania, usuwanie wad | Nawęglona warstwa wierzchnia i żużel | Zeszlifować warstwę wierzchnią przed spawaniem |
Dlaczego krawędź po cięciu tlenowym bywa twarda: pas przy rzazie nagrzewa się powyżej temperatury przemiany, a potem hartuje go zimna blacha za nim. Przy S235 nie ma to znaczenia; przy stalach o wyższym równoważniku węgla krawędź może utwardzić się na tyle, że pęknie pod skurczem pierwszego ściegu. Dlatego powierzchnię się zeszlifowuje — nie dla wyglądu.
Przygotowanie brzegów stali nierdzewnej i aluminium
Stal nierdzewna potrzebuje własnych narzędzi: tarcz, pilników i szczotek z drutu nierdzewnego, które nigdy nie dotknęły stali czarnej. Wciśnięte w powierzchnię drobiny zwykłej stali rdzewieją później i zostawiają rude plamy wzdłuż spoiny. Przebarwioną powierzchnię po plazmie albo laserze się zeszlifowuje, a przy rurach i spoinach, w których liczy się strona grani, formowanie gazem planuje się przed sczepieniem, nie po — więcej w artykule o spawaniu stali nierdzewnej.
Aluminium pokrywa tlenek, który topi się w około 2050 °C, podczas gdy sam metal w 660 °C. Kolejność: odtłuścić rozpuszczalnikiem, potem szczotkować szczotką nierdzewną używaną wyłącznie do aluminium i spawać niedługo potem, bo warstwa odrasta. Kąty rowków dla aluminium podaje ISO 9692-3, nie tablica dla stali wyżej — zob. spawanie aluminium.
Typowe błędy przygotowania brzegów i jak się objawiają
- Ukos szlifowany na oko, próg „pływa” wzdłuż złącza — grań na przemian przepalona i nieprzetopiona (402).
- Ostra krawędź bez progu przy szerokim odstępie — przepalenie (510) i zwis grani.
- Odstęp zaciągnięty przez sczepiny — brak przetopu dokładnie na odcinku między dwiema sczepinami.
- Rowek za wąski na elektrodę albo palnik — przyklejenie brzegowe (4011), omówione w artykule o przyklejeniach.
- Nagar albo tlenki zostawione na powierzchni po plazmie — wtrącenia tlenków (303) i pory.
- Farba podkładowa albo cynk przy rowku — pory w spoinie i toksyczny dym przy łuku, zob. dymy spawalnicze.
- Grań po żłobieniu niezeszlifowana — pory i wtrącenia w ściegu podspawania.
- Ukosowanie wzięte z tablicy, a nie z dostępu — V na detalu, który dało się obrócić, albo X na takim, którego obrócić się nie da.
Przykład: blacha 20 mm, MAG
Przy dostępie z obu stron tablica daje ukosowanie X: 50–60°, odstęp 1–3 mm, próg 1–3 mm. Kalkulator ocenia jego przekrój na około 137 mm², czyli 1,07 kg stopiwa na metr. Jeśli detalu nie da się obrócić, ta sama blacha dostaje V: około 240 mm² i 1,88 kg na metr. Obrócenie detalu oszczędza ponad dwie piąte stopiwa.
Kolejność pracy przy X: wyciąć i obrobić oba ukosy, sczepić z odstępem około 2 mm, zespawać grań z pierwszej strony, obrócić, wyżłobić albo wyszlifować drugą stronę do zdrowego metalu, a potem wypełniać obie strony na przemian — skurcz kątowy jednej strony znosi wtedy skurcz drugiej.
Co dalej
Konkretne wartości pod swoją grubość, proces i dostęp poda kalkulator doboru ukosowania — liczby są te same, co w tablicy wyżej. Ile stopiwa i elektrod pochłonie tak przygotowane złącze, przeliczy kalkulator zużycia elektrod. Jak ukosowanie zapisuje się na rysunku — oznaczenia spoin. Co się dzieje, gdy przygotowanie było złe — przyklejenia i brak przetopu.
Częste pytania
Od jakiej grubości ukosuje się brzegi?
Przy MMA i TIG mniej więcej od 3 mm, przy MAG od 4 mm — łuk MAG wchodzi głębiej i dłużej radzi sobie bez rowka. Poniżej tej granicy przetop zapewnia sam odstęp w grani, a ukosowanie tylko dokłada stopiwa i odkształceń.
V czy X przy blasze 20 mm?
Jeśli jest dostęp z obu stron — X. Zabiera mniej więcej połowę stopiwa w porównaniu z V i o połowę zmniejsza skurcz kątowy, bo spoina układa się symetrycznie względem osi blachy. Jeśli dostęp jest tylko z jednej strony, zostaje V, a przy jeszcze większych grubościach — U, która zabiera jeszcze mniej materiału, ale wymaga obróbki mechanicznej brzegu.
Czym grozi zbyt wąski rowek?
Przyklejeniem do ukosowania — wadą 4011 wg ISO 6520-1. Elektroda albo palnik nie sięga do dna rowka pod właściwym kątem, łuk grzeje ścianę bocznie zamiast ją stopić, i metal spoiny przylega do niej bez połączenia. Na poziomach jakości B i C wg ISO 5817 jest niedopuszczalna. Zapobiega się jej kątem rowka dobranym do procesu (tabela wyżej), a nie wyższym prądem.
Na czym polega przygotowanie brzegów do spawania?
Na czterech rzeczach w tej kolejności: kształt rowka i jego wymiary (kąt, próg, odstęp), obróbka powierzchni cięcia (tlenki, nagar i warstwa przegrzana zeszlifowane), oczyszczenie 20–30 mm po obu stronach rowka oraz sczepienie — odstęp, sczepiny, przesunięcie brzegów. Pominięcie którejkolwiek wraca jako własna niezgodność: przyklejenie, brak przetopu, wtrącenia albo pory.
Czy stal nierdzewną albo aluminium można ukosować palnikiem tlenowym?
Nie. Cięcie tlenowe działa tylko na stali niestopowej i niskostopowej; nierdzewkę i aluminium tnie się plazmą albo laserem lub ukosuje mechanicznie. Do nierdzewki tylko tarcze i szczotki, które nigdy nie dotknęły stali czarnej.
Czy po cięciu plazmą trzeba szlifować brzeg?
Tak. Plazma zostawia nagar od spodu i utlenioną powierzchnię; jedno i drugie, jeśli zostanie, trafia do jeziorka jako wtrącenia i pory. Zeszlifować powierzchnię do czystego metalu i przy okazji sprawdzić przymiarem kąt i próg.
Aktualizacja: