Preparação de bordos para soldadura
O chanfro decide quanto material de adição entra na ligação, se a raiz penetra e se o cordão se liga à parede do bisel. Em baixo, o ângulo, o nariz e a folga para cada espessura segundo a ISO 9692-1 — e o que está por trás destes números.


Resposta curta
Toda a preparação de bordo se descreve com quatro grandezas:
- s — espessura do material a ligar;
- α — ângulo do chanfro, isto é, a abertura;
- c — nariz, a parte do bordo que fica sem chanfrar junto à raiz;
- b — folga na raiz entre as peças.
A escolha resume-se a duas perguntas: que espessura e se há acesso pelos dois lados. Até 3–4 mm não se chanfra de todo; até 12 mm chega a V; acima disso, X com acesso bilateral ou U com acesso por um só lado.
Espessura e tipo de preparação
| Espessura s, mm | Preparação | Ângulo α | Nariz c, mm | Folga b, mm | Quando |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — sem chanfro | — | — | 0–3 | Material fino: a penetração é dada pela própria folga |
| 3 … 12 | V simples | 50–70° | 1–2 | 1–4 | A opção base quando só há acesso por um lado |
| 12 … 40 | X (duplo V) | 50–60° | 1–3 | 1–3 | Acesso pelos dois lados: cerca de metade do depósito da V |
| > 30 | U simples | 8–12° | 1–3 | 1–3 | Grande espessura com acesso por um lado; exige maquinagem |
| > 40 | Duplo U | 8–12° | 1–3 | 1–3 | Espessura muito grande, acesso pelos dois lados |
| 5 … 20 | Meio V (½V) | 45–55° | 1–3 | 1–3 | Ligação em T com penetração total |
| > 15 | K (duplo chanfro) | 45–55° | 1–3 | 1–3 | Em T com penetração total, acesso pelos dois lados |
| — | Ângulo sem chanfro | — | — | 0–2 | Quando não é exigida penetração total |
O ângulo depende do processo
A mesma chapa leva ângulos diferentes para MMA e para MAG, e não é questão de hábito:
| Processo | Ângulo do chanfro α | Porquê |
|---|---|---|
| MMA (111) | 60° | O eléctrodo revestido precisa de espaço para entrar no chanfro e para se soltar a escória |
| MAG (135) | 50–60° | O arco penetra mais, logo o chanfro pode ser mais estreito — menos depósito e menos contracção |
| TIG (141) | 60–70° | A tocha é larga e o banho tem de continuar visível; um chanfro estreito convida à falta de fusão |
A diferença parece pequena, mas em chapa de 20 mm passar de 60 para 50 graus reduz a secção do chanfro em cerca de um quinto — o mesmo quinto a menos de material de adição, de gás e de tempo por cada metro de cordão.
A ISO 9692-1 abrange a soldadura por arco dos aços — é de lá que vêm os números acima. A -2 trata o arco submerso em aços, a -3 a soldadura MIG e TIG do alumínio e a -4 os produtos revestidos. O alumínio pede ângulos diferentes dos do aço, pelo que transpor-lhe estas tabelas é um erro.
Porque não é uma escolha livre
Um chanfro demasiado estreito é falta de fusão no flanco (4011). O eléctrodo não chega ao fundo com o ângulo devido, o arco raspa a parede e o metal depositado assenta sem se ligar. Defeito planar, tolerância zero nos níveis B e C da ISO 5817 — e o pior de ver na radiografia.
Um chanfro demasiado largo não é mais seguro, apenas mais caro. A secção cresce com a abertura, pelo que cada dez graus a mais custam uma boa décima parte a mais de adição, gás e tempo. Com o depósito sobe a energia introduzida e, com ela, a contracção e a distorção: a estrutura afasta-se tanto mais quanto mais metal se lhe pôs.
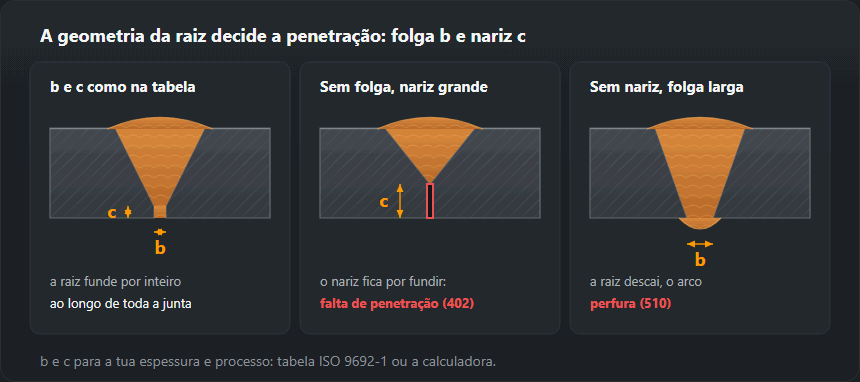
Uma folga excessiva acaba em perfuração (510) ou em escorrimento da raiz; uma folga insuficiente, em falta de penetração (402): o arco não tem por onde chegar ao fundo. Por isso a folga fixa-se ao pingar e mantém-se com apalpa-folgas, não «a olho depois de rebarbar».
O nariz é o que salva a raiz de se queimar. Sem ele o primeiro passe perfura a ligação; com ele a raiz funde de forma controlada. Um nariz excessivo traz o problema inverso: a raiz fica sem penetrar.

Como se prepara o bordo
A ordem é sempre a mesma: cortar — retirar a escória e a camada sobreaquecida — limpar — pingar mantendo a folga.
Depois do oxicorte e do corte por plasma fica no bordo uma camada de óxidos e uma zona alterada termicamente; rebarba-se até ao metal limpo, senão os óxidos acabam no banho e saem como inclusões (303). O plasma acrescenta rebarba na face inferior do corte — retira-se, não se solda por cima.
A limpeza não diz respeito só ao chanfro, mas a 20–30 mm de cada lado. Ferrugem, tinta, zinco, óleo e humidade são fontes de hidrogénio e de poros: a tinta e o óleo dão poros de imediato, o zinco acrescenta fumos muito tóxicos, e a humidade de chapa galvanizada ou molhada continua a ser a causa mais comum de porosidade numa oficina sem aquecimento.
As preparações em U e duplo U fazem-se por maquinagem — fresadas ou em chanfradeira. Com o maçarico não se obtém esse perfil, e tentar «aproximá-lo» com uma V larga come exactamente a poupança pela qual se escolheu a U.
Preparação de bordos passo a passo
A tabela diz como o chanfro deve ficar; a ordem abaixo diz como se chega lá na oficina. Cada passo saltado volta mais tarde como um defeito próprio, e ao lado de cada passo está escrito qual.
- Ler o desenho e a WPS. O símbolo de soldadura dá a forma do chanfro e muitas vezes o ângulo, o nariz e a folga; a WPS dá o processo e as gamas que foram qualificadas. Se se contradizem, o soldador trabalha pela WPS e a dúvida vai para o técnico. Como se lê o símbolo: símbolos de soldadura.
- Escolher como se chanfra — pelo material, pela espessura e pela precisão que o nariz exige (a comparação dos métodos está na secção seguinte).
- Traçar e cortar. A linha do nariz marca-se com o riscador no bordo antes de cortar: a seguir uma linha, o maçarico ou a rebarbadora vão mais seguros do que a olho.
- Acabar a face de corte. Rebarbar óxidos, escória e a camada sobreaquecida até ao metal limpo. Verificar o ângulo com o calibre de soldador e o nariz com o paquímetro, nas duas pontas e ao meio. Um nariz irregular dá uma raiz que alterna entre perfuração e falta de penetração.
- Limpar a zona à volta — 20–30 mm de cada lado do chanfro, e por trás onde a raiz vai sair. Primeiro desengordurar, depois escova ou disco: uma escova passada sobre óleo só o espalha.
- Pingar. A folga fixa-se com calços (um bocado de arame ou um apalpa-folgas da espessura certa); pingam-se primeiro as pontas e depois o meio, e após cada pingo mede-se de novo a folga — cada pingo contrai e fecha a junta. Verificar o desalinhamento dos bordos: um degrau entre as chapas deixa o lado mais baixo por fundir, como se explica em falta de penetração.
- Verificação antes da raiz. Folga em todo o comprimento, nariz, limpeza, pingos rebarbados em cunha para a raiz passar por cima e pré-aquecimento se o aço o pedir — se pede, diz-lho a calculadora de pré-aquecimento.
Como se chanfra: oxicorte, plasma, laser, chanfradora, rebarbadora
O ângulo dá-o qualquer método. Muda o que cada um deixa na face do chanfro e o trabalho que fica até ao primeiro passe.
| Método | Adequado para | O que deixa no bordo | Antes de soldar |
|---|---|---|---|
| Oxicorte | Aço não ligado e de baixa liga, espessuras médias e grandes. Não corta inox nem alumínio | Calamina, escória na face inferior e, com mais carbono, um bordo temperado | Rebarbar até ao metal limpo; em aços temperáveis ver se o bordo tem fissuras |
| Plasma | Qualquer metal condutor, inox e alumínio incluídos | Rebarba na face inferior, superfície oxidada ou colorida, ligeira conicidade do corte | Tirar a rebarba, rebarbar a face |
| Laser | Chapa fina e média, peças precisas | Zona afectada termicamente estreita; com oxigénio como gás de corte, uma película fina de óxido | Tirar a película de óxido, desengordurar |
| Chanfradora, fresagem do bordo | Bordos compridos e rectos, pontas de tubo, chanfros em U, inox | Face limpa, maquinada a frio, com ângulo e nariz exactos | Só desengordurar |
| Rebarbadora | Juntas curtas, reparações, montagem | Ângulo e nariz tão bons como a mão que a segurou | Verificar o ângulo com o calibre e vigiar o nariz |
| Goivagem arco-ar com eléctrodo de carvão | Abrir a raiz para o cordão de reverso, remover defeitos | Camada superficial enriquecida em carbono e escória | Rebarbar a camada superficial antes de soldar |
Porque um bordo de oxicorte pode ficar duro: a faixa junto ao corte aquece acima da temperatura de transformação e depois é temperada pela chapa fria que está atrás. Num S235 não conta; em aços com carbono equivalente mais alto o bordo pode temperar tanto que fissura com a contracção do primeiro passe. É por isso que se rebarba a face — não por estética.
Preparação de bordos em inox e alumínio
O inox precisa de ferramenta própria: discos, limas e escovas de arame inox que nunca tenham tocado aço carbono. Partículas de aço comum cravadas na superfície enferrujam mais tarde e deixam manchas castanhas ao longo do cordão. A coloração do corte por plasma ou laser rebarba-se, e em tubo e em juntas em que conta a face da raiz o gás de protecção pelo reverso planeia-se antes de pingar, não depois — mais em soldar aço inoxidável.
O alumínio está coberto por um óxido que funde a cerca de 2050 °C, enquanto o metal funde a 660 °C. A ordem: desengordurar com solvente, depois escovar com uma escova inox reservada ao alumínio e soldar pouco depois, porque a película volta a crescer. Os ângulos de chanfro para o alumínio vêm da ISO 9692-3, não da tabela de aço acima — ver soldar alumínio.
Erros frequentes na preparação de bordos e como se vêem
- Chanfro feito a olho, nariz que varia ao longo da junta — a raiz alterna entre perfuração e falta de penetração (402).
- Bordo em faca, sem nariz e com folga larga — perfuração (510) e raiz descaída.
- Folga fechada pelos pingos — falta de penetração exactamente no troço entre dois pingos.
- Chanfro estreito demais para o eléctrodo ou a tocha — falta de fusão no flanco (4011), explicada em falta de fusão.
- Rebarba ou óxido deixados na face cortada a plasma — inclusões de escória (303) e poros.
- Primário ou zinco junto ao chanfro — poros no cordão e fumo tóxico no arco; ver fumos de soldadura.
- Raiz goivada e não rebarbada — poros e inclusões no cordão de reverso.
- Preparação escolhida pela tabela e não pelo acesso — um V numa peça que se podia virar ou um X numa que não se pode.
Exemplo: chapa de 20 mm, MAG
Com acesso pelos dois lados, a tabela dá um chanfro em X: 50–60°, folga 1–3 mm, nariz 1–3 mm. A calculadora estima-lhe a secção em cerca de 137 mm², ou seja, 1,07 kg de metal depositado por metro. Se a peça não puder ser virada, a mesma chapa leva V: cerca de 240 mm² e 1,88 kg por metro. Virar a peça poupa mais de dois quintos do metal depositado.
A ordem de trabalho no X: cortar e acabar os dois chanfros, pingar com cerca de 2 mm de folga, soldar a raiz pelo primeiro lado, virar, goivar ou rebarbar o segundo lado até ao metal são e depois encher os dois lados alternadamente, para que a contracção angular de um compense a do outro.
O que se segue
Os valores concretos para a sua espessura, processo e acesso dá-os a calculadora de preparação de bordos — são os mesmos números da tabela acima. Quanto depósito e quantos eléctrodos leva uma ligação assim preparada calcula-o a calculadora de consumo de eléctrodos. Como o chanfro se anota no desenho — simbologia de soldadura. Em que dá uma preparação malfeita — falta de fusão e de penetração.
Perguntas frequentes
A partir de que espessura se chanfram os bordos?
Com MMA e TIG a partir de cerca de 3 mm; com MAG, de 4 mm: o arco MAG penetra mais e aguenta mais tempo sem chanfro. Abaixo desse limite a penetração é dada pela própria folga, e chanfrar só acrescenta depósito e distorção.
V ou X em chapa de 20 mm?
Havendo acesso pelos dois lados, X. Consome cerca de metade do depósito da V e reduz a metade a contracção angular, porque o cordão fica simétrico em relação ao plano médio. Se só há acesso por um lado fica a V e, em espessuras maiores, a U: retira ainda menos material, mas exige maquinar o flanco.
O que custa um chanfro demasiado estreito?
Falta de fusão no flanco — a imperfeição 4011 da ISO 6520-1. O eléctrodo ou a tocha não chega à raiz com o ângulo certo, o arco raspa a parede em vez de a fundir, e o metal depositado assenta sem se ligar. É um defeito planar: tolerância zero nos níveis de qualidade B e C, e o mais difícil de todos de ver numa radiografia.
O que inclui a preparação de bordos para soldar?
Quatro coisas, por esta ordem: a forma do chanfro e as suas medidas (ângulo, nariz, folga), o acabamento da face de corte (óxidos, escória e camada sobreaquecida rebarbados), a limpeza de 20–30 mm de cada lado e a montagem — folga, pingos e alinhamento dos bordos. Se falta qualquer uma, volta como o seu próprio defeito: falta de fusão, falta de penetração, inclusões ou poros.
Pode-se chanfrar inox ou alumínio com oxicorte?
Não. O oxicorte só funciona em aço não ligado e de baixa liga; o inox e o alumínio cortam-se a plasma ou a laser ou chanfram-se mecanicamente. Para inox, só discos e escovas que nunca tenham tocado aço carbono.
É preciso rebarbar o bordo depois do corte a plasma?
Sim. O plasma deixa rebarba na face inferior e uma superfície oxidada; se ficarem, acabam no banho como inclusões e poros. Rebarba a face até ao metal limpo e aproveita para verificar com o calibre o ângulo e o nariz.
Actualizado: