Préparer les bords d’un joint soudé
La préparation décide de la quantité de métal d’apport qui entre dans le joint, de la pénétration de la racine et de l’accroche de la soudure sur le flanc. Voici l’angle, le méplat et le jeu pour chaque épaisseur selon la NF EN ISO 9692-1 — et ce qu’il y a derrière ces chiffres.

Réponse courte
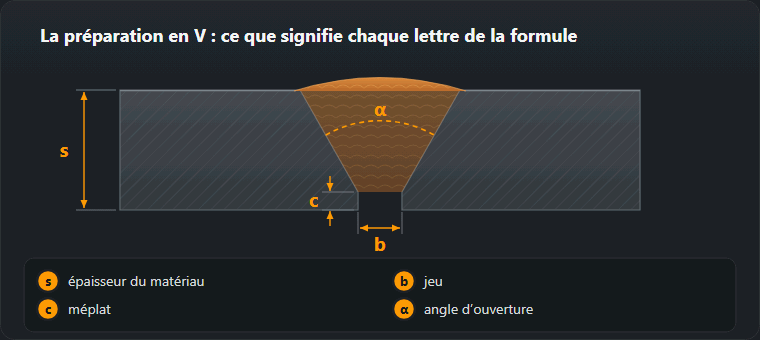
Toute préparation de bords se décrit par quatre dimensions :
- s — épaisseur du matériau à assembler ;
- α — angle d’ouverture, l’ouverture du chanfrein ;
- c — méplat (talon), la partie non chanfreinée du bord à la racine ;
- b — jeu à la racine entre les pièces.
Le choix se ramène à deux questions : quelle épaisseur et y a-t-il un accès des deux côtés. Jusqu’à 3–4 mm, on ne chanfreine pas du tout ; jusqu’à 12 mm, un V simple suffit ; au-delà, un double V avec accès des deux côtés ou un U avec accès d’un seul côté.
Épaisseur et préparation
| Épaisseur s, mm | Préparation | Angle α | Méplat c, mm | Jeu à la racine b, mm | Quand |
|---|---|---|---|---|---|
| ≤ 3 … 4 | I — bords droits | — | — | 0–3 | Matériau mince : le jeu seul assure la pénétration |
| 3 … 12 | V simple | 50–70° | 1–2 | 1–4 | Le choix par défaut quand l’accès se fait d’un seul côté |
| 12 … 40 | Double V (X) | 50–60° | 1–3 | 1–3 | Accès des deux côtés : environ la moitié du métal déposé d’un V simple |
| > 30 | U simple | 8–12° | 1–3 | 1–3 | Tôle forte, accès d’un seul côté ; demande un usinage |
| > 40 | Double U | 8–12° | 1–3 | 1–3 | Très forte épaisseur, accès des deux côtés |
| 5 … 20 | Demi-V (½V) | 45–55° | 1–3 | 1–3 | Assemblage en T à pleine pénétration |
| > 15 | Double demi-V (K) | 45–55° | 1–3 | 1–3 | Assemblage en T à pleine pénétration, accès des deux côtés |
| — | Soudure d’angle, sans préparation | — | — | 0–2 | Quand la pleine pénétration n’est pas exigée |
L’angle suit le procédé
La même tôle reçoit un angle différent en électrode enrobée et en MAG, et ce n’est pas une affaire d’habitude :
| Procédé | Angle du chanfrein α | Pourquoi |
|---|---|---|
| MMA (111) | 60° | Une électrode enrobée a besoin de place pour entrer dans le chanfrein et pour qu’on pique le laitier |
| MAG (135) | 50–60° | L’arc pénètre plus profond, le chanfrein peut donc être plus étroit — moins de métal déposé et moins de retrait |
| TIG (141) | 60–70° | La torche est encombrante et le bain doit rester visible ; un chanfrein étroit appelle le manque de fusion |
La différence paraît faible, mais sur tôle de 20 mm, passer de 60 à 50 degrés réduit la section du chanfrein d’environ un cinquième — le même cinquième en moins de métal d’apport, de gaz et de temps pour chaque mètre de soudure.
L’ISO 9692-1 traite du soudage à l’arc des aciers — c’est de là que viennent les chiffres ci-dessus. La partie 2 concerne le soudage à l’arc sous flux des aciers, la partie 3 le soudage MIG et TIG de l’aluminium, la partie 4 les produits plaqués. L’aluminium reçoit des angles différents de ceux de l’acier, donc lui appliquer ces tableaux est une erreur.
Pourquoi ce n’est pas un choix libre
Un chanfrein trop étroit donne un manque de fusion latérale (4011). L’électrode ne peut pas atteindre la racine sous le bon angle, l’arc frôle le flanc, et le métal déposé s’appuie contre lui sans s’y souder. Un défaut plan, inadmissible à tous les niveaux de qualité de l’ISO 5817 — et le plus difficile de tous à déceler sur un film radiographique.
Un chanfrein trop large n’est pas plus sûr, seulement plus cher. La section augmente avec l’ouverture, donc chaque dizaine de degrés en plus coûte environ un cinquième de métal d’apport, de gaz et de temps en plus. Avec le métal d’apport vient l’énergie de soudage, et avec l’énergie de soudage le retrait et la déformation : plus on met de métal, plus la structure bouge en refroidissant.
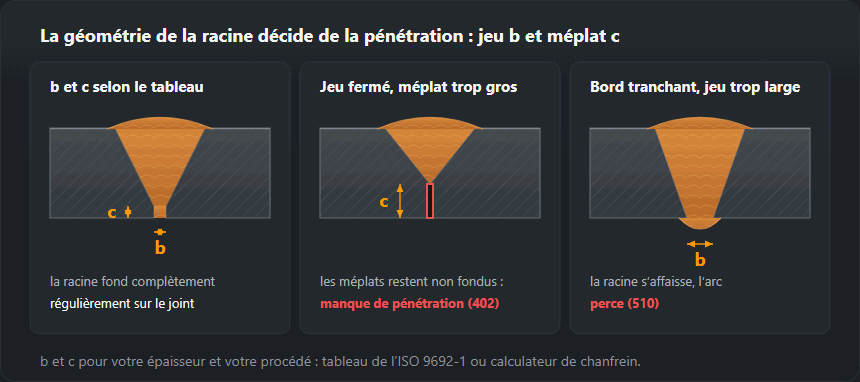
Un jeu à la racine trop grand finit en perçage (510) ou en racine affaissée, un jeu trop petit en manque de pénétration (402) : l’arc n’a rien pour atteindre la racine. C’est pourquoi le jeu se fixe au pointage et se tient à la cale, au lieu de s’apprécier à l’œil après meulage.
Le méplat est ce qui sauve la racine d’une fusion excessive. Sans lui, la première passe perce le joint ; avec lui, la racine fond de manière maîtrisée. Un méplat trop grand pose le problème inverse : la racine n’est jamais pénétrée.

Comment les bords sont préparés
L’ordre ne change jamais : couper — enlever les bavures et la couche surchauffée — nettoyer — pointer en tenant le jeu.
Après une découpe à la flamme ou au plasma, le bord porte une couche d’oxydes et une zone affectée thermiquement ; on la meule jusqu’au métal brillant, sinon les oxydes finissent dans le bain et ressortent en inclusions (303). Le plasma ajoute des bavures sur la face inférieure de la coupe — on les enlève, on ne soude pas par-dessus.
La propreté vaut non seulement pour le chanfrein lui-même mais pour 20–30 mm de part et d’autre. Rouille, peinture, zinc, huile et humidité sont des sources d’hydrogène et de porosités : la peinture et l’huile donnent des pores tout de suite, le zinc ajoute des fumées très toxiques, et la condensation sur une tôle froide ou mouillée reste la cause la plus courante de porosité dans un atelier non chauffé.
Les préparations en U et en double U s’usinent — fraisées ou passées sur une machine à chanfreiner les bords. Un chalumeau ne peut pas produire ce profil, et essayer de l’« approcher » avec un V large annule l’économie même pour laquelle le U a été choisi.
La préparation d’un joint soudé, étape par étape
Le tableau dit à quoi le chanfrein doit ressembler ; la séquence ci-dessous montre comment on y arrive en atelier. Chaque étape sautée réapparaît plus tard sous la forme d’un défaut qui lui est propre, et la remarque après chaque étape dit lequel.
- Lisez le plan et le DMOS (WPS). Le symbole de soudure donne la forme du chanfrein, et souvent l’angle, le méplat et le jeu ; le DMOS donne le procédé et les plages qualifiées. Si les deux divergent, le soudeur travaille selon le DMOS et la question remonte au bureau d’études. Comment se lit le symbole — symboles de soudure.
- Choisissez comment le chanfrein sera réalisé — selon le matériau, l’épaisseur et la précision exigée sur le méplat (la section suivante compare les méthodes).
- Tracez et coupez. Tracez à la pointe la ligne du méplat le long du bord avant de couper : une ligne est bien plus facile à suivre avec un chalumeau ou une meuleuse qu’une estimation.
- Dressez la face coupée. Meulez l’oxyde, les bavures et la couche surchauffée jusqu’au métal brillant. Contrôlez l’angle avec un rapporteur de chanfrein et le méplat avec un pied à coulisse aux deux bouts et au milieu. Un méplat irrégulier donne une racine qui alterne entre perçage et manque de pénétration.
- Nettoyez les abords — 20–30 mm de part et d’autre du chanfrein, et sur la face arrière aussi là où la racine débouchera. Dégraissez d’abord, brossez ou meulez ensuite : une brosse métallique passée sur de l’huile ne fait que l’étaler.
- Montez le joint. Réglez le jeu avec des cales (un bout de fil ou une cale d’épaisseur de la bonne taille), pointez d’abord les extrémités puis le milieu, et recontrôlez le jeu après chaque point — chaque point se rétracte et referme le jeu. Vérifiez l’alignement des bords : une marche entre eux laisse le côté bas non fondu, comme décrit dans manque de pénétration.
- Contrôlez avant la passe de racine. Jeu sur toute la longueur, méplat, propreté, points meulés en pente pour que le cordon de racine puisse passer dessus, et préchauffage si l’acier l’exige — le calculateur de préchauffage vous dit si c’est le cas.
Méthodes de coupe et de chanfreinage : ce que chacune laisse sur le bord
Toutes les méthodes produisent l’angle ; elles diffèrent par ce qu’elles laissent sur la face et par le travail qui reste avant la première passe.
| Méthode | Convient pour | Ce qu’elle laisse sur le bord | Avant le soudage |
|---|---|---|---|
| Oxycoupage | Acier non allié et faiblement allié, tôles moyennes et fortes. Ne coupe ni l’inox ni l’aluminium | Calamine d’oxyde, laitier sur la face inférieure, un bord durci sur les aciers à plus fort taux de carbone | Meuler jusqu’au métal brillant ; sur les aciers trempants, chercher des fissures le long du bord |
| Plasma | Tout métal conducteur, inox et aluminium compris | Bavures sur la face inférieure, une face oxydée ou décolorée, une légère conicité sur la coupe | Enlever les bavures, meuler la face |
| Laser | Tôle mince et moyenne, pièces précises | Une zone affectée thermiquement étroite ; un film d’oxyde mince quand le gaz de coupe est l’oxygène | Enlever le film d’oxyde, dégraisser |
| Machine à chanfreiner, fraisage des bords | Longs bords droits, extrémités de tubes, chanfreins en U, inox | Une face propre, coupée à froid, avec un angle et un méplat précis | Dégraisser seulement |
| Meuleuse d’angle | Joints courts, réparations, travail sur chantier | Angle et méplat aussi bons que la main qui a tenu l’outil | Contrôler l’angle avec une jauge et surveiller le méplat |
| Gougeage à l’arc-air (électrode de carbone) | Rainurage de l’envers de la racine, extraction de défauts | Une couche superficielle enrichie en carbone et du laitier | Meuler la couche superficielle avant le soudage |
Pourquoi un bord coupé à la flamme peut être dur : la bande le long de la coupe est chauffée au-dessus de la température de transformation puis trempée par la tôle froide derrière elle. Sur l’acier doux, cela n’a pas d’importance ; sur les aciers à carbone équivalent plus élevé, le bord peut durcir assez pour se fissurer sous le retrait de la première passe. C’est la raison du meulage de la face, et pas seulement l’esthétique.
Préparer l’inox et l’aluminium
L’acier inoxydable exige ses propres outils : disques, limes et brosses en fil inox qui n’ont jamais touché d’acier au carbone. Des particules d’acier ordinaire incrustées dans la surface rouillent plus tard et laissent des taches brunes le long de la soudure. La face oxydée par la découpe plasma ou laser se meule, et sur les tubes et les joints où le côté racine compte, le gaz de protection de l’envers se prévoit avant le montage, pas après — plus de détails dans souder l’acier inoxydable.
L’aluminium est recouvert d’un oxyde qui fond vers 2050 °C, alors que le métal fond à 660 °C. L’ordre est le suivant : dégraisser avec un solvant, puis brosser avec une brosse inox réservée à l’aluminium, et souder peu après, car le film se reforme. Les angles de chanfrein pour l’aluminium viennent de l’ISO 9692-3, pas du tableau de l’acier ci-dessus — voir souder l’aluminium.
Erreurs courantes de préparation des joints et comment elles se manifestent
- Chanfrein meulé à l’œil, méplat qui varie le long du joint — la racine alterne entre perçage et manque de pénétration à la racine (402).
- Bord en lame sans méplat et avec un grand jeu — perçage (510) et racine affaissée.
- Jeu refermé par les points — manque de pénétration à la racine exactement sur la longueur entre deux points.
- Chanfrein trop étroit pour l’électrode ou la torche — manque de fusion latérale (4011), expliqué sous manque de fusion.
- Bavures ou oxyde laissés sur une face découpée au plasma — inclusions d’oxyde (303) et porosités.
- Primaire ou zinc laissés à côté du chanfrein — pores dans la soudure et fumées toxiques à l’arc, voir fumées de soudage.
- Une racine gougée laissée telle quelle — porosités et inclusions dans la passe envers.
- Préparation choisie d’après le tableau plutôt que d’après l’accès — un V sur une pièce qui aurait pu être retournée, ou un X sur une pièce qui ne peut pas l’être.
Exemple chiffré : tôle de 20 mm, MAG
Avec un accès des deux côtés, le tableau donne une préparation en X : 50–60°, jeu 1–3 mm, méplat 1–3 mm. Le calculateur donne une section d’environ 137 mm², soit 1,07 kg de métal déposé par mètre. Si la pièce ne peut pas être retournée, la même tôle prend un V : environ 240 mm² et 1,88 kg par mètre. Retourner la pièce économise plus de deux cinquièmes du métal déposé.
L’ordre de travail pour le X : couper et dresser les deux chanfreins, pointer avec un jeu d’environ 2 mm, souder la racine du premier côté, retourner la pièce, gouger l’envers ou le meuler jusqu’au métal sain, puis remplir les deux côtés en alternance pour que le retrait angulaire de l’un compense celui de l’autre.
Et ensuite
Les valeurs pour votre épaisseur, votre procédé et votre accès viennent du calculateur de préparation des joints — les mêmes chiffres que dans le tableau ci-dessus. La quantité de métal d’apport et le nombre d’électrodes qu’un joint ainsi préparé va absorber se calculent avec le calculateur de consommation d’électrodes. Comment la préparation se note sur un plan — symboles de soudure. Ce que devient une mauvaise préparation — manque de fusion et de pénétration.
Questions fréquentes
À partir de quelle épaisseur chanfreine-t-on ?
Vers 3 mm pour l’électrode enrobée et le TIG, 4 mm pour le MAG — l’arc MAG pénètre plus profond et supporte plus longtemps l’absence de chanfrein. En dessous, le jeu à la racine suffit à lui seul pour la pénétration, et un chanfrein n’ajoute que du métal déposé et de la déformation.
Chanfrein en V simple ou en double V sur tôle de 20 mm ?
Si l’on accède aux deux faces, double V. Il demande environ 40 % de métal déposé en moins qu’un V simple (voir l’exemple chiffré : 137 contre 240 mm² sur tôle de 20 mm en MAG) et beaucoup moins de retrait angulaire, parce que la soudure est symétrique par rapport au plan moyen. Avec un accès d’un seul côté, il reste le V simple, et sur tôle plus épaisse le U — il enlève encore moins de métal, mais le flanc doit être usiné.
Que coûte un chanfrein trop étroit ?
Un manque de fusion latérale, 4011 selon l’ISO 6520-1 : l’arc frôle le flanc au lieu de le fondre. Défaut plan, il n’est admis à aucun niveau de l’ISO 5817, et c’est le défaut le plus difficile à voir sur un film radiographique — la cause et le remède sont dans la section sur les raisons pour lesquelles le chanfrein n’est pas un choix libre.
Que comprend la préparation d’un joint soudé ?
Quatre choses, dans cet ordre : la forme du chanfrein et ses dimensions (angle, méplat, jeu), le dressage de la face coupée (oxyde, bavures et couche surchauffée meulés), le nettoyage sur 20–30 mm de part et d’autre du chanfrein, et le montage — jeu, pointage et alignement des bords. Si l’une manque, elle revient sous la forme de son propre défaut : manque de fusion, manque de pénétration, inclusions ou porosités.
Peut-on chanfreiner de l’inox ou de l’aluminium au chalumeau oxyacétylénique ?
Non. L’oxycoupage ne fonctionne que sur l’acier non allié et faiblement allié ; l’inox et l’aluminium se coupent au plasma ou au laser, ou se chanfreinent mécaniquement. Pour l’inox, utilisez des disques et des brosses qui n’ont jamais touché d’acier au carbone.
Faut-il meuler le bord après une découpe plasma ?
Oui. Le plasma laisse des bavures sur la face inférieure et une face oxydée ; si on les laisse, les deux finissent dans le bain en inclusions et en porosités. Meulez la face jusqu’au métal brillant et profitez-en pour contrôler l’angle et le méplat avec une jauge.
Mis à jour :