Calculateur de carbone équivalent
Un seul chiffre qui dit comment l’acier se comportera au refroidissement :
si la zone affectée thermiquement durcit, et s’il faut préchauffer avant la
première passe. CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15 : jusqu’à 0,40, l’acier se soude sans préchauffage ; de 0,40 à 0,60, il demande 100–200 °C ; au-delà de 0,60, davantage. Saisissez l’analyse du certificat d’usine et le calculateur donne le CE, le CET et le préchauffage pour votre épaisseur.
Composition chimique, % en masse
Conditions de soudage — pour la valeur de préchauffage
Qu’est-ce que le carbone équivalent ?
C’est l’analyse chimique ramenée à un seul chiffre qui se comporte comme une teneur en carbone. Le carbone décide de la dureté de la martensite quand l’acier refroidit vite ; le manganèse, le chrome, le molybdène, le vanadium, le nickel et le cuivre ralentissent la transformation, de sorte que la martensite se forme même à refroidissement plus lent. Chaque formule attribue à ces éléments un coefficient — le manganèse compte pour un sixième du carbone dans le CE (IIW), un dixième dans le CET — et les additionne.
À côté du bain, la zone affectée thermiquement est chauffée au-dessus du domaine de transformation puis trempée par la tôle froide en quelques secondes. Plus le carbone équivalent est élevé, plus elle sort dure et fragile. Une zone dure, de l’hydrogène diffusible et des contraintes résiduelles provoquent ensemble les fissures à l’hydrogène (à froid), qui peuvent apparaître des heures plus tard et sous la surface — voir fissures de soudure. Le carbone équivalent mesure le premier facteur ; le préchauffage et les consommables à faible teneur en hydrogène traitent les deux autres. Et il se calcule d’après l’analyse réelle de la coulée : la norme de nuance ne donne que des limites supérieures.
Deux formules, deux usages
CE (IIW) = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15. C’est l’indice classique cité sur les certificats et dans les normes d’aciers ; il convient bien aux aciers carbone-manganèse au-delà de 0,18 % C environ.
CET = C + (Mn+Mo)/10 + (Cr+Cu)/20 + Ni/40. C’est celui qu’emploie la méthode B de la NF EN 1011-2 pour le calcul du préchauffage, et il convient mieux aux aciers modernes à bas carbone et à grain fin.
| CE (IIW) | Soudabilité | Que faire |
|---|---|---|
| jusqu’à 0,40 | Bonne | Pas de préchauffage, électrodes ordinaires |
| 0,40–0,60 | Limitée | Préchauffage 100–200 °C, électrodes à bas hydrogène, étuvées |
| au-delà de 0,60 | Mauvaise | Préchauffage 200–350 °C, maintien en température pendant le soudage, détensionnement ensuite |
Lire le résultat
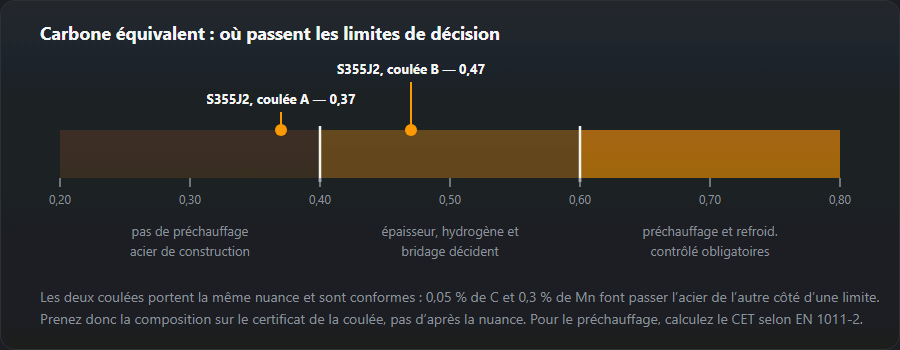
Sous 0,40 % de CE, un acier de construction ordinaire se soude sans préchauffage. De 0,40 à 0,60, le risque d’une zone affectée thermiquement dure est réel et le préchauffage dépend de l’épaisseur, de l’hydrogène et du bridage — entrez le CET dans le calculateur de préchauffage. Au-dessus de 0,60, le préchauffage et le refroidissement contrôlé ne sont pas facultatifs, et un traitement thermique après soudage entre généralement dans la procédure.
La composition doit venir du certificat d’usine de cette coulée, et non de la désignation de la nuance. Deux tôles estampillées S355J2 peuvent différer de 0,05 % C et de 0,3 % Mn et rester conformes à la spécification — ce qui suffit à faire passer le CE de l’autre côté d’un seuil de décision.

Nuances courantes
| Nuance | C, % | Mn, % | CE ≈ |
|---|---|---|---|
| S235JR | 0,17 | 1,40 | 0,40 |
| S355J2 | 0,20 | 1,60 | 0,47 |
| C22 | 0,20 | 0,50 | 0,28 |
| C45 | 0,45 | 0,65 | 0,56 |
| 30ChGSA | 0,30 | 1,00 | 0,67 |
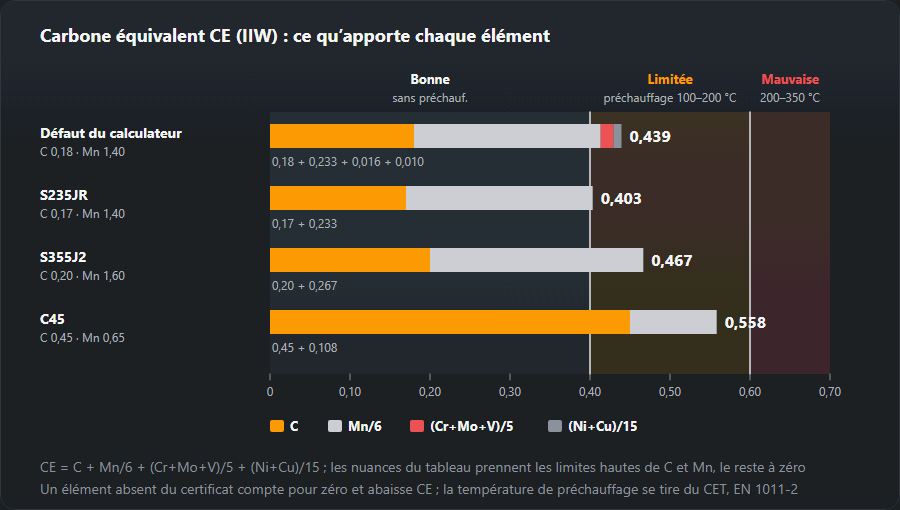
La colonne CE est calculée avec la formule IIW à partir de la même composition, et non recopiée : le tableau et le calculateur ne peuvent donc pas diverger.
Exemples chiffrés avec les valeurs du calculateur
Chaque valeur est ce que ce calculateur affiche pour les données indiquées. Les conditions de soudage sont ses valeurs par défaut, sauf mention contraire : 12 mm, option hydrogène « 5–10 ml/100 g », 1,0 kJ/mm. Le préchauffage est arrondi au multiple de 5 °C supérieur.
1. L’analyse par défaut
C 0,18, Mn 1,40, Si 0,30, Cr 0,05, Mo 0,02, V 0,01, Ni 0,05, Cu 0,10 — une tôle de construction C-Mn typique. CE = 0,18 + 1,40/6 (0,233) + (0,05 + 0,02 + 0,01)/5 (0,016) + (0,05 + 0,10)/15 (0,010) = 0,439. CET = 0,18 + 1,42/10 (0,142) + 0,15/20 (0,0075) + 0,05/40 (0,00125) = 0,331. Le silicium figure dans le formulaire, mais aucune des deux formules ne l’utilise. 0,439 est dans la bande 0,40–0,60 — soudabilité limitée, préchauffage requis — et le calculateur donne 70 °C. Avec l’option hydrogène « jusqu’à 5 », on descend à 45 °C ; à 30 mm on monte à 130 °C. Même acier, trois réponses : la bande seule ne donne jamais une température.
2. S235JR et S355J2 d’après le tableau
Le tableau des nuances prend les limites supérieures de C et de Mn et met les autres éléments à zéro — un cas défavorable, pas une coulée réelle. S235JR (C 0,17, Mn 1,40) : CE 0,403, CET 0,310, préchauffage 55 °C. Avec tous les maxima à la fois, on touche tout juste la ligne de 0,40 ; les coulées réelles sont généralement en dessous, ce qui explique pourquoi l’S235 en épaisseurs ordinaires se soude sans préchauffage. S355J2 (C 0,20, Mn 1,60) : CE 0,467, CET 0,360, préchauffage 95 °C à 12 mm et 150 °C à 30 mm. Le tableau indique quelle bande attendre ; pour l’S355 en fortes épaisseurs, reportez le CET du certificat dans le calculateur de préchauffage.

3. Lire un certificat 3.1
Sur un certificat 3.1 selon l’EN 10204, la composition chimique figure dans le bloc d’analyse de coulée, en pour cent massique ; certaines usines y impriment aussi le CEV. Recopiez C, Mn, Cr, Mo, V, Ni et Cu. Un élément omis compte pour zéro, et le résultat sort trop bas. Coulée type : C 0,15, Mn 1,40, Cr 0,06, Mo 0,02, V 0,04, Ni 0,12, Cu 0,30. CE = 0,15 + 0,233 + 0,12/5 (0,024) + 0,42/15 (0,028) = 0,435, CET 0,313, préchauffage 60 °C. Si vous ne saisissez que C et Mn, vous obtenez CE 0,383, CET 0,290, pastille « bon, pas de préchauffage nécessaire » : les résiduels valaient 0,052, assez pour franchir la ligne de 0,40. Pourtant la case de préchauffage affiche encore 40 °C — la pastille est la bande IIW grossière, la case est la formule de l’EN 1011-2 avec votre épaisseur et votre hydrogène. Quand elles divergent, suivez la formule et la procédure de soudage.
4. Nuances trempantes : C45 et 30ChGSA
C45 (C 0,45, Mn 0,65) : CE 0,558, CET 0,515, préchauffage 210 °C, 180 °C avec des électrodes basiques sèches. Encore « limité » d’après le CE, mais au-dessus des 100–200 °C que donne le tableau pour cette bande : le CET pèse davantage le carbone, et le C45 est surtout du carbone. 30ChGSA (C 0,30, Mn 1,00, Cr 1,00) : CE 0,667, « mauvais », CET 0,450, préchauffage 160 °C. Utilisez des électrodes basiques étuvées, vérifiez le préchauffage avant chaque passe, refroidissez lentement et ajoutez un traitement thermique après soudage si la procédure l’exige. Contrôlez le temps de refroidissement t8/5 : trop court, et la zone durcit malgré le préchauffage. La méthode B a été mise au point pour les aciers de construction ; ici, son chiffre n’est donc qu’un point de départ pour la procédure.
CEV, CET ou Pcm — lequel et quand
- CEV = CE (IIW). Deux noms pour une même formule ; « CEV » est l’appellation de l’EN 10025 et des certificats. Pour une première idée de la soudabilité, pour comparer des coulées et pour vérifier un maximum fixé dans une commande. Les bandes 0,40 et 0,60 lui appartiennent.
- CET (EN 1011-2) pèse relativement plus le carbone et est la donnée d’entrée du préchauffage par la méthode B. Il est inférieur au CE pour la même coulée — 0,331 contre 0,439 pour l’analyse par défaut — il ne faut donc jamais le lire avec les bandes du CE.
- Pcm, publié par Ito et Bessyo en 1968 : C + Si/30 + (Mn+Cu+Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B. Conçu pour les aciers à bas carbone et haute résistance et pour les aciers de pipeline ; le seul des trois qui compte le silicium et le bore. Ce calculateur ne le calcule pas.
Préchauffage d’après le carbone équivalent
La méthode B de l’EN 1011-2 combine quatre données : le CET, l’épaisseur, l’hydrogène diffusible (HD) du consommable et l’énergie de soudage. Une tôle plus épaisse évacue la chaleur plus vite, plus d’hydrogène demande plus de temps en température pour s’échapper, une énergie de soudage plus élevée ralentit le refroidissement. Dans le calculateur de préchauffage, ses valeurs par défaut — S355J2, CET 0,34, 20 mm, HD 12, 1,5 kJ/mm — donnent 120 °C ; HD 4 donne 75 °C, 40 mm donne 170 °C, S235JR (CET 0,25) donne 50 °C. Sur cette page, analyse par défaut à 30 mm : 130 °C à 1,0 kJ/mm, 115 °C à 2,0 kJ/mm (calculez l’énergie de soudage avec le calculateur d’énergie de soudage). Les deux calculateurs arrondissent au multiple de 5 °C supérieur — du côté de la sécurité — de sorte que les mêmes données donnent le même chiffre sur les deux. Température entre passes : du préchauffage jusqu’aux 250 °C habituels pour les aciers de construction.
Erreurs typiques
- Les maxima de la norme au lieu de la coulée réelle. Correct à l’étude et à l’achat, quand la coulée n’est pas connue ; une fois le certificat en main, utilisez-le.
- Oublier Cu, Ni et V. Un champ vide vaut zéro — dans l’exemple du certificat, cela a masqué 0,052 de CE.
- Confondre les limites du CE et du CET. 0,40 et 0,60 sont des limites du CE ; un CET de 0,33 n’est pas une « bonne soudabilité ».
- CE pour l’inox ou la fonte. Non applicable : pour l’inox et les assemblages hétérogènes, utilisez le diagramme de Schaeffler, pour la fonte voir soudage de la fonte.
Questions fréquentes
CE ou CET — lequel utiliser ?
Le CET quand la question est le préchauffage selon l’EN 1011-2 : c’est la valeur avec laquelle travaille la méthode B. Le CE selon l’IIW est le chiffre le plus ancien et le plus cité pour une première idée de la soudabilité. Le calculateur donne les deux, car les deux apparaissent dans les documents.
Où trouver l’analyse ?
Sur le certificat de réception 3.1 selon l’EN 10204 livré avec le matériau. Sans lui, pas de CE — la nuance ne suffit pas, car la norme admet une plage et les coulées se répartissent dans cette plage.
Que signifie un CE supérieur à 0,40 ?
Que la trempabilité suffit pour former une structure dure en cas de refroidissement rapide, et avec elle des fissures à froid. À partir de 0,40, le préchauffage se calcule au lieu de se deviner ; à partir de 0,60, un traitement thermique après soudage entre généralement aussi dans la procédure.
Qu’est-ce que le carbone équivalent ?
L’analyse de l’acier ramenée à un seul chiffre qui se comporte comme une teneur en carbone : le carbone plus Mn, Cr, Mo, V, Ni et Cu, chacun avec son propre coefficient. Plus il est élevé, plus la zone affectée thermiquement est dure et plus le risque de fissuration à l’hydrogène est grand.
CEV et CE — y a-t-il une différence ?
Non. CEV est le nom que donnent l’EN 10025 et les certificats d’usine à la formule IIW C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, que le calculateur affiche sous le nom CE (IIW). Le CET et le Pcm sont d’autres formules, avec leurs propres échelles.
Quand préchauffer d’après le CE ?
À partir de CE 0,40, le calculateur indique le préchauffage comme nécessaire. La température dépend de l’épaisseur, de l’hydrogène et de l’énergie de soudage : l’analyse par défaut (CE 0,439) demande 70 °C à 12 mm et 130 °C à 30 mm.
Mis à jour :