Soudabilité de l’acier : définition, groupes ISO/TR 15608, carbone équivalent et préchauffage
« Bonne soudabilité » est un raccourci. La soudabilité n’est pas un chiffre du certificat de laminage ; c’est ce qui se produit quand trois choses se rencontrent : la composition de l’acier, l’épaisseur et le bridage du joint, et la procédure de soudage. Voici comment l’évaluer en pratique — du groupe de matériau, par le carbone équivalent, jusqu’à une température de préchauffage réelle, avec les chiffres des calculateurs de ce site.
Réponse courte
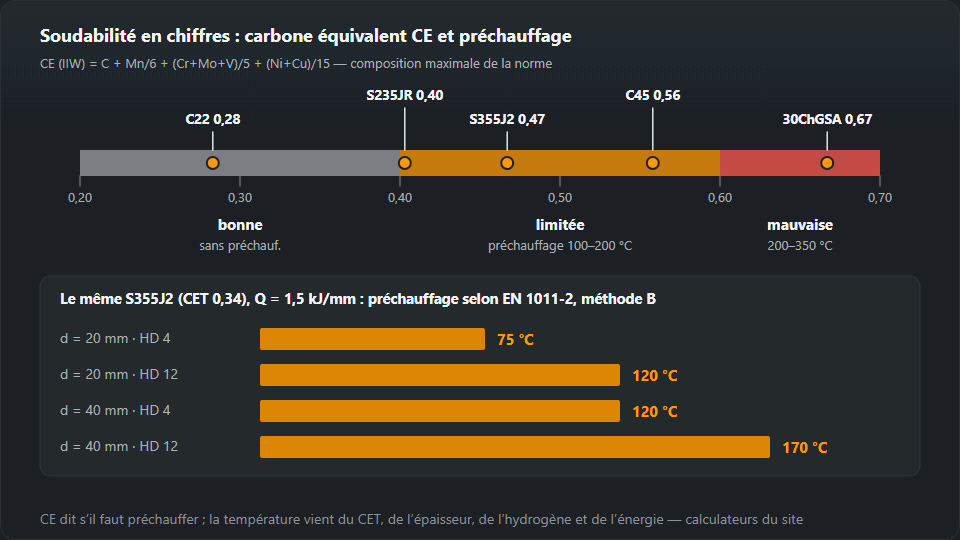
La soudabilité est l’aptitude d’un acier à donner un assemblage aux propriétés exigées avec une procédure donnée. Le premier contrôle est le carbone équivalent CE : jusqu’à 0,40 — bonne (pas de préchauffage), 0,40–0,60 — limitée (préchauffage 100–200 °C, électrodes à faible teneur en hydrogène), au-dessus de 0,60 — mauvaise (200–350 °C, maintenu pendant le soudage, traitement thermique après soudage). Le préchauffage exact vient du CET, de l’épaisseur, de l’hydrogène et de l’énergie de soudage selon la NF EN 1011-2. Pour les documents (DMOS (WPS), qualifications), l’acier est rattaché à un groupe ISO/TR 15608 : le S235 est du 1.1, le S355 du 1.2, l’inox austénitique du 8.

Ce que signifie la soudabilité
La soudabilité a trois ingrédients, et chacun peut être gâché séparément :
- Le matériau. La composition chimique décide si la ZAT durcit en refroidissant. Le carbone pèse le plus, suivi du manganèse, du chrome, du molybdène, du vanadium, du nickel et du cuivre.
- La conception. La tôle forte évacue la chaleur plus vite que la tôle mince, et un joint bridé ne laisse pas la soudure se rétracter librement. Le même acier en tôle de 5 mm et en tôle forte de 40 mm, ce sont deux cas différents.
- La procédure. L’hydrogène du consommable, l’énergie de soudage, le préchauffage, l’ordre des passes et le traitement après soudage. Une bonne procédure peut souder un acier « difficile » ; une mauvaise peut en gâcher un « facile ».
C’est pourquoi la réponse à « peut-on souder ça ? » est presque toujours « oui — à condition que… ». Le reste de la page porte sur ces conditions.
Ce qui gâche la soudabilité
Dans les aciers au carbone et faiblement alliés, le principal ennemi est la fissuration à froid (par l’hydrogène). Elle exige trois choses à la fois : une ZAT dure, trempée, de l’hydrogène diffusible dans la soudure et des contraintes. Supprimez-en une et la fissuration cesse — d’où le préchauffage (refroidissement plus lent, moins de martensite, plus de temps pour que l’hydrogène s’échappe), les électrodes basiques étuvées et un ordre de soudage raisonnable. Une fissure d’hydrogène peut apparaître des heures après le soudage, si bien que le contrôle visuel juste après le travail ne la détecte pas toujours. Plus de détails dans fissures de soudure.
D’autres matériaux ont d’autres points faibles : l’acier austénitique — fissuration à chaud et perte de résistance à la corrosion ; la fonte — excès de carbone et fragilité ; l’acier galvanisé — un revêtement qui s’évapore. Nous y revenons plus bas.
Groupes d’aciers selon l’ISO/TR 15608
L’ISO/TR 15608 est un rapport technique qui classe les matériaux en groupes pour le soudage. Les domaines de qualification des soudeurs (épreuve NF EN ISO 9606-1) et la qualification des modes opératoires (DMOS (WPS), QMOS (WPQR)) reposent sur ces groupes. Les chiffres de la colonne « limite » sont ceux qui concordent dans deux sources ouvertes : les pages d’aperçu de l’ISO/TR 15608:2017 et le résumé de ped-online.com ; là où il n’y a pas de seconde source, le groupe est décrit en mots.
| Groupe | Type d’acier | Limite | Ce que cela signifie pour le soudage |
|---|---|---|---|
| 1.1 | Aciers non alliés et faiblement alliés à faible limite d’élasticité (p. ex. S235) | ReH ≤ 275 N/mm² | En général pas de préchauffage sur tôle mince ; calculez le CET sur les fortes épaisseurs |
| 1.2 | Aciers de construction de résistance moyenne (p. ex. S355) | 275 < ReH ≤ 360 N/mm² | Préchauffage nécessaire sur les épaisseurs plus fortes et avec des électrodes humides |
| 1.3 | Aciers à grain fin normalisés de résistance plus élevée (p. ex. S460N) | ReH > 360 N/mm² | Préchauffage plus souvent qu’en 1.2, consommables à faible teneur en hydrogène |
| 1.4 | Aciers autopatinables | — | Métal d’apport à résistance équivalente à la corrosion atmosphérique |
| 2 | Aciers à grain fin laminés thermomécaniquement | 2.1: 360 < ReH ≤ 460 · 2.2: ReH > 460 N/mm² | CE bas pour une haute résistance ; gardez l’énergie de soudage dans les limites |
| 3 | Trempés et revenus ou durcis par précipitation (hors inox) | 3.1: 360 < ReH ≤ 690 · 3.2: ReH > 690 N/mm² | Fenêtre étroite d’énergie de soudage et de préchauffage ; seulement avec un mode opératoire |
| 4–6 | Aciers Cr-Mo(-V) résistant au fluage | — | Préchauffage et en général traitement thermique après soudage selon le DMOS |
| 7 | Inox ferritiques, martensitiques et durcis par précipitation | — | Les nuances martensitiques durcissent et fissurent — préchauffez, revenez |
| 8 | Inox austénitiques (p. ex. 304, 316L) | 8.1: Cr ≤ 19 % · 8.2: Cr > 19 % | Pas de préchauffage ; fissuration à chaud et sensibilisation — gardez une faible énergie de soudage |
| 9 | Aciers au nickel pour basses températures | — | Métal d’apport et ténacité selon le DMOS |
| 10 | Inox austéno-ferritiques (duplex) | 10.1: Cr ≤ 24 % · 10.2: Cr > 24 % | Surveillez l’équilibre en ferrite et l’énergie de soudage |
| 11 | Comme le groupe 1 mais avec plus de carbone | 11.1: 0,30 < C ≤ 0,35 · 11.2: ≤ 0,5 · 11.3: ≤ 0,85 % | ZAT dure — préchauffage, métal d’apport à faible teneur en hydrogène |
Comment le lire : le groupe 1 est défini par une limite d’élasticité jusqu’à 460 N/mm² et des limites de composition (dont C ≤ 0,25 %, Si ≤ 0,60 %, Mn ≤ 1,8 %) ; à l’intérieur du groupe, le sous-groupe suit la limite d’élasticité minimale spécifiée de la norme de produit. Le groupe 11 regroupe les aciers dans les autres limites du groupe 1 mais avec 0,30 à 0,85 % de carbone (sous-groupes dans le tableau). Un groupe est une étiquette pour les documents — calculer le préchauffage exige la composition tirée du certificat réel, pas le numéro du groupe.
Carbone équivalent CE
Le CE ramène toute l’analyse à un seul nombre : la quantité de « carbone » que contient l’acier une fois converti l’effet des autres éléments sur la trempabilité. La formule IIW — celle qu’utilise notre calculateur de carbone équivalent :
CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
| CE (IIW) | Soudabilité | Que faire |
|---|---|---|
| jusqu’à 0,40 | Bonne | Pas de préchauffage, électrodes ordinaires |
| 0,40–0,60 | Limitée | Préchauffage 100–200 °C, électrodes à bas hydrogène, étuvées |
| au-delà de 0,60 | Mauvaise | Préchauffage 200–350 °C, maintien en température pendant le soudage, détensionnement ensuite |
Exemples à la composition maximale de la norme de produit (tels que les calcule le tableau du calculateur) : C22 — environ 0,28, S235JR — environ 0,40, S355J2 — environ 0,47, C45 — environ 0,56, 30ChGSA — environ 0,67. Ce sont des valeurs prudentes : une coulée réelle est généralement sous le maximum, si bien que le CE d’une coulée de S355J2 sort souvent bien en dessous de 0,47. C’est pourquoi les décisions se prennent sur l’analyse du certificat 3.1, pas sur la norme.
CET et température de préchauffage
Le CE dit si l’acier sera délicat. Le nombre de degrés de préchauffage relève de la méthode B de la NF EN 1011-2, avec son propre équivalent CET = C + (Mn + Mo)/10 + (Cr + Cu)/20 + Ni/40. Notre calculateur de préchauffage le détermine à partir de quatre données : CET, épaisseur, hydrogène diffusible HD et énergie de soudage. Exemples pour le S355J2 (CET 0,34) à 1,5 kJ/mm :
- 20 mm, électrodes basiques étuvées (HD 4) — 75 °C ;
- 20 mm, électrodes rutiles (HD 12) — 120 °C ;
- 40 mm, HD 4 — 120 °C ;
- 40 mm, HD 12 — 170 °C.
Pour le S460N (CET 0,42) à 40 mm, on est déjà à 185 °C avec HD 4 et à 230 °C avec HD 12. Deux choses ressortent : l’hydrogène pèse autant que le doublement de l’épaisseur, et une nuance de résistance plus élevée « coûte » plusieurs dizaines de degrés. La méthode a des limites — CET 0,20–0,50, épaisseur 10–90 mm, HD 1–20 ml/100 g, énergie de soudage 0,5–4,0 kJ/mm ; en dehors, le calculateur avertit au lieu de continuer en silence.
Un exemple d’évaluation
Tôle de S355J2, 40 mm d’épaisseur, soudure bout à bout, électrodes basiques.
- Groupe. Le S355 est du groupe 1.2 selon l’ISO/TR 15608. Cela figure sur le DMOS (WPS) et se vérifie par rapport au domaine de qualification du soudeur.
- CE d’après le certificat. À la composition maximale, il serait d’environ 0,47 — la plage limitée. À partir de l’analyse de coulée, calculez le CE réel dans le calculateur.
- CET. Prenez 0,34 — la valeur que propose le calculateur de préchauffage pour le S355J2.
- Hydrogène. Électrodes basiques étuvées à 300–350 °C pendant 2 heures et conservées dans une étuve portative — HD 4.
- Énergie de soudage. 1,5 kJ/mm, calculée à partir du courant, de la tension et de la vitesse d’avance dans le calculateur d’énergie de soudage.
- Résultat. Préchauffage de 120 °C. Le calculateur donne aussi la plage de température entre passes : de 120 °C jusqu’à environ 250 °C — au-delà, la ténacité baisse dans les aciers de construction ordinaires.
Utilisez des électrodes rutiles (HD 12) sur le même joint et le préchauffage monte à 170 °C. C’est généralement un meilleur argument en faveur des électrodes basiques que tout autre.
Les aciers qui se soudent mal — et pourquoi
Aciers à haute teneur en carbone et aciers trempants
C45, 30ChGSA, aciers à ressorts et aciers à outils, groupe 11 et aciers trempés et revenus du groupe 3. Le carbone et les éléments d’alliage produisent de la martensite dure dans la ZAT. Un CE de 0,56 (C45) est le haut de la plage limitée ; 0,67 (30ChGSA) est dans la plage mauvaise, avec un préchauffage de 200–350 °C, maintenu pendant le soudage, et un traitement thermique après soudage. La dureté de la ZAT se contrôle par essai de dureté — notre convertisseur de dureté convertit HV, HB et HRC. Les aciers du groupe 3 ne se soudent jamais au jugé : ils ont une fenêtre étroite d’énergie de soudage et de préchauffage et exigent une procédure qualifiée.
Aciers inoxydables
Les nuances austénitiques (groupe 8) se soudent sans préchauffage mais avec une faible énergie de soudage. Leurs problèmes sont la fissuration à chaud quand la soudure manque de ferrite, et la sensibilisation à la corrosion intergranulaire en cas de surchauffe. La composition du métal fondu se lit sur le diagramme de Schaeffler — notre calculateur d’équivalents chrome et nickel montre dans quelle région tombe la soudure ; l’objectif est quelques pour cent de ferrite, pas le maximum possible. Les nuances martensitiques (groupe 7) se comportent plutôt comme les aciers trempants : elles durcissent, donc elles exigent un préchauffage et un revenu. L’assemblage de l’inox avec l’acier au carbone est un sujet à part — aciers dissemblables.
Fonte
La fonte contient plusieurs fois plus de carbone que l’acier, et dans la fonte grise il est présent sous forme de graphite. Au soudage, la zone voisine de la soudure devient blanche et se fissure. Il y a deux voies : à chaud — toute la pièce chauffée à 500–600 °C et refroidie lentement — ou à froid, par cordons courts avec des électrodes au nickel. Détails et choix des électrodes dans souder la fonte.
Acier galvanisé
L’acier sous le revêtement se soude généralement bien — le problème, c’est le zinc. Il s’évapore dans l’arc, provoque porosités et projections, et les fumées déclenchent la fièvre des fondeurs : des symptômes grippaux le soir après le travail. Meulez le revêtement à l’endroit de la soudure, utilisez une aspiration locale et arrêtez si des symptômes apparaissent. Les règles sont dans fumées de soudage et ventilation. Après le soudage, protégez le joint avec une peinture riche en zinc, car le revêtement a été détruit.
Erreurs courantes dans l’appréciation de la soudabilité
- Le CE pris dans la norme au lieu du certificat. L’analyse maximale surestime le CE ; une coulée réelle peut être nettement meilleure — ou pire, si l’acier est d’origine inconnue.
- Utiliser le groupe ISO/TR 15608 pour fixer le préchauffage. Le groupe 1.2 couvre des aciers de CE très différents ; la température vient de la composition.
- Ignorer l’épaisseur. Un acier qui n’exige pas de préchauffage en tôle de 8 mm en exigera certainement en tôle forte de 40 mm.
- Des électrodes rutiles sur un joint épais et bridé. L’hydrogène HD 12 relève le préchauffage de plusieurs dizaines de degrés.
- Préchauffer d’« un petit coup de chalumeau ». Ce qui compte, c’est la température dans toute l’épaisseur des deux côtés du joint, mesurée avec une craie thermosensible ou un thermomètre.
- Traiter un acier inconnu comme du S235. La ferraille, les vieilles structures et les pièces de machines peuvent être en acier trempant ; dans ce cas, prévoyez un préchauffage et des électrodes à faible teneur en hydrogène.
Sources pour les groupes de matériaux : les pages d’aperçu de l’ISO/TR 15608:2017 (standards.iteh.ai, tableau 1) et le résumé des groupes ISO/TR 15608 sur ped-online.com. Le CE, le CET et les températures de préchauffage sont calculés avec les formules des calculateurs de ce site.
Questions fréquentes
Qu’est-ce que la soudabilité ?
L’aptitude d’un acier à donner un assemblage soudé aux propriétés exigées avec une procédure et une conception données. Elle dépend de la composition chimique (surtout le carbone et les éléments qui augmentent la trempabilité), de l’épaisseur et du bridage du joint, et du procédé : hydrogène apporté par le consommable, énergie de soudage et préchauffage. Le même acier peut se souder facilement en tôle mince et exiger un préchauffage en tôle forte.
Comment vérifier la soudabilité d’un acier ?
Le plus rapide est le carbone équivalent CE (IIW) : CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15, à partir du certificat de laminage. Jusqu’à 0,40 la soudabilité est bonne, de 0,40 à 0,60 limitée (préchauffage 100–200 °C, électrodes à faible teneur en hydrogène), au-dessus de 0,60 mauvaise. La température de préchauffage réelle se calcule à partir du CET, de l’épaisseur, de l’hydrogène et de l’énergie de soudage selon la NF EN 1011-2.
Le S355 exige-t-il un préchauffage ?
Cela dépend de l’épaisseur et de l’hydrogène. Pour un S355J2 avec un CET de 0,34 et une énergie de soudage de 1,5 kJ/mm, la méthode B de la NF EN 1011-2 donne environ 75 °C à 20 mm avec des électrodes basiques (HD 4) et environ 120 °C avec des électrodes rutiles (HD 12) ; à 40 mm, c’est 120 et 170 °C. La tôle mince n’en demande généralement pas.
Le C45 (AISI 1045) est-il soudable ?
Oui, avec des restrictions. À la composition maximale de la norme, son CE est d’environ 0,56 — le haut de la plage limitée. Il demande un préchauffage, des électrodes à faible teneur en hydrogène et un refroidissement lent ; les pièces critiques reçoivent un revenu après soudage. Dans l’ISO/TR 15608, les aciers à plus de 0,30 % de carbone relèvent du groupe 11.
Que signifie le groupe 1.2 dans l’ISO/TR 15608 ?
Les aciers à limite d’élasticité minimale spécifiée supérieure à 275 et jusqu’à 360 N/mm², dans les limites de composition du groupe 1 — typiquement le S355. Le groupe 1.1 correspond à une limite d’élasticité jusqu’à 275 N/mm² (p. ex. S235), le 1.3 aux aciers à grain fin normalisés au-dessus de 360 N/mm². Les groupes définissent le domaine de validité de la qualification des soudeurs et des modes opératoires ; ils ne servent pas à calculer le préchauffage.
Pourquoi l’inox se soude-t-il sans préchauffage ?
L’inox austénitique (p. ex. 304, 316L) ne trempe pas comme l’acier au carbone, donc la martensite dans la ZAT n’est pas le risque. Ses problèmes sont autres : fissuration à chaud quand le métal fondu contient trop peu de ferrite, et perte de résistance à la corrosion en cas de surchauffe. On le soude donc à faible énergie de soudage, et le métal d’apport est choisi pour laisser quelques pour cent de ferrite dans la soudure.
Mis à jour :