Fumées de soudage et ventilation
Les fumées de soudage sont de la vapeur de métal condensée, avec des particules submicroniques, ce qui veut dire qu’elles atteignent la partie la plus profonde du poumon. Depuis 2017, elles sont toutes classées cancérogènes du groupe 1.
Qu’est-ce que la fumée de soudage et que contient-elle
La fumée n’est pas la fumée d’une combustion. C’est du métal vaporisé dans l’arc puis condensé en particules extrêmement fines, plus les gaz que l’arc crée à partir de l’air ambiant et de tout revêtement présent sur le métal.
| Matériau | Ce que contiennent les fumées | Danger principal |
|---|---|---|
| Acier non allié | Fe₂O₃, MnO, SiO₂ | Bronchite chronique et pneumoconiose ; le manganèse attaque le système nerveux |
| Acier inoxydable | Cr(VI), Ni, Fe₂O₃ | Chrome hexavalent et nickel — cancérogènes |
| Acier galvanisé | ZnO, Fe₂O₃ | Fièvre des fondeurs, quelques heures après le travail |
| Aluminium | Al₂O₃, O₃ | L’ozone est créé par le rayonnement de l’arc et irrite les poumons |
| Revêtements et peintures | CO, NOₓ | Décomposition thermique des revêtements : gaz toxiques, pas seulement des fumées |
Quelle quantité de fumées votre procédé produit
Avant de savoir si vous êtes sous la valeur limite, il faut savoir combien de fumées il y a au total. L’écart entre les procédés est plus grand que tout ce que vous gagnerez ensuite avec la ventilation.
| Procédé | ISO 4063 | Fumées, mg/s |
|---|---|---|
| TIG | 141 | < 1 |
| Soudage oxyacétylénique | 311 | < 1 |
| Électrode rutile | 111 | 3–8 |
| Électrode basique | 111 | 5–12 |
| MAG, fil plein | 135 | 2–8 |
| Fil fourré, sous gaz | 136 | 5–20 |
| Fil fourré autoprotégé | 114 | 10–25 |
La valeur dépend du courant, du fil et du gaz ; une évaluation des risques la prend donc dans la fiche technique du consommable ou dans la DGUV Information 209-016. Ce qui compte ici, c’est le rapport : entre le TIG et le fil autoprotégé, il est de plusieurs dizaines, et c’est lui qui décide si la ventilation générale suffit.
Utiliser le tableau des émissions de fumées : un exemple chiffré
Le tableau donne des milligrammes par seconde de temps d’arc ; multipliés par 3 600, cela donne des grammes par heure d’arc. MAG fil plein à 8 mg/s : 8 × 3 600 = 28 800 mg, soit 28,8 g de fumées par heure d’arc (7,2 g à 2 mg/s). TIG sous 1 mg/s : moins de 3,6 g. Fil autoprotégé à 25 mg/s : 90 g.
Hypothèse : un poste de 8 heures avec l’arc allumé 30 % du temps, soit 8 640 secondes. Un soudeur produit alors 17,3–69,1 g en MAG fil plein, moins de 8,6 g en TIG et 86,4–216 g en fil autoprotégé. Mettez votre propre temps d’arc ; le rapport de plusieurs dizaines de fois demeure.
Pourquoi cela décide si la ventilation générale suffit
La ventilation générale dilue : les fumées par heure divisées par l’air neuf par heure donnent la moyenne de la pièce. Prenons une cible ronde de 1 mg/m³ — choisie pour le calcul, pas une valeur limite. Moyenné sur le poste ci-dessus, le MAG à 8 mg/s émet 8 640 mg par heure et demande 8 640 m³ d’air neuf par heure : dans une travée de 20 × 10 × 6 m (1 200 m³), cela fait 7,2 renouvellements d’air par heure, pour une seule torche. Le TIG demande moins de 1 080 m³/h (0,9 renouvellement), le fil autoprotégé à 25 mg/s 27 000 m³/h (22,5).
La dilution est réaliste pour du TIG occasionnel dans un grand local, pas pour du MAG, du fil fourré ou de l’électrode enrobée en production — et elle ne tient que pour la moyenne, alors que le panache passe d’abord dans votre zone de respiration. Les valeurs limites par composant sont bien inférieures à 1 mg/m³ (manganèse 0,05 mg/m³ fraction alvéolaire, tableau ci-dessous). Le calcul mène à l’aspiration à la source.
Ce qui est autorisé : valeurs limites d’exposition aux fumées de soudage
| Substance | Limite, mg/m³ | Fraction | Statut | Origine |
|---|---|---|---|---|
| Chrome hexavalent Cr(VI) | 0,005 | alvéolaire | contraignante dans l’UE | Électrodes pour inox et au chrome — la pire ligne de la liste |
| Nickel et ses composés Ni | 0,01 | alvéolaire | contraignante dans l’UE | Inox, alliages de nickel, fil d’apport pour fonte |
| Manganèse Mn | 0,2 / 0,05 | inhalable / alvéolaire | indicative (VLEP) | Presque tous les aciers : le manganèse est dans le fil comme dans l’enrobage |
| Dioxyde d’azote NO₂ | 0,96 | gaz | indicative (VLEP) | L’arc le fabrique à partir de l’air ; pire en soudage oxyacétylénique et en coupage plasma |
| Monoxyde de carbone CO | 23 | gaz | indicative (VLEP) | CO₂ qui se décompose dans l’arc en MAG ; dangereux en espace confiné |
| Ozone O₃ | 0,2 | gaz | nationale | Ultraviolets de l’arc agissant sur l’oxygène de l’air : TIG et MIG sur aluminium |
| Oxyde de zinc ZnO | 0,1 | alvéolaire | nationale | Galvanisation — c’est ce qui provoque la fièvre des fondeurs |
| Oxydes de fer Fe₂O₃ | 5 | inhalable | nationale | Tout acier ; compté comme poussière, sans valeur européenne propre |
Valeurs européennes. Les limites nationales peuvent être plus strictes, et ce sont elles qui s’appliquent au poste de travail — consultez la liste de votre autorité nationale. L’aspiration se choisit selon l’ISO 21904 ; les demi-masques sont marqués selon l’EN 149.
Les fumées de soudage sont-elles dangereuses ? Pourquoi elles passent en premier en sécurité de soudage
Les autres dangers se font sentir : le coup d’arc fait mal en quelques heures, une étincelle allume un feu en quelques minutes, une décharge se sent tout de suite (sécurité incendie, sécurité électrique). Les fumées, zinc mis à part, ne provoquent rien de perceptible le jour même ; les maladies pulmonaires, l’atteinte des nerfs par le manganèse et le cancer s’installent sur des années. C’est pourquoi une évaluation des risques, et la TRGS 528, commencent par les fumées. Un masque respiratoire n’est qu’un maillon de cette chaîne (protection respiratoire).
Maîtrise des fumées de soudage : la hiérarchie

1. Éliminer. Meulez la galvanisation et la peinture sur au moins 25 mm du joint avant de souder — cela améliore aussi la soudure, car ces revêtements provoquent des porosités.
2. Substituer. Un procédé ou un produit d’apport à moindres fumées quand le travail le permet. Le TIG produit bien moins de fumées que le fil fourré ; une électrode à faibles fumées en produit moins qu’une électrode standard.
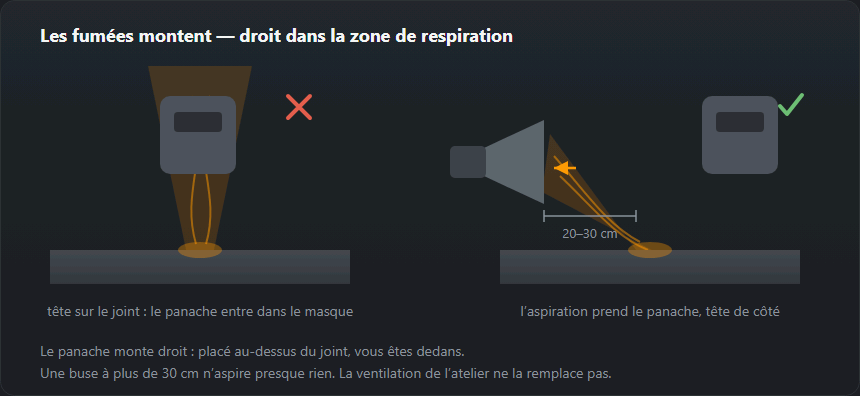
3. Aspirer à la source. Un bras d’aspiration placé à environ 300 mm de l’arc, ou un système d’aspiration sur la torche. C’est la mesure qui marche vraiment, et son efficacité s’effondre avec la distance — à 600 mm, un bras d’aspiration capte une fraction de ce qu’il capte à 300.
4. Ventilation générale. Elle dilue ce qui échappe à l’aspiration. Elle ne la remplace pas.
5. Protection respiratoire. FFP3 ou appareil à ventilation assistée, comme dernière barrière et non comme première.
Où vous vous placez
Le panache monte. Se tenir juste au-dessus du joint met votre visage dedans, et aucune ventilation générale n’y change rien. Gardez la tête sur le côté du panache, et utilisez le bras d’aspiration pour tirer les fumées loin de vous plutôt que devant vous.
Sur un établi, placez l’aspiration de l’autre côté du joint pour que le flux s’éloigne de votre visage. Cela paraît évident, et pourtant on le fait régulièrement dans l’autre sens.
Aspiration à la source : comment placer l’aspiration des fumées
À environ 300 mm de l’arc, déplacée avec le joint. Chaque type a son défaut :
- Bras d’aspiration avec hotte — tout procédé et toute forme de pièce, mais seulement si le soudeur la déplace sans cesse.
- Aspiration par fente — le long du bord d’un établi — rien à déplacer pour des cordons courts et fixes ; sur des pièces hautes, le panache monte hors de portée.
- Table aspirante — petites pièces seulement ; une grosse pièce bouche la grille, et l’arc doit rester près de la surface.
- Aspiration sur la torche (MIG/MAG, fil fourré) — toujours à la source, même sur chantier ; torche plus lourde, et une aspiration trop forte arrache le gaz.
Comment le vérifier, et les erreurs habituelles
Demandez à un collègue d’observer de côté pendant que vous soudez : les fumées doivent se courber vers la hotte directement depuis l’arc, sans monter d’abord devant le masque. Défauts typiques : hotte derrière le soudeur ou au-dessus de la tête, si bien que le panache croise le visage ; flexible plié ou percé ; filtre colmaté (le bruit reste, le débit d’air disparaît — lisez l’indicateur de l’appareil) ; hotte jamais déplacée après le premier joint ; aspiration si proche qu’elle arrache le gaz de protection et provoque des porosités — écartez légèrement la hotte plutôt que de couper l’aspiration.
Unités de filtration : classes W1, W2, W3
Les unités de filtration sont essayées selon l’EN ISO 15012-1. D’après ABICOR BINZEL et arbeitsschutz-schweissen.de : W1 — au moins 95 % de séparation, acier non allié et faiblement allié ; W2 — plus de 98 %, acier allié avec 5–30 % de Ni et Cr ; W3 — plus de 99 %, acier fortement allié et alliages de nickel au-delà de 30 %. La classe décrit l’air qui sort de l’appareil, pas ce que capte la hotte.
Comment ventiler un atelier de soudage
De l’air neuf, pas seulement de l’extraction. Chaque mètre cube rejeté doit revenir ; sans apport d’air prévu, il entre en courants d’air, les aspirations sont moins efficaces et en hiver on ferme tout. Apport en bas, extraction en haut.
Un portail ouvert n’est pas une solution. Les jours de vent, il souffle le panache au visage du soudeur voisin et arrache le gaz à la torche ; par temps calme, il ne fait rien. Un ventilateur au sol revient au même : il déplace les fumées, il ne les élimine pas.
Recyclage. Réinjecter l’air filtré économise du chauffage et est courant pour l’acier non allié. Pour l’inox et les alliages de nickel (Cr(VI), nickel), les mêmes sources disent que l’Allemagne le réserve aux unités W3 testées par l’IFA ; sinon l’air est rejeté à l’extérieur.
Cas particuliers : inox, galvanisé, peint, aluminium, espaces confinés
Acier inoxydable. Chrome hexavalent et nickel, les limites les plus strictes du tableau : l’aspiration est obligatoire, et un masque en plus se justifie — voir fumées d’inox et Cr(VI).
Acier galvanisé. Meulez le zinc et soudez avec aspiration. Si fièvre, frissons ou goût métallique apparaissent le soir : arrêtez de souder du galvanisé, prenez l’air, prévenez le chef d’équipe, consultez un médecin si la respiration est difficile ou si cela ne passe pas.
Métal peint et apprêté. Les revêtements brûlent en gaz que le tableau des fumées ne liste pas : enlevez-les d’abord de la zone de soudure (avec aspiration — le meulage fait de la poussière ; la vieille peinture peut contenir du plomb). Pas de dégraissants chlorés près de l’arc : les UV les transforment en phosgène.
Aluminium. Le métal brillant réfléchit les UV de l’arc, ce qui fabrique de l’ozone dans l’air ambiant plutôt que dans le panache — une hotte le capte moins bien, la ventilation générale compte donc davantage (souder l’aluminium).
Espaces confinés. À l’intérieur d’une cuve, d’un récipient ou d’une gaine, les fumées s’accumulent au lieu de se disperser, et l’argon et le CO₂, plus lourds que l’air, chassent l’oxygène de bas en haut — là où se trouve le soudeur. Ventilation forcée à l’air frais (jamais à l’oxygène), surveillance continue de l’oxygène, bouteilles laissées à l’extérieur, un permis de travail et quelqu’un qui surveille dehors. C’est le scénario qui tue des soudeurs parfaitement compétents en soudage.
Traité séparément et en détail
Le choix d’un masque, d’une cagoule à ventilation assistée ou d’une aspiration est traité dans la protection respiratoire, et le cas le plus difficile dans les fumées d’acier inoxydable : chrome hexavalent, nickel et la limite qui s’applique dans toute l’UE.
Le principe STOP : l’ordre légal derrière la hiérarchie
L’ordre n’est pas une préférence mais une exigence de la directive-cadre : d’abord supprimer le danger, puis l’arrêter par des équipements, puis changer l’organisation du travail, et seulement à la fin équiper la personne.
| Étape | Signification | En soudage, cela donne |
|---|---|---|
| S — Substitution | Supprimer le danger ou le remplacer par un danger moindre | Un autre procédé ou consommable : TIG plutôt que fil fourré, une électrode à faibles fumées, un galvanisé meulé avant soudage |
| T — Mesures techniques | Arrêter le danger à la source par un équipement, avant qu’il n’atteigne quiconque | Aspiration à l’arc à moins de 300 mm, aspiration sur la torche, ventilation du poste de travail. C’est la mesure qui fonctionne vraiment |
| O — Mesures organisationnelles | Changer l’organisation du travail : qui, où, combien de temps et après quelle formation | Rotation des soudeurs sur les longs cordons, un poste dédié, un permis de feu, une surveillance formée |
| P — Protection individuelle | Protéger la personne — la dernière ligne de défense, pas la première | Masque, gants à crispin, vêtements EN ISO 11611, FFP3 ou ventilation assistée. Cela complète l’aspiration, sans la remplacer |
Le corpus réglementaire allemand
Si vous travaillez en Allemagne, ou comptez le faire, voici les documents que l’employeur établit et auxquels se réfère l’inspecteur. La TRGS 528 en est l’axe : elle décide si la ventilation suffit pour votre travail ou si l’aspiration et le suivi de santé deviennent obligatoires.
| Document | Ce qu’il régit |
|---|---|
| TRGS 528 Schweißtechnische Arbeiten | La règle allemande de référence pour les travaux de soudage : évaluation des risques, classement des fumées, quand la ventilation suffit et quand l’aspiration et la surveillance médicale deviennent obligatoires |
| DGUV Information 209-010 Lichtbogenschweißen | Le soudage à l’arc en pratique : le poste, les cabines, les écrans, l’aspiration, le travail en espace confiné |
| DGUV Information 209-016 Schadstoffe beim Schweißen | Substances dangereuses : ce que produit chaque procédé et chaque matériau, en quelle quantité, et ce qui la limite |
| DGUV Regel 100-500 Kapitel 2.26: Schweißen, Schneiden | Comment organiser le soudage et le coupage sur site, travaux par point chaud compris |
| ASR A3.6 Lüftung | Ventilation des locaux de travail : le taux de renouvellement d’air sur lequel repose l’évaluation TRGS 528 |
Questions fréquentes
Les fumées de soudage sont-elles vraiment classées cancérogènes ?
Oui. En 2017, le CIRC a reclassé toutes les fumées de soudage dans le groupe 1 des cancérogènes — cancérogènes pour l’homme — et pas seulement la fraction de l’acier inoxydable. C’est ce reclassement qui explique que le contrôle des exigences d’aspiration se soit durci en Europe par la suite.
Une porte ouverte suffit-elle comme ventilation ?
Non, et la raison tient à l’endroit où vont les fumées. Le panache monte droit devant votre visage en direction du toit. La ventilation générale dilue l’air de l’atelier ; elle ne fait rien contre le panache concentré dans votre zone de respiration. Il faut pour cela une aspiration locale à l’arc.
Qu’est-ce que la fièvre des fondeurs (fièvre des métaux) ?
Des symptômes grippaux — fièvre, courbatures, frissons — qui démarrent quelques heures après le soudage d’acier galvanisé, par inhalation d’oxyde de zinc. Elle passe en un jour ou deux et c’est un avertissement, pas un rite de passage : elle signifie que vous avez inhalé une dose importante de quelque chose que vous n’auriez pas dû respirer.
Quelle quantité de fumées produit le soudage MAG ?
Avec un fil plein, environ 2–8 mg par seconde d’arc, soit 7,2–28,8 g par heure d’arc ; sur un poste de 8 heures avec 30 % de temps d’arc, 17,3–69,1 g. Le TIG en produit moins de 1 mg/s. La valeur exacte pour une évaluation des risques vient de la fiche technique du produit d’apport ou de la DGUV Information 209-016.
À quelle distance de l’arc placer l’aspiration des fumées ?
À environ 300 mm au plus, sur le côté et légèrement au-dessus du joint, et déplacée avec le travail. À 600 mm, un bras n’en capte qu’une fraction. Si la soudure devient poreuse, l’aspiration arrache le gaz de protection.
Un ventilateur suffit-il pour ventiler le soudage ?
Non. Un ventilateur déplace le panache sans l’éliminer, le souffle sur la personne suivante et arrache le gaz de protection, ce qui provoque des porosités. À l’intérieur, il faut une aspiration à l’arc plus une ventilation générale avec un apport d’air neuf prévu.
Mis à jour :