Сварочный аэрозоль и вентиляция
Дым от сварки — это не «копоть», а взвесь металлических частиц размером в доли микрона, которые проходят в лёгкие насквозь. Опасность здесь в том, что она ничем себя не выдаёт: неприятный запах слишком слабый сигнал.
Из чего состоит дым
Состав зависит не от процесса, а от того, что вы варите и чем.
| Материал | Что в дыме | Главная опасность |
|---|---|---|
| Нелегированная сталь | Fe₂O₃, MnO, SiO₂ | Пылевой бронхит и пневмокониоз, марганец бьёт по нервной системе |
| Нержавеющая сталь | Cr(VI), Ni, Fe₂O₃ | Шестивалентный хром и никель — канцерогены |
| Оцинкованная сталь | ZnO, Fe₂O₃ | Литейная лихорадка через несколько часов после работы |
| Алюминий | Al₂O₃, O₃ | Озон рождается от излучения дуги, раздражает лёгкие |
| Покрытия и краски | CO, NOₓ | Термическое разложение покрытий: токсичные газы, а не только дым |
Сколько дыма даёт ваш процесс
Прежде чем считать, укладываетесь ли вы в предел, стоит знать, сколько дыма вообще образуется. Разница между процессами больше всего, что вы потом сделаете с вентиляцией.
| Процесс | ISO 4063 | Дым, мг/с |
|---|---|---|
| TIG | 141 | < 1 |
| Газовая сварка | 311 | < 1 |
| Рутиловый электрод | 111 | 3–8 |
| Основной электрод | 111 | 5–12 |
| MAG, сплошная проволока | 135 | 2–8 |
| Порошковая в газе | 136 | 5–20 |
| Порошковая самозащитная | 114 | 10–25 |
Значение зависит от тока, проволоки и газа, поэтому для оценки риска его берут из паспорта расходника или из DGUV Information 209-016. Важно здесь отношение: между TIG и самозащитной проволокой разница в десятки раз, и она же решает, хватит ли общей вентиляции.
Как пользоваться таблицей количества дыма: разбор на числах
Таблица даёт миллиграммы в секунду горения дуги; умножив на 3600, получаем граммы за час горения. MAG сплошной проволокой при 8 мг/с: 8 × 3600 = 28 800 мг, то есть 28,8 г дыма за час горения дуги (при 2 мг/с — 7,2 г). TIG меньше 1 мг/с: меньше 3,6 г. Самозащитная порошковая проволока при 25 мг/с: 90 г.
Допущение: 8-часовая смена, дуга горит 30 % времени, то есть 8640 секунд. Тогда один сварщик за смену выделяет 17,3–69,1 г дыма сплошной проволокой MAG, меньше 8,6 г на TIG и 86,4–216 г самозащитной проволокой. Подставьте своё время горения — на прихватках и подгонке меньше, на длинных угловых швах больше; разница в десятки раз остаётся.
Почему это решает, хватит ли общей вентиляции
Общеобменная вентиляция работает разбавлением: дым за час, делённый на свежий воздух за час, даёт среднюю концентрацию в цехе. Чтобы увидеть масштаб, возьмём круглую цель 1 мг дыма на м³ — число для арифметики, а не норматив. В среднем за смену, как выше, MAG при 8 мг/с даёт 8640 мг в час и требует 8640 м³ свежего воздуха в час: в пролёте 20 × 10 × 6 м (1200 м³) это 7,2 обмена воздуха в час — на одну горелку. TIG нужно меньше 1080 м³/ч (0,9 обмена), самозащитной проволоке при 25 мг/с — 27 000 м³/ч (22,5).
Для эпизодического TIG в большом цехе разбавление реально, для MAG, порошковой проволоки и электродов на производстве — нет; и оно держит только среднее, а факел проходит через зону дыхания раньше, чем с чем-нибудь смешается. Пределы для отдельных веществ намного ниже 1 мг/м³ (марганец 0,05 мг/м³ по респирабельной фракции, таблица ниже). Арифметика приводит к улавливанию у источника.
Сколько можно: предельные концентрации
| Вещество | Предел, мг/м³ | Фракция | Статус | Откуда в дыме |
|---|---|---|---|---|
| Шестивалентный хром Cr(VI) | 0,005 | респирабельная | обязательный в ЕС | Нержавейка и электроды с хромом — самая опасная строка списка |
| Никель и его соединения Ni | 0,01 | респирабельная | обязательный в ЕС | Нержавейка, никелевые сплавы, проволока по чугуну |
| Марганец Mn | 0,2 / 0,05 | вдыхаемая / респирабельная | ориентировочный (IOELV) | Почти любая сталь: марганец есть и в проволоке, и в обмазке |
| Диоксид азота NO₂ | 0,96 | газ | ориентировочный (IOELV) | Дугой делается из воздуха; больше всего при газовой сварке и плазменной резке |
| Оксид углерода CO | 23 | газ | ориентировочный (IOELV) | Распад CO₂ в дуге при MAG, опасен в замкнутом объёме |
| Озон O₃ | 0,2 | газ | национальный | УФ дуги из кислорода воздуха: TIG и MIG по алюминию |
| Оксид цинка ZnO | 0,1 | респирабельная | национальный | Оцинковка — она даёт литейную лихорадку |
| Оксиды железа Fe₂O₃ | 5 | вдыхаемая | национальный | Любая сталь; считается как пыль, своего значения в ЕС нет |
Значения европейские. Национальные бывают строже, и на рабочем месте действуют именно они — смотрите список своего надзора. Вытяжку подбирают по ISO 21904, полумаски обозначает EN 149.
Опасен ли сварочный дым? Почему в безопасности сварки он на первом месте
Остальные опасности заявляют о себе сами: ожог глаз дугой болит через несколько часов, искра поджигает за минуты, удар током чувствуется сразу (огневые работы, электробезопасность). Дым — кроме цинка — в тот же день ничего ощутимого не делает; пневмокониоз, поражение нервной системы марганцем и рак накапливаются годами. Поэтому оценка риска при сварке начинается с дыма, а немецкая TRGS 528 построена вокруг него. Респиратор — лишь одно звено этой цепи (защита органов дыхания).
Хлорсодержащие растворители (трихлорэтилен и родственные) под ультрафиолетом дуги разлагаются с образованием фосгена — боевого отравляющего вещества. Опасность реальна даже от остатков на ветоши поблизости. Для обезжиривания перед сваркой применяют средства без хлора, а ёмкости с растворителем держат вне зоны сварки.
Почему открытые ворота не помогают

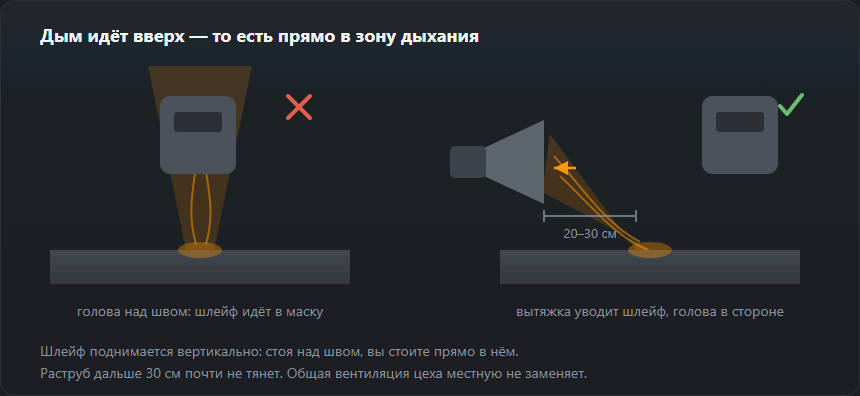
Общий воздухообмен разбавляет аэрозоль по объёму цеха. Но концентрация, которая имеет значение, — та, что в зоне дыхания, под маской, в тридцати сантиметрах от дуги. Там она в разы выше средней по помещению, и проветривание на неё почти не влияет.
Работает то, что убирает дым в точке образования:
- Местная вытяжка с поворотным раструбом. Правило простое: раструб не дальше своего диаметра от шва, иначе он тянет воздух, а не дым.
- Вытяжка в горелке для MIG/MAG — забирает у самого сопла.
- Стол с нижним отсосом для мелких деталей.
- Положение головы. Дым идёт вверх; если наклоняться прямо над швом, вы дышите им в самой высокой концентрации. Смещение головы в сторону от факела — приём, который ничего не стоит.
Когда нужен респиратор
Респиратор — не замена вытяжке, а дополнение к ней: в замкнутых объёмах, при работе по нержавейке и оцинковке, на монтаже, где вытяжку не поставить. Обычная противопылевая маска-лепесток от металлического дыма защищает слабо; берут полумаску с фильтром соответствующего класса или маску с принудительной подачей воздуха.
Улавливание у источника: как поставить отсос
В пределах примерно 300 мм от дуги и с перестановкой вслед за швом. У каждого типа своя оговорка:
- Поворотный рукав с воронкой — для любого процесса и любой формы детали, но только если сварщик постоянно его переставляет.
- Щелевой отсос по краю стола — ничего не нужно двигать на коротких швах в одном месте; у высоких деталей факел поднимается выше зоны его действия.
- Стол с нижним отсосом — только для мелких деталей; крупная деталь перекрывает решётку, а дуга должна быть близко к столу.
- Горелка с отсосом (MIG/MAG, порошковая проволока) — всегда у источника, в том числе на монтаже; зато горелка тяжелее, а избыточная тяга уносит защитный газ.
Как проверить работу отсоса и типичные ошибки
Попросите напарника посмотреть сбоку, пока вы варите: дым должен загибаться в воронку сразу от дуги, а не сначала подниматься мимо щитка. Типичные ошибки: воронка за спиной сварщика или над головой — факел тянется через лицо; шланг перегнут или пробит; фильтр забит (шум остаётся, расход пропадает — смотрите на индикатор агрегата); воронку не переставляли с первого шва; тяга так близко, что срывает газовую защиту и в шве появляются поры — тогда сместите воронку чуть в сторону, а не выключайте её.
Фильтровальные агрегаты: классы W1, W2, W3
Агрегаты для сварочного дыма испытывают по EN ISO 15012-1. По данным ABICOR BINZEL и arbeitsschutz-schweissen.de: W1 — степень очистки не менее 95 %, для нелегированной и низколегированной стали; W2 — более 98 %, для легированной стали с 5–30 % никеля и хрома; W3 — более 99 %, для высоколегированной стали и никелевых сплавов свыше 30 %. Класс говорит о воздухе на выходе из агрегата, а не о том, сколько дыма ловит воронка.
Как вентилировать сварочный цех
Приток, а не только вытяжка. Каждый выброшенный кубометр должен вернуться; без организованного притока он входит сквозняком через щели и ворота, отсосы дают меньше паспортного, а зимой всё закрывают. Приток внизу, вытяжка вверху — туда, куда и так поднимается тёплый факел.
Открытые ворота — не решение. В ветер они задувают факел в лицо соседу и срывают защитный газ у горелки, в штиль не делают ничего. Напольный вентилятор — то же самое: он двигает дым, но не удаляет его.
Рециркуляция. Возврат очищенного воздуха в цех экономит отопление и для нелегированной стали обычен. Для нержавейки и никелевых сплавов (хром(VI), никель) в Германии, по тем же источникам, он допускается только через агрегаты W3, проверенные IFA; иначе воздух выбрасывают наружу.
Особые случаи: нержавейка, оцинковка, краска, алюминий, замкнутые объёмы
Нержавейка. Хром(VI) и никель — самые низкие пределы в таблице: отсос обязателен, респиратор сверх него оправдан — см. дым нержавейки и хром(VI).
Оцинковка. Снять цинк в зоне шва и варить с отсосом. Если вечером появились температура, озноб или металлический привкус во рту: в этот день оцинковку больше не варить, выйти на свежий воздух, сообщить мастеру, при одышке или если не проходит — к врачу.
Окрашенный и загрунтованный металл. Покрытия разлагаются в дуге на газы, которых в таблице дыма нет вообще: снимите их в зоне шва до сварки (с отсосом — зачистка пылит; старые краски могут содержать свинец). Никаких хлорсодержащих обезжиривателей у дуги: ультрафиолет превращает их в фосген.
Алюминий. Блестящий металл отражает ультрафиолет дуги, который образует озон в окружающем воздухе — не в факеле, поэтому воронка ловит его хуже и общая вентиляция важнее, чем на стали (сварка алюминия).
Замкнутые объёмы. Аргон и CO₂ тяжелее воздуха и вытесняют кислород снизу: кислород контролировать непрерывно, баллоны оставить снаружи, проветривать свежим воздухом — никогда кислородом. Плюс наряд-допуск, наблюдающий снаружи и план эвакуации.
Отдельно и подробно
Подбор полумаски, наддува и отсоса разобран в защите органов дыхания, а самый тяжёлый случай — дым нержавеющей стали: шестивалентный хром, никель и предел, действующий в Евросоюзе.
Оцинковка
Сварка по оцинкованному металлу даёт литейную лихорадку: через несколько часов после работы поднимается температура, знобит, ломает — состояние похоже на грипп и проходит за сутки. Это не безобидно и повторяется каждый раз. Правильный порядок: удалить цинк механически в зоне шва на 25–50 мм в каждую сторону и работать с вытяжкой.
Конкретные предельно допустимые концентрации устанавливает национальное законодательство и они периодически пересматриваются — сверяйтесь с действующими требованиями и с инструктажем у работодателя.
Очерёдность мер: почему СИЗ идут последними
Очерёдность — не вопрос вкуса, а требование рамочной директивы: сначала убирают опасность, потом останавливают её техникой, потом меняют организацию работы, и только в конце одевают человека.
| Шаг | Что это значит | При сварке это |
|---|---|---|
| S — Замена | Убрать источник опасности или заменить его менее опасным | Другой метод или другой присадочный материал: TIG вместо порошковой проволоки, малодымящий электрод, оцинковка снята до сварки |
| T — Технические меры | Остановить опасность у источника техникой, до того как она дойдёт до человека | Вытяжка у дуги на расстоянии до 300 мм, отсос на горелке, вентиляция поста. Это и есть та мера, которая работает |
| O — Организационные меры | Изменить организацию работы: кто, где, сколько времени и после какого обучения | Смена людей на длинных швах, выделенный пост, наряд на огневые работы, обученный надзор |
| P — Средства индивидуальной защиты | Защищать самого человека — последняя линия, а не первая | Щиток, краги, костюм EN ISO 11611, FFP3 или маска с подачей воздуха. Не заменяет вытяжку, а дополняет её |
Немецкий свод правил
Если вы работаете или собираетесь работать в Германии, именно эти документы показывает работодатель и проверяет надзор. Ось всего — TRGS 528: от неё зависит, хватит ли на вашей работе вентиляции или обязательны вытяжка и медосмотры.
| Документ | Что регулирует |
|---|---|
| TRGS 528 Schweißtechnische Arbeiten | Главный документ по сварочным работам в Германии: оценка риска, классификация дыма, когда хватает вентиляции, а когда обязательны вытяжка и медосмотры |
| DGUV Information 209-010 Lichtbogenschweißen | Практика дуговой сварки: рабочее место, кабины, экраны, вытяжки, работа в замкнутых объёмах |
| DGUV Information 209-016 Schadstoffe beim Schweißen | Вредные вещества: что образуется при каждом методе и материале, сколько его и чем это ограничивают |
| DGUV Regel 100-500 Kapitel 2.26: Schweißen, Schneiden | Правила ведения сварочных и резательных работ на предприятии, включая огневые работы |
| ASR A3.6 Lüftung | Вентиляция рабочих помещений: кратность воздухообмена, на которую опирается оценка по TRGS 528 |
Частые вопросы
Правда ли, что молоко помогает?
Нет. Это устойчивый миф: молоко не выводит металлы из лёгких и никак не влияет на вдыхание аэрозоля. Единственное, что работает, — не вдыхать: местная вытяжка, положение головы вне факела и респиратор там, где вытяжки нет.
Почему после сварки оцинковки знобит?
Это литейная лихорадка от оксида цинка: температура, озноб и ломота через несколько часов после работы, проходит примерно за сутки. Профилактика одна — удалять цинк в зоне шва до сварки и работать с вытяжкой.
Чем опасна сварка нержавейки для дыхания?
Соединениями шестивалентного хрома и никелем в составе дыма, которые признаны канцерогенными. Именно поэтому по нержавейке вытяжка обязательна, а не желательна, и это тот случай, когда респиратор оправдан даже при её наличии.
Сколько дыма выделяется при сварке MAG?
Сплошной проволокой порядка 2–8 мг на секунду горения дуги, то есть 7,2–28,8 г за час горения; за 8-часовую смену при 30 % горения — 17,3–69,1 г. TIG даёт меньше 1 мг/с. Точное значение для оценки риска берут из паспорта проволоки или из DGUV Information 209-016.
На каком расстоянии от дуги ставить вытяжку?
В пределах примерно 300 мм, сбоку и чуть выше шва, и переставлять вслед за работой. На 600 мм рукав ловит лишь малую часть. Если в швах пошли поры — тяга срывает газовую защиту.
Хватит ли вентилятора?
Нет. Вентилятор двигает факел, но не удаляет его, сдувает дым на соседа и срывает защитный газ, отчего появляются поры. В цехе нужен отсос у дуги плюс общеобменная вентиляция с организованным притоком.
Обновлено: