Schweißrauch und Absaugung
Die Gefährdung mit der längsten Verzögerung zwischen Ursache und Wirkung — und deshalb die, die am zuverlässigsten unterschätzt wird.


 4:31
Schweißrauch: was drin ist und wie viel entsteht
Feinste Metalloxidpartikel, die tief in die Lunge gelangen, dazu Gase aus dem Lichtbogen: Ozon, Stickoxide und, wo Entfetter im Spiel waren, Phosgen. Die Zusammensetzung hängt am Werkstoff und am Zusatzwerkstoff, nicht am Verfahren allein.
Der gefährlichste Einzelstoff ist Chrom(VI) beim Edelstahl. Beim Baustahl steht Mangan im Vordergrund, das das Nervensystem angreift. Verzinktes Material gibt Zinkoxid ab — die Ursache des Metallrauchfiebers mit seinen grippeartigen Symptomen am Abend nach der Arbeit.
| Werkstoff | Was im Rauch steckt | Hauptgefahr |
|---|---|---|
| Unlegierter Stahl | Fe₂O₃, MnO, SiO₂ | Staubbronchitis und Staublunge; Mangan greift das Nervensystem an |
| Edelstahl | Cr(VI), Ni, Fe₂O₃ | Sechswertiges Chrom und Nickel — krebserzeugend |
| Verzinkter Stahl | ZnO, Fe₂O₃ | Metallrauchfieber, Stunden nach der Arbeit |
| Aluminium | Al₂O₃, O₃ | Ozon entsteht durch die Lichtbogenstrahlung und reizt die Lunge |
| Beschichtungen und Farben | CO, NOₓ | Thermische Zersetzung von Beschichtungen: giftige Gase, nicht nur Rauch |
Wie viel Rauch dein Verfahren erzeugt
Bevor man rechnet, ob man den Grenzwert einhält, lohnt sich die Frage, wie viel Rauch überhaupt entsteht. Der Unterschied zwischen den Verfahren ist größer als alles, was danach an der Lüftung getan wird.
| Verfahren | ISO 4063 | Rauch, mg/s |
|---|---|---|
| WIG | 141 | < 1 |
| Gasschweißen | 311 | < 1 |
| Rutile Elektrode | 111 | 3–8 |
| Basische Elektrode | 111 | 5–12 |
| MAG, Massivdraht | 135 | 2–8 |
| Fülldraht mit Gas | 136 | 5–20 |
| Selbstschützender Fülldraht | 114 | 10–25 |
Der Wert hängt von Strom, Draht und Gas ab, für die Gefährdungsbeurteilung nimmt man ihn aus dem Datenblatt des Zusatzwerkstoffs oder aus DGUV Information 209-016. Entscheidend ist das Verhältnis: zwischen WIG und selbstschützendem Fülldraht liegt das Zehnfache und mehr, und daran hängt, ob allgemeine Lüftung genügt.
Schweißrauchmenge nach Verfahren berechnen
Die Tabelle nennt Milligramm pro Sekunde Lichtbogenzeit; mal 3600 ergibt das Gramm pro Stunde Brenndauer. MAG mit Massivdraht bei 8 mg/s: 8 × 3600 = 28 800 mg, also 28,8 g Rauch pro Stunde Lichtbogen (bei 2 mg/s 7,2 g). WIG unter 1 mg/s: unter 3,6 g. Selbstschützender Fülldraht bei 25 mg/s: 90 g.
Annahme: eine 8-Stunden-Schicht, in der der Lichtbogen 30 % der Zeit brennt, also 8640 Sekunden. Ein Schweißer erzeugt dann mit MAG-Massivdraht 17,3–69,1 g, mit WIG unter 8,6 g und mit selbstschützendem Fülldraht 86,4–216 g pro Schicht. Die eigene Lichtbogenzeit einsetzen — beim Heften und Anpassen weniger, bei langen Kehlnähten mehr; das Verhältnis vom Zehnfachen und mehr bleibt.
Warum das über die Raumlüftung entscheidet
Raumlüftung wirkt durch Verdünnung: Rauch pro Stunde geteilt durch Frischluft pro Stunde ergibt die mittlere Konzentration im Raum. Um die Größenordnung zu sehen, nehmen wir ein rundes Ziel von 1 mg Rauch pro m³ — eine Rechengröße, kein Grenzwert. Über die Schicht oben gemittelt setzt MAG bei 8 mg/s 8640 mg pro Stunde frei und braucht 8640 m³ Frischluft pro Stunde: in einer Halle von 20 × 10 × 6 m (1200 m³) sind das 7,2 Luftwechsel pro Stunde — für einen einzigen Brenner. WIG braucht unter 1080 m³/h (0,9 Luftwechsel), selbstschützender Fülldraht bei 25 mg/s 27 000 m³/h (22,5).
Für gelegentliches WIG-Schweißen in einer großen Halle ist Verdünnung realistisch, für MAG, Fülldraht und E-Hand in der Fertigung nicht — und sie hält ohnehin nur den Raummittelwert, während die Rauchfahne zuerst durch die Atemzone zieht. Die Grenzwerte der einzelnen Stoffe liegen weit unter 1 mg/m³ (Mangan 0,05 mg/m³ alveolengängig, Tabelle unten). Die Rechnung führt zur Erfassung an der Quelle.
Wie viel erlaubt ist: Grenzwerte für Schweißrauch
| Stoff | Grenzwert, mg/m³ | Fraktion | Status | Woher im Rauch |
|---|---|---|---|---|
| Sechswertiges Chrom Cr(VI) | 0,005 | alveolengängig | verbindlich in der EU | Edelstahl und chromhaltige Elektroden — die schlimmste Zeile der Liste |
| Nickel und seine Verbindungen Ni | 0,01 | alveolengängig | verbindlich in der EU | Edelstahl, Nickellegierungen, Draht für Gusseisen |
| Mangan Mn | 0,2 / 0,05 | einatembar / alveolengängig | Richtwert (IOELV) | Fast jeder Stahl: Mangan steckt im Draht wie in der Umhüllung |
| Stickstoffdioxid NO₂ | 0,96 | Gas | Richtwert (IOELV) | Der Lichtbogen macht es aus Luft; am meisten beim Gasschweißen und Plasmaschneiden |
| Kohlenmonoxid CO | 23 | Gas | Richtwert (IOELV) | Zerfall von CO₂ im Lichtbogen beim MAG; im engen Raum gefährlich |
| Ozon O₃ | 0,2 | Gas | national | UV des Lichtbogens aus dem Luftsauerstoff: WIG und MIG an Aluminium |
| Zinkoxid ZnO | 0,1 | alveolengängig | national | Verzinkung — daher kommt das Metallrauchfieber |
| Eisenoxide Fe₂O₃ | 5 | einatembar | national | Jeder Stahl; zählt als Staub, ohne eigenen EU-Wert |
Europäische Werte. Nationale Grenzwerte können strenger sein, und am Arbeitsplatz gelten diese — die eigene Liste beim Aufsichtsamt nachsehen. Die Absaugung wird nach ISO 21904 ausgelegt, Halbmasken sind nach EN 149 gekennzeichnet.
Schweißen und Sicherheit: warum der Rauch zuerst kommt
Die anderen Gefahren melden sich selbst: das Verblitzen schmerzt nach Stunden, ein Funke zündet in Minuten, ein Stromschlag ist sofort zu spüren (Brandschutz, elektrische Sicherheit). Rauch tut — vom Zink abgesehen — am selben Tag nichts Spürbares; Staublunge, Manganschäden am Nervensystem und Krebs bauen sich über Jahre auf. Deshalb beginnt die Gefährdungsbeurteilung beim Schweißen mit dem Rauch, und die TRGS 528 ist um ihn herum gebaut. Atemschutz ist dabei ein Glied der Kette (Atemschutz beim Schweißen).
Erfassung am Entstehungsort
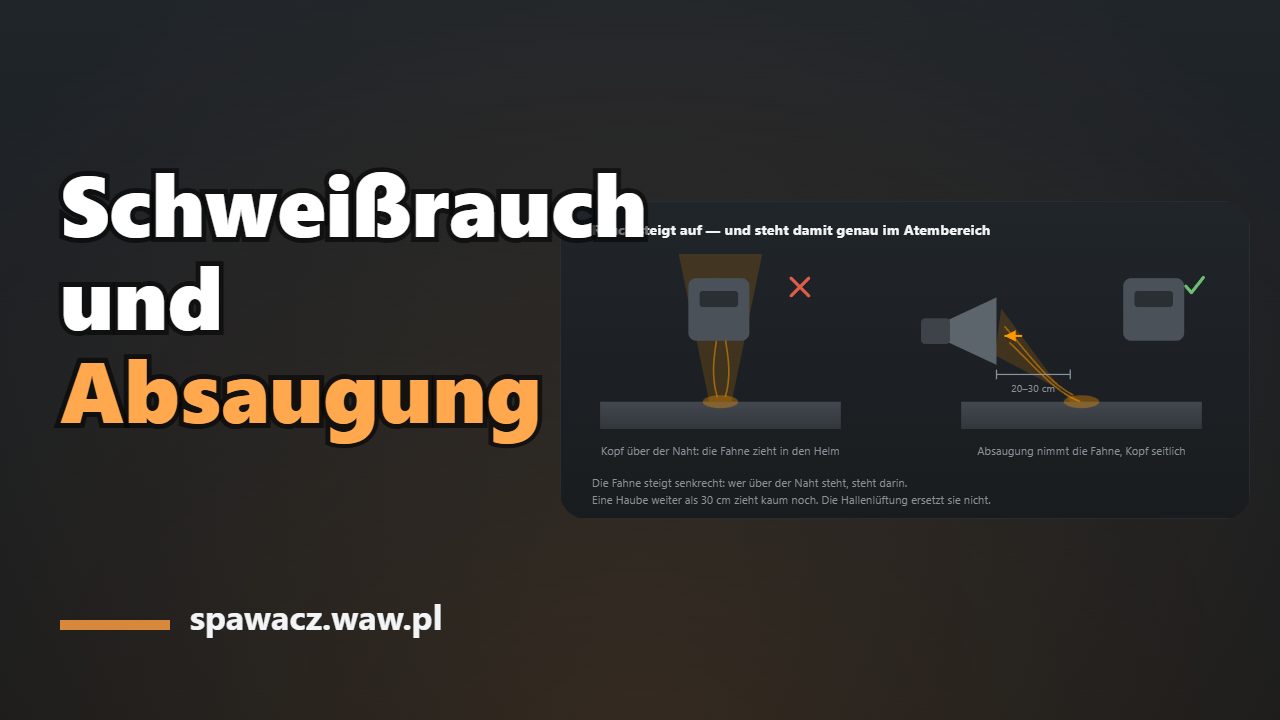
Die einzige Maßnahme, die zuverlässig wirkt. Die Haube gehört 20 bis 30 cm an die Naht, und sie muss mitgeführt werden — eine Absaughaube, die zwei Meter entfernt an der Wand hängt, erfasst nichts. Absaugbrenner sind der Kompromiss beim MAG und funktionieren, solange die Gasabdeckung nicht mit abgesaugt wird.
Raumlüftung und Atemschutz
Die Raumlüftung ist die zweite Stufe, nicht die erste: sie senkt die Hintergrundbelastung, aber nicht die Konzentration in der Atemzone. Wo nicht erfasst werden kann — enge Räume, Montage, Über-Kopf-Arbeit — kommt Atemschutz dazu: mindestens P3, besser ein gebläseunterstützter Helm, der zugleich das Beschlagen verhindert.
Absaugung richtig positionieren
Innerhalb von etwa 300 mm am Lichtbogen, mit der Naht mitgeführt. Jede Bauart hat ihren Haken:
- Absaugarm mit Haube — für jedes Verfahren und jede Werkstückform, aber nur, wenn der Schweißer ihn ständig nachführt.
- Schlitzabsaugung an der Tischkante — nichts nachzuführen bei kurzen Nähten an festem Platz; bei hohen Bauteilen steigt die Fahne über ihre Reichweite.
- Schweißtisch mit Untertischabsaugung — nur für Kleinteile; ein großes Teil deckt das Gitter ab, und der Lichtbogen muss nahe an der Tischfläche bleiben.
- Brennerabsaugung (MIG/MAG, Fülldraht) — immer an der Quelle, auch auf Montage; dafür ein schwererer Brenner, und zu viel Sog nimmt das Schutzgas mit.
So prüfst du die Absaugung — und die üblichen Fehler
Einen Kollegen seitlich zuschauen lassen, während du schweißt: der Rauch muss direkt vom Lichtbogen in die Haube abknicken, nicht erst am Helm vorbei aufsteigen. Typische Fehler: Haube hinter dem Schweißer oder über dem Kopf, sodass die Fahne durchs Gesicht gezogen wird; Schlauch geknickt oder undicht; Filter zugesetzt (das Gerät bleibt laut, der Volumenstrom geht — die Anzeige am Gerät ablesen); Haube nach der ersten Naht nie mehr bewegt; Sog so nah, dass er das Schutzgas abreißt und Poren entstehen — dann die Haube etwas seitlich setzen statt sie abzuschalten.
Filtergeräte: Schweißrauchklassen W1, W2, W3
Filtergeräte werden nach DIN EN ISO 15012-1 geprüft. Nach Angaben von ABICOR BINZEL und arbeitsschutz-schweissen.de gilt: W1 — Abscheidegrad mindestens 95 %, für unlegierten und niedriglegierten Stahl; W2 — über 98 %, für legierten Stahl mit 5–30 % Nickel und Chrom; W3 — über 99 %, für hochlegierten Stahl und Nickelbasislegierungen über 30 %. Die Klasse beschreibt die Luft, die das Gerät verlässt, nicht, wie viel die Haube erfasst.
Schweißwerkstatt richtig lüften
Zuluft, nicht nur Abluft. Jeder Kubikmeter, der hinausgeblasen wird, muss wieder herein; ohne geplante Zuluft kommt er als Zugluft durch Spalten und Tore, die Absaugungen bringen weniger als ihre Nennleistung, und im Winter wird alles zugemacht. Zuluft unten, Abluft oben, wohin die warme Fahne ohnehin steigt.
Das offene Tor ist keine Lösung. Bei Wind drückt es die Fahne dem Nachbarn ins Gesicht und reißt am Brenner das Schutzgas weg, bei Windstille tut es nichts. Ein Standventilator ist dasselbe: er verschiebt den Rauch, er entfernt ihn nicht.
Luftrückführung. Gereinigte Luft zurückzuführen spart Heizkosten und ist bei unlegiertem Stahl üblich. Bei Edelstahl und Nickellegierungen (Chrom(VI), Nickel) ist sie nach denselben Quellen an vom IFA geprüfte W3-Geräte gebunden; sonst geht die Luft nach draußen.
Sonderfälle: Edelstahl, verzinkt, beschichtet, Aluminium, enge Räume
Edelstahl. Chrom(VI) und Nickel, die niedrigsten Grenzwerte der Tabelle: Absaugung ist Pflicht, Atemschutz zusätzlich gerechtfertigt — siehe Edelstahlrauch und Chrom(VI).
Verzinkter Stahl. Zink im Nahtbereich abschleifen und mit Absaugung schweißen. Kommen abends Fieber, Schüttelfrost oder Metallgeschmack: kein Verzinktes mehr an diesem Tag, an die frische Luft, dem Vorgesetzten melden, bei Atemnot oder wenn es nicht vergeht zum Arzt.
Lackiertes und grundiertes Material. Beschichtungen zersetzen sich zu Gasen, die in der Rauchtabelle gar nicht stehen: vorher im Nahtbereich entfernen (mit Absaugung — Schleifen macht Staub; alte Anstriche können Blei enthalten). Keine chlorhaltigen Entfetter in Lichtbogennähe: UV macht daraus Phosgen.
Aluminium. Das blanke Metall reflektiert die UV-Strahlung, die in der Umgebungsluft Ozon bildet — nicht in der Fahne, daher erfasst die Haube es schlechter und die Raumlüftung zählt mehr (Aluminium schweißen).
Enge Räume. Argon und CO₂ sind schwerer als Luft und verdrängen den Sauerstoff von unten her: Sauerstoff laufend messen, Flaschen draußen lassen, mit Frischluft belüften — niemals mit Sauerstoff. Dazu Erlaubnisschein, Sicherungsposten draußen und ein Rettungsplan.
Vertiefende Beiträge
Die Wahl von Maske, Gebläseschirm und Absaugung behandelt der Atemschutz, den schwersten Fall Edelstahl-Schweißrauch: sechswertiges Chrom, Nickel und der in der EU geltende Grenzwert.
Was ohne Geld hilft
Den Kopf seitlich aus der Fahne halten statt mittig darüber. Verzinktes und lackiertes Material im Nahtbereich blank machen. Bei Edelstahl weniger CO₂-haltiges Gas fahren. Und die Tatsache ernst nehmen, dass das Metallrauchfieber am Abend eine Warnung ist und keine Erkältung.
Rangfolge der Maßnahmen: warum die PSA zuletzt kommt
Die Reihenfolge ist keine Geschmacksfrage, sondern Vorgabe der Rahmenrichtlinie: erst die Gefahr beseitigen, dann technisch abfangen, dann die Arbeit anders organisieren — und erst am Ende den Menschen einkleiden.
| Schritt | Was es bedeutet | Beim Schweißen heißt das |
|---|---|---|
| S — Substitution | Die Gefahr beseitigen oder durch eine geringere ersetzen | Anderes Verfahren oder anderer Zusatzwerkstoff: WIG statt Fülldraht, emissionsarme Elektrode, Zink vor dem Schweißen abgeschliffen |
| T — Technische Maßnahmen | Die Gefahr an der Quelle technisch abfangen, bevor sie den Menschen erreicht | Absaugung am Lichtbogen innerhalb von 300 mm, Brennerabsaugung, Lüftung des Platzes. Das ist die Maßnahme, die wirklich wirkt |
| O — Organisatorische Maßnahmen | Die Arbeit anders organisieren: wer, wo, wie lange und nach welcher Unterweisung | Wechsel bei langen Nähten, abgetrennter Schweißplatz, Erlaubnisschein für Heißarbeiten, unterwiesene Aufsicht |
| P — Persönliche Schutzausrüstung | Den Menschen selbst schützen — die letzte Linie, nicht die erste | Helm, Stulpen, Kleidung nach EN ISO 11611, FFP3 oder Gebläseschirm. Sie ergänzt die Absaugung, sie ersetzt sie nicht |
Das deutsche Regelwerk
Das sind die Dokumente, nach denen Betrieb und Aufsicht gehen. Die Achse ist die TRGS 528: sie entscheidet, ob bei deiner Arbeit Lüftung genügt oder ob Absaugung und arbeitsmedizinische Vorsorge Pflicht werden.
| Dokument | Was es regelt |
|---|---|
| TRGS 528 Schweißtechnische Arbeiten | Das zentrale Regelwerk für schweißtechnische Arbeiten: Gefährdungsbeurteilung, Einstufung der Rauche, wann Lüftung genügt und wann Absaugung und Vorsorge Pflicht werden |
| DGUV Information 209-010 Lichtbogenschweißen | Lichtbogenschweißen in der Praxis: Arbeitsplatz, Kabinen, Schutzwände, Absaugung, Arbeit in engen Räumen |
| DGUV Information 209-016 Schadstoffe beim Schweißen | Schadstoffe: was bei welchem Verfahren und Werkstoff entsteht, wie viel davon und wodurch es begrenzt wird |
| DGUV Regel 100-500 Kapitel 2.26: Schweißen, Schneiden | Wie Schweißen und Schneiden im Betrieb zu führen sind, Heißarbeiten eingeschlossen |
| ASR A3.6 Lüftung | Lüftung von Arbeitsräumen: der Luftwechsel, auf den sich die Beurteilung nach TRGS 528 stützt |
Häufige Fragen
Ist Schweißrauch wirklich krebserzeugend?
Ja. Die IARC hat 2017 sämtlichen Schweißrauch als Karzinogen der Gruppe 1 eingestuft — nicht nur den vom Edelstahl. Das ist die höchste Kategorie und dieselbe wie bei Asbest und Tabakrauch.
Reicht ein offenes Tor?
Nein. Der Rauch steigt senkrecht auf, und der Kopf hängt genau darüber — die Atemzone liegt in der Fahne, egal wie gut der Raum insgesamt durchlüftet ist. Was wirkt, ist die Erfassung am Lichtbogen.
Was ist am gefährlichsten?
Chrom(VI) beim Edelstahl, Mangan beim Baustahl, Zinkoxid beim verzinkten Material und Nickel. Chrom(VI) ist der Grund, warum bei Edelstahl der Grenzwert deutlich niedriger liegt als bei unlegiertem Stahl.
Wie viel Schweißrauch entsteht beim MAG-Schweißen?
Mit Massivdraht in der Größenordnung 2–8 mg pro Sekunde Lichtbogenzeit, also 7,2–28,8 g pro Stunde Lichtbogen; in einer 8-Stunden-Schicht mit 30 % Brenndauer 17,3–69,1 g. WIG liegt unter 1 mg/s. Den genauen Wert für die Gefährdungsbeurteilung liefern das Datenblatt oder DGUV Information 209-016.
Wie weit darf die Absaughaube vom Lichtbogen entfernt sein?
Etwa 300 mm, seitlich und leicht oberhalb der Naht, und mit der Arbeit mitgeführt. Bei 600 mm erfasst ein Arm nur noch einen Bruchteil. Werden die Nähte porig, reißt der Sog das Schutzgas ab.
Reicht ein Ventilator beim Schweißen?
Nein. Er verschiebt die Rauchfahne, ohne sie zu entfernen, bläst sie dem Nächsten zu und reißt das Schutzgas weg, was Poren gibt. In der Halle braucht es Absaugung am Lichtbogen plus Raumlüftung mit geplanter Zuluft.
Aktualisiert: