Dymy spawalnicze i wentylacja
Dym spawalniczy to nie „sadza”, tylko zawiesina cząstek metalu wielkości ułamków mikrona, które wnikają aż do pęcherzyków płucnych. Zagrożenie polega na tym, że niczym się nie zdradza: nieprzyjemny zapach to za słaby sygnał.
 5:45
Z czego składa się dym
Skład zależy nie od procesu, tylko od tego, co spawasz i czym.
| Materiał | Co jest w dymie | Główne zagrożenie |
|---|---|---|
| Stal niestopowa | Fe₂O₃, MnO, SiO₂ | Pylica spawaczy, mangan działa na układ nerwowy |
| Stal nierdzewna | Cr(VI), Ni, Fe₂O₃ | Chrom sześciowartościowy i nikiel — rakotwórcze |
| Stal ocynkowana | ZnO, Fe₂O₃ | Gorączka odlewnicza po kilku godzinach od pracy |
| Aluminium | Al₂O₃, O₃ | Ozon powstaje od promieniowania łuku, drażni płuca |
| Powłoki i farby | CO, NOₓ | Rozkład termiczny powłok: gazy toksyczne, nie tylko dym |
Ile dymu daje twój proces
Zanim policzysz, czy mieścisz się w granicy, warto wiedzieć, ile w ogóle powstaje. Różnica między procesami jest większa niż wszystko, co potem zrobisz z wentylacją.
| Proces | ISO 4063 | Dym, mg/s |
|---|---|---|
| TIG | 141 | < 1 |
| Spawanie gazowe | 311 | < 1 |
| Elektroda rutylowa | 111 | 3–8 |
| Elektroda zasadowa | 111 | 5–12 |
| MAG, drut lity | 135 | 2–8 |
| Drut proszkowy w gazie | 136 | 5–20 |
| Drut samoosłonowy | 114 | 10–25 |
Wartość zależy od prądu, drutu i gazu, więc do oceny ryzyka bierze się ją z karty wyrobu albo z DGUV Information 209-016. Ważny jest tu stosunek: między TIG a drutem samoosłonowym różnica jest kilkudziesięciokrotna, i to ona decyduje, czy wystarczy wentylacja ogólna.
Jak korzystać z tabeli ilości dymu: przykład z liczbami
Tabela podaje miligramy na sekundę jarzenia się łuku; po pomnożeniu przez 3600 wychodzą gramy na godzinę łuku. MAG drutem litym przy 8 mg/s: 8 × 3600 = 28 800 mg, czyli 28,8 g dymu na godzinę łuku (przy 2 mg/s — 7,2 g). TIG poniżej 1 mg/s: mniej niż 3,6 g. Drut samoosłonowy przy 25 mg/s: 90 g.
Założenie: zmiana 8-godzinna, łuk pali się przez 30 % czasu, czyli 8640 sekund. Jeden spawacz wytwarza wtedy 17,3–69,1 g dymu drutem litym MAG, poniżej 8,6 g metodą TIG i 86,4–216 g drutem samoosłonowym na zmianę. Wstaw swój czas jarzenia łuku — przy sczepianiu i pasowaniu mniejszy, przy długich spoinach pachwinowych większy; stosunek kilkudziesięciokrotny zostaje.
Dlaczego to rozstrzyga, czy wystarczy wentylacja ogólna
Wentylacja ogólna działa przez rozcieńczenie: dym na godzinę podzielony przez świeże powietrze na godzinę daje średnie stężenie w hali. Żeby zobaczyć skalę, przyjmijmy okrągły cel 1 mg dymu na m³ — liczbę do rachunku, a nie wartość dopuszczalną. Uśredniony na zmianę jak wyżej MAG przy 8 mg/s daje 8640 mg na godzinę i potrzebuje 8640 m³ świeżego powietrza na godzinę: w hali 20 × 10 × 6 m (1200 m³) to 7,2 wymiany powietrza na godzinę — dla jednego uchwytu. TIG potrzebuje poniżej 1080 m³/h (0,9 wymiany), drut samoosłonowy przy 25 mg/s — 27 000 m³/h (22,5).
Przy okazjonalnym TIG w dużej hali rozcieńczanie jest realne, przy MAG, drucie proszkowym i elektrodzie w produkcji — nie; a i tak trzyma tylko średnią, bo smuga przechodzi przez strefę oddychania, zanim się z czymkolwiek wymiesza. Dopuszczalne stężenia składników są dużo niższe niż 1 mg/m³ (mangan 0,05 mg/m³ frakcji respirabilnej, tabela niżej). Rachunek prowadzi do odciągu u źródła.
Ile wolno: dopuszczalne stężenia
| Substancja | Wartość, mg/m³ | Frakcja | Status | Skąd w dymie |
|---|---|---|---|---|
| Chrom sześciowartościowy Cr(VI) | 0,005 | respirabilna | wiążący w UE | Nierdzewka i elektrody z chromem — najgroźniejsza pozycja listy |
| Nikiel i jego związki Ni | 0,01 | respirabilna | wiążący w UE | Nierdzewka, stopy niklu, druty do żeliwa |
| Mangan Mn | 0,2 / 0,05 | wdychalna / respirabilna | orientacyjny (IOELV) | Prawie każda stal: mangan jest w drucie i w otulinie |
| Dwutlenek azotu NO₂ | 0,96 | gaz | orientacyjny (IOELV) | Łuk robi go z powietrza; najwięcej przy spawaniu gazowym i cięciu plazmą |
| Tlenek węgla CO | 23 | gaz | orientacyjny (IOELV) | Rozpad CO₂ w łuku przy MAG, groźny w przestrzeni zamkniętej |
| Ozon O₃ | 0,2 | gaz | krajowy | Promieniowanie UV łuku z tlenu powietrza: TIG i MIG po aluminium |
| Tlenek cynku ZnO | 0,1 | respirabilna | krajowy | Ocynk — powoduje gorączkę odlewniczą |
| Tlenki żelaza Fe₂O₃ | 5 | wdychalna | krajowy | Każda stal; liczy się jako pył, bez własnej wartości UE |
Wartości europejskie. Krajowe bywają ostrzejsze i to one obowiązują na stanowisku — sprawdź listę swojego nadzoru. Wyciąg dobiera się według ISO 21904, półmaski oznacza EN 149.
Czy dym spawalniczy jest groźny? Dlaczego w BHP spawacza jest na pierwszym miejscu
Inne zagrożenia same dają znać: oparzenie oczu łukiem boli po kilku godzinach, iskra zapala w kilka minut, porażenie czuć od razu (prace niebezpieczne pożarowo, bezpieczeństwo elektryczne). Dym — poza cynkiem — tego samego dnia nie robi nic odczuwalnego; pylica, uszkodzenia układu nerwowego od manganu i nowotwory narastają latami. Dlatego ocena ryzyka przy spawaniu zaczyna się od dymu, a niemiecka TRGS 528 jest wokół niego zbudowana. Półmaska to tylko jedno ogniwo tego łańcucha (ochrona dróg oddechowych).
Rozpuszczalniki chlorowane (trichloroetylen i pokrewne) pod ultrafioletem łuku rozkładają się z wydzieleniem fosgenu — bojowego środka trującego. Zagrożenie jest realne nawet od resztek na szmacie leżącej obok. Do odtłuszczania przed spawaniem stosuje się środki bez chloru, a pojemniki z rozpuszczalnikiem trzyma poza strefą spawania.
Dlaczego otwarta brama nie pomaga

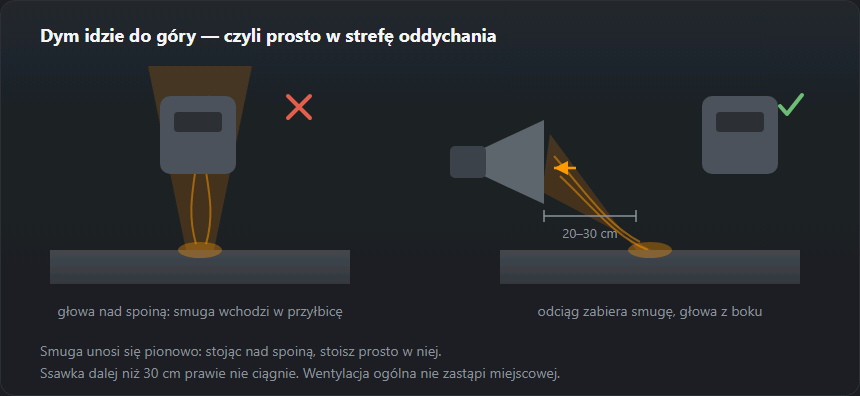
Wentylacja ogólna rozcieńcza dymy w objętości hali. Ale stężenie, które ma znaczenie, to stężenie w strefie oddychania — pod przyłbicą, trzydzieści centymetrów od łuku. Tam jest ono wielokrotnie wyższe od średniego w pomieszczeniu, a przewietrzanie prawie na nie nie wpływa.
Działa to, co zabiera dym w punkcie powstawania — odciąg u źródła (niżej), i to, co nic nie kosztuje: ustawienie głowy. Dym idzie do góry; pochylając się wprost nad spoiną, wdychasz go w najwyższym stężeniu, a odsunięcie głowy w bok od smugi zmienia to od razu.
Kiedy potrzebna jest półmaska
Półmaska nie zastępuje odciągu, tylko go uzupełnia: w przestrzeniach zamkniętych, przy nierdzewce i ocynku, na montażu, gdzie odciągu nie da się ustawić. Zwykła maseczka przeciwpyłowa chroni przed dymem metalicznym słabo; bierze się półmaskę z filtrem odpowiedniej klasy albo sprzęt z wymuszonym nawiewem.
Odciąg u źródła: jak go ustawić
W odległości do około 300 mm od łuku i przesuwany razem ze spoiną — im bliżej, tym lepiej, bo za daleko ustawiona ssawka ciągnie powietrze, a nie dym. Każdy rodzaj ma swój haczyk:
- Ramię odciągowe z ssawką — do każdej metody i każdego kształtu detalu, ale tylko wtedy, gdy spawacz stale je przestawia.
- Odciąg szczelinowy przy krawędzi stołu — nic do przestawiania przy krótkich spoinach w stałym miejscu; przy wysokich elementach smuga ucieka ponad jego zasięg.
- Stół z odciągiem dolnym — tylko do drobnych detali; duży element zakrywa kratę, a łuk musi być blisko blatu.
- Odciąg w uchwycie (MIG/MAG, drut proszkowy) — zawsze przy źródle, także na montażu; w zamian cięższy uchwyt, a zbyt silne ssanie zabiera gaz osłonowy.
Jak sprawdzić, czy odciąg działa — i typowe błędy
Niech kolega patrzy z boku, kiedy spawasz: dym ma skręcać do ssawki prosto od łuku, a nie najpierw wznosić się obok przyłbicy. Typowe błędy: ssawka za plecami spawacza albo nad głową, więc smuga przechodzi przez twarz; wąż załamany albo dziurawy; zapchany filtr (hałas zostaje, przepływ znika — patrz na wskaźnik urządzenia); ssawka nieprzestawiona od pierwszej spoiny; ssanie tak blisko, że zrywa osłonę gazową i w spoinie pojawiają się pory — wtedy przesuń ssawkę lekko w bok, zamiast ją wyłączać.
Urządzenia filtracyjne: klasy W1, W2, W3
Urządzenia filtrujące dym spawalniczy bada się według EN ISO 15012-1. Według ABICOR BINZEL i arbeitsschutz-schweissen.de: W1 — skuteczność oddzielania co najmniej 95 %, do stali niestopowej i niskostopowej; W2 — ponad 98 %, do stali stopowej z 5–30 % niklu i chromu; W3 — ponad 99 %, do stali wysokostopowej i stopów niklu powyżej 30 %. Klasa mówi o powietrzu wychodzącym z urządzenia, a nie o tym, ile dymu łapie ssawka.
Jak wentylować spawalnię
Nawiew, nie tylko wywiew. Każdy metr sześcienny wyrzucony na zewnątrz musi wrócić; bez zaplanowanego nawiewu wchodzi jako przeciąg przez szpary i bramy, odciągi dają mniej niż w katalogu, a zimą wszystko się zamyka. Nawiew nisko, wywiew wysoko, tam, dokąd i tak idzie ciepła smuga.
Otwarta brama to nie rozwiązanie. Przy wietrze wdmuchuje smugę w twarz sąsiada i zrywa gaz osłonowy przy uchwycie, przy bezwietrznej pogodzie nie robi nic. Wentylator podłogowy działa tak samo: przesuwa dym, ale go nie usuwa.
Recyrkulacja. Zawracanie oczyszczonego powietrza oszczędza ogrzewanie i przy stali niestopowej jest powszechne. Przy nierdzewce i stopach niklu (chrom(VI), nikiel) według tych samych źródeł w Niemczech wymaga się urządzeń W3 zbadanych przez IFA; w innym razie powietrze idzie na zewnątrz.
Przypadki szczególne: nierdzewka, ocynk, farba, aluminium, przestrzenie zamknięte
Nierdzewka. Chrom(VI) i nikiel, najniższe wartości w tabeli: odciąg jest obowiązkowy, a półmaska dodatkowo uzasadniona — patrz dym ze stali nierdzewnej i chrom(VI).
Ocynk. Zeszlifować cynk w strefie spoiny, na 25–50 mm w każdą stronę, i spawać z odciągiem. Gorączka metaliczna po ocynku przypomina grypę, mija w dobę, ale powtarza się przy każdym kontakcie. Jeśli wieczorem pojawi się gorączka, dreszcze albo metaliczny smak w ustach: tego dnia już bez ocynku, na świeże powietrze, zgłosić przełożonemu, a przy duszności albo gdy objawy nie mijają — do lekarza.
Metal malowany i gruntowany. Powłoki rozkładają się w łuku na gazy, których w tabeli dymu w ogóle nie ma: usunąć je ze strefy spoiny przed spawaniem (z odciągiem — szlifowanie daje pył; stare farby mogą zawierać ołów). Żadnych chlorowanych odtłuszczaczy przy łuku: ultrafiolet robi z nich fosgen.
Aluminium. Błyszczący metal odbija ultrafiolet łuku, który w otaczającym powietrzu wytwarza ozon — nie w smudze, więc ssawka łapie go gorzej, a wentylacja ogólna znaczy więcej niż przy stali (spawanie aluminium).
Przestrzenie zamknięte. Argon i CO₂ są cięższe od powietrza i wypierają tlen od dołu: tlen mierzyć ciągle, butle zostawić na zewnątrz, przewietrzać świeżym powietrzem — nigdy tlenem. Do tego pozwolenie na pracę, asekurujący na zewnątrz i plan ewakuacji.
Osobno i szczegółowo
Dobór półmaski, nawiewu i odciągu opisuje strona o ochronie dróg oddechowych, a najtrudniejszy przypadek — dym ze stali nierdzewnej: chrom sześciowartościowy, nikiel i limit obowiązujący w Unii.
Kolejność środków: dlaczego ochrona osobista jest ostatnia
Kolejność nie jest kwestią gustu, tylko wymogiem dyrektywy ramowej: najpierw usuwa się zagrożenie, potem zatrzymuje je technicznie, potem zmienia organizację pracy, i dopiero na końcu ubiera człowieka.
| Krok | Co to znaczy | Przy spawaniu to jest |
|---|---|---|
| S — Substytucja | Usunąć źródło zagrożenia albo zastąpić je mniej groźnym | Inna metoda albo inny materiał dodatkowy: TIG zamiast drutu proszkowego, elektroda niskodymowa, ocynk zeszlifowany przed spawaniem |
| T — Środki techniczne | Zatrzymać zagrożenie u źródła urządzeniem, zanim dojdzie do człowieka | Odciąg przy łuku w odległości do 300 mm, odciąg na uchwycie, wentylacja stanowiska. To jest ten środek, który naprawdę działa |
| O — Środki organizacyjne | Zmienić sposób pracy: kto, gdzie, jak długo i po jakim szkoleniu | Rotacja przy długich spoinach, wydzielone stanowisko, pozwolenie na prace gorące, przeszkolony nadzór |
| P — Środki ochrony osobistej | Chronić samego człowieka — ostatnia linia, nie pierwsza | Przyłbica, rękawice spawalnicze (kragi), ubranie EN ISO 11611, FFP3 albo nawiew. Nie zastępuje odciągu, tylko go uzupełnia |
Niemiecki zestaw przepisów
Jeśli pracujesz albo zamierzasz pracować w Niemczech, to właśnie te dokumenty pokazuje pracodawca i sprawdza inspekcja. Osią całości jest TRGS 528 — od niej zależy, czy przy twojej robocie wystarczy wentylacja, czy konieczny jest odciąg i badania profilaktyczne.
| Dokument | Co reguluje |
|---|---|
| TRGS 528 Schweißtechnische Arbeiten | Główny dokument dla prac spawalniczych w Niemczech: ocena ryzyka, klasyfikacja dymu, kiedy wystarczy wentylacja, a kiedy konieczny jest odciąg i badania profilaktyczne |
| DGUV Information 209-010 Lichtbogenschweißen | Praktyka spawania łukowego: stanowisko, kabiny, ekrany, odciągi, praca w przestrzeniach zamkniętych |
| DGUV Information 209-016 Schadstoffe beim Schweißen | Substancje szkodliwe: co powstaje przy każdej metodzie i materiale, ile tego jest i czym się to ogranicza |
| DGUV Regel 100-500 Kapitel 2.26: Schweißen, Schneiden | Zasady prowadzenia prac spawalniczych i cięcia w zakładzie, w tym prace gorące |
| ASR A3.6 Lüftung | Wentylacja pomieszczeń pracy: wymiana powietrza, na której opiera się ocena z TRGS 528 |
Częste pytania
Czy to prawda, że mleko pomaga?
Nie. To trwały mit: mleko nie usuwa metali z płuc i w żaden sposób nie wpływa na wdychanie dymu. Działa wyłącznie niewdychanie: odciąg miejscowy, ustawienie głowy poza smugą i półmaska tam, gdzie odciągu nie ma.
Dlaczego po spawaniu ocynku są dreszcze?
To gorączka odlewnicza od tlenku cynku: temperatura, dreszcze i łamanie po kilku godzinach od pracy, mija mniej więcej w dobę. Profilaktyka jest jedna — usuwać cynk w strefie spoiny przed spawaniem i pracować z odciągiem.
Czym grozi spawanie nierdzewki dla oddychania?
Związkami chromu sześciowartościowego i niklem w składzie dymu, uznanymi za rakotwórcze. Właśnie dlatego przy nierdzewce odciąg jest obowiązkowy, a nie zalecany, i jest to przypadek, w którym półmaska jest uzasadniona nawet przy działającym odciągu.
Ile dymu powstaje przy spawaniu MAG?
Drutem litym rzędu 2–8 mg na sekundę jarzenia się łuku, czyli 7,2–28,8 g na godzinę łuku; na 8-godzinnej zmianie przy 30 % czasu łuku — 17,3–69,1 g. TIG daje poniżej 1 mg/s. Dokładną wartość do oceny ryzyka bierze się z karty wyrobu albo z DGUV Information 209-016.
Jak daleko od łuku ma być ssawka odciągu?
Do około 300 mm, z boku i lekko nad spoiną, przestawiana razem z pracą. Przy 600 mm ramię łapie już tylko ułamek. Jeśli w spoinach pojawiają się pory, ssanie zrywa osłonę gazową.
Czy wystarczy wentylator?
Nie. Wentylator przesuwa smugę, ale jej nie usuwa, dmucha nią na sąsiada i zrywa gaz osłonowy, co daje pory. W hali potrzebny jest odciąg przy łuku plus wentylacja ogólna z zaplanowanym nawiewem.
Aktualizacja: