Spawanie aluminium
Aluminium topi się w 660 °C, a jego warstwa tlenku dopiero w 2050 °C. Cała technika spawania aluminium jest zbudowana wokół tej sprzeczności: najpierw trzeba usunąć tlenek, a dopiero potem spawać.
Krótka odpowiedź
Aluminium topi się w 660 °C, a jego tlenek dopiero w 2050 °C, więc tlenek trzeba usunąć przed spawaniem: szczotką ze stali nierdzewnej tuż przed pracą (nie papierem ściernym) oraz łukiem na prądzie przemiennym AC w TIG. Spoiwo: 4043 do stopów odlewniczych i serii 6xxx, 5356 do konstrukcji z 5xxx i wszystkiego, co pójdzie do anodowania. Pory prawie zawsze robi wodór, więc brzegi się odtłuszcza, a spoiwo trzyma suche. Podgrzewanie nie przekracza około 120 °C, bo stopy 6xxx tracą wtedy umocnienie. Dobór spoiwa jest niżej.
Warstwa tlenku
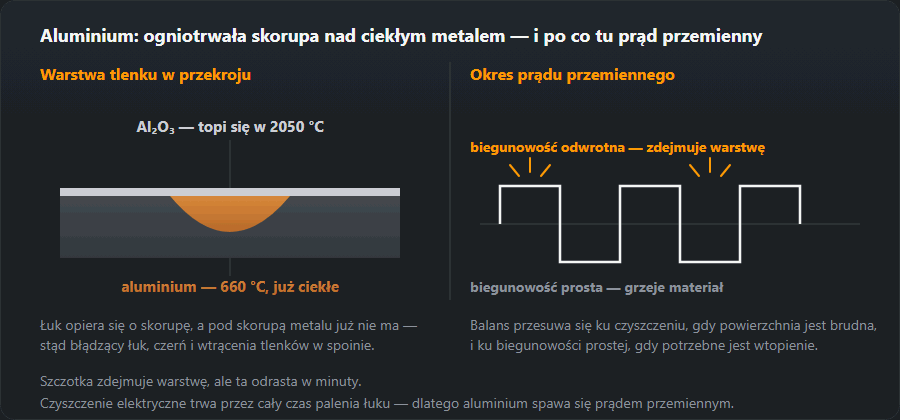
Tlenek aluminium powstaje na powietrzu natychmiast, jest trudnotopliwy i nie przepuszcza łuku do metalu. Usuwa się go na dwa sposoby i zwykle stosuje się oba naraz.
- Mechanicznie — szczotką z drutu nierdzewnego bezpośrednio przed spawaniem. Nie papierem ściernym: ścierniwo wbija cząstki w miękki metal.
- Łukiem — na prądzie przemiennym. W półokresie biegunowości odwrotnej łuk rozbija warstwę przez rozpylanie katodowe; to właśnie powód, dla którego aluminium spawa się na AC.
Między czyszczeniem a spawaniem powinno upłynąć jak najmniej czasu: warstwa odbudowuje się w ciągu minut.
Stal ostrzega przed przegrzaniem kolorem, aluminium nie. Wygląda tak samo aż do chwili, gdy element się zapada. Orientować się trzeba po połysku jeziorka i po zachowaniu krawędzi, a na cienkim materiale po czasie.

Prąd i gaz
| Parametr | TIG | MIG |
|---|---|---|
| Rodzaj prądu | AC, balans oczyszczania 30 % | DC, biegunowość odwrotna |
| Gaz | Ar 100 %, na grubym Ar + He | Ar 100 %, od 6 mm Ar + 30 % He |
| Elektroda | WZ-8 (biała), kulka na końcu | — |
| Podawanie | spoiwo ręcznie | podajnik push-pull |
Hel podnosi wprowadzone ciepło i jest potrzebny na grubym materiale: bez niego nie da się uzyskać przetopu, bo aluminium odprowadza ciepło 3–4 razy szybciej niż stal. Średnicę wolframu dobierze kalkulator elektrody wolframowej: na prądzie przemiennym przyjmuje się ją z zapasem. Rodzaj wolframu rozpoznasz po kolorze końcówki — zob. tabelę kolorów elektrod wolframowych.
TIG: balans, częstotliwość, wolfram, gaz
Balans ustawia się na więcej czasu minusa na elektrodzie, gdy potrzebny jest przetop, i więcej plusa, gdy powierzchnia wymaga oczyszczania; punktem wyjścia jest około 30 % oczyszczania. Częstotliwość AC zwęża stożek łuku, im jest wyższa: na cienkiej blasze 100–120 Hz.
Wolfram: czysty (zielony) albo cyrkonowy (biały), jeśli źródło daje sinusoidę — oba trzymają kulkę na końcu, która do niej pasuje; lantanowy (niebieski) zaostrzony w szpic na nowoczesnym inwerterze o przebiegu prostokątnym. Argonu idzie więcej niż na stali — 8–12 l/min zamiast 6–10 l/min — bo osłona musi wyprzeć powietrze znad jeziorka, które utlenia się natychmiast.
MIG: tylko natrysk albo impuls
Czysty argon (14–20 l/min), łuk natryskowy albo impulsowy, nigdy zwarciowy: zwarciowy na aluminium daje zimne zakładki, które wyglądają jak spoina, a spoiną nie są. Impuls rozwiązuje podstawowy kłopot aluminiowego MIG-a — odrywa kontrolowane krople przy niskim średnim cieple, zamiast skakać między zwarciem a natryskiem.
Na grubszym elemencie zimny start nie zwiąże: materiał odciąga ciepło od złącza. Lekkie podgrzanie pomaga w starcie i odparowuje skropliny, ale granica dla 6xxx jest niska — o niej niżej, przy pęcherzach.
Spoiwo: 4043 czy 5356
Reguła praktyczna: stopy odlewnicze i serię 6xxx spawa się częściej 4043, konstrukcje z 5xxx oraz wszystko, co pójdzie na anodowanie — 5356.
| Cecha | ER 4043 | ER 5356 |
|---|---|---|
| Podstawa stopu | Około 5 % krzemu | Około 5 % magnezu |
| Wytrzymałość spoiny | Niższa | Wyższa |
| Zachowanie jeziorka | Płynniejsze, łatwiej się układa | Gęstsze, wymaga pewniejszej ręki |
| Pękanie na gorąco | Lepsze na stopach 6xxx | Ryzyko na 6xxx, dobre na 5xxx |
| Po anodowaniu | Ciemnieje, szary odcień | Trzyma kolor materiału |
| Podawanie w MIG | Drut miękki, skłonny do gniazd | Sztywniejszy, idzie równiej |
| Praca w podwyższonej temperaturze | Bez ograniczeń | Niezalecany powyżej 65 °C: korozja naprężeniowa |
Pęcherze
Porowatość to główna wada spoin aluminiowych, a przyczyną prawie zawsze jest wodór. Ciekłe aluminium rozpuszcza go łatwo, stałe — prawie wcale, więc wszystko, co weszło do jeziorka, wychodzi pęcherzami w chwili krzepnięcia. Źródła wodoru: wilgoć na brzegach i na spoiwie, olej, warstwa tlenku, zasysanie powietrza do uchwytu, a przy materiale trzymanym na dworze — uwodniony tlenek. Dlatego brzegi się odtłuszcza rozpuszczalnikiem, szczotkuje tuż przed spawaniem, nie spawa zimnego materiału z rosą na powierzchni, spoiwo trzyma w suchym miejscu i nie dotyka gołymi rękami, a przed pracą sprawdza szczelność toru gazowego.
Z podgrzewaniem aluminium trzeba uważać w drugą stronę niż przy stali. Powyżej mniej więcej 120 °C stopy 6xxx tracą stan umocnienia i strefa wpływu ciepła zostaje trwale zmiękczona — podgrzewanie „na wszelki wypadek” psuje złącze, zamiast je ratować. Poradniki Hobart i ESAB, powołując się na AWS D1.2, podają dla stopów utwardzanych wydzieleniowo (i serii 5xxx z ponad 3 % Mg) granicę podgrzewania i temperatury międzyściegowej 120 °C, utrzymywanej nie dłużej niż 15 minut.
Jaki to stop i jakie spoiwo
Zanim dobierze się drut, trzeba wiedzieć, co leży na stole. Pierwsza cyfra oznaczenia stopu mówi o głównym dodatku, a to decyduje o spoiwie bardziej niż grubość czy proces.
| Seria | Przykłady | Spoiwo | Na co uważać |
|---|---|---|---|
| 1xxx (czyste Al) | 1050, 1200 | 4043 | Miękkie, łatwo przepalić |
| 5xxx (Al-Mg) | 5754, 5083 | 5356 | 4043 na stopach z dużą zawartością magnezu daje kruchą spoinę |
| 6xxx (Al-Mg-Si) | 6060, 6082 | 4043 lub 5356 | Pękanie na gorąco przy spawaniu bez spoiwa; mięknięcie SWC |
| Odlewnicze Al-Si | korpusy, obudowy | 4043 | Porowatość z nasiąkniętego olejem odlewu |
| 7xxx (Al-Zn) | 7020, 7075 | 7020 — 5356 | 7075 nie nadaje się do spawania łukowego |
Jeśli detal pójdzie do anodowania, wybór zawęża się do 5356 — 4043 ciemnieje na szaro, co pokazuje tabela porównawcza wyżej. Jeśli złącze będzie pracować w temperaturze powyżej 65 °C, 5356 odpada z powodu korozji naprężeniowej. Gdy oba warunki występują naraz, decyzję podejmuje się z producentem spoiwa.
TIG prądem przemiennym krok po kroku
- Balans. Punkt wyjścia to około 30 % oczyszczania, jak w tabeli parametrów. Więcej oczyszczania — szerszy matowy pas przy spoinie i mocniej grzejąca się elektroda; mniej — głębszy przetop, ale tlenek przestaje schodzić.
- Elektroda. WZ-8 z kulką na końcu albo — w nowszych inwerterach — elektroda według instrukcji urządzenia. Średnicę dobiera kalkulator wolframu.
- Start. Wyższy prąd na początku, bo aluminium odbiera ciepło; pedał zdejmuje prąd, gdy materiał się nagrzeje.
- Spoiwo. Pręt podaje się na przednią krawędź jeziorka i nie wyjmuje się go z osłony gazowej — rozgrzany koniec pręta utlenia się w sekundę.
- Czytanie spoiny. Jasny, matowy pas obok lica to strefa oczyszczenia — ma być. Czarny nalot na licu to znak brudu, za małego oczyszczania albo braku gazu.
Ogólne zasady procesu opisuje strona o spawaniu TIG.
MIG po aluminium: dlaczego potrzebny jest push-pull
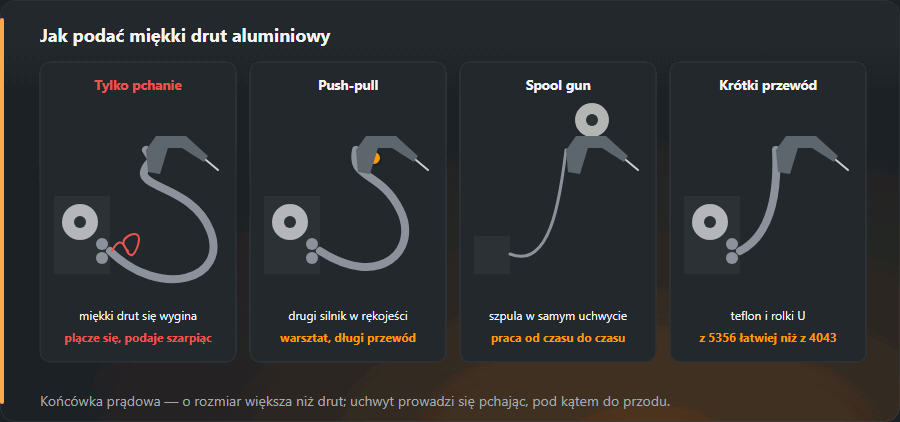
Drut aluminiowy jest miękki. Pchany przez kilka metrów przewodu wygina się, tworzy „gniazda” przy rolkach i szarpie. Dlatego tabela parametrów podaje podajnik push-pull, a gdy go nie ma, stosuje się jedno z rozwiązań zastępczych:
- Uchwyt push-pull — drugi silnik w rękojeści ciągnie drut, rolki w podajniku go pchają. Rozwiązanie warsztatowe, przy długich przewodach jedyne pewne.
- Spool gun — mała szpula w samym uchwycie, drut przechodzi kilka centymetrów. Wygodne przy dorywczej pracy.
- Krótki przewód z teflonową spiralą, rolki U i słaby docisk — działa z drutem 5356, który jest sztywniejszy; 4043 sprawia więcej kłopotu.
Końcówka prądowa do aluminium jest o rozmiar większa niż drut, bo drut rozszerza się od ciepła. Uchwyt prowadzi się pchając, nie ciągnąc — gaz wtedy wyprzedza jeziorko. Gaz: argon, a od 6 mm argon z 30 % helu, jak w tabeli. Ustawienie rolek i spirali opisuje serwis spawarki. Aluminium nie zmienia koloru przed stopieniem, więc o stanie metalu mówi tylko jeziorko; jak je czytać, opisuje artykuł o jeziorku spawalniczym.

Przykład: rama z profili 6082, 40×40×3
- Stop 6082 — seria 6xxx, więc spoiwo 4043, a jeśli rama pójdzie do anodowania — 5356.
- Proces. Przy kilku ramach — TIG AC, przy serii — MIG z push-pull, najlepiej impulsowy.
- Przygotowanie. Odtłuszczenie, szczotka nierdzewna tylko do aluminium, spawanie w ciągu kilku minut od czyszczenia.
- Temperatura. Bez podgrzewania powyżej około 120 °C — stop traci umocnienie. Między ściegami czekać, aż detal ostygnie.
- Wytrzymałość. Strefa wpływu ciepła w 6082 jest zawsze słabsza od materiału rodzimego — projektant ramy musi to uwzględnić, nie spawacz. Masę profili policzy kalkulator masy aluminium.
Typowe błędy przy aluminium
- Szczotka, która dotykała stali. Drobiny żelaza w spoinie to korozja i wtrącenia.
- Tarcza ścierna do przygotowania brzegów. Ścierniwo wbija się w miękki metal — lepszy frez lub pilnik do aluminium.
- Drut ze szpuli trzymanej otwartej w hali. Uwodniony tlenek na drucie to wodór w spoinie i pory.
- Ciągnięcie uchwytu MIG. Jeziorko wychodzi spod osłony gazu, a spoina czernieje.
Częste pytania
Dlaczego aluminium spawa się na prądzie przemiennym?
Przez warstwę tlenku. W półokresie biegunowości odwrotnej łuk rozbija ją rozpylaniem katodowym, w półokresie biegunowości prostej topi metal. Przy TIG na prądzie stałym (DC−) warstwa zostaje, a w spoinie powstają przyklejenia i wtrącenia tlenków. Wyjątkiem jest MIG, gdzie czyszczenie zapewnia prąd stały biegunowości odwrotnej.
Czym czyścić aluminium przed spawaniem?
Szczotką z drutu nierdzewnego, osobną, której nie używano do stali. Tarcza ścierna się nie nadaje: ścierniwo wbija się w miękki metal i potem daje wtrącenia w spoinie. Odtłuszczanie — rozpuszczalnikiem, który nie zostawia warstwy.
Dlaczego przepala cienkie aluminium?
Aluminium odprowadza ciepło około 3–4 razy szybciej niż stal, więc na starcie potrzebny jest większy prąd, a dalej materiał się nagrzewa i zaczyna się zapadać. Stąd chwyt: zaczynać podwyższonym prądem i obniżać go w trakcie, do czego służy pedał albo funkcja obniżania prądu na uchwycie.
4043 czy 5356 do stopu 6082?
Oba są stosowane. 4043 ma płynniejsze jeziorko i lepiej znosi skłonność serii 6xxx do pękania na gorąco; 5356 daje mocniejszą spoinę i zachowuje kolor po anodowaniu. Jeśli złącze pracuje powyżej 65 °C, zostaje 4043.
Czy można spawać aluminium MIG bez uchwytu push-pull?
Można, na krótkim przewodzie z teflonową spiralą, rolkami U, słabym dociskiem i końcówką o rozmiar większą niż drut — najlepiej z drutem 5356, który jest sztywniejszy. Druga droga to spool gun ze szpulą w uchwycie. Przy długich przewodach i pracy seryjnej push-pull jest jedynym pewnym rozwiązaniem.
Czy aluminium da się spawać elektrodą otuloną?
Da się, do napraw: w katalogu elektrod są OZA-1, OZA-2 i ESAB OK 96.50 (E Al Si 12), wszystkie na DC+. Żużel jest korozyjny i trzeba go dokładnie usunąć, a jakość spoiny ustępuje TIG i MIG, więc do konstrukcji się ich nie używa.
Aktualizacja: