Dobór gazu osłonowego wg EN ISO 14175
Pokazuje, jaka mieszanka jest potrzebna dla twojego materiału i procesu, jej oznaczenie wg normy oraz zalecany przepływ. Oznaczenie przyda się przy zamawianiu butli: po nim dostawca zrozumie cię dokładniej niż po słowach „argon z dwutlenkiem”.

Jak czytać oznaczenie
EN ISO 14175 koduje gazy literą grupy i numerem składu:
| Grupa | Co to | Przykłady |
|---|---|---|
| I | Obojętne | I1 — Ar, I2 — He, I3 — Ar + He |
| M1, M2, M3 | Mieszanki z dodatkiem utleniającym, rosnąco | M12, M13, M21 |
| C | Silnie utleniające | C1 — CO₂ |
| R | Redukujące, z wodorem | R1 — Ar + H₂ |
| N, O, Z | Azot, tlen, pozostałe składy | — |
Najpowszechniejsza mieszanka robocza do stali to M21: argon z ponad 15 do 25 % dwutlenku węgla, najczęściej 18 %. To ona stoi w większości warsztatów i ją ma się na myśli, mówiąc po prostu „mieszanka”.
Co zmienia dodatek
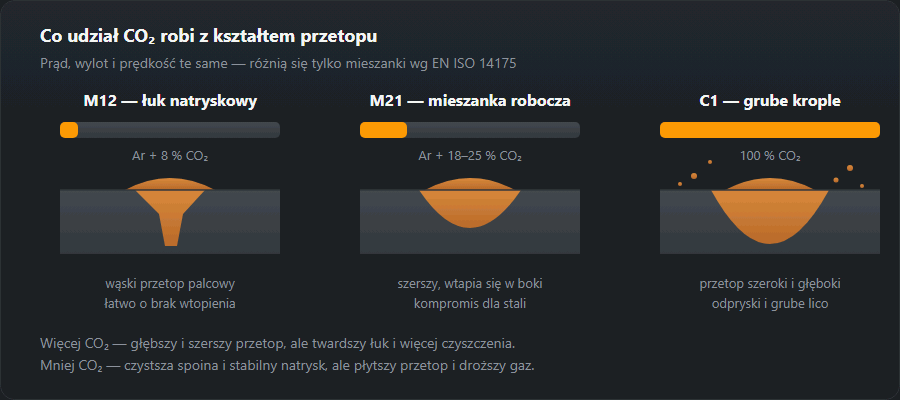
- Więcej CO₂ — głębszy przetop, twardszy łuk, więcej odprysków, grubsze lico. Taniej.
- Mniej CO₂ — czystsza spoina, stabilniejszy łuk natryskowy, mniej czyszczenia. Drożej, przetop płytszy.
- Hel — podnosi wprowadzone ciepło, potrzebny na grubym aluminium i miedzi. Lekki, więc zużycie wyższe.
- Wodór — zwęża łuk i podnosi prędkość na austenitycznej nierdzewce. Na stali węglowej niedopuszczalny: daje pęknięcia zimne.
Osłona działa tylko na czystym metalu. Rdza, zgorzelina, farba, a zwłaszcza wilgoć dają pęcherze przy każdej mieszance i każdym przepływie — woda w łuku rozkłada się, a wodór wchodzi w spoinę. Jeśli pojawiły się pęcherze, zacznij od przygotowania brzegów, a nie od wymiany butli. Rozbiór przyczyn jest na stronie pory w spoinie.
Zużycie i koszt
Ile gazu zejdzie na robotę i na ile starczy butla, liczy kalkulator zużycia gazu osłonowego, a udział gazu w koszcie metra spoiny — kalkulator kosztu spoiny.

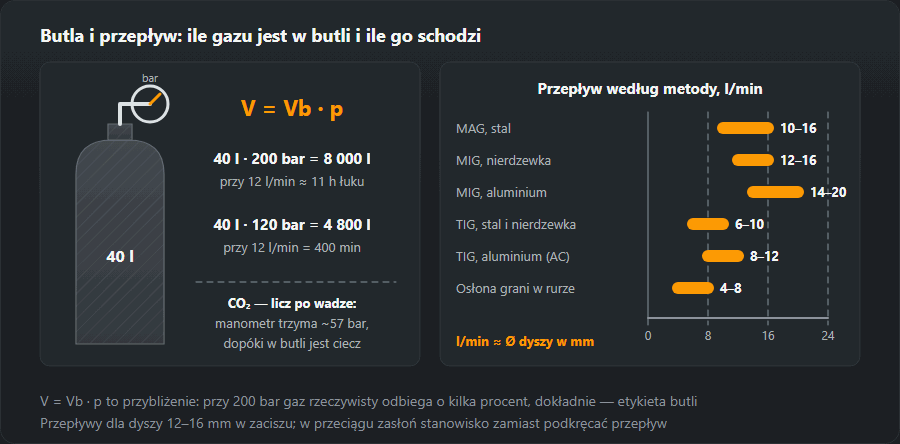
M21, M20, M12, I1 — co jest w butli
Oznaczenie na etykiecie ma postać „ISO 14175 – M21 – ArC – 18”: grupa, składniki i zawartość dodatku w procentach. Najczęstsze grupy w warsztacie:
- M21 — argon z dodatkiem od ponad 15 do 25 % CO₂. Klasyczna mieszanka 82/18 (Ar + 18 % CO₂) do stali węglowej.
- M20 — argon z ponad 5 do 15 % CO₂, np. Ar + 8 %: łagodniejszy łuk, mniej odprysków, dobra do cienkich blach i łuku natryskowego.
- M12 — argon z 0,5–5 % CO₂, w praktyce Ar + 2 % CO₂ do nierdzewki; M13 — argon z 0,5–3 % tlenu.
- C1 — czysty CO₂. I1 — czysty argon, I3 — argon z helem. R1 — argon z wodorem.
Granice grup podaje EN ISO 14175; tak samo opisują swoje mieszanki dostawcy gazów (np. Ar + 8 % CO₂ jako M20, Ar + 18 % jako M21). Dwie butle „mieszanki” od różnych dostawców mogą więc należeć do różnych grup — patrz na kod, nie na nazwę handlową.
Który gaz do czego — przegląd nastaw kalkulatora
- Stal węglowa MAG do 3 mm: mieszanka z mniejszym CO₂ (Ar + 8…18 %, M20 / M21), około 11 l/min.
- Stal węglowa MAG powyżej 3 mm: M21 (Ar + 18…25 % CO₂) albo C1, około 14 l/min.
- Nierdzewka MIG/MAG: M12 lub M13, 12 l/min do 3 mm, 15 l/min powyżej.
- Aluminium MIG: czysty argon I1 do 6 mm (14 l/min), grubsze — Ar + 30 % He, grupa I3 (18 l/min).
- TIG, każdy metal: argon I1 — 6 l/min do 2 mm, 8 l/min do 6 mm, 12 l/min powyżej; przy austenitycznej nierdzewce dopuszczalny R1.
Trzy przykłady z warsztatu
- Brama z profili 40×40×2. Stal 2 mm, dużo krótkich spoin na widoku. Mieszanka z mniejszym CO₂ (M20, np. Ar + 8 %) daje mniej odprysków i mniej szlifowania przed malowaniem; przepływ około 11 l/min.
- Konstrukcja z blach 10 mm. M21 z 18 % CO₂ jako standard; czysty CO₂ daje głębszy przetop i tańszy gaz, ale do spoiny trafia około 90 % stopionego drutu zamiast 95 %. Na 20 kg drutu to 2 kg w odpryskach zamiast 1 kg — plus czas na ich skucie. Przepływ około 14 l/min.
- Balustrada nierdzewna 3 mm. Półautomatem — M12 (Ar + 2 % CO₂), 12 l/min; TIG-iem — czysty argon I1, 8 l/min, a na rurze osłona grani od środka.
CO₂ czy mieszanka — koszt a jakość
Czysty CO₂ jest najtańszym gazem, ale nie najtańszą spoiną. W CO₂ łuk potrzebuje napięcia wyższego o około 2–3 V przy tym samym prądzie, jest twardszy i bardziej pryska, a lico wychodzi wyższe. Opłaca się tam, gdzie spoina jest gruba i schowana, a liczy się przetop. Przy robocie na widoku, cienkich blachach i spawaniu natryskowym mieszanka zwraca się na czasie szlifowania. Nastawy podawania i napięcia dla obu gazów policzy kalkulator prędkości podawania drutu.
Typowe pomyłki przy wyborze gazu
- M21 do nierdzewki. Węgiel z CO₂ nawęgla spoinę i odbiera jej odporność korozyjną — do stali nierdzewnej M12 albo M13.
- Mieszanka z CO₂ do aluminium. Jeziorko się utlenia, spoina wychodzi czarna i porowata. Tylko I1 albo I3.
- Mieszanka MAG w uchwycie TIG. Każdy dodatek aktywny wypala wolfram w kilka sekund.
- Wodór na stali węglowej. R1 jest tylko do austenitu; na stali węglowej grozi pęknięciami zimnymi.
- Formowanie grani „czym jest pod ręką”. Do osłony grani służy argon albo mieszanka N₂ + H₂ (4–8 l/min), nie gaz spawalniczy z CO₂.
Więcej o samych metalach: spawanie stali nierdzewnej i spawanie aluminium; argon przy TIG opisuje strona spawanie TIG.
Częste pytania
Czym różni się MIG od MAG, skoro urządzenie jest to samo?
Tylko gazem. MIG to spawanie w gazie obojętnym (argon, hel), MAG w aktywnym, czyli w mieszance z CO₂ albo tlenem, który bierze udział w reakcjach w łuku. Urządzenie, uchwyt i drut mogą być te same: zmieniłeś butlę — zmienił się proces i jego numer wg EN ISO 4063.
Dlaczego nierdzewki nie spawa się w czystym CO₂?
Węgiel z dwutlenku przechodzi do spoiny. W stali węglowej to nic groźnego, ale w austenitycznej nierdzewce węgiel wiąże chrom w węgliki i na granicach ziaren znika odporność korozyjna — spoina rdzewieje tam, gdzie materiał rodzimy jest cały. Dlatego dodatek aktywny trzyma się na poziomie 2 %: wystarcza do stabilności łuku, a jest za mało, żeby nawęglić.
Czy można spawać aluminium w mieszance z CO₂?
Nie. Dwutlenek węgla utlenia jeziorko aluminium, a spoina wychodzi porowata i czarna. Aluminium spawa się wyłącznie w gazie obojętnym: argon, a na grubym materiale argon z helem dla wprowadzonego ciepła.
Ile gazu ustawić i po czym poznać, że za mało?
Reguła praktyczna: przepływ w litrach na minutę odpowiada mniej więcej średnicy dyszy w milimetrach. Objawy niedoboru to pęcherze w spoinie, czerń i sadza na licu oraz „syczący” niestabilny łuk. Objaw nadmiaru jest mniej oczywisty: zbyt silny strumień zaczyna wirować i zasysać powietrze, a pęcherze wracają. Przy wietrze stawiaj ekran, nie zwiększaj przepływu.
Co oznacza M21 na butli?
To grupa gazu wg EN ISO 14175: argon z dodatkiem od ponad 15 do 25 % CO₂. Najczęstsza wersja to 82 % argonu i 18 % CO₂, zapisywana jako M21 – ArC – 18. Służy do spawania MAG stali węglowej.
Czym różni się M20 od M21?
Zawartością CO₂: M20 ma go od ponad 5 do 15 % (np. Ar + 8 %), M21 — od ponad 15 do 25 %. M20 daje łagodniejszy łuk i mniej odprysków, M21 — głębszy przetop.
Jaki gaz do spawania TIG?
Czysty argon, grupa I1 — do stali, nierdzewki i aluminium. Przy grubym aluminium i miedzi stosuje się argon z helem (I3), przy austenitycznej nierdzewce dopuszczalny jest argon z wodorem (R1). Mieszanek z CO₂ do TIG się nie używa.
Aktualizacja: