Das Schutzgas auswählen
Verfahren, Werkstoff und Dicke bestimmen das Gemisch, seine Bezeichnung nach EN ISO 14175, die Durchflussmenge und den Düsendurchmesser.


Was das Gas leistet
Zuerst hält es die Luft vom Schmelzbad fern — Sauerstoff und Stickstoff erzeugen sonst Poren und Sprödigkeit. Zweitens formt es den Lichtbogen: die Wärmeleitfähigkeit des Gases entscheidet über die Form des Einbrands. Drittens beeinflusst der aktive Anteil die Metallurgie der Naht, und das ist der Grund, warum die Gasfrage bei Edelstahl keine Kostenfrage ist.
Die Durchflussmenge
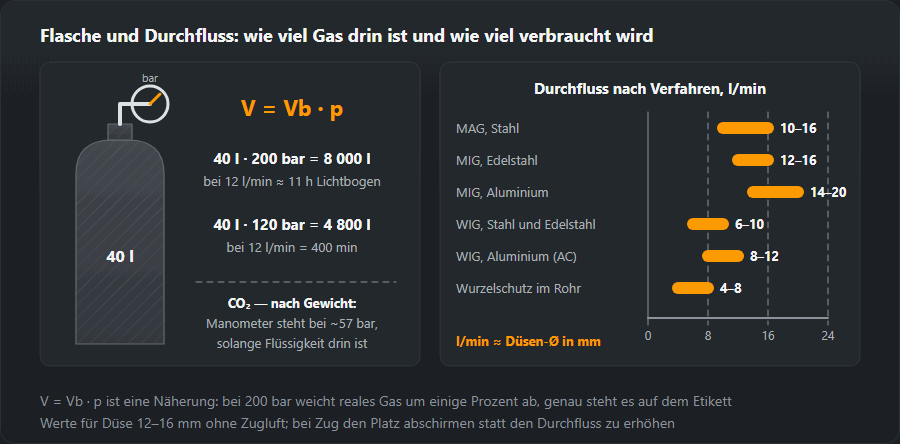
Ein grober Anhalt sind zehn bis zwölf Liter je Minute für MIG/MAG und sechs bis zwölf für WIG, angepasst an Düsendurchmesser und Zugluft. Mehr ist nicht besser: ab einer bestimmten Menge wird die Strömung verwirbelt und zieht Luft mit ein, sodass ausgerechnet die höchste Einstellung Poren erzeugt. Wie lange die Flasche reicht, rechnet der Gasverbrauch aus.
Draußen
Rund 2 m/s Wind räumen den Gasschutz ab, und das ist ein leichter Zug. Entweder eine Abschirmung aufstellen oder das Verfahren wechseln — auf E-Hand oder selbstschützenden Fülldraht, die ihren Schutz im Zusatzwerkstoff mitbringen.
Die Gasbezeichnung lesen
| Gruppe | Was es ist | Beispiele |
|---|---|---|
| I | Inert | I1 — Ar, I2 — He, I3 — Ar + He |
| M1, M2, M3 | Mischgase mit oxidierendem Anteil, aufsteigend | M12, M13, M21 |
| C | Stark oxidierend | C1 — CO₂ |
| R | Reduzierend, mit Wasserstoff | R1 — Ar + H₂ |
| N, O, Z | Stickstoff, Sauerstoff, sonstige Zusammensetzungen | — |

M21, M20, M12, I1 — was in der Flasche ist
Auf dem Etikett steht etwa „ISO 14175 – M21 – ArC – 18“: Gruppe, Bestandteile und Zusatzanteil in Prozent. Die Gruppen, die in der Werkstatt am häufigsten vorkommen:
- M21 — Argon mit mehr als 15 bis 25 % CO₂. Das klassische 82/18 (Ar + 18 % CO₂) für unlegierten Stahl.
- M20 — Argon mit mehr als 5 bis 15 % CO₂, etwa Ar + 8 %: weicherer Lichtbogen, weniger Spritzer, gut für Dünnblech und Sprühlichtbogen.
- M12 — Argon mit 0,5–5 % CO₂, praktisch Ar + 2 % CO₂ für Edelstahl; M13 — Argon mit 0,5–3 % Sauerstoff.
- C1 — reines CO₂. I1 — reines Argon, I3 — Argon mit Helium. R1 — Argon mit Wasserstoff.
Die Gruppengrenzen legt EN ISO 14175 fest, und die Gaslieferanten beschreiben ihre Gemische genauso (Ar + 8 % CO₂ als M20, Ar + 18 % als M21, zum Beispiel). Zwei Flaschen „Mischgas“ von verschiedenen Lieferanten können also in verschiedenen Gruppen liegen — auf den Code schauen, nicht auf den Handelsnamen.
Welches Gas wofür — die Einstellungen des Rechners im Überblick
- Unlegierter Stahl, MAG, bis 3 mm: Gemisch mit weniger CO₂ (Ar + 8…18 %, M20 / M21), etwa 11 l/min.
- Unlegierter Stahl, MAG, über 3 mm: M21 (Ar + 18…25 % CO₂) oder C1, etwa 14 l/min.
- Edelstahl, MIG/MAG: M12 oder M13, 12 l/min bis 3 mm, darüber 15 l/min.
- Aluminium, MIG: reines Argon I1 bis 6 mm (14 l/min), dicker — Ar + 30 % He, Gruppe I3 (18 l/min).
- WIG, jeder Werkstoff: Argon I1 — 6 l/min bis 2 mm, 8 l/min bis 6 mm, darüber 12 l/min; an austenitischem Edelstahl ist R1 zulässig.
Drei Beispiele aus der Werkstatt
- Ein Tor aus Vierkantrohr 40×40×2. Stahl 2 mm, viele kurze Sichtnähte. Ein Gemisch mit weniger CO₂ (M20, etwa Ar + 8 %) bringt weniger Spritzer und weniger Schleifen vor dem Lackieren; Durchfluss etwa 11 l/min.
- Ein Rahmen aus 10-mm-Blech. M21 mit 18 % CO₂ als Standard; reines CO₂ gibt tieferen Einbrand und billigeres Gas, aber nur etwa 90 % des abgeschmolzenen Drahts landen in der Naht statt 95 %. Bei 20 kg Draht sind das 2 kg Spritzer statt 1 kg — plus die Zeit zum Abschlagen. Durchfluss etwa 14 l/min.
- Ein Edelstahlgeländer 3 mm. Mit MIG — M12 (Ar + 2 % CO₂), 12 l/min; mit WIG — reines Argon I1, 8 l/min, und im Rohr Formiergas von innen.
CO₂ oder Mischgas — Kosten gegen Qualität
Reines CO₂ ist das billigste Gas, aber nicht die billigste Naht. Unter CO₂ braucht der Lichtbogen beim selben Strom etwa 2–3 V mehr, er ist härter, spritzt mehr, und die Naht wird höher. Es lohnt sich, wo die Naht dick und verdeckt ist und der Einbrand zählt. Bei Sichtnähten, Dünnblech und Sprühlichtbogen bezahlt sich das Mischgas über die Schleifzeit. Vorschub und Spannung für beide Gase rechnet der Rechner für die Drahtvorschubgeschwindigkeit.
Typische Fehler bei der Gaswahl
- M21 an Edelstahl. Kohlenstoff aus dem CO₂ kohlt die Naht auf und nimmt ihr die Korrosionsbeständigkeit — für Edelstahl M12 oder M13.
- CO₂-haltiges Gemisch an Aluminium. Das Bad oxidiert, die Naht wird schwarz und porös. Nur I1 oder I3.
- MAG-Gemisch im WIG-Brenner. Jeder aktive Anteil brennt das Wolfram in Sekunden ab.
- Wasserstoff an unlegiertem Stahl. R1 ist nur für Austenit; an unlegiertem Stahl drohen Kaltrisse.
- Wurzelschutz „mit dem, was da ist“. Für die Wurzel nimmt man Argon oder Formiergas N₂ + H₂ (4–8 l/min), kein CO₂-haltiges Schweißgas.
Mehr zu den Werkstoffen: Edelstahl schweißen und Aluminium schweißen; Argon beim WIG erklärt die Seite WIG-Schweißen.
Häufige Fragen
Was ändert der CO₂-Anteil?
Einbrand und Ruhe des Lichtbogens, gegenläufig. Mehr CO₂ heißt tieferer, breiterer Einbrand und mehr Spritzer; weniger CO₂ heißt eine glattere Nahtoberfläche und einen ruhigeren Sprühlichtbogen. M21 mit 18 % ist der übliche Kompromiss für Baustahl.
Kann ich Edelstahl mit M21 schweißen?
Besser nicht. Der Kohlenstoff aus dem CO₂ geht ins Schweißgut und senkt die Korrosionsbeständigkeit — genau die Eigenschaft, für die der Werkstoff gekauft wurde. Für Edelstahl gehört ein Gemisch mit höchstens 2 bis 3 % Aktivanteil in die Flasche.
Warum reines Argon beim WIG und beim Aluminium-MIG?
Weil jeder aktive Anteil beim WIG das Wolfram abbrennt und beim Aluminium die Oxidhaut verstärkt statt sie zu entfernen. Beim Aluminium kommt hinzu, dass Helium die Wärme in dickes Material bringt — deshalb Argon-Helium und nie ein Gemisch mit CO₂.
Was bedeutet M21 auf der Gasflasche?
Das ist die Gasgruppe nach EN ISO 14175: Argon mit mehr als 15 bis 25 % CO₂. Am häufigsten ist 82 % Argon mit 18 % CO₂, geschrieben M21 – ArC – 18. Es dient zum MAG-Schweißen von unlegiertem Stahl.
Was ist der Unterschied zwischen M20 und M21?
Der CO₂-Anteil: M20 hat mehr als 5 bis 15 % (etwa Ar + 8 %), M21 mehr als 15 bis 25 %. M20 gibt einen weicheren Lichtbogen und weniger Spritzer, M21 tieferen Einbrand.
Welches Gas und wie viel beim MIG-Schweißen von Aluminium?
Reines Argon (I1), etwa 14 l/min bis 6 mm Dicke. Bei dickerem Aluminium auf Ar + 30 % He (I3) mit etwa 18 l/min wechseln, weil das Helium mehr Wärme bringt.
Aktualisiert: