اختيار الغاز الواقي وفق EN ISO 14175
يعطي الخليط المناسب لمعدنك وطريقتك، ورمزه وفق المواصفة، والتدفّق الموصى به. الرمز يفيدك عند طلب الأسطوانة: به يفهمك المورّد أدقّ ممّا يفهمك بعبارة «أرغون مع ثاني أكسيد».


كيف يُقرأ الرمز
تُرمّز EN ISO 14175 الغازات بحرف المجموعة ورقم التركيب:
| المجموعة | ما هي | أمثلة |
|---|---|---|
| I | خاملة | I1 — Ar, I2 — He, I3 — Ar + He |
| M1, M2, M3 | خلائط بإضافة مؤكسِدة، متصاعدة | M12, M13, M21 |
| C | مؤكسِدة بقوّة | C1 — CO₂ |
| R | مختزِلة، بالهيدروجين | R1 — Ar + H₂ |
| N, O, Z | نيتروجين، أكسجين، تراكيب أخرى | — |
وأشيع خليط عملي للفولاذ هو M21: أرغون مع أكثر من 15 إلى 25 بالمئة من ثاني أكسيد الكربون، وأكثره 18 بالمئة. هو ما يقف في أغلب الورش، وهو المقصود حين يُقال «الخليط» بلا تحديد.
ماذا تغيّر الإضافة
- زيادة CO₂ — نفاذ أعمق، قوس أقسى، رذاذ أكثر، وجه أخشن. وأرخص.
- نقص CO₂ — لُحام أنظف، ورذاذ ثابت، وتنظيف أقلّ. وأغلى، والنفاذ أضحل.
- الهيليوم — يرفع الحرارة المُدخلة، ويلزم على الألمنيوم والنحاس السميكين. خفيف، فاستهلاكه أعلى.
- الهيدروجين — يضيّق القوس ويرفع السرعة على الأوستنيتي المقاوم للصدأ. وعلى الفولاذ الكربوني ممنوع: يعطي شقوقًا باردة.
الحماية تعمل على معدن نظيف فقط. الصدأ والقشرة والدهان، والرطوبة خاصّةً، تعطي مسامية مع أي خليط وأي تدفّق: الماء يتحلّل في القوس والهيدروجين يدخل اللُّحام. فإن ظهرت المسامية، ابدأ بتجهيز الحافّة لا بتغيير الأسطوانة — تفصيل الأسباب في المسامية في اللُّحام.
الاستهلاك والتكلفة
كم غازًا يذهب على العمل وإلى متى تكفي الأسطوانة تحسبه حاسبة استهلاك الغاز، وحصّة الغاز في تكلفة المتر — حاسبة تكلفة اللُّحام.

M21 وM20 وM12 وI1 — ما الذي في الأسطوانة
يُكتب على الملصق شيء مثل «ISO 14175 – M21 – ArC – 18»: المجموعة والمكوّنات ونسبة الإضافة بالمئة. وأكثر المجموعات شيوعًا في الورشة:
- M21 — أرغون مع أكثر من 15 وحتى 25 % من CO₂. الخليط الكلاسيكي 82/18 (Ar + 18 % CO₂) للفولاذ الكربوني.
- M20 — أرغون مع أكثر من 5 وحتى 15 % من CO₂، مثل Ar + 8 %: قوس أنعم ورذاذ أقلّ، ويناسب الصفائح الرقيقة والانتقال الرذاذي.
- M12 — أرغون مع 0.5–5 % من CO₂، وعمليًّا Ar + 2 % CO₂ للمقاوم للصدأ؛ وM13 — أرغون مع 0.5–3 % من الأكسجين.
- C1 — CO₂ نقيّ. وI1 — أرغون نقيّ، وI3 — أرغون مع هيليوم. وR1 — أرغون مع هيدروجين.
حدود المجموعات تحدّدها EN ISO 14175، وموردو الغاز يصفون خلائطهم بالطريقة نفسها (مثل Ar + 8 % CO₂ بوصفه M20، وAr + 18 % بوصفه M21). فقد تكون أسطوانتا «خليط» من موردَين مختلفين في مجموعتين مختلفتين — انظر إلى الرمز لا إلى الاسم التجاري.
أيّ غاز لأيّ عمل — إعدادات الحاسبة باختصار
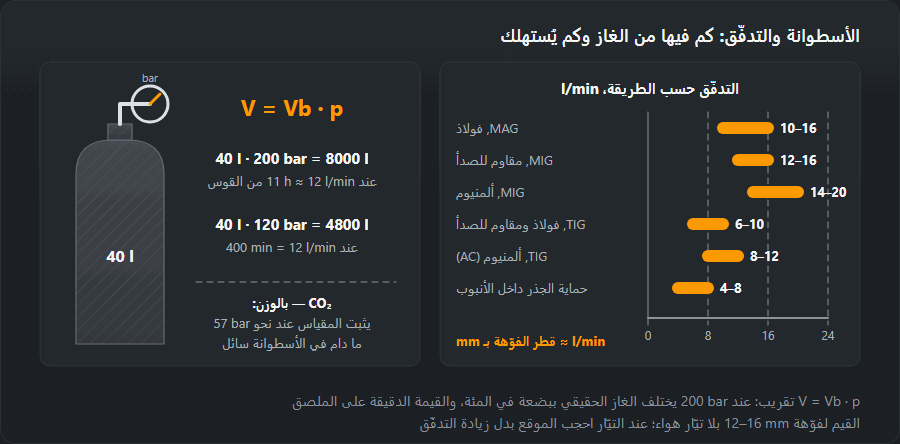
- فولاذ كربوني، MAG، حتى 3 mm: خليط بنسبة CO₂ أقلّ (Ar + 8…18 %, M20 / M21)، نحو 11 l/min.
- فولاذ كربوني، MAG، فوق 3 mm: M21 (Ar + 18…25 % CO₂) أو C1، نحو 14 l/min.
- المقاوم للصدأ، MIG/MAG: M12 أو M13، و12 l/min حتى 3 mm و15 l/min فوقها.
- الألمنيوم، MIG: أرغون نقيّ I1 حتى 6 mm (14 l/min)، والأسمك Ar + 30 % He، مجموعة I3 (18 l/min).
- TIG، أيّ معدن: أرغون I1 — 6 l/min حتى 2 mm، و8 l/min حتى 6 mm، و12 l/min فوقها؛ ومع المقاوم للصدأ الأوستنيتي يُسمح بـR1.
ثلاثة أمثلة من الورشة
- بوّابة من مقاطع 40×40×2. فولاذ 2 mm ولحامات قصيرة كثيرة ظاهرة. الخليط بنسبة CO₂ أقلّ (M20، مثل Ar + 8 %) يعطي رذاذًا أقلّ وتجليخًا أقلّ قبل الدهان؛ والتدفّق نحو 11 l/min.
- هيكل من صفائح 10 mm. M21 بنسبة 18 % CO₂ معيارًا؛ وCO₂ النقيّ يعطي نفاذًا أعمق وغازًا أرخص، لكن يصل إلى اللحام نحو 90 % من السلك المنصهر بدل 95 %. ومع 20 kg من السلك يعني ذلك 2 kg رذاذًا بدل 1 kg — إضافةً إلى وقت إزالته. والتدفّق نحو 14 l/min.
- درابزين من المقاوم للصدأ 3 mm. بـMIG — M12 (Ar + 2 % CO₂) و12 l/min؛ وبـTIG — أرغون نقيّ I1 و8 l/min، مع حماية الجذر داخل الأنبوب.
CO₂ أم خليط — الكلفة مقابل الجودة
CO₂ النقيّ أرخص غاز لكنه ليس أرخص لحام. ففي CO₂ يحتاج القوس جهدًا أعلى بنحو 2–3 V عند التيّار نفسه، وهو أخشن وأكثر رذاذًا، والخرزة أعلى. ويستحقّ حيث يكون اللحام سميكًا ومخفيًّا والنفاذ هو المهمّ. أمّا في الأعمال الظاهرة والصفائح الرقيقة والانتقال الرذاذي فيسدّد الخليط ثمنه من وقت التجليخ. والتغذية والجهد للغازين تحسبهما حاسبة سرعة تغذية السلك.
أخطاء شائعة في اختيار الغاز
- M21 على المقاوم للصدأ. كربون CO₂ يكربن اللحام ويسلبه مقاومة التآكل — وللمقاوم للصدأ M12 أو M13.
- خليط فيه CO₂ على الألمنيوم. يتأكسد الحوض ويخرج اللحام أسود مساميًّا. I1 أو I3 فقط.
- خليط MAG في مشعل TIG. أيّ إضافة نشطة تحرق التنغستن في ثوانٍ.
- الهيدروجين على الفولاذ الكربوني. R1 للأوستنيتي فقط؛ وعلى الفولاذ الكربوني يهدّد بتشقّقات باردة.
- حماية الجذر «بما تيسّر». للجذر يُستعمل الأرغون أو خليط N₂ + H₂ (4–8 l/min)، لا غاز لحام فيه CO₂.
والمزيد عن المعادن نفسها في لحام الفولاذ المقاوم للصدأ ولحام الألمنيوم، والأرغون في TIG مشروح في صفحة لحام TIG.
أسئلة متكرّرة
ما الفرق بين MIG وMAG إذا كانت الآلة واحدة؟
الغاز وحده. MIG في غاز خامل — أرغون أو هيليوم — وMAG في غاز فعّال، أي خليط فيه ثاني أكسيد الكربون أو الأكسجين يشارك في تفاعلات القوس. الآلة والمسدس والسلك قد تكون نفسها: غيّرت الأسطوانة فتغيّر رقم الطريقة في EN ISO 4063.
لماذا لا يُلحم المقاوم للصدأ في CO₂ نقيّ؟
الكربون ينتقل من الغاز إلى اللُّحام. في الفولاذ الكربوني لا ضرر يُذكر، أمّا في الأوستنيتي المقاوم للصدأ فيرتبط الكربون بالكروم عند حدود الحبيبات وتختفي مقاومة التآكل هناك: يصدأ اللُّحام والمعدن الأساسي سليم. لذلك تبقى الإضافة الفعّالة عند 2 بالمئة تقريبًا.
كم أضبط التدفّق وكيف أعرف أنه قليل؟
القاعدة العملية: عدد اللترات في الدقيقة يقارب قطر البوق بالمليمتر. علامات النقص مسامية وسواد على الوجه وقوس يصفر. وعلامة الزيادة أقلّ وضوحًا: التيّار القويّ يبدأ بالدوران فيسحب الهواء معه، وتعود المسامية. في الريح ضع ساترًا ولا ترفع التدفّق.
ماذا يعني M21 على الأسطوانة؟
هو مجموعة الغاز وفق EN ISO 14175: أرغون مع أكثر من 15 وحتى 25 % من CO₂. وأشيع صيغة 82 % أرغون و18 % CO₂، وتُكتب M21 – ArC – 18. ويُستعمل للحام MAG للفولاذ الكربوني.
ما الفرق بين M20 وM21؟
نسبة CO₂: في M20 أكثر من 5 وحتى 15 % (مثل Ar + 8 %)، وفي M21 أكثر من 15 وحتى 25 %. M20 يعطي قوسًا أنعم ورذاذًا أقلّ، وM21 نفاذًا أعمق.
أيّ غاز للحام TIG؟
أرغون نقيّ، مجموعة I1، للفولاذ والمقاوم للصدأ والألمنيوم. ومع الألمنيوم والنحاس السميكين يُستعمل أرغون مع هيليوم (I3)، ومع المقاوم للصدأ الأوستنيتي يُسمح بأرغون مع هيدروجين (R1). ولا تُستعمل خلائط CO₂ في TIG.
آخر تحديث: