اللحام بالغاز 311
الرقم 311 في ISO 4063 هو اللحام بالأكسي أسيتيلين (OAW): لهب الأسيتيلين في الأكسجين يصهر الحواف وسلك الحشو معًا دون تيار كهربائي. وفي ما يلي: الفوّهة حسب السُمك واستهلاك الغاز بوحدة l/h والضغوط. طريقة كان يُفترض أن تختفي فلم تختفِ. فعلى الألواح الرقيقة، وفي الإصلاحات، وحيث لا كهرباء، ما زال لهب الأسيتيلين والأكسجين يفعل ما لا يحسنه القوس: يسخّن ببطء ويتيح رؤية الحوض بلا عجلة.
كيف يُسمّى
| كيف يُسمّى | التسمية |
|---|---|
| في المواصفة (ISO 4063) | 311 — اللحام بالأكسي أسيتيلين |
| رقم الطريقة | 311 |
| الاختصار الدولي | OAW |
| في الورشة | اللحام بالغاز 311 |
ثلاثة أسماء لشيء واحد. في مواصفة الإجراء وفي شهادة اللحّام يَرِد اسم المواصفة مع رقمه، وفي إعلان العمل وفي الورشة يُستعمل الاختصار، وعلى رسم أمريكي اختصاره الخاص. معرفة الثلاثة مفيدة: العمل واحد، وشكله على الورق مختلف في كل مرّة.
أين ما زال يتفوّق
- الألواح من 0.5 إلى 3 mm. اللهب يسخّن ألطف من القوس، فالاختراق أصعب لا أسهل.
- انقطاع التغذية. أسطوانتان وشعلة تعمل حيث لا مولّد ولن يكون.
- الإصلاحات والأنابيب الصغيرة القطر، حيث لا يدخل مسدّس اللحام أصلًا.
- اللحام النحاسي للمصبوبات الحديدية والألواح المجلفنة — الشعلة نفسها، وطريقة أخرى، ورقم آخر.
الرقم 311 يعني اللحام بالأسيتيلين والأكسجين؛ و312 البروبان مع الأكسجين، و313 الهيدروجين مع الأكسجين. والقائمة الكاملة في جدول ISO 4063.
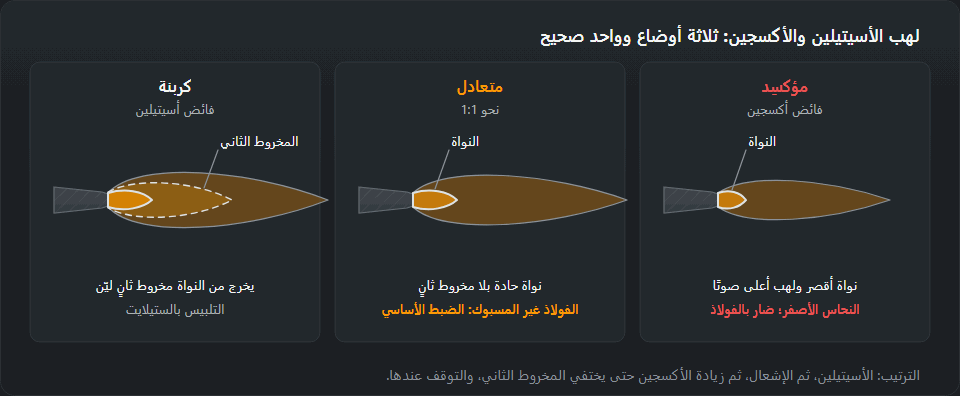
اللهب: ثلاثة ضبطات وواحدة صحيحة
| اللهب | كيف يبدو | لماذا |
|---|---|---|
| كربنة زيادة أسيتيلين |
يخرج من النواة مخروط ثانٍ ليّن | التكسية بسبائك صلدة، الستيليت |
| متعادل 1:1 تقريبًا |
نواة حادّة الحدّ بلا مخروط ثانٍ | الفولاذ غير المسبوك — الصيغة الأساسية |
| مؤكسد زيادة أكسجين |
نواة أقصر ولهب أعلى صوتًا وأحدّ | النحاس الأصفر؛ وهو ضارّ بالفولاذ |
ويُضبط ذلك دائمًا بالترتيب نفسه: يُفتح الأسيتيلين، ثمّ يُشعل، ثمّ يُضاف الأكسجين حتى يختفي المخروط الثاني. والنقطة التي يختفي عندها هي اللهب المتعادل، وعندها يُتوقّف. وللفولاذ، كلّ ما عدا ذلك خطأ لا أسلوب.

سلك الحشو والسُمك
يُختار قطر سلك الحشو بقاعدة d = s/2 + 1: فللوح 2 mm سلك
2 mm، وللوح 4 mm سلك 3 mm. والسلك السميك أكثر من اللازم يسحب
الحرارة من الحوض ويعطي بدل الانصهار التصاقًا يبدو لحامًا إلى أن تثنيه.
وحتى 3 mm يُلحم إلى اليسار: تسير الشعلة خلف سلك الحشو، ويمرّ اللهب على المعدن البارد، فيكون الاختراق أقلّ. وفوق ذلك — إلى اليمين: يمرّ اللهب على اللحام الجاهز فيسخّنه ويعطي اختراقًا أعمق. وتغيير الاتّجاه ليس مسألة راحة بل تحكّمًا في كمّية الحرارة.
ما لا يجوز في هذه الطريقة
الأسيتيلين قابل للاشتعال وغير مستقرّ عند الضغط، والأكسجين لا يحترق وحده لكنّه يغذّي الاحتراق بعنف. ومن هنا قاعدتان بلا استثناء: أسطوانة الأكسجين لا تُمسّ بيدين عليهما شحم — فالزيت مع الأكسجين المضغوط يشتعل ذاتيًّا — ومانعات ارتداد اللهب يجب أن تكون على المنظّمَين كليهما، لا على منظّم الأسيتيلين وحده.
وأسطوانة الأسيتيلين تعمل واقفةً. فإذا اضطجعت أطلقت الأسيتون الذي يذوب فيه الأسيتيلين، وعندها تبدأ الشعلة بسلوك لا تفسّره الضبطات. وبقيّة القواعد في الأعمال الخطرة حريقيًّا.
فوّهات المشعل: المقاس حسب السُّمك واستهلاك الغازات
في اللحام بالغاز 311 تُحدَّد قدرة اللهب بمقاس الفوّهة لا بالصمامات. ولكل مقاس مدى من أسماك الفولاذ واستهلاك خاصّ من الغازات:
| مقاس الفوّهة | سُمك الفولاذ، mm | الأكسجين، l/h | الأسيتيلين، l/h |
|---|---|---|---|
| 1 | 0.5–1 | 90 | 80 |
| 2 | 1–2 | 170 | 155 |
| 3 | 2–4 | 300 | 280 |
| 4 | 4–6 | 550 | 510 |
| 5 | 6–9 | 800 | 730 |
| 6 | 9–14 | 1200 | 1100 |
| 7 | 14–20 | 1900 | 1750 |
مشعل حاقن، ضغط الأكسجين 2.5 bar والأسيتيلين 0.2–0.5 bar. القيم من جداول موردي المشاعل (dieschweissprofis.de وewo.de)، وقد يختلف مشعل بعينه — راجع لوحته.
كيف تقرأ الجدول
يُستهلك من الأكسجين أكثر قليلًا من الأسيتيلين — نحو 1.1 إلى 1 — وهذا بالضبط اللهب المتعادل في الجدول أعلاه. ويرتفع الاستهلاك تقريبًا بنسبة السُّمك: ففوّهة 4–6 mm تحرق أكثر من ستّة أضعاف أسيتيلين فوّهة صفائح 0.5–1 mm. وصمامات المشعل تضبط اللهب بدقّة ضمن فوّهة واحدة؛ ومحاولة «خنق» فوّهة كبيرة لصفيحة رقيقة تنتهي بفرقعات وارتداد لهب، و«فتح» فوّهة صغيرة لفولاذ سميك ينتهي بالتصاق بدل الانصهار.
مثالان
- صفيحة 2 mm، وصلة تناكبية. فوّهة رقم 2 (1–2 mm): 155 l/h أسيتيلين و170 l/h أكسجين. وقضيب الحشو بالقاعدة d = s/2 + 1 = 2 mm، واللحام إلى اليسار. ونصف ساعة لهب يعني نحو 78 لترًا من الأسيتيلين و85 لترًا من الأكسجين.
- صفيحة 6 mm. فوّهة رقم 4 (4–6 mm): 510 l/h أسيتيلين و550 l/h أكسجين. والقضيب 6/2 + 1 = 4 mm، واللحام إلى اليمين لأن اللهب فوق 3 mm يجب أن يسخّن اللحام المنجز. ومع هذا السحب تعمل أسطوانة أسيتيلين واحدة بجهد — ومع الفوّهات الكبيرة تُربط الأسطوانات في مجموعة كي لا يُسحب الأسيتون.
الضغوط والإطفاء وارتداد اللهب
- ضغوط التشغيل للمشعل الحاقن: الأكسجين نحو 2.5 bar والأسيتيلين 0.2–0.5 bar. ولا يُرفع الأسيتيلين فوق ما يحدّده المشعل: الضغط الأعلى لا يعطي لهبًا أقوى بل خطرًا أكبر.
- الإطفاء: أوّلًا صمام الأسيتيلين على المشعل ثم الأكسجين. وبعد العمل تُغلق صمامات الأسطوانات وتُفرَّغ الخراطيم.
- الفرقعات في المشعل سببها غالبًا فوّهة محمّاة أو متّسخة، أو تدفّق قليل، أو لمس الحوض. يُطفأ المشعل وتُبرَّد الفوّهة وتُنظَّف — ولا يُواصَل اللحام «بالفرقعات».
- ارتداد اللهب — فحيح وصفير في المقبض — يعني إغلاق صمامات المشعل والأسطوانات فورًا. ولا يُعاد إلى العمل إلا بعد معرفة السبب وفحص صمامات الأمان على المنظّمات.
أخطاء تُرى على اللحام
- شرر ولحام رمادي مسامي على الفولاذ — لهب مؤكسِد؛ أضف أسيتيلين حتى يعود المخروط واضحًا، لكن بلا المخروط الثاني.
- ثقوب في الصفيحة الرقيقة — فوّهة كبيرة أو تسخين طويل في موضع واحد؛ صغّر الفوّهة وتقدّم أسرع وثبّت بنقاط أكثر.
- اللحام «يجلس» على الحواف — فوّهة صغيرة أو قضيب سميك: الحوض لا يشمل الحواف، والقضيب ينصهر في اللهب لا في الحوض.
- تشوّهات كبيرة — اللهب يسخّن منطقة أعرض من القوس؛ ثبّت بتناظر والحم على مقاطع.
الغاز أم TIG للصفائح الرقيقة
الطريقتان بطيئتان وتسمحان بإضافة الحشو منفصلًا. ولحام TIG يعطي منطقة تأثّر حراري أضيق وتشوّهًا أقلّ، لكنه يحتاج كهرباء وأرغونًا. أمّا اللهب فيتفوّق حيث لا تيّار، وفي الإصلاحات الميدانية، وفي اللحام بالنحاس بالمشعل نفسه. والمقارنة مع القوس في صفحة لحام TIG، وأرقام الطرق القريبة (312 و313 و971) في جدول ISO 4063.
ما التالي
الألواح الرقيقة بطرق أخرى — لحام اللوح الرقيق. وأرقام الطرق واختصاراتها — جدول ISO 4063. والصيغة القوسية للإصلاحات نفسها — MMA.
أسئلة متكرّرة
أيّ قطر لسلك الحشو أختار؟
القاعدة بسيطة: d = s/2 + 1، حيث s سُمك اللوح بالمليمتر. فللوح 2 mm يخرج سلك 2 mm، وللوح 4 mm يخرج 3 mm. والسلك الأغلظ يبرّد الحوض ويعطي التصاقًا سطحيًّا بدل الاختراق.
بمَ يُعرف اللهب المتعادل؟
بالنواة. فعند زيادة الأسيتيلين يخرج من النواة مخروط ثانٍ ليّن — وذاك هو اللهب الكربنة. وبتقليل الأسيتيلين يُبلغ اختفاء هذا المخروط: فتبقى نواة حادّة الحدّ، وهي اللهب المتعادل. ومواصلة التقليل تعطي اللهب المؤكسد، وهو أقصر وأعلى صوتًا.
بمَ يختلف اللحام بالغاز عن اللحام بالنحاس بالشعلة؟
بانصهار المعدن الأساسي من عدمه. ففي اللحام (311) تنصهر الحواف وسلك الحشو معًا. أمّا في اللحام النحاسي (971) فتبقى الحواف سليمة، وتمسك الوصلة مادّة حشو ذات درجة انصهار أدنى تبلّلها. ولهذا تُوصل بها المصبوبات الحديدية والألواح المجلفنة، حيث يكون صهر المعدن الأساسي ضارًّا.
ما ضغط الأكسجين والأسيتيلين في اللحام بالغاز؟
للمشعل الحاقن تعطي جداول المصنّعين أكسجين نحو 2.5 bar وأسيتيلين 0.2–0.5 bar. وتُغيَّر قدرة اللهب بمقاس الفوّهة لا برفع ضغط الأسيتيلين.
أيّ فوّهة لصفيحة 2 mm؟
الفوّهة رقم 2 المصمّمة لسُمك 1–2 mm؛ وتستهلك نحو 155 l/h من الأسيتيلين و170 l/h من الأكسجين. ومعها قضيب 2 mm واللحام إلى اليسار.
كم أسيتيلينًا يستهلك المشعل في الساعة؟
حسب الفوّهة: من نحو 80 l/h لفوّهة صفائح 0.5–1 mm، مرورًا بـ280 l/h لـ2–4 mm، إلى 510 l/h لـ4–6 mm. ويُستهلك من الأكسجين نحو 10 % أكثر.
آخر تحديث: