Soldadura oxiacetilénica 311
311 é o número ISO 4063 da soldadura oxiacetilénica (OAW): uma chama de acetileno e oxigénio funde em conjunto os bordos e a vareta, sem corrente eléctrica. Mais abaixo: bico segundo a espessura, consumo de gás em l/h e pressões. Um processo que devia ter desaparecido e não desapareceu. Em chapa fina, em reparações e onde não há corrente, a chama de acetileno e oxigénio continua a fazer o que o arco não sabe: aquecer devagar e deixar ver o banho sem pressa.
Como se chama
| Como se chama | Designação |
|---|---|
| Na norma (ISO 4063) | 311 — Soldadura oxiacetilénica |
| Número do processo | 311 |
| Abreviatura internacional | OAW |
| Na oficina | Soldadura oxiacetilénica 311 |
Três nomes para a mesma coisa. A especificação do procedimento e o certificado do soldador trazem a designação da norma com o número; o anúncio de emprego e a oficina usam a abreviatura; um desenho americano usa a sua. Vale a pena conhecer as três: o trabalho é o mesmo e em cada papel aparece diferente.
Onde continua a ganhar
- Chapa de 0,5 a 3 mm. A chama aquece com mais suavidade do que o arco, portanto perfurar custa mais, não menos.
- Sem alimentação. Duas garrafas e um maçarico funcionam onde não há gerador nem vai haver.
- Reparações e tubos de pequeno diâmetro, onde a tocha simplesmente não entra.
- Soldobrasagem de ferro fundido e chapa galvanizada — o mesmo maçarico, outro processo e outro número.
O número 311 designa a soldadura de acetileno e oxigénio; o 312 é propano com oxigénio e o 313, hidrogénio com oxigénio. Lista completa na tabela ISO 4063.
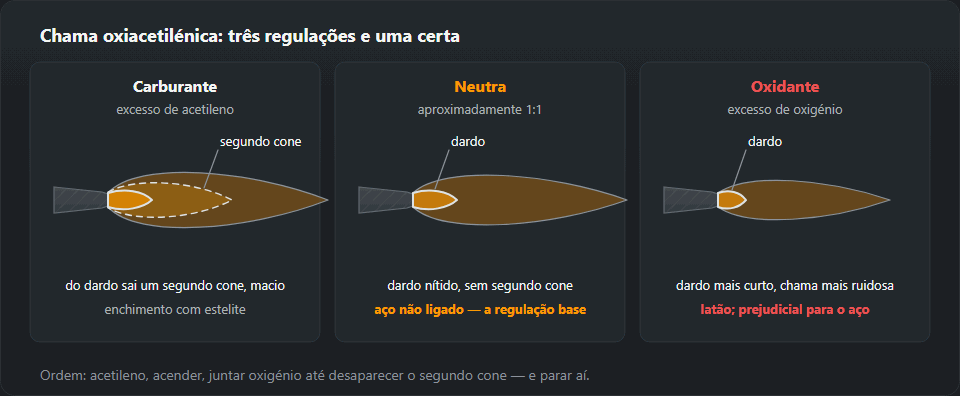
A chama: três regulações e uma correcta
| Chama | Que aspecto tem | Para quê |
|---|---|---|
| Carburante excesso de acetileno |
Do dardo sai um segundo cone, mole | Enchimento com ligas duras, estelites |
| Neutra aproximadamente 1:1 |
Dardo de contorno nítido, sem segundo cone | Aço não ligado — variante de base |
| Oxidante excesso de oxigénio |
Dardo mais curto, chama mais ruidosa e mais afiada | Latão; para o aço é prejudicial |
Regula-se sempre pela mesma ordem: abrir o acetileno, acender e ir juntando oxigénio até desaparecer o segundo cone. O ponto em que desaparece é a chama neutra — e aí se pára. Para o aço, tudo o resto é erro e não estilo.

Vareta e espessura
O diâmetro da vareta escolhe-se pela regra d = s/2 + 1: para
chapa de 2 mm, vareta de 2 mm; para 4 mm, vareta de 3 mm.
Uma vareta demasiado grossa leva o calor do banho e, em vez de fusão, dá uma
colagem que parece um cordão até se dobrar.
Até 3 mm solda-se à esquerda: o maçarico vai atrás da vareta, a chama percorre material frio e a penetração é menor. Acima, à direita: a chama passa sobre o cordão já feito, aquece-o e dá maior penetração. Mudar de sentido não é questão de comodidade, mas controlo da quantidade de calor.
O que não se faz neste processo
O acetileno é inflamável e instável à compressão; o oxigénio não arde sozinho, mas mantém a combustão de forma violenta. Daí duas regras sem excepções: a garrafa de oxigénio não se pega com as mãos engorduradas — o óleo com oxigénio sob pressão inflama-se sozinho — e os corta-chamas têm de estar nos dois redutores, não apenas no de acetileno.
A garrafa de acetileno trabalha de pé. Deitada, cede a acetona em que o acetileno está dissolvido, e então o maçarico começa a comportar-se de um modo que as regulações não explicam. As restantes regras — trabalhos com risco de incêndio.
Bicos do maçarico: tamanho pela espessura e consumo de gases
Na soldadura oxiacetilénica 311 a potência da chama define-se pelo tamanho do bico, não pelas válvulas. Cada tamanho tem a sua gama de espessuras de aço e o seu consumo de gases:
| Bico, tamanho | Espessura do aço, mm | Oxigénio, l/h | Acetileno, l/h |
|---|---|---|---|
| 1 | 0,5–1 | 90 | 80 |
| 2 | 1–2 | 170 | 155 |
| 3 | 2–4 | 300 | 280 |
| 4 | 4–6 | 550 | 510 |
| 5 | 6–9 | 800 | 730 |
| 6 | 9–14 | 1200 | 1100 |
| 7 | 14–20 | 1900 | 1750 |
Maçarico de injector, oxigénio a 2,5 bar, acetileno a 0,2–0,5 bar. Valores das tabelas de fornecedores de maçaricos (dieschweissprofis.de, ewo.de); um maçarico concreto pode variar — veja a sua chapa.
Como ler a tabela
Gasta-se só um pouco mais de oxigénio do que de acetileno — cerca de 1,1 para 1 —, e isso é precisamente a chama neutra da tabela acima. O consumo cresce mais ou menos em proporção à espessura: o bico para 4–6 mm queima mais de seis vezes o acetileno do bico para chapa de 0,5–1 mm. As válvulas do maçarico afinam a chama dentro de um mesmo bico; tentar «fechar» um bico grande para chapa fina acaba em estalos e retorno de chama, e «abrir» um pequeno para aço grosso acaba em colagem em vez de fusão.
Dois exemplos
- Chapa de 2 mm, junta topo a topo. Bico n.º 2 (1–2 mm): 155 l/h de acetileno e 170 l/h de oxigénio. Vareta pela regra d = s/2 + 1 = 2 mm, soldadura à esquerda. Meia hora de chama são cerca de 78 l de acetileno e 85 l de oxigénio.
- Chapa de 6 mm. Bico n.º 4 (4–6 mm): 510 l/h de acetileno, 550 l/h de oxigénio. Vareta 6/2 + 1 = 4 mm, soldadura à direita, porque acima de 3 mm a chama tem de aquecer o cordão já feito. Com este débito uma só garrafa de acetileno já trabalha com esforço — com bicos grandes ligam-se garrafas em bateria para não arrastar acetona.
Pressões, apagar e retorno de chama
- Pressões de trabalho de um maçarico de injector: oxigénio cerca de 2,5 bar, acetileno 0,2–0,5 bar. O acetileno não se sobe acima do indicado para o maçarico: mais pressão não dá chama mais forte, só mais risco.
- Apagar: primeiro a válvula do acetileno no maçarico, depois a do oxigénio. No fim do trabalho fecham-se as garrafas e purgam-se as mangueiras.
- Estalos no maçarico vêm quase sempre de bico sobreaquecido ou sujo, caudal baixo ou toque no banho. Apaga-se, arrefece-se e limpa-se o bico — não se continua a soldar «aos estalos».
- Retorno de chama — silvo e assobio no punho — obriga a fechar de imediato as válvulas do maçarico e das garrafas. Só se volta ao trabalho depois de encontrar a causa e verificar as válvulas anti-retorno nos redutores.
Erros que se vêem no cordão
- Faíscas e cordão cinzento e poroso em aço — chama oxidante; junte acetileno até o dardo voltar a ser nítido, mas sem o segundo penacho.
- Furos em chapa fina — bico grande demais ou aquecer muito tempo num ponto; baixe de bico, avance mais depressa, pingue mais vezes.
- O cordão «assenta» nos bordos — bico pequeno ou vareta grossa: o banho não apanha os bordos e a vareta funde na chama e não no banho.
- Grandes deformações — a chama aquece uma zona mais larga do que o arco; pingue de forma simétrica e solde por troços.
Gás ou TIG para chapa fina
Os dois processos são lentos e permitem juntar a vareta à parte. O TIG dá uma zona afectada pelo calor mais estreita e menos deformação, mas precisa de corrente e árgon. A chama ganha onde não há electricidade, em reparações no terreno e na brasagem com o mesmo maçarico. A comparação com o arco está na página de soldadura TIG, e os números dos processos afins (312, 313, 971) na tabela ISO 4063.
O que se segue
Chapa fina com outros métodos — soldar chapa fina. Números e abreviaturas dos processos — tabela ISO 4063. A variante por arco para as mesmas reparações — MMA.
Perguntas frequentes
Que diâmetro de vareta escolho?
A regra é simples: d = s/2 + 1, onde s é a espessura da chapa em milímetros. Para chapa de 2 mm sai vareta de 2 mm; para 4 mm, de 3 mm. Uma vareta mais grossa arrefece o banho e, em vez de penetração, dá uma colagem superficial.
Como se reconhece a chama neutra?
Pelo dardo. Com excesso de acetileno, do dardo sai um segundo cone, mole: é a chama carburante. Ao ir tirando acetileno chega-se ao desaparecimento desse cone; fica um dardo de contorno nítido, e essa é a chama neutra. Continuar a tirar dá a chama oxidante, mais curta e mais ruidosa.
Em que difere a soldadura oxiacetilénica da brasagem forte a chama?
Em se o metal base funde. Ao soldar (311) os bordos e a vareta fundem juntos. Na soldobrasagem (971) os bordos ficam intactos e a junta é mantida por um metal de adição de temperatura de fusão mais baixa, que os molha. Por isso assim se unem o ferro fundido e a chapa galvanizada, onde fundir o material base seria prejudicial.
Que pressão de oxigénio e acetileno para soldadura oxiacetilénica?
Para um maçarico de injector as tabelas dos fabricantes dão oxigénio a cerca de 2,5 bar e acetileno a 0,2–0,5 bar. A potência da chama muda-se com o tamanho do bico, não subindo a pressão do acetileno.
Que bico para chapa de 2 mm?
O n.º 2, feito para 1–2 mm; gasta cerca de 155 l/h de acetileno e 170 l/h de oxigénio. Com ele, vareta de 2 mm e soldadura à esquerda.
Quanto acetileno gasta um maçarico por hora?
Depende do bico: desde cerca de 80 l/h no bico para chapa de 0,5–1 mm, passando por 280 l/h no de 2–4 mm, até 510 l/h no de 4–6 mm. De oxigénio gasta-se cerca de 10 % mais.
Actualizado: