A soldadura MIG/MAG
MIG é o processo 131 (gás inerte) e MAG o 135 (gás activo) — juntos, são o processo que domina a oficina. O fio é eléctrodo e metal de adição ao mesmo tempo e entra sem parar — daí a alta taxa de deposição e tudo o que é preciso aprender por causa disso.
Resposta curta
MIG e MAG são os processos 131 e 135 — a mesma máquina, a diferença está só no gás: inerte para alumínio e cobre, activo para aço. A corrente não se ajusta: ajusta-se a velocidade do fio e a corrente vem atrás. A tensão fixa o comprimento de arco e a forma do cordão.
Como se chama
| Como se chama | Designação |
|---|---|
| Na norma (ISO 4063) | 131 — Soldadura MIG com fio maciço em gás inerte; 135 — Soldadura MAG com fio maciço em gás activo |
| Número do processo | 131, 135 |
| Abreviatura internacional | MIG · GMAW · MAG |
| Na oficina | Soldadura MIG/MAG |
| Números vizinhos | 135, 136 e 138: diferenças |
Três nomes para a mesma coisa. A especificação do procedimento e o certificado do soldador trazem a designação da norma com o número; o anúncio de emprego e a oficina usam a abreviatura; um desenho americano usa a sua. Vale a pena conhecer as três: o trabalho é o mesmo e em cada papel aparece diferente.
O fio faz a diferença
Como o fio entra continuamente, não há troca de eléctrodos nem escória. O arco pode arder durante horas, e a parte do tempo de trabalho com o arco aceso fica bem acima da do eléctrodo revestido. No orçamento, é essa a verdadeira vantagem — não a taxa de deposição sozinha.
O preço é a sensibilidade. A protecção gasosa tem de estar de pé, o fio tem de correr regularmente, e o comprimento livre tem de se manter constante.


Modos de transferência: arco curto, globular, spray e pulsado
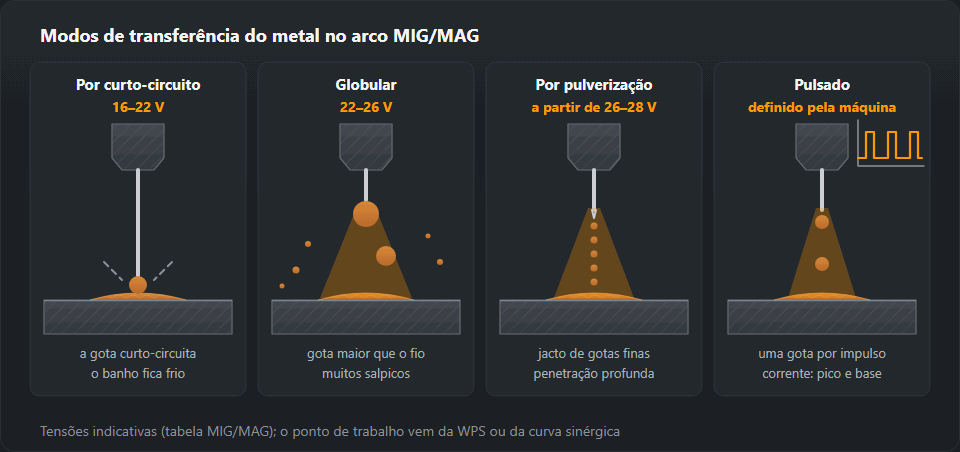
A forma como o fio fundido passa para o banho decide a penetração, os salpicos e as posições em que se consegue soldar. Na soldadura MAG 135 — fio maciço em gás activo, número de processo da ISO 4063 — distinguem-se quatro modos. Três regulam-se com os mesmos dois botões, velocidade do fio e tensão; o quarto exige uma fonte pulsada. As tensões abaixo vêm da tabela no fim desta secção.
Arco curto (curto-circuito)
A gota na ponta do fio toca no banho e fecha o circuito, o arco apaga-se, a corrente de curto-circuito estrangula a ponte, a tensão superficial puxa a gota para o banho e o arco reacende — 50 a 200 vezes por segundo, a 16–22 V. O banho fica pequeno e frio: chapa até 3 mm, raízes, folgas, todas as posições, incluindo vertical ascendente (PF) e ao tecto. Gás: mistura M21 ou CO₂ puro (mais salpicos, penetração mais funda). Ao ouvido, um crepitar rápido e regular; na peça, um cordão estreito e ligeiramente abaulado. O ponto fraco é a falta de fusão nos bordos de chapas mais grossas. Se a máquina tiver regulação de indutância, mais indutância dá um arco mais macio e um banho mais fluido com menos salpicos; menos indutância, um arco mais seco e frio.
Transferência globular
Entre 22 e 26 V a gota cresce acima do diâmetro do fio, baloiça na ponta e cai de forma irregular, às vezes com um curto-circuito que a faz rebentar. Com CO₂ puro, acima do arco curto a transferência fica globular quase sempre. Ao ouvido, estalos e crepitar irregulares; na peça, bolas grossas de salpico ao lado do cordão e penetração irregular. A linha de 5–6 mm da tabela de regulações (22–25 V) cai exactamente nesta faixa: se o arco ainda crepita regular, está no topo do arco curto; se estala, baixe a tensão ou suba os dois botões até ao spray. O que o banho faz em cada modo está na página do banho de fusão.
Transferência spray
A partir de 26–28 V e com corrente suficiente, a gota solta-se antes de chegar ao banho: gotas finas voam em jacto ao longo do eixo do fio, sem curto-circuitos. Só acontece em gás rico em árgon — na tabela de fios, Ar + 15–20 % CO₂; com CO₂ puro não há spray. Uso: metal a partir de 5 mm, posição ao baixo PA e, em ângulo, também PB; passes de enchimento e de acabamento. Penetração funda, cordão liso quase sem salpicos e um chiado constante — aqui é o som certo. Fora de posição, o banho grande escorre.
Arco pulsado
A fonte alterna entre uma corrente de base, que só mantém o arco aceso, e um pico acima do limiar de spray, que solta exactamente uma gota. A corrente média fica baixa: transferência tipo spray com um calor adequado a posições e a chapa fina. Aqui não se fixa tensão — a máquina segue uma curva sinérgica para o metal, o fio e o gás; o soldador escolhe a velocidade do fio ou a espessura e corrige o comprimento do arco. Ao ouvido, um zumbido regular; na peça, escamas regulares sem salpicos.

Como passar de um modo para outro
- Arco curto → spray: suba a velocidade do fio e a tensão em conjunto, em passos pequenos. O crepitar fica irregular (atravessa depressa a faixa globular), depois passa a um chiado constante e os salpicos desaparecem. Se continuar a estalar, o gás tem CO₂ a mais ou a corrente é baixa para esse diâmetro.
- De volta, por exemplo para um cordão ao alto: baixe os dois botões juntos até o crepitar voltar a ser regular.
| Transferência | Tensão | Como é | Onde se usa |
|---|---|---|---|
| Por curto-circuito | 16–22 V | O arco apaga-se e reacende 50–200 vezes por segundo, o banho é frio | Metal fino, raiz do cordão, todas as posições |
| Globular | 22–26 V | Muitos salpicos, gotas maiores do que o fio — zona de transição entre curto-circuito e pulverização | Espessuras médias (5–6 mm) com CO₂ e misturas abaixo da corrente de pulverização; na produção é cada vez mais substituído pelo pulsado |
| Por pulverização | a partir de 26–28 V | Jacto contínuo de gotas finas, quase sem salpicos, penetração profunda | Metal a partir de 5 mm, posição ao baixo, misturas com árgon |
| Pulsado | definido pela máquina | Uma gota por impulso, baixo aporte térmico | Inoxidável, alumínio, metal fino; exige uma boa máquina |
Modos de transferência MAG em números
A tensão vem da tabela acima; corrente, fio e espessura, das linhas da tabela de parâmetros MIG/MAG (M21, posição ao baixo) cuja tensão cai dentro da faixa de cada modo.
| Modo | Tensão | Corrente, A | Fio, mm | Chapa, mm | Gás |
|---|---|---|---|---|---|
| Por curto-circuito | 16–22 V | 40–150 | 0,6–1,0 | 0,8–3 | M21 ou CO₂ |
| Globular | 22–26 V | 160–220 | 1,0–1,2 | 5–6 | CO₂ e misturas abaixo do limiar de spray |
| Arco longo (globular com CO₂) | acima de 22 V | — | — | — | CO₂ puro: a transferência continua globular |
| Por pulverização | a partir de 26–28 V | 220–350 | 1,2–1,6 | a partir de 8 | rico em árgon, Ar + 15–20 % CO₂; com CO₂ puro não há spray |
| Pulsado | definido pela máquina | — | — | — | rico em árgon |
Regular em três passos
Primeiro a velocidade do fio pela espessura — daí sai a corrente, ver velocidade do fio. Depois a tensão, de ouvido: o arco curto soa regular, como gordura a fritar, e não como uma metralhadora. Por fim a velocidade de avanço, de modo que o banho fique atrás do arco e não corra à frente.
| Metal | Fio | Gás |
|---|---|---|
| Aço ao carbono | ER70S-6, G3Si1 | CO₂ ou Ar + 15–20 % CO₂ |
| Aço inoxidável | ER308L, ER316L, ER309L | Ar + 2 % CO₂ ou Ar + 2 % O₂ |
| Alumínio | ER4043 (Si), ER5356 (Mg) | Ar 99,99, para espessos Ar + He |
| Aço galvanizado | ER70S-6, fio fluxado | Ar + CO₂, a aspiração é obrigatória |
Gás e fio
Para aço macio, M21 (árgon com 18 % de CO₂) como padrão; CO₂ puro só onde a penetração larga não incomoda e os salpicos se aceitam. Para inoxidável, uma mistura com no máximo 2 a 3 % de activo; para alumínio, árgon puro. A escolha faz-se na calculadora de gás.
O que se gasta
Bico de contacto, bainha e bocal — por esta ordem e mais depressa do que a maioria pensa. Um arco aos solavancos com o fio a correr bem é quase sempre o bico de contacto oval. Pormenores em tocha MIG/MAG e em problemas de alimentação do fio.
Regulações por espessura
| Espessura, mm | Fio, mm | Corrente, A | Tensão, V | Gás, l/min |
|---|---|---|---|---|
| 0,8–1,0 | 0,6–0,8 | 40–70 | 15–17 | 8–10 |
| 1,5–2 | 0,8 | 70–110 | 17–19 | 10–12 |
| 3 | 0,8–1,0 | 110–150 | 19–21 | 12–14 |
| 5–6 | 1,0–1,2 | 160–220 | 22–25 | 14–16 |
| 8–10 | 1,2 | 220–280 | 26–29 | 16–18 |
| 12+ | 1,2–1,6 | 280–350 | 29–32 | 18–20 |
A tabela completa com velocidade do fio, chapa fina e tubo: Parâmetros MIG/MAG.
O processo em números
Os números com que trabalham as calculadoras, lado a lado. Um traço quer dizer que não há valor para essa célula.
| 135 MAG, fio maciço | 136 FCAW, fio fluxado | 111 MMA, rutílico | 141 TIG | |
|---|---|---|---|---|
| Corrente na tabela de regulações por espessura, A | 40–350 | — | 50–250 | 20–250 |
| Rendimento térmico k (energia de soldadura) | 0,8 | 0,8 | 0,8 | 0,6 |
| Rendimento de deposição | 0,93 | 0,85 | 0,65 | 0,95 |
| Taxa de deposição, kg por hora de arco | 3,2 | 4,2 | 1,3 | 0,6 |
| Metal por passe, mm² | 35 | 45 | 25 | 12 |
| Gás no cálculo do custo, l/min | 13 | 15 | sem gás | 8 |
| Gás de protecção e caudal, l/min | CO₂ ou Ar+18 % CO₂, 10–16 | — | sem gás | Ar 99,99, 6–10 |
Fontes: corrente — tabelas de regulações por espessura das páginas MIG/MAG, TIG e MMA; k — Energia de soldadura; rendimento, taxa de deposição, passes e gás do cálculo — Custo por metro de cordão, Metal depositado e passes; gás e gama de caudal — Consumo de gás de protecção. A taxa de deposição é por hora de arco aceso.
Exemplo resolvido: soldadura de ângulo a5, 1 m, S355, PB
Junta em T em chapa S355 de 8 mm, soldadura de ângulo com garganta a = 5 mm, 1 m de comprimento, posição PB. Perna z = a·√2 = 7,1 mm. Com 10 % de sobre-espessura a secção depositada é de 27,5 mm², ou seja, 0,216 kg de metal depositado por metro. Daqui em diante contam só estes números e os dados do processo da calculadora de custo.
| 135 MAG, fio maciço | |
|---|---|
| Regulação de partida para chapa de 8 mm | fio Ø 1,2 mm, 220–280 A, 26–29 V |
| Passes: 27,5 mm² ÷ metal por passe | 1 |
| Material de adição a comprar, kg: metal depositado ÷ rendimento | 0,23 |
| Tempo de arco, min: metal depositado ÷ taxa de deposição | 4,0 |
| Gás, l: tempo de arco × caudal | 53 |
É só o tempo de arco. A montagem, a pingagem e a limpeza entre passes vêm por cima; a calculadora de custo junta-as através do factor de arco.
Sintomas e o que verificar
| Sintoma | O que verificar |
|---|---|
| Poros no cordão | Caudal de gás, bocal entupido, corrente de ar, ferrugem e tinta no bordo |
| O fio estala e parte | Bico de contacto gasto, pressão dos roletes, bainha entupida |
| O fio avança aos solavancos | Bainha para outro diâmetro, mangueira dobrada, canal do rolete errado |
| Muitos salpicos | Tensão demasiado baixa, CO₂ puro, comprimento livre excessivo |
| Perfurações em metal fino | Corrente alta: solde por pontos ou com interrupções |
Técnica da tocha: empurrar ou puxar
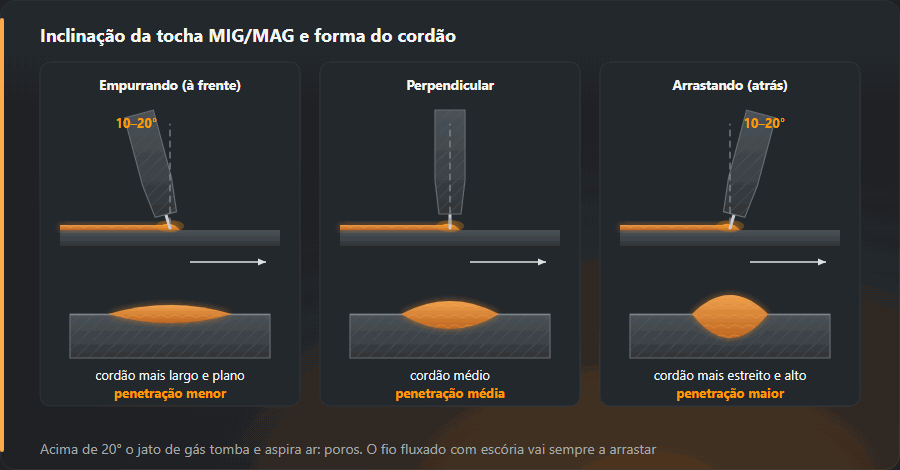
A tocha inclina-se 10–20° em relação à vertical no sentido de avanço, como no desenho do comprimento livre lá em cima. A empurrar o arco aponta ao metal frio à frente do banho: menos penetração, cordão mais largo e plano, e a junta à vista — para chapa fina e passes de acabamento. A puxar o arco sopra para dentro do banho: penetração mais funda e estreita, cordão mais alto; o fio fluxado com escória puxa-se sempre. Acima de 20° o jacto de gás tomba e puxa ar — poros. Na transversal: na junta topo a topo, perpendicular à chapa; no cordão de ângulo, na bissectriz; com espessuras diferentes, um pouco para a peça mais grossa.

Comprimento livre do fio: 10 a 15 diâmetros, ou seja 10–15 mm com fio de 1,0 mm e 12–18 mm com 1,2 mm. Mais comprido, com a mesma velocidade do fio, quer dizer menos corrente, menos penetração, protecção mais fraca e mais salpicos. Mais curto, salpicos no bocal e bico de contacto queimado. Se o comprimento livre varia, varia a largura do cordão.
Oscilação: em MAG o normal é o cordão recto, sem oscilar. Oscila-se em acabamentos largos e ao alto ascendente: em PF um triângulo pequeno, com a paragem nos bordos e não no meio, senão sai bossa no centro e mordeduras nas margens. A técnica completa está em soldadura vertical ascendente.
Velocidade do fio e tensão, sempre aos pares
A velocidade do fio é a corrente; a tensão, o comprimento do arco. Em cada linha da tabela de regulações sobem as duas juntas, pela ordem dos três passos acima. Como soa e como se vê um par mal acertado está na lista mais abaixo.
Exemplo resolvido: chapa de 3 e de 10 mm
Aço de 3 mm, fio de 1,0 mm, M21. A linha de 3 mm dá 110–150 A, 19–21 V e 12–14 l/min. Meio do intervalo: 130 A — pela fórmula da calculadora de velocidade do fio, 5,5 m/min —, 20 V e 13 l/min, comprimento livre de 10–15 mm. 20 V cai na faixa do arco curto, portanto serve qualquer posição. Ao alto ascendente, o extremo baixo da linha: 110 A = 4,5 m/min a 19 V. Para chapas ainda mais finas: soldar chapa fina.
Aço de 10 mm, ângulo em PA/PB, fio de 1,2 mm, M21. Linha de 8–10 mm: 220–280 A, 26–29 V, 16–18 l/min. Meio: 250 A = 7,6 m/min a 27–28 V, comprimento livre de 12–18 mm — acima do limiar de spray, e com M21 o spray aparece; com CO₂ puro as mesmas regulações dariam gotas grossas. O mesmo cordão ao alto: vários passes em arco curto até 22 V ou pulsado.
Defeitos pelo aspecto do cordão e pelo som
- Matraquear duro, a tocha recua: mais tensão ou menos fio.
- Chiado com regulações de arco curto: menos tensão (em spray o chiado é normal).
- Estalos, bolas grossas de salpico: faixa globular ou CO₂ a mais.
- Cordão alto e estreito «pousado» na chapa: tensão baixa ou avanço rápido — cuidado com a falta de fusão.
- Sulco ao longo do bordo: tensão alta, ângulo exagerado, paragem no meio da oscilação — ver mordedura.
- Cordão ora largo, ora estreito: avanço ou comprimento livre irregulares.
Exercícios
- Escada de tensão: cinco cordões em chapa de 3 mm em PA com as regulações do primeiro exemplo, um passo de tensão por cordão. Objectivo: reencontrar sem ensaios o cordão com crepitar regular e bordos planos.
- Empurrar contra puxar: dois cordões, cortar na transversal e lixar — a puxar a penetração tem de ser claramente maior.
- Comprimento livre: 10 mm contra o dobro; comparar salpicos e largura.
- Ensaio de rotura em ângulo: junta em T de 3 mm em PB, depois dobrar a alma até o cordão partir. Fundido até ao vértice — aprovado; uma faixa lisa na raiz — falta de fusão.
- Limiar de spray: chapa de 10 mm, M21, subir os dois botões até o crepitar passar a chiado, e apontar os valores da sua máquina.
O que significa o número na WPS e no certificado
Registos tal como aparecem nos documentos e o que cada um significa para o certificado do soldador segundo a ISO 9606-1.
| Registo | Como se lê | Certificado do soldador |
|---|---|---|
135 | Soldadura MAG com fio maciço em gás activo | cobre 135 e 138; não cobre 136, 131, 114 |
131 | Soldadura MIG com fio maciço em gás inerte | cobre só 131; não cobre 135 — outro processo, mesmo na mesma máquina |
138 | Soldadura MAG com fio de enchimento metálico (MCAW) | cobre 138 e 135; não cobre 136, 131, 114 |
141/135 | dois processos pela ordem de soldadura: raiz — Soldadura TIG com vareta maciça; enchimento e acabamento — Soldadura MAG com fio maciço em gás activo | cada número tem de estar coberto pela WPS e pelo certificado de quem solda essa parte da junta |
Num exame com dois processos, a ISO 9606-1 conta a espessura depositada s em separado para cada processo (quadro 6, nota f; interpretações do ISO/TC 44/SC 11). O exemplo dessas interpretações: um provete topo a topo de 12 mm com 3 mm depositados por 138 e 9 mm por 136 qualifica 3–6 mm para 138 e 3–18 mm para 136, cada um usado sozinho; nenhum dos processos fica com o total s = 12 mm. A raiz sem suporte só pode depois ser soldada com o processo que fez a raiz no exame.
Normas e referências
Edição da norma, secção ou quadro e o que esta página retira de cada um. Os números foram conferidos nos índices publicados pelos editores das normas; os textos completos são vendidos pelos organismos de normalização.
- EN ISO 4063:2023, secção 5.2 — os números de processo 131 e 135
Perguntas frequentes
Qual é a diferença entre MIG e MAG?
O gás. O MIG trabalha com gás inerte — árgon, hélio — e usa-se em alumínio e cobre (o inoxidável solda-se com árgon e 2–3 % de componente activo, formalmente já MAG). O MAG trabalha com componente activo, normalmente CO₂ ou árgon-CO₂, e é o processo para aço macio. Os números são 131 e 135.
Porque é que salpica tanto?
Normalmente a relação entre tensão e velocidade do fio não está certa, ou está-se no arco globular, entre o curto e o spray. CO₂ a mais e um bico de contacto gasto também fazem salpicar. Primeiro acerte a tensão, depois veja o bico.
Posso usar MAG ao ar livre?
Só atrás de um resguardo. Cerca de 2 m/s chegam para levar a campânula de gás; a AWS D1.1 admite, nos processos com gás, no máximo 8 km/h (cerca de 2,2 m/s) junto à soldadura. Para obra existe o fio fluxado autoprotegido, que leva a protecção no consumível, como um eléctrodo.
O que quer dizer MAG 135?
135 é o número de processo da ISO 4063: soldadura MAG com fio maciço em gás activo. No mesmo grupo estão o 131 (MIG com fio maciço em gás inerte), o 136 (MAG com fio fluxado) e o 138 (MAG com fio de núcleo metálico). O número vai na WPS, no certificado do soldador e no desenho. Máquina e tocha são as mesmas para 135, 136 e 138; muda o fio e muitas vezes o gás.
Que modo de transferência para chapa fina e posições?
Arco curto (16–22 V) ou pulsado. Ambos mantêm o banho pequeno o bastante para soldar ao alto ascendente e ao tecto. O spray é para metal a partir de 5 mm ao baixo e para ângulos em PB; fora de posição o banho dele escorre.
Porque é que o arco chia em vez de crepitar?
Com regulações de arco curto, o chiado quer dizer que a tensão está alta para a velocidade do fio: o arco está comprido e as gotas grandes. Baixe a tensão ou suba o fio. Em spray, pelo contrário, um chiado constante sem estalos é exactamente o som certo.
Empurrar ou puxar a tocha?
A empurrar sai um cordão mais plano e largo, com menos penetração e a junta à vista; a puxar, penetração mais funda e estreita e cordão mais alto. A inclinação é de 10 a 20°; mais do que isso estraga a protecção gasosa. O fio fluxado com escória puxa-se sempre.
Actualizado: