A soldadura com eléctrodo revestido
O mais antigo processo de arco ainda em uso e o menos exigente: uma fonte, dois cabos, um eléctrodo. É precisamente essa simplicidade que o torna imbatível onde o gás não tem hipótese.
Como se chama
| Como se chama | Designação |
|---|---|
| Na norma (ISO 4063) | 111 — Soldadura manual por arco com eléctrodo revestido |
| Número do processo | 111 |
| Abreviatura internacional | MMA · SMAW |
| Na oficina | Eléctrodo revestido |
Três nomes para a mesma coisa. A especificação do procedimento e o certificado do soldador trazem a designação da norma com o número; o anúncio de emprego e a oficina usam a abreviatura; um desenho americano usa a sua. Vale a pena conhecer as três: o trabalho é o mesmo e em cada papel aparece diferente.
O que se passa no arco
O arco arde entre a alma e a peça e funde as duas. A alma passa a metal de adição, o revestimento trata do resto: decompõe-se em gás e protege o banho do ar, forma a escória que cobre o metal a solidificar, estabiliza o arco electricamente e liberta elementos de liga.
Por isso o revestimento não é embalagem. Quem o troca troca de processo — penetração, teor de hidrogénio, posições possíveis e comportamento ao escorvar mudam todos com ele.


Polaridade
Polaridade, aqui, quer dizer uma coisa só: a que pólo da fonte está ligado o alicate porta-eléctrodos. Eléctrodo no positivo e massa no negativo é DC+; ao contrário, DC−. Quem decide é o tipo de revestimento: os básicos só trabalham em DC+; os rutilos em corrente alterna e em qualquer das polaridades de contínua; os celulósicos em DC+ ou alterna; os ácidos em alterna ou contínua.
No cordão nota-se assim: em DC+ o eléctrodo revestido penetra um pouco mais, em DC− funde mais depressa e a penetração fica mais rasa — por isso DC− em chapa fina. É assim que o descrevem a Lincoln Electric e a Miller. No TIG, com eléctrodo de tungsténio que não funde, as coisas passam-se de outra maneira, e as regras de lá não servem para o eléctrodo revestido. A corrente alterna exige um eléctrodo próprio para ela e ajuda contra o sopro magnético. A maioria dos inversores só dá contínua — mudar de polaridade é trocar os cabos de tomada.
A corrente
Parte-se de 30 a 40 A por milímetro de diâmetro da alma, corrigidos para baixo em posições difíceis e em material fino. A afinação fina di-la o cordão: corrente a menos dá um cordão alto e estreito com falta de fusão nos flancos, corrente a mais dá um cordão largo com mordedura e muitos salpicos. Os números saem da calculadora de corrente.
| Espessura, mm | Eléctrodo, mm | Corrente, A | Passagens |
|---|---|---|---|
| 1,5–2 | 2,0 | 50–80 | 1, interrompendo o arco |
| 3–4 | 2,5–3,2 | 80–120 | 1 |
| 5–6 | 3,2 | 100–140 | 1–2 |
| 8–10 | 4,0 | 140–180 | 2–3, com chanfro |
| 12+ | 4,0–5,0 | 160–250 | 3 ou mais, o chanfro é obrigatório |
Onde ganha
Ao ar livre, porque nenhum vento lhe tira a protecção — ela está no revestimento. Sobre aço enferrujado, pintado ou oleoso, porque o revestimento tolera sujidade que faria o MAG dar poros. Em sítios de mau acesso, porque um alicate porta-eléctrodos é mais fino do que qualquer tocha. E onde o tempo de preparação passa o tempo de soldadura: um eléctrodo troca-se em segundos, um equipamento de gás não se monta assim.
Onde perde
Em cordões longos e seguidos na oficina. A taxa de deposição é uma fracção da do MIG/MAG, e ainda há a troca de eléctrodos e a escória para tirar. Em chapa abaixo de 1,5 mm também: a corrente mínima fura antes de fazer cordão.
| Pontos fortes | Pontos fracos |
|---|---|
| Não é preciso gás nem alimentador | Baixo rendimento: paragens para trocar o eléctrodo |
| Funciona ao vento, em obra e em altura | A escória tem de sair entre passagens |
| Tolera ferrugem, carepa e tinta nos bordos | Chapa abaixo de 1,5 mm custa a soldar |
| Enorme variedade de eléctrodos para qualquer metal | Os eléctrodos temem a humidade: secagem e armazenamento |
| Todas as posições, incluindo ao tecto | Mais salpicos e mais limpeza do que o TIG |
Técnica da soldadura com eléctrodo revestido, passo a passo
Antes de escorvar: polaridade conforme a embalagem (básico só em DC+, rutilo em alterna ou em qualquer polaridade de contínua, celulósico em DC+ ou alterna), corrente a meio da gama do diâmetro, garra de massa perto da junta e sobre metal limpo, bordos rebarbados até brilhar dos dois lados. Quem poupa na preparação acaba a procurar na técnica defeitos que vêm dali.
1. Escorvar o arco: a riscar ou a tocar
O escorvamento a riscar, como um fósforo, é o mais tolerante e o primeiro que qualquer principiante aprende: passa-se a ponta pelo metal num gesto curto e, quando o arco pega, levanta-se até ao comprimento de trabalho. O escorvamento a tocar — encostar e retirar logo — serve em cantos apertados e onde não se admitem marcas ao lado do cordão. Escorve sempre dentro do chanfro ou no troço que vai soldar a seguir: uma escorva na chapa limpa ao lado é um ponto temperado e o início perfeito de uma fissura.
O eléctrodo básico escorva-se um pouco à frente do ponto de partida e volta-se logo ao início da junta: as primeiras gotas saem mal protegidas, e no troço percorrido de volta ficam refundidas. Se o eléctrodo colar, não o arranque direito para trás — rode o alicate para o lado ou abra as maxilas. Causas e ordem de verificação em porque é que o eléctrodo cola.
2. Manter o comprimento do arco
A calculadora de corrente dá o comprimento do arco como 0,8 a 1,0 vezes o diâmetro da alma: 2,6–3,2 mm para um eléctrodo de 3,2 mm, 3,2–4,0 mm para um de 4,0 mm. O difícil é que o eléctrodo se consome ao longo de todo o comprimento, e a mão tem de ir descendo ao ritmo a que funde — é essa, mais do que avançar pela junta, a verdadeira habilidade do eléctrodo revestido. Um arco certo ouve-se: um crepitar regular e denso, como toucinho a fritar na frigideira. Um arco comprido assobia, atira salpicos e espalha um cordão largo e chato; um curto engasga-se e cola. Os básicos levam-se mais curtos do que os rutilos, no limite de baixo.
3. Ângulos do eléctrodo: de avanço e de trabalho
Ângulo de avanço, no plano do cordão: 10–15° em relação à vertical, a ponta de cima inclinada para onde se avança e a ponta que arde virada para o cordão feito — solda-se a arrastar. A força do arco empurra então a escória para trás do banho. Com o eléctrodo a direito ou a empurrar, a escória passa à frente do banho, o arco cobre-a de metal e nasce uma inclusão.
Ângulo de trabalho, na secção da junta: 90° à chapa num topo a topo. Numa junta em T, 45° às duas chapas, e em PB um pouco mais alto, para a chapa vertical, porque a gravidade puxa o banho para baixo — pormenores no guia da soldadura de ângulo em PB. Com chapas de espessuras diferentes, aponte mais para a grossa: a fina aquece mais depressa e é nela que aparece a mordedura.
4. Velocidade de avanço: a largura e as escamas
Nenhum mostrador indica a velocidade; indica-a o cordão. Olhe para o banho, não para o arco: à velocidade certa o banho mantém o tamanho e o cordão a mesma largura do princípio ao fim. As escamas de solidificação dizem o resto:
- meias-luas regulares, ligeiramente arredondadas, face plana que molha bem os dois bordos — velocidade certa;
- escamas esticadas em «V» agudo, cordão estreito e abaulado, mordedura nos bordos — depressa de mais;
- escamas redondas, cordão largo e alto, metal a transbordar sobre os bordos, escória a correr à frente do banho — devagar de mais.
Oscilação: que trajectória e onde parar

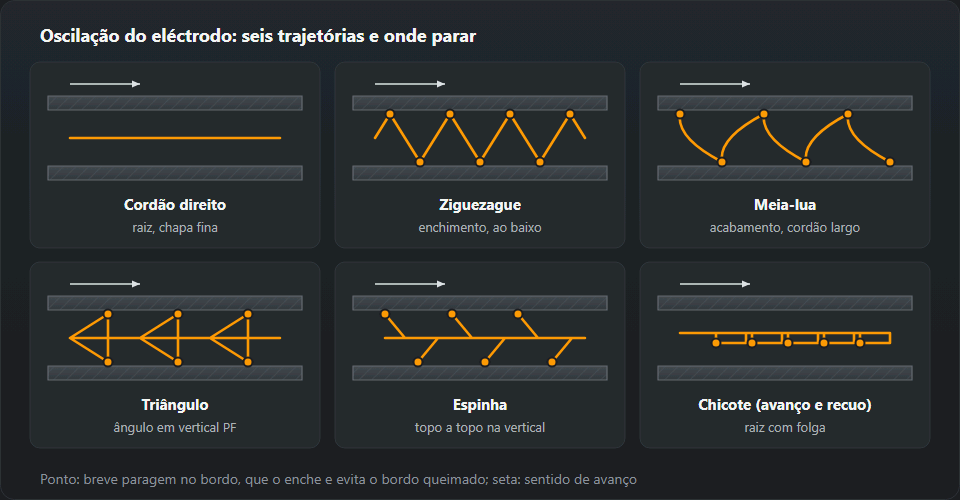
O cordão recto, sem oscilar, vai na raiz, em chapa fina e ao tecto. A oscilação alarga o cordão e dá tempo para fundir os bordos — tem lugar nos passes de enchimento e no de acabamento de juntas grossas.
- Ziguezague — o mais simples, para o acabamento de juntas topo a topo ao baixo.
- Meia-lua — a trajectória curva-se para o cordão feito; enche melhor os bordos e dá um bom acabamento.
- Triângulo — para ângulos na vertical: o vértice entra no canto, onde convém mais tempo e mais penetração.
- Espinha — para topo a topo na vertical ascendente, à esquerda e à direita alternadamente, a subir.
- Degrau (frente–trás) — o arco sai um instante à frente do banho e volta; entretanto o banho arrefece um pouco e não escorre. Para raízes com folga e para a vertical.
Uma regra para todas: depressa pelo meio, uma fracção de segundo em cada bordo. Ao contrário — parado no meio e a passar à pressa pelos bordos — sai um cordão abaulado com mordeduras. Não oscile mais largo do que o chanfro pede: nas pontas de uma oscilação larga o arco alonga-se e puxa ar.
Cortar o arco, retomar e encher a cratera
O eléctrodo acaba sempre a meio do cordão, por isso cortar e retomar têm de ser feitos de modo que a emenda não se note. Mesmo antes de o eléctrodo acabar, pare um instante para encher o banho e retire o arco com um gesto rápido para o lado e para trás, sobre o cordão feito.
Retomar em quatro movimentos: tire a escória da cratera e do último troço do cordão; escorve sobre o cordão um pouco à frente da cratera, e não na chapa limpa ao lado; traga o arco de volta à cratera e segure-o até o banho a encher à altura do cordão; só então avance. Começar dentro da cratera com o eléctrodo frio deixa na emenda um buraco ou uma falta de fusão; começar longe de mais, um alto.
A cratera do fim enche-se da mesma maneira: parar ou recuar um pouco sobre o cordão até ela encher, e só depois retirar o arco para o lado. Uma cratera por encher é uma cova cheia de tensões de contracção — na tabela abaixo é a linha «fissura na cratera». Em juntas exigentes, o fim do cordão leva-se para um apêndice de saída.
Escória entre passes e soldadura multipasse
A escória sai depois de cada passe, sem excepção: martelo picador e depois escova de arame, com atenção aos bordos, onde se esconde. Um sulco agudo entre o cordão e a parede do chanfro é uma armadilha de escória: arredonde-o com a rebarbadora antes do passe seguinte, tal como os altos e os cordões abaulados. O número de passes vem na tabela de parâmetros acima: 2–3 com chanfro em 8–10 mm, três ou mais a partir de 12 mm.
A ordem: a raiz em cordão recto, arco curto e eléctrodo mais fino; depois os passes de enchimento — a oscilar ou em vários cordões lado a lado, cada um a sobrepor o anterior em cerca de um terço; por fim o acabamento. Desencontre as retomas de camada para camada, para as emendas não ficarem umas por cima das outras. Cada camada deve sair plana ou ligeiramente côncava: sobre uma abaulada, a seguinte não funde bem pelos lados.
Os erros típicos
Arco comprido de mais — é o clássico e a causa de salpicos, poros e cordões chatos. Eléctrodos básicos húmidos, que no dia seguinte dão fissuras a frio; contra isso só a estufa, ver tipos de revestimento. E escória que fica entre passes: não se funde, fica lá como inclusão.
| O que se vê | Causa |
|---|---|
| Poros por todo o cordão | Eléctrodo húmido, bordo sujo, arco demasiado longo |
| Mordedura ao longo do cordão | Corrente alta, avanço rápido, ângulo errado |
| Falta de penetração na raiz | Corrente baixa, folga apertada, eléctrodo grosso |
| Escória presa no cordão | A passagem anterior não foi limpa, o arco foge à frente da escória |
| Fissura na cratera | O arco foi cortado de repente e a cratera ficou por encher |
O que diz o aspecto do cordão e o que mexer
- Cordão estreito e alto, pousado sobre a chapa, bordos sem molhar — corrente a menos ou velocidade a mais. Suba 10–15 A ou abrande; um eléctrodo grosso de mais para chapa fina dá o mesmo aspecto.
- Mordedura, um sulco ao longo do bordo — corrente alta, arco comprido, sem paragem no bordo ao oscilar ou ângulo de trabalho errado (em PB, na chapa vertical). Baixe 10–20 A, encurte o arco e pare nos bordos.
- Inclusões de escória, linhas escuras nos bordos ao rebarbar ou no ensaio de rotura — passe anterior por limpar, sulco agudo no bordo, eléctrodo a empurrar em vez de arrastar, ou avanço tão lento que a escória corre à frente do banho.
- Poros nos primeiros centímetros com eléctrodo básico — poros de arranque: escorvou-se mesmo no início e com arco comprido. Escorve à frente e volte, e mantenha arco curto desde o primeiro segundo. Poros ao longo de todo o cordão apontam antes para eléctrodos húmidos ou sujidade.
- Colagem ao escorvar ou a meio do passe — corrente baixa, arco curto de mais, revestimento húmido ou má ligação de massa.
Quase todos estes sinais aparecem antes, no próprio banho: como ler a sua forma, o tamanho e o comportamento da escória explica a página o banho de fusão.
Exercícios para principiantes
A sequência é a mesma por que passa qualquer soldador em formação: primeiro cordões, depois camadas, depois o ângulo, por fim a posição difícil. Cada passo tem um critério que se vê sem laboratório.
- Cordões em chapa de 6–8 mm. Chapa ao baixo, rutilo de 3,2 mm, corrente a meio da gama, cerca de 115 A. Faça cordões rectos lado a lado, picando e avaliando cada um antes do seguinte. Está conseguido quando a largura é igual do princípio ao fim, as escamas são regulares, a escória salta sozinha e os inícios e fins não têm buracos.
- Enchimento por camadas. Na mesma chapa, cordões lado a lado com sobreposição de um terço até a cobrir, depois uma segunda camada atravessada sobre a primeira. Ensina sobreposição, limpeza e retomas; uma boa camada é plana, sem vales entre cordões e sem riscos negros de escória depois de rebarbada.
- Junta em T em PB. Duas barras chatas da mesma espessura pingadas em esquadro: primeiro um passe, depois três (canto, baixo, cima). Verificação: pernas iguais no calibre, sem escorrimento na chapa de baixo nem mordedura na vertical. No ensaio de rotura dobra-se a chapa vertical à martelada até o cordão partir — a raiz do canto tem de estar fundida em todo o comprimento.
- Vertical ascendente, PF. Só quando PB sai sempre bem. Corrente 15 % abaixo da posição ao baixo, arco curto, triângulo ou degrau — o caminho todo no guia da soldadura vertical ascendente.
Exemplo resolvido: corrente para eléctrodo de 3,2 mm numa junta em T de 8 mm
O trabalho: junta em T em chapa de 8 mm, posição PB, eléctrodos rutilos de 3,2 mm, porque é o que há na caixa.
- Tabela de corrente por diâmetro: 90–140 A para 3,2 mm, centro 115 A, espessura 3–6 mm. Os 8 mm ficam fora dessa faixa, e a tabela de parâmetros acima propõe para 8–10 mm um eléctrodo de 4,0 mm a 140–180 A. Conclusão: o 3,2 consegue, mas na metade de cima da gama e em vários passes.
- Correcção de posição: PB leva o factor 0,95. 90–140 A × 0,95 = 85–135 A, centro 115 × 0,95 ≈ 110 A (arredondado a 5 A, como na calculadora).
- Ponto de partida: 110–115 A num retalho da mesma chapa. Uma junta em T leva o calor em três direcções, por isso em 8 mm é mais provável ter de subir do que descer: um cordão estreito que não molha as chapas pede +10 A, até 125–135 A. Mordedura na chapa vertical: 10 A para baixo.
- Eléctrodo básico: a calculadora soma-lhe 5 %: 115 × 0,95 × 1,05 ≈ 115 A, gama 90–140 A — as duas correcções praticamente anulam-se.
- Passes: o primeiro no canto; se o desenho pedir um cordão maior do que um passe dá, mais dois, em baixo e em cima, a sobrepor um terço e sempre depois de picar a escória.
- A mesma junta em vertical ascendente, PF: 115 × 0,85 ≈ 100 A, gama 75–120 A.
Perguntas frequentes
Que polaridade para cada eléctrodo?
Os básicos só no pólo positivo (DC+), os celulósicos em DC+ ou em alterna. Os rutilos trabalham em alterna e nas duas polaridades de contínua; em chapa fina usa-se muitas vezes DC−, porque aí o eléctrodo funde mais depressa e penetra menos. O que vale está na embalagem — e se o arco anda instável e o cordão sai chato, a polaridade é a primeira suspeita.
Com que ângulo se segura o eléctrodo?
Ao longo da junta, 10–15° em relação à vertical, com a ponta de cima inclinada no sentido do avanço — a arrastar, para a escória ficar atrás do banho. Na secção, 90° à chapa numa junta topo a topo e 45° às duas chapas numa junta em T, um pouco mais para a chapa vertical em PB.
Que corrente para um eléctrodo de 3,2 mm em chapa de 8 mm?
A gama toda do 3,2 mm é 90–140 A, e em 8 mm trabalha-se na metade de cima. Numa junta em T em PB, com o factor 0,95, dá 85–135 A, começando nos 110–115 A. Para 8–10 mm, porém, o indicado é o eléctrodo de 4,0 mm a 140–180 A em 2–3 passes.
Como se retoma o cordão sem deixar buraco nem alto?
Tira-se a escória da cratera, escorva-se sobre o cordão um pouco à frente da cratera, traz-se o arco de volta para dentro dela e segura-se até encher; só então se continua. Começar na cratera fria deixa um buraco, começar longe de mais deixa um alto.
Porque é que o eléctrodo cola ao princípio?
Porque ao escorvar ainda não há canal ionizado. Risca-se como um fósforo e recua-se logo para o comprimento de arco. Se continuar a colar: mais 10 A, e se não chegar, ver a ligação de massa.
Que comprimento deve ter o arco?
Tanto quanto a alma é grossa — num 3,2 são uns 3 mm. Os básicos querem mais curto, senão dão poros. Um arco comprido de mais nota-se no cordão largo e chato e nos salpicos.
Actualizado: