MMA — spawanie ręczne elektrodą otuloną
MMA (ang. manual metal arc) to spawanie łukowe ręcznie prowadzoną elektrodą otuloną: łuk pali się między rdzeniem a materiałem, a otulina chroni jeziorko gazem i żużlem. Najpowszechniejsza metoda w naprawach i na montażu: minimum sprzętu, odporność na wiatr i rdzę, praca w każdej pozycji. Oznaczenia: MMA, SMAW (AWS), proces 111 wg ISO 4063.

Krótka odpowiedź
MMA (SMAW, proces 111) to łuk między rdzeniem elektrody otulonej a materiałem; osłonę daje otulina, więc butla jest niepotrzebna, a wiatr przeszkadza niewiele. Średnicę dobiera się do grubości, a prąd do średnicy: blacha 1,5–2 mm — elektroda 2,0 mm, 50–80 A; 3–4 mm — 2,5–3,2 mm, 80–120 A; 8–10 mm — 4,0 mm, 140–180 A. Łuk ma długość 0,8–1,0 średnicy rdzenia, a elektroda jest odchylona o 10–15° w kierunku spawania. Rutylowe nadają się na start, zasadowe do złączy odpowiedzialnych — te trzeba suszyć, zwykle 300–350 °C przez 2 godziny.

Co to jest spawanie MMA i jak się nazywa
| Jak się nazywa | Nazwa |
|---|---|
| W normie (ISO 4063) | 111 — Spawanie łukowe elektrodą otuloną |
| Numer procesu | 111 |
| Skrót międzynarodowy | MMA · SMAW |
| W warsztacie | MMA — elektroda otulona |
Trzy nazwy tego samego. W instrukcji technologicznej i na świadectwie spawacza stoi nazwa z normy z numerem, w ogłoszeniu o pracę i w warsztacie — skrót, na rysunku z USA — oznaczenie amerykańskie. Warto znać wszystkie trzy: to ta sama robota, ale w dokumentach wygląda inaczej.
Jak to działa
Łuk pali się między metalowym rdzeniem elektrody a materiałem. Rdzeń topi się i przenosi do jeziorka kroplami, a otulina wokół niego pełni naraz trzy zadania: gazem ze spalania wypiera powietrze ze strefy łuku, żużlem przykrywa stygnącą spoinę, a dodatkami stopowymi koryguje skład chemiczny stopiwa. Żużel po ostygnięciu zbija się.
Stąd główna różnica wobec półautomatu: osłonę tworzy sama elektroda, więc butla jest niepotrzebna, a wiatr, który zdmuchuje osłonę gazową półautomatu, elektrodzie przeszkadza niewiele.
Gdzie MMA wygrywa, a gdzie przegrywa
| Mocne strony | Słabe strony |
|---|---|
| Nie trzeba gazu ani podajnika | Niska wydajność: przerwy na wymianę elektrody |
| Działa na wietrze, na montażu, na wysokości | Obowiązkowe czyszczenie żużla między ściegami |
| Wybacza rdzę, zgorzelinę i farbę na krawędziach | Metal cieńszy niż 1,5 mm spawa się trudno |
| Ogromny wybór elektrod na każdy metal | Elektrody boją się wilgoci: suszenie i przechowywanie |
| Wszystkie pozycje, z pułapową włącznie | Więcej odprysków i czyszczenia niż przy TIG |
Parametry
Prąd wyznacza średnica elektrody, a średnicę — grubość materiału. Pełne zestawienie ze wszystkimi pozycjami jest w tabeli prądu i średnicy, szybki dobór — w kalkulatorze prądu.
| Grubość, mm | Elektroda, mm | Prąd, A | Przejścia |
|---|---|---|---|
| 1,5–2 | 2,0 | 50–80 | 1, z przerywaniem łuku |
| 3–4 | 2,5–3,2 | 80–120 | 1 |
| 5–6 | 3,2 | 100–140 | 1–2 |
| 8–10 | 4,0 | 140–180 | 2–3, z ukosowaniem |
| 12+ | 4,0–5,0 | 160–250 | 3 i więcej, ukosowanie obowiązkowe |
Proces w liczbach
Liczby, na których pracują kalkulatory serwisu, obok siebie. Kreska oznacza, że dla tej komórki serwis nie ma danych.
| 111 MMA, rutylowa | 135 MAG, drut lity | 136 FCAW, drut proszkowy | 141 TIG | |
|---|---|---|---|---|
| Prąd w tabeli parametrów według grubości, A | 50–250 | 40–350 | — | 20–250 |
| Sprawność cieplna k (energia liniowa) | 0,8 | 0,8 | 0,8 | 0,6 |
| Współczynnik uzysku | 0,65 | 0,93 | 0,85 | 0,95 |
| Wydajność stapiania, kg na godzinę łuku | 1,3 | 3,2 | 4,2 | 0,6 |
| Stopiwo na jeden ścieg, mm² | 25 | 35 | 45 | 12 |
| Gaz w rachunku kosztu, l/min | bez gazu | 13 | 15 | 8 |
| Gaz osłonowy i przepływ, l/min | bez gazu | CO₂ lub Ar+18 % CO₂, 10–16 | — | Ar 99,99, 6–10 |
Źródła: prąd — tabele parametrów według grubości na stronach MIG/MAG, TIG i MMA; k — Energia liniowa; uzysk, wydajność, ściegi i gaz w rachunku — Koszt metra spoiny, Stopiwo i liczba ściegów; rodzaj gazu i zakres przepływu — Zużycie gazu osłonowego. Wydajność podano na godzinę palącego się łuku.
Przykład: spoina pachwinowa a5, 1 m, S355, PB
Złącze teowe z blachy S355 o grubości 8 mm, spoina pachwinowa o grubości a = 5 mm, długość 1 m, pozycja PB. Długość boku z = a·√2 = 7,1 mm. Z nadlewem 10 % przekrój stopiwa wynosi 27,5 mm², czyli 0,216 kg stopiwa na metr. Dalej liczą się tylko te liczby i dane procesu z kalkulatora kosztu spoiny.
| 111 MMA, rutylowa | |
|---|---|
| Parametry wyjściowe dla blachy 8 mm | elektroda Ø 4,0 mm, 140–180 A |
| Ściegi: 27,5 mm² ÷ stopiwo na ścieg | 2 |
| Spoiwo do kupienia, kg: stopiwo ÷ uzysk | 0,33 |
| Czas jarzenia łuku, min: stopiwo ÷ wydajność | 10,0 |
| Gaz, l: czas łuku × przepływ | bez gazu |
To sam czas łuku. Składanie, sczepianie i czyszczenie między ściegami dochodzą osobno; kalkulator kosztu spoiny dolicza je przez udział czasu jarzenia łuku.
Jakie elektrody wybrać
Szczegółowo — w artykule o rodzajach otuliny. W skrócie:
- Rutylowe (OK 46.00, ER 146) — do konstrukcji zwykłych i na start. Łatwo się zajarzają, dają równe lico, dobrze pracują na prądzie przemiennym, żużel odchodzi sam.
- Zasadowe (OK 48.00, EB 150) — do złączy odpowiedzialnych, niskich temperatur i grubego materiału. Stopiwo bardziej plastyczne i czystsze pod względem wodoru, ale elektroda wymaga zwykle DC+, suchego przechowywania i pewniejszej ręki.
- Celulozowe (OK 22.45) — do ściegu graniowego na rurach i spawania w dół. Głęboki przetop i dużo odprysku.
- Specjalne — OK 61.30 do nierdzewki, elektrody niklowe do żeliwa, elektrody napawające.
Elektrody zasadowe chłoną wilgoć z powietrza w ciągu kilku godzin, a wodór z wilgoci jest bezpośrednią przyczyną pęknięć zimnych. Warunki suszenia podane są na opakowaniu, zwykle 300–350 °C przez 2 godziny. Rutylowym wystarcza suche przechowywanie.
Technika spawania MMA krok po kroku
Zanim zajarzysz łuk: biegunowość według opakowania (elektroda zasadowa — zwykle DC+, rutylowa pracuje na prądzie przemiennym i na obu biegunowościach stałego, celulozowa na DC+ lub AC), prąd ze środka zakresu dla danej średnicy, zacisk masy blisko spoiny na oczyszczonym metalu, krawędzie oszlifowane do połysku po obu stronach złącza.
1. Zajarzenie: pocieranie albo stuknięcie
Pocieranie, jak zapałką, wybacza więcej i od niego zaczyna każdy początkujący: koniec elektrody przesuwa się krótkim łukiem po metalu, a gdy łuk się zajarzy, podnosi się go na długość roboczą. Stuknięcie — dotknięcie i natychmiastowe odsunięcie — przydaje się w ciasnych miejscach i tam, gdzie nie wolno zostawić śladów obok spoiny. Pocieraj zawsze w rowku złącza albo na odcinku, który zaraz przetopisz: ślad łuku na czystej blasze obok to zahartowana plamka i gotowy początek pęknięcia.
Elektrodę zasadową zajarza się kawałek przed miejscem startu i od razu wraca na początek spoiny: pierwsze krople są słabo osłonięte, a na zawróconym odcinku zostaną przetopione. Gdy elektroda się przyklei, nie szarp jej na wprost — przekręć uchwyt na bok albo zwolnij szczęki. Przyczyny i kolejność sprawdzania są w artykule o przyklejaniu się elektrody.
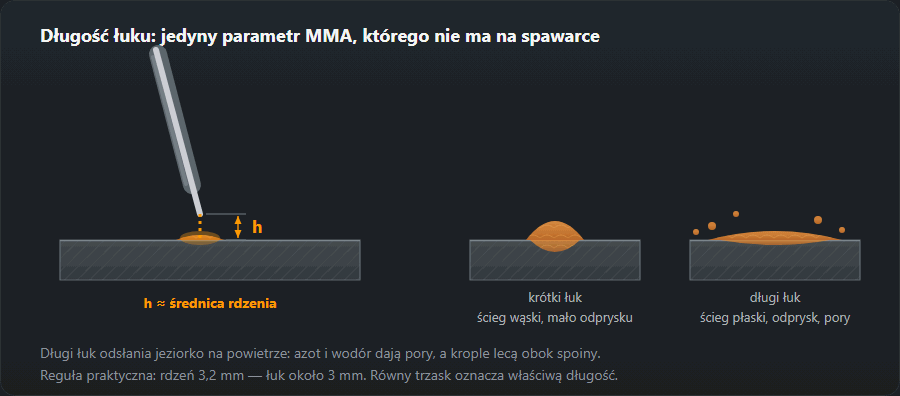
2. Długość łuku ≈ średnica elektrody
Kalkulator prądu podaje długość łuku jako 0,8–1,0 średnicy rdzenia: dla elektrody 3,2 mm to 2,6–3,2 mm, dla 4,0 mm — 3,2–4,0 mm. Elektroda skraca się w trakcie spawania prawie o całą swoją długość, więc ręka przez cały czas schodzi w dół równo z topnieniem — to jest właściwa trudność MMA, a nie prowadzenie wzdłuż złącza. Dobry łuk słychać: równe, gęste trzaskanie jak przy smażeniu. Łuk za długi syczy, sypie odpryskami i rozlewa szeroką, płaską spoinę; za krótki dławi się i przykleja. Elektrody zasadowe prowadzi się krócej niż rutylowe, przy dolnej granicy.
3. Kąty elektrody: wzdłużny i poprzeczny
Kąt wzdłużny (w płaszczyźnie spoiny): elektroda odchylona o 10–15° od pionu, górą w stronę ruchu, końcem ku gotowej spoinie — prowadzi się ją „ciągnąc”. Nacisk łuku spycha wtedy żużel za jeziorko. Gdy elektroda stoi pionowo albo jest pochylona odwrotnie, żużel wyprzedza jeziorko, łuk przykrywa go metalem i zostaje wtrącenie.
Kąt poprzeczny (w przekroju złącza): w spoinie czołowej elektroda stoi symetrycznie, pod kątem 90° do blachy. W teowniku — 45° do obu półek, a w pozycji PB nieco wyżej, w stronę półki pionowej, bo jeziorko ściąga w dół grawitacja; szczegóły w poradniku o spoinie pachwinowej PB. Przy półkach różnej grubości łuk kieruje się bardziej na grubszą: cieńsza nagrzewa się szybciej i to na niej wychodzi podtopienie.
4. Prędkość: szerokość spoiny i łuska
Prędkości nie widać na żadnej skali, widać ją na spoinie. Patrz na jeziorko, a nie w łuk: przy dobrej prędkości jeziorko ma stałą wielkość, a spoina stałą szerokość od początku do końca. Resztę mówi łuska, czyli ślady krzepnięcia:
- równe, lekko zaokrąglone półksiężyce, lico płaskie i dobrze zwilżające brzegi — prędkość w sam raz;
- łuska wyciągnięta w ostre „V”, spoina wąska i wypukła, na brzegach podtopienie — za szybko;
- łuska okrągła, spoina szeroka i wysoka, metal zachodzi na brzegi, żużel wypływa przed jeziorko — za wolno.
Zakosy: który wzór i gdzie przystanek

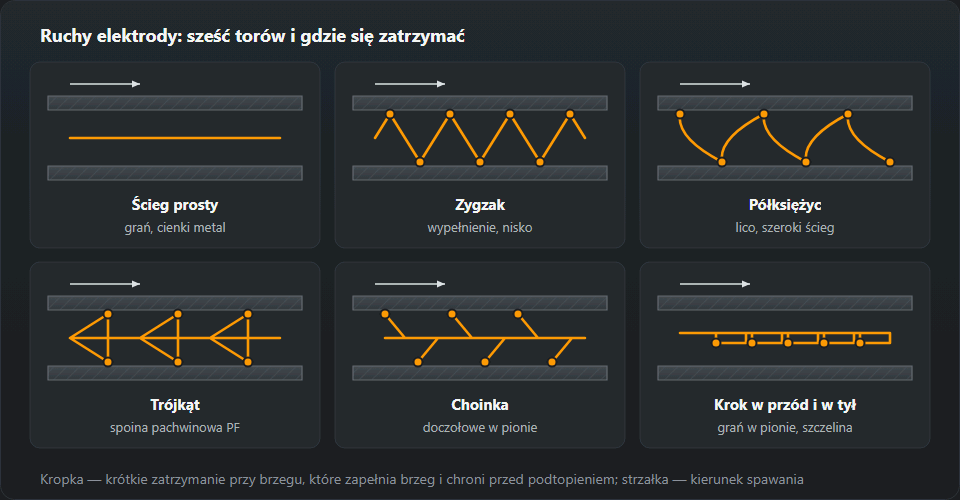
Ścieg prosty, bez zakosów, kładzie się w grani, na cienkim materiale i nad głową. Zakosy poszerzają spoinę i dają czas na przetopienie brzegów — potrzebne są w warstwach wypełniających i w licu grubszych złączy.
- Zygzak — najprostszy, do lica spoin czołowych w pozycji podolnej.
- Półksiężyc — ruch wygięty ku gotowej spoinie; lepiej wypełnia brzegi, dobry na lico.
- Trójkąt — do spoin pachwinowych w pionie: wierzchołek w naroże, tam więcej czasu i głębsze wtopienie.
- Choinka — do spoin czołowych w pionie z dołu do góry, na przemian w lewo i w prawo z postępem w górę.
- Schodek (przód–tył) — łuk wysuwa się na chwilę przed jeziorko i wraca; jeziorko przez ten moment stygnie i nie spływa. Do grani z odstępem i do pionu.
Reguła wspólna dla wszystkich wzorów: szybko przez środek, przystanek na ułamek sekundy na każdym brzegu. Odwrotnie — postój w środku i szybki przejazd przez brzegi — daje wypukłą spoinę z podtopieniami. Zakos nie szerszy niż potrzeba, żeby przykryć rowek: na skrajach za szerokiego ruchu łuk się wydłuża i łapie powietrze.
Przerwanie łuku, wznowienie i wypełnienie krateru
Elektroda kończy się w środku spoiny zawsze, więc przerwanie i wznowienie trzeba umieć tak, żeby łączenia nie było widać. Przed końcem elektrody zatrzymaj się na moment, żeby wypełnić jeziorko, i zdejmij łuk szybkim ruchem w bok i do tyłu, na gotową spoinę.

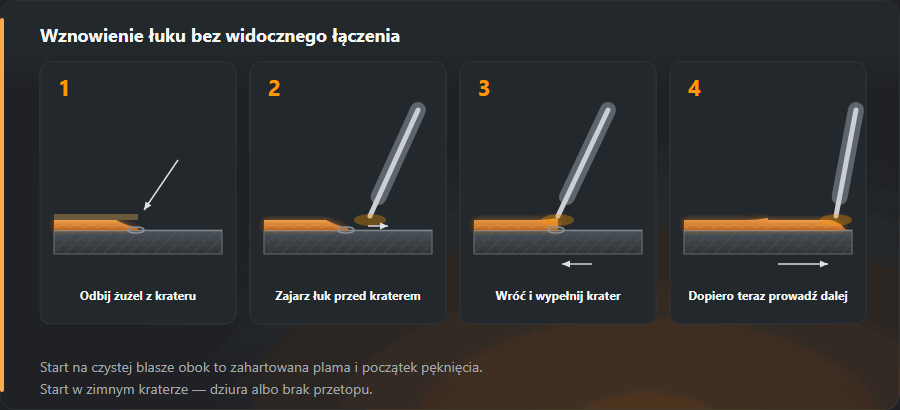
Wznowienie w czterech ruchach: odbij żużel z krateru i z ostatniego odcinka spoiny; zajarz łuk na spoinie tuż przed kraterem, a nie na czystej blasze obok; cofnij łuk do krateru i przytrzymaj, aż jeziorko wypełni go do wysokości lica; dopiero wtedy ruszaj dalej. Start w samym kraterze zimną elektrodą zostawia w miejscu łączenia dziurę albo brak przetopu, start za daleko — garb.
Krater na końcu spoiny wypełnia się tak samo: zatrzymanie w miejscu albo krótkie cofnięcie po spoinie, aż krater się wypełni, i dopiero potem odejście łukiem w bok. Niewypełniony krater to wklęsłość pełna naprężeń skurczowych — w tabeli niżej to wiersz „pęknięcie w kraterze”. W złączach odpowiedzialnych koniec spoiny wyprowadza się na płytkę wybiegową.
Żużel między ściegami i spoina wielowarstwowa
Żużel odbija się po każdym ściegu, bez wyjątków: młotek, potem szczotka druciana, także przy brzegach, gdzie zostaje najchętniej. Ostry rowek między ściegiem a ścianką ukosowania to pułapka na żużel — przed następnym ściegiem zaokrąglij go szlifierką, tak samo jak garby i wypukłe ściegi. Liczbę ściegów daje tabela parametrów wyżej: 8–10 mm to 2–3 ściegi z ukosowaniem, od 12 mm — trzy i więcej.
Kolejność: grań ściegiem prostym, krótkim łukiem, cieńszą elektrodą; potem warstwy wypełniające — zakosem albo kilkoma ściegami obok siebie, każdy zachodzi na poprzedni o mniej więcej jedną trzecią; na końcu lico. Miejsca wznowień w kolejnych warstwach przesuwaj względem siebie, żeby łączenia nie wypadły jedno nad drugim. Każda warstwa ma wyjść płaska lub lekko wklęsła: na wypukłą następna nie wtopi się w boki.
Typowe błędy
| Co widać | Przyczyna |
|---|---|
| Pory na całej spoinie | Wilgotna elektroda, brudna krawędź, za długi łuk |
| Podtopienie wzdłuż spoiny | Za wysoki prąd, za szybkie prowadzenie, zły kąt |
| Brak przetopu w grani | Za niski prąd, mały odstęp, za gruba elektroda |
| Żużel w spoinie | Nieoczyszczony poprzedni ścieg, żużel wbiega przed łuk |
| Pęknięcie w kraterze | Łuk urwany gwałtownie, krater niezaspawany |
Co mówi wygląd spoiny i co zmienić
- Wąski, wysoki wałek leżący na blasze, brzegi niezwilżone — prąd za mały albo ruch za szybki. Dodaj 10–15 A lub zwolnij; tak samo wygląda za gruba elektroda na cienkim materiale.
- Podtopienie — rowek wzdłuż brzegu: prąd za duży, łuk za długi, brak przystanku na brzegu zakosu albo zły kąt poprzeczny (w PB — na półce pionowej). Zmniejsz prąd o 10–20 A, skróć łuk, zatrzymuj się na brzegach.
- Wtrącenia żużla — ciemne linie przy brzegach po przeszlifowaniu albo w przełomie: nieoczyszczony poprzedni ścieg, ostry rowek przy brzegu, elektroda pchana zamiast ciągniętej, ruch za wolny, przez co żużel wypływa przed jeziorko.
- Pory na pierwszym odcinku przy elektrodzie zasadowej — pory startowe: łuk zajarzony w miejscu startu i przeciągnięty długo. Zajarzaj przed startem i wracaj, trzymaj krótki łuk od pierwszej sekundy. Pory na całej długości to już wilgotne elektrody albo brud.
- Przyklejanie przy zajarzeniu albo w trakcie — prąd za niski, łuk za krótki, zawilgocona otulina lub słaby styk masy.
Większość tych objawów widać wcześniej, w samym jeziorku: jak czytać jego kształt, wielkość i zachowanie żużla, opisuje strona jeziorko spawalnicze.
Ćwiczenia dla początkującego
- Ściegi na płycie 6–8 mm. Płyta w pozycji podolnej, elektroda rutylowa 3,2 mm, prąd ze środka zakresu, czyli około 115 A. Kładź proste ściegi jeden obok drugiego, każdy odbij i oceń, zanim zaczniesz następny. Wyszło, gdy szerokość jest stała od początku do końca, łuska równa, żużel schodzi sam, a start i koniec są bez dziur.
- Napawanie warstwami. Na tej samej płycie ściegi obok siebie z zakładką na jedną trzecią, aż pokryją płytę, potem druga warstwa w poprzek pierwszej. Uczy zakładki, czyszczenia i wznowień; dobra warstwa jest płaska, bez rowków między ściegami, a po zeszlifowaniu bez czarnych kresek żużla.
- Teownik w pozycji PB. Dwa paski tej samej grubości sczepione pod kątem prostym: najpierw jeden ścieg, potem trzy (naroże, dół, góra). Sprawdzian: równe ramiona pod szablonem, bez nacieku na dolnej półce i bez podtopienia na pionowej. W próbie łamania półkę dogina się młotkiem aż do pęknięcia spoiny — naroże ma być przetopione na całej długości.
- Pion PF z dołu do góry. Dopiero gdy PB wychodzi powtarzalnie. Prąd o 15 % niższy niż w pozycji podolnej, krótki łuk, trójkąt albo schodek — cała ścieżka w poradniku o spawaniu w pionie z dołu do góry.
Przykład: prąd dla elektrody 3,2 mm na teowniku 8 mm
Zadanie: teownik z blach 8 mm, pozycja PB, elektroda rutylowa 3,2 mm, bo tylko takie są w skrzynce.
- Tabela prądu i średnicy: dla 3,2 mm zakres 90–140 A, środek 115 A, grubość materiału 3–6 mm. Blacha 8 mm wychodzi poza ten przedział, a tabela parametrów wyżej dla 8–10 mm proponuje elektrodę 4,0 mm i 140–180 A. Wniosek: 3,2 da radę, ale z górnej połowy zakresu i w kilku ściegach.
- Poprawka na pozycję: PB liczy się współczynnikiem 0,95. 90–140 A × 0,95 = 85–135 A, środek 115 × 0,95 ≈ 110 A (zaokrąglenie do 5 A, jak w kalkulatorze).
- Punkt startu: 110–115 A na próbce z tej samej blachy. Teownik odprowadza ciepło w trzy strony, więc na 8 mm częściej trzeba dodać niż ująć: wąski wałek, który nie zwilża półek, to +10 A, aż do 125–135 A. Podtopienie na półce pionowej — z powrotem 10 A w dół.
- Elektroda zasadowa: kalkulator dolicza za nią 5 %: 115 × 0,95 × 1,05 ≈ 115 A, zakres 90–140 A — obie poprawki praktycznie się znoszą.
- Ściegi: pierwszy w naroże; jeśli rysunek wymaga spoiny większej, niż daje jeden ścieg, dwa kolejne — dolny i górny — z zakładką na jedną trzecią, każdy po odbiciu żużla.
- Ten sam teownik w pionie PF: 115 × 0,85 ≈ 100 A, zakres 75–120 A.
Co znaczy numer w WPS i na świadectwie
Zapisy w takiej postaci, w jakiej stoją w dokumentach, i co każdy z nich znaczy dla świadectwa spawacza wg ISO 9606-1.
| Zapis | Jak czytać | Świadectwo spawacza |
|---|---|---|
111 | Spawanie łukowe elektrodą otuloną (MMA) | osobny egzamin: inny numer to inny proces |
141/111 | dwa procesy w kolejności spawania: grań — Spawanie TIG spoiwem litym; wypełnienie i lico — Spawanie łukowe elektrodą otuloną (MMA) | każdy numer musi być objęty instrukcją WPS i świadectwem tego, kto spawa daną część złącza |
W egzaminie dwoma procesami ISO 9606-1 liczy grubość stopiwa s osobno dla każdego procesu (tablica 6, uwaga f; interpretacje ISO/TC 44/SC 11). Przykład z tych interpretacji: złącze doczołowe 12 mm, 3 mm stopiwa procesem 138 i 9 mm procesem 136, daje 3–6 mm dla 138 i 3–18 mm dla 136 przy spawaniu każdym z nich osobno; jeden proces nie dostaje sumy s = 12 mm. Grań bez podkładki wolno potem spawać tylko tym procesem, którym spawano grań na egzaminie.
Normy i źródła
Wydanie normy, punkt lub tablica i to, co z nich bierze ta strona. Numery sprawdzono w spisach treści wydawców norm; pełne teksty sprzedają organizacje normalizacyjne.
- EN ISO 4063:2023, pkt 5.2 — numer procesu 111 dla spawania elektrodą otuloną
Częste pytania
Od czego zacząć — od MMA czy od półautomatu?
Od MMA. Jest tańsze, nie wymaga gazu i uczy rzeczy najważniejszej — wyczucia długości łuku i prędkości prowadzenia. Po MMA półautomat opanowuje się w kilka wieczorów; w drugą stronę to nie działa.
Dlaczego elektroda się przykleja?
Trzy przyczyny według częstości: za niski prąd, za krótki łuk, zawilgocona otulina. Sprawdź prąd w kalkulatorze prądu, podnieś łuk do długości równej średnicy elektrody i wysusz elektrody, jeśli opakowanie stało otwarte.
Czy można spawać MMA na dworze w deszczu?
Technicznie metoda jest odporna na wiatr — żużel osłania jeziorko lepiej niż gaz. Ale praca w deszczu i na mokrym podłożu jest niebezpieczna elektrycznie: spawarka musi mieć oznaczenie S, a stanowisko być suche i izolowane. Przy wilgotnej pogodzie elektrody nabierają wody w ciągu kilku godzin.
Pod jakim kątem trzymać elektrodę?
Wzdłuż spoiny 10–15° od pionu, górą w stronę ruchu — elektroda jest „ciągnięta”, a żużel zostaje za jeziorkiem. W przekroju złącza: 90° do blachy w spoinie czołowej, 45° do obu półek w teowniku, w pozycji PB lekko w stronę półki pionowej.
Jaki prąd dla elektrody 3,2 mm na blasze 8 mm?
Cały zakres elektrody 3,2 mm to 90–140 A; na 8 mm bierze się jego górną połowę. W teowniku PB po poprawce 0,95 wychodzi 85–135 A ze startem od 110–115 A. Dla 8–10 mm lepsza jest jednak elektroda 4,0 mm na 140–180 A w 2–3 ściegach.
Jak wznowić spoinę, żeby nie było dziury ani garbu?
Odbij żużel z krateru, zajarz łuk na spoinie tuż przed kraterem, cofnij go do krateru i przytrzymaj, aż się wypełni, dopiero potem prowadź dalej. Start w zimnym kraterze daje dziurę, start za daleko — garb.
Ile trwa kurs MMA i jak zdobyć uprawnienia na metodę 111?
Podstawowy kurs MMA trwa zwykle 3–4 tygodnie (120–150 godzin) i kosztuje w Polsce około 2 000–3 000 zł — zestawienie jest na stronie kurs spawania: koszt i czas. Kończy go egzamin według PN-EN ISO 9606-1 przed egzaminatorem jednostki certyfikującej: świadectwo podaje metodę 111, rodzaj złącza, grubości i pozycje. Co oznaczają te zapisy i gdzie zdawać, opisuje strona uprawnienia spawalnicze w Polsce.
Co znaczy MMA w spawaniu?
Manual metal arc — ręczne spawanie łukowe elektrodą otuloną. W normach amerykańskich to samo nazywa się SMAW, a w ISO 4063 jest to proces 111.
Aktualizacja: