Rodzaje otuliny elektrod: którą wybrać do jakiej roboty
Otuliny elektrod są cztery: rutylowa (R, RC, RR), zasadowa (B), celulozowa (C) i kwaśna (A). Rdzeń elektrod do stali konstrukcyjnej jest niemal identyczny — różnicę między „spawa się łatwo” a „spawa się jak trzeba” robi otulina. Niżej tabela rodzajów, oznaczenia EN ISO 2560 i AWS A5.1, warunki suszenia i wybór elektrody do roboty.
Krótka odpowiedź
Otulina rutylowa daje łatwe zajarzanie, miękki łuk i pracę na prądzie przemiennym, ale więcej wodoru i mniejszą udarność, więc nadaje się do wsporników, ram i napraw. Zasadowa ma najniższy poziom wodoru (H5–H10) i udarność 47 J w −30 °C, pracuje zwykle na DC+ i wymaga suszenia 300–350 °C przez 2 godziny, a potem kołczanu 100–150 °C; to wybór do złączy odpowiedzialnych. Celulozowa daje głęboki przetop i spawanie z góry w dół w rurociągach, a suszyć jej nie wolno. Rutylowa i zasadowa punkt po punkcie jest niżej.
Co robi otulina
- Osłania. Spalając się, wytwarza gaz wypierający powietrze ze strefy łuku.
- Przykrywa żużlem. Spowalnia stygnięcie i nie dopuszcza tlenu ani azotu do gorącego jeszcze metalu.
- Dodaje pierwiastki stopowe. Przez otulinę wprowadza się do spoiny mangan, krzem, nikiel — sam rdzeń pozostaje zwykłym drutem niskowęglowym.
- Stabilizuje łuk. Łatwo jonizujące się związki potasu i sodu ułatwiają zajarzenie, ale łuk na prądzie przemiennym podtrzymuje przede wszystkim potas: potasowe E6011 i E7016 idą na AC, a ich sodowe odpowiedniki E6010 i E7015 — tylko na DC+.
Cztery rodzaje
| Rodzaj | EN ISO | Prąd | Żużel | Wodór | Zastosowanie |
|---|---|---|---|---|---|
| Rutylowa OK 46.00, ER 146 | R, RR, RC | AC / DC± | Schodzi sam | Wysoki | Konstrukcje ogólne, naprawy, nauka |
| Zasadowa OK 48.00, EB 150 | B | DC+ zwykle | Zwarty, zbija się | Niski (H5–H10) | Złącza obciążone, gruby materiał, mróz |
| Celulozowa OK 22.45 | C | DC+ / AC | Cienki | Bardzo wysoki | Grań rurociągów, spawanie w dół |
| Kwaśna — | A | AC / DC | Łatwo odchodzi | Średni | Złącza nieodpowiedzialne w pozycji podolnej |

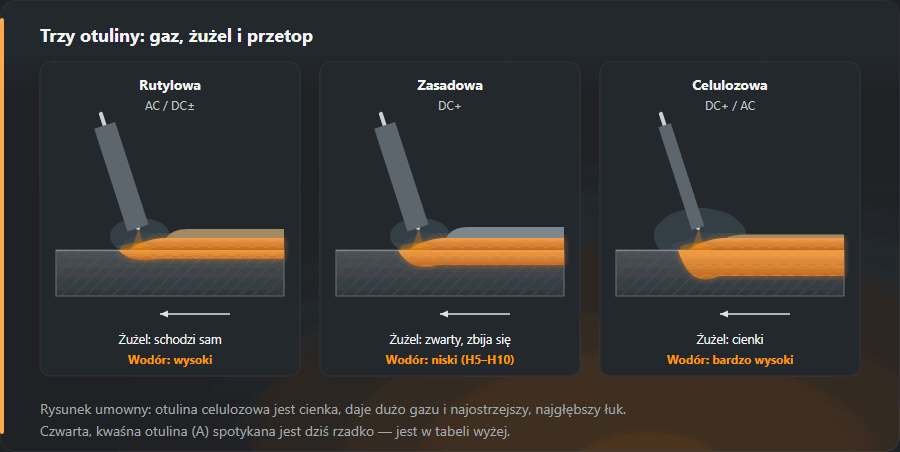
Rutylowa (R, RC, RR)
Podstawą jest dwutlenek tytanu. Łatwe zajarzenie i ponowne zajarzenie, miękki, spokojny łuk, gładkie lico i żużel, który odchodzi prawie sam. Idzie na prądzie przemiennym, co ma znaczenie przy starszych transformatorach. Ceną jest więcej wodoru i niższa udarność, dlatego rutylówka jest do wsporników, ram, balustrad i napraw, a nie do zbiornika ciśnieniowego.
Warto znać dwie odmiany: RR ma grubą otulinę i daje płaskie, szerokie lico, RC to mieszanka rutylowo-celulozowa, którą da się spawać także z góry w dół.
Zasadowa (B)
Węglan wapnia i fluoryt. Stopiwo ma najwyższą udarność i najmniej wodoru spośród popularnych otulin — i po to ta otulina istnieje: wodór to jeden z trzech składników pęknięć zimnych, o których więcej w artykule pęknięcia spoin.
Cała obsługa zasadówki wynika z wilgoci. Otulina w ciągu kilku godzin ciągnie wodę z powietrza, dlatego suszy się ją 2 godziny w 300–350 °C, a potem trzyma w termosie w 100–150 °C. Elektroda, która przeleżała noc na stole, nie jest już niskowodorowa, cokolwiek pisze na paczce. W kalkulatorze podgrzewania samo przejście z H5 na H10 podnosi temperaturę podgrzania o około 30 °C.
Łuk jest ostrzejszy, zwykle wymaga DC+ i nie znosi długiego łuku. Kto nie lubi zasadówek, najczęściej spawa nimi za długim łukiem i za małym prądem — do zasadowej bierze się nieco więcej amperów niż do rutylowej tej samej średnicy.
Celulozowa (C)
Organiczna celuloza spala się w łuku na wodór i tlenek węgla, a łuk robi się ostry i głęboko kopiący. To elektroda do grani rurociągów: przebija się przez szczelinę i daje się szybko prowadzić z góry w dół.
Reguła, która zaskakuje: celulozowej nie suszy się nigdy. Wilgoć w otulinie jest składnikiem roboczym, a przesuszona celulozówka po prostu przestaje dobrze spawać. Wodoru jest tu dużo z założenia, dlatego wypełnienie i lico na rurociągach często kładzie się już zasadową.
Oznaczenia
EN ISO 2560-A
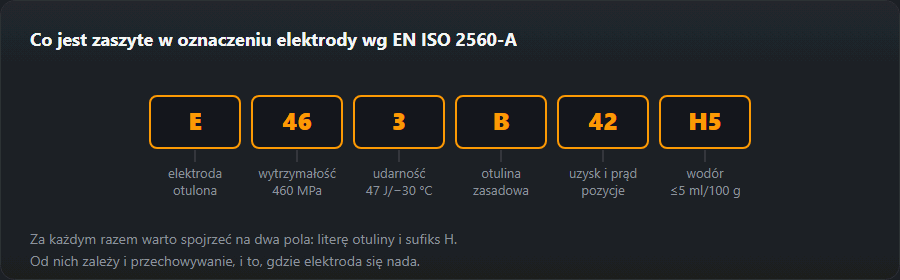
Przykład: E 46 3 B 42 H5. E — elektroda otulona, 46 — klasa
wytrzymałości, granica plastyczności stopiwa co najmniej 460 MPa, 3 — klasa
udarności (47 J w −30 °C), B — otulina zasadowa, 4 — uzysk i rodzaj prądu,
2 — pozycje, H5 — najwyżej 5 ml wodoru na 100 g stopiwa. Na budowie za
każdym razem patrzysz na dwa pola: literę otuliny i H na końcu.

| Znak | Znaczenie |
|---|---|
E | Elektroda do spawania ręcznego |
46 | Minimalna granica plastyczności stopiwa, 460 MPa |
3 | Udarność 47 J w temperaturze −30 °C |
B | Rodzaj otuliny: zasadowa |
42 | 4 — uzysk stopiwa 105–125 %, klasyfikacja na prądzie stałym (AC — tylko jeśli dopuszcza go producent); 2 — pozycje: wszystkie poza pionową z góry na dół |
H5 | Wodór nie więcej niż 5 ml na 100 g |
AWS A5.1
| Oznaczenie | Otulina | Prąd | Odpowiednik typu |
|---|---|---|---|
E6013 | Rutylowa | AC / DC± | OK 46.00 |
E7018 | Zasadowa, niskowodorowa | AC / DC+ | OK 48.00 (DC+) |
E6010 | Celulozowa | DC+ | OK 22.45 |
E6011 | Celulozowa | AC / DC+ | — |
W E7018 pierwsze dwie cyfry to wytrzymałość w tysiącach funtów na
cal kwadratowy (70 ksi; w metrycznej A5.1M ta klasa to 490 MPa, stąd E4918), trzecia — pozycje spawania
(1 — wszystkie), czwarta razem z trzecią — rodzaj otuliny i prądu.
Suszenie i przechowywanie
| Otulina | Temperatura | Czas | Przechowywanie po |
|---|---|---|---|
| Rutylowa | 70–120 °C | 1–2 h | Suche miejsce, zwykle wystarcza zamknięte opakowanie |
| Zasadowa | 300–350 °C | 2 h | Termos 100–150 °C, otwarte opakowanie z powrotem do suszarki |
| Celulozowa | nie suszyć | — | Sucho (szafka 40–50 °C dopuszczalna), w piecu nie suszyć |
| Kwaśna | 100–150 °C | 1 h | Suche miejsce |
Warunki suszenia dla konkretnych marek (OK 48.00, FOX EV 50, UONI, LB-52) i ile razy można suszyć — w tabeli suszenia elektrod.
Typowe błędy z otuliną: przyczyna, sprawdzenie, rada
Pięć błędów odpowiada za większość kłopotów z elektrodami otulonymi. Temperatury pochodzą z tabeli suszenia powyżej; jeśli opakowanie konkretnej marki podaje inne, obowiązuje opakowanie.
| # | Przyczyna | Jak sprawdzić | Co zrobić |
|---|---|---|---|
| 1 | Elektrody zasadowe leżały noc poza suszarką | Elektroda pluje i nierówno trzeszczy, drobne pory na powierzchni, opakowanie stało otwarte | Suszyć w temperaturze 300–350 °C przez 2 h, potem trzymać w termosie 100–150 °C; warunki dla marek w tabeli suszenia elektrod |
| 2 | Elektroda zasadowa na prądzie przemiennym | Na opakowaniu „tylko DC+”; łuk niestabilny, elektroda się przykleja | Spawać na DC+ (elektroda na plusie) albo wziąć elektrodę rutylową lub kwaśną |
| 3 | Długi łuk elektrodą zasadową | Łuk dłuższy niż średnica elektrody, pory wzdłuż spoiny | Trzymać krótki łuk, mniej więcej na średnicę elektrody, na czystym metalu |
| 4 | Elektrody celulozowe suszone razem z zasadowymi | Litera C w oznaczeniu, a elektrody były w piecu | Celulozowych nie suszyć; przechowywać w suchym miejscu, szafka 40–50 °C jest dopuszczalna |
| 5 | Elektroda rutylowa na złączu obciążonym, grubym materiale albo na mrozie | Litera R, RR lub RC w oznaczeniu i brak symbolu H | Wziąć suszoną elektrodę zasadową z oznaczeniem H5–H10 i sprawdzić, czy potrzebne jest podgrzewanie |
Zawilgocona elektroda zasadowa wnosi wodór, a wodór wraz ze strukturą hartowniczą i naprężeniami daje pęknięcia zimne — czasem dobę po spawaniu. Właśnie dlatego warunki suszenia podane są na każdym opakowaniu, a na budowach prowadzi się rejestr suszenia. Czy potrzebne jest jeszcze podgrzewanie, sprawdzisz w kalkulatorze równoważnika węgla.
Rutylowa czy zasadowa: porównanie punkt po punkcie
- Zajarzenie. Rutylowa zajarza się łatwo, także ponownie. Na czole zasadowej zostaje „daszek”, który trzeba strącić, a zajarzać lepiej przed spoiną z powrotem do krateru.
- Rodzaj prądu. Rutylowa — przemienny albo stały dowolnej biegunowości. Zasadowa — zwykle stały DC+.
- Żużel. Przy rutylowej schodzi sam, przy zasadowej jest zwarty i trzeba go zbijać między ściegami.
- Wodór i pęknięcia. Rutylowa daje dużo wodoru w spoinie, zasadowa mało (H5–H10). Przy grubym materiale, stalach hartujących się i pracy na mrozie to punkt rozstrzygający.
- Udarność spoiny. Zasadowa E 46 3 B gwarantuje 47 J w −30 °C. Gatunki rutylowe mają zwykle skromniejszą cyfrę udarności — patrz rozbiór drugiego oznaczenia niżej.
- Przechowywanie. Rutylowej wystarcza suche miejsce i suszenie 70–120 °C po zawilgoceniu. Zasadową suszy się w 300–350 °C i trzyma w termosie w 100–150 °C.
- Ręka spawacza. Rutylowa wybacza długi łuk i brudny materiał. Zasadowa wymaga krótkiego łuku i oczyszczenia: długi łuk to pory.
Drugi przykład oznaczenia: E 38 0 RC 11
Takie oznaczenie nosi wiele elektrod ogólnego przeznaczenia. Rozbiór według EN ISO 2560-A (tablice 1A, 2A, 5A i 6A normy; sprawdzone też z ulotką Elga do tej normy):
E— elektroda do spawania ręcznego łukowego.38— granica plastyczności stopiwa nie niższa niż 380 MPa.0— praca łamania 47 J w 0 °C. Porównaj z „3” przy elektrodzie zasadowej: tam −30 °C.RC— otulina rutylowo-celulozowa.- Pierwsza
1— uzysk do 105 %, prąd przemienny i stały. - Druga
1— wszystkie pozycje, łącznie z pionową z góry w dół.
Według tych samych tablic czyta się „42” z pierwszego przykładu:
4 — uzysk 105–125 % i tylko prąd stały, 2 — wszystkie
pozycje oprócz pionowej z góry w dół. Symbolu wodoru przy E 38 0 RC 11
nie ma: przy rutylowych zwykle się go nie podaje.
Jaką elektrodę wziąć do jakiej roboty
- Nauka, ogrodzenie, wiata, rama z domowego inwertera. Rutylowa 2,5–3,2 mm: tańsza i wybacza błędy. Prąd — z kalkulatora prądu.
- Styk belki 12 mm, węzeł obciążony. Zasadowa, wysuszona, zwykle na DC+. Grań cieńszą elektrodą, wypełnienie 4 mm. Tak samo przy obciążeniach dynamicznych i grubościach od 10 mm.
- Praca na mrozie. Zasadowa: mało wodoru i udarność w ujemnej temperaturze. Do tego sprawdzenie, czy potrzebne jest podgrzewanie.
- Grań rurociągu z góry w dół. Celulozowa, DC+ albo prąd przemienny; nie suszy się jej.
- Jest tylko transformator prądu przemiennego. Rutylowa albo kwaśna; zasadowa na AC będzie się kleić, jeśli paczka nie dopuszcza AC.
- Nierdzewka, żeliwo, napawanie. Gatunki specjalne: OK 61.30, elektrody niklowe do żeliwa, elektrody napawające.
Jeśli elektroda i tak się klei, kontrola krok po kroku jest w artykule dlaczego elektroda się przykleja, a ile elektrod pójdzie na spoinę, policzy kalkulator zużycia.
Normy i źródła
Wydanie normy, punkt lub tablica i to, co z nich bierze ta strona. Numery sprawdzono w spisach treści wydawców norm; pełne teksty sprzedają organizacje normalizacyjne.
- EN ISO 2560:2020, pkt 5 — jak czytać oznaczenie elektrody otulonej pole po polu
- EN ISO 2560:2020, pkt 5.5, zał. B, C — symbole rodzajów otuliny i ich opisy
Częste pytania
Czym elektroda zasadowa różni się od rutylowej?
Rutylowa (OK 46.00, ER 146) łatwo się zajarza, wybacza zabrudzenia, pracuje też na prądzie przemiennym, a żużel schodzi sam. Zasadowa (OK 48.00, EB 150) daje stopiwo bardziej plastyczne i niemal bez wodoru, ale wymaga zwykle prądu stałego DC+, suchej otuliny i pewniejszej ręki. Pierwsza do ogrodzeń i ram, druga do złączy odpowiedzialnych i obciążonych.
Czy elektrody celulozowe trzeba suszyć?
Przeciwnie — nie wolno ich suszyć jak zasadowych. Wilgoć w otulinie celulozowej bierze udział w procesie: przesuszona w wysokiej temperaturze elektroda traci swoje właściwości. Nie suszy się ich wcale (ESAB tego zabrania, Lincoln nie zaleca) — trzyma się je w suchym miejscu, dopuszczalna szafka 40–50 °C.
Co oznacza H5 w oznaczeniu elektrody?
Zawartość wodoru dyfundującego w stopiwie — nie więcej niż 5 ml na 100 g. Im niższa liczba, tym mniejsze ryzyko pęknięć zimnych. Do grubych elementów i stali o wysokim równoważniku węgla bierze się H5 albo H10.
Czy elektrodami zasadowymi można spawać prądem przemiennym?
Zwykle nie: otulina zasadowa jest przewidziana do prądu stałego z elektrodą na plusie (DC+), na przemiennym łuk jest niestabilny i elektroda się klei. Niektóre gatunki klasy E7018 dopuszczają prąd przemienny — jest to napisane na paczce. Jeśli na paczce stoi tylko DC+, transformator AC się nie nada.
Co oznacza RC w oznaczeniu elektrody?
Otulinę rutylowo-celulozową według EN ISO 2560-A. Taka elektroda zajarza się jak rutylowa, ale dzięki celulozie lepiej trzyma pion. Obok spotyka się R — rutylową, RR — grubą rutylową, RB — rutylowo-zasadową, B — zasadową, C — celulozową.
Aktualizacja: