Enrobages d’électrodes : rutile, basique et cellulosique
L’enrobage n’est pas un emballage. Il protège l’arc, forme le laitier, stabilise l’arc électriquement et apporte des éléments d’alliage au cordon — changez-le et vous changez le procédé.
Ce que fait l’enrobage
Quatre rôles à la fois. Il se décompose en gaz qui repousse l’air loin de l’arc, c’est pourquoi le soudage à l’électrode enrobée marche en extérieur. Il forme du laitier qui flotte sur le bain, façonne le cordon et ralentit le refroidissement. Il stabilise l’arc avec des éléments facilement ionisables — potassium, sodium — de sorte que l’arc se réamorce à chaque passage par zéro du CA. Et il allie le dépôt, en ajoutant du manganèse, du chrome ou du nickel que l’âme ne contient pas.
Les quatre types
| Enrobage | EN ISO | Courant | Laitier | Hydrogène | Emploi |
|---|---|---|---|---|---|
| Rutile OK 46.00, ER 146 | R, RR, RC | AC / DC± | Se décolle seul | Élevé | Construction courante, réparations, apprentissage |
| Basique OK 48.00, EB 150 | B | DC+ en règle générale | Dense, à piquer | Faible (H5–H10) | Assemblages chargés, fortes épaisseurs, grand froid |
| Cellulosique OK 22.45 | C | DC+ / AC | Mince | Très élevé | Passes de racine de pipeline, soudage vertical descendant |
| Acide — | A | AC / DC | Se détache facilement | Moyen | Assemblages non critiques, position à plat, aujourd’hui peu courant |
Rutile
À base de dioxyde de titane. Amorçage et réamorçage faciles, arc doux et silencieux, cordon lisse et laitier autodétachant. Fonctionne en CA, ce qui compte sur les anciens postes à transformateur. Le revers, c’est la teneur en hydrogène et une résilience plus faible, donc les électrodes rutiles conviennent pour des consoles, des cadres et des réparations plutôt que pour un appareil à pression.
Les variantes RC et RR méritent d’être connues : RR a un enrobage épais et donne un cordon plus plat et plus large, tandis que RC est un mélange rutile-cellulosique qui se soude en descendant.
Basique
Carbonate de calcium et fluorine. Le dépôt a la plus haute résilience et la plus faible teneur en hydrogène des types courants, et c’est toute la raison d’être de ce type : l’hydrogène est l’un des trois ingrédients de la fissuration à froid, traitée dans fissures dans les soudures.
Tout ce qui concerne la manipulation d’une électrode basique découle de l’humidité. Elle absorbe l’eau de l’air en quelques heures, donc elle est étuvée à 300–350 °C pendant deux heures puis conservée dans une étuve portative à 100–150 °C. Une électrode qui a passé la nuit sur l’établi n’est plus une électrode à bas hydrogène, quoi que dise la boîte. Dans le calculateur de préchauffage, cette différence vaut un cran entier de l’échelle d’hydrogène — souvent 30 °C de préchauffage.
Elle donne aussi un arc plus rude et demande le CC+, et elle ne tolère pas un arc long. Les soudeurs qui n’aiment pas les électrodes basiques soudent le plus souvent avec un arc trop long et trop peu de courant.
Cellulosique
De la cellulose organique qui brûle en hydrogène et en monoxyde de carbone, donnant un arc violent et très pénétrant. C’est ce qui en fait l’électrode de passe de racine de pipeline : elle traverse un jeu à la racine et peut se souder en descendant à vitesse élevée.
La seule règle qui surprend : ne séchez jamais une électrode cellulosique. L’humidité de l’enrobage est un ingrédient actif, et une électrode cellulosique desséchée cesse tout simplement de se comporter correctement. La teneur en hydrogène est élevée par conception, c’est pourquoi les passes de remplissage et de finition sur les chantiers de pipeline sont souvent faites avec des électrodes basiques.
Lire la désignation
Un code EN ISO 2560-A tel que E 46 3 B 42 H5 se lit ainsi :
E électrode enrobée, 46 la classe de résistance — limite d’élasticité minimale du métal
fondu 460 MPa, 3 la classe de résilience (47 J à −30 °C), B enrobage basique,
4 le rendement du métal fondu et le type de courant, 2 les positions, H5 hydrogène ne dépassant pas 5 ml/100 g. Les deux champs
à vérifier à chaque fois sont la lettre de l’enrobage et le suffixe H.

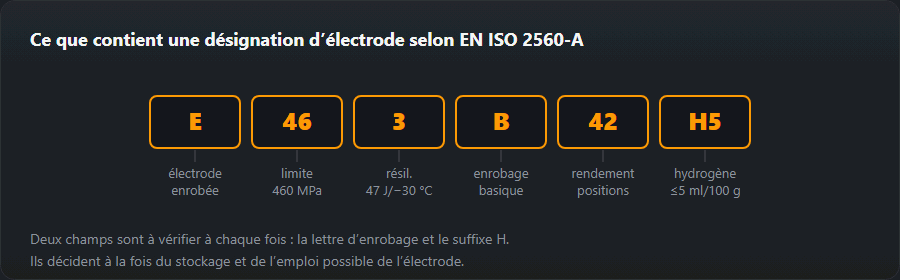
Les nuances précises avec leurs courants, diamètres et températures d’étuvage figurent dans le catalogue d’électrodes.
| Symbole | Signification |
|---|---|
E | Électrode enrobée pour soudage manuel à l’arc |
46 | Limite d’élasticité minimale du métal déposé, 460 MPa |
3 | Énergie de résilience 47 J à −30 °C |
B | Type d’enrobage : basique |
42 | Rendement du dépôt et type de courant |
H5 | Hydrogène : 5 ml pour 100 g au maximum |
Équivalences AWS
| Désignation | Enrobage | Courant | Équivalent par type |
|---|---|---|---|
E6013 | Rutile | AC / DC± | OK 46.00 |
E7018 | Basique, à bas hydrogène | AC / DC+ | OK 48.00 |
E6010 | Cellulosique | DC+ | OK 22.45 |
E6011 | Cellulosique | AC / DC+ | — |
Séchage et stockage
| Enrobage | Température | Durée | Stockage ensuite |
|---|---|---|---|
| Rutile | 70–120 °C | 1–2 h | Endroit sec ; le paquet scellé suffit généralement |
| Basique | 300–350 °C | 2 h | Étuve de maintien à 100–150 °C ; un paquet ouvert retourne au four |
| Cellulosique | au maximum 70–80 °C | — | Paquet scellé — le séchage est interdit |
| Acide | 100–150 °C | 1 h | Endroit sec |
Rutile ou basique : point par point
- Amorçage. Le rutile s’amorce facilement et se réamorce aussi. Une électrode basique laisse sur la pointe un cône qu’il faut faire sauter, et s’amorce de préférence en avant du cordon avant de revenir dans le cratère.
- Courant. Rutile — CA ou CC, dans les deux polarités. Basique — en règle générale CC+.
- Laitier. Le laitier rutile se détache seul ; le laitier basique est dense et doit être piqué entre les passes.
- Hydrogène et fissuration. Le rutile apporte beaucoup d’hydrogène dans la soudure, le basique très peu (H5–H10). Sur forte épaisseur, aciers trempants et par temps de gel, c’est le point décisif.
- Résilience. Une basique E 46 3 B garantit 47 J à −30 °C. Les nuances rutiles affichent en général une valeur plus modeste — voir la deuxième désignation ci-dessous.
- Stockage. Le rutile demande un endroit sec et 70–120 °C s’il a pris l’humidité. La basique est étuvée à 300–350 °C et conservée dans une étuve portative à 100–150 °C.
- La main du soudeur. Le rutile pardonne un arc long et un acier sale. La basique veut un arc court et un métal propre : avec elle, un arc long donne des porosités.
Une deuxième désignation : E 38 0 RC 11
Celle-ci est imprimée sur beaucoup d’électrodes d’usage général. Lecture selon l’EN ISO 2560-A (tableaux 1A, 2A, 5A et 6A de la norme ; vérifiée aussi avec le guide d’Elga sur ce sujet) :
E— électrode enrobée pour le soudage manuel à l’arc.38— limite d’élasticité du métal fondu d’au moins 380 MPa.0— énergie de résilience de 47 J à 0 °C. À comparer avec le « 3 » de l’électrode basique : −30 °C.RC— enrobage rutile-cellulosique.- Premier
1— rendement jusqu’à 105 %, CA et CC. - Second
1— toutes positions, verticale descendante comprise.
Les mêmes tableaux expliquent le « 42 » du premier exemple : 4 —
rendement 105–125 % et CC uniquement, 2 — toutes positions sauf
verticale descendante. Il n’y a pas de symbole d’hydrogène sur E 38 0 RC 11 :
les nuances rutiles n’en portent en général pas.
Quelle électrode : cinq situations
- Une clôture, un carport, un cadre sur un poste inverter domestique. Rutile, 2,5–3,2 mm. Courant donné par le calculateur de courant.
- Un éclissage de poutre de 12 mm, un assemblage chargé. Basique, étuvée, en CC+. Racine avec une électrode plus fine, remplissage avec du 4 mm.
- Travail par temps de gel. Basique : bas hydrogène et résilience en dessous de zéro. Plus une vérification de la nécessité d’un préchauffage.
- Une racine de pipeline, en descendant. Cellulosique, CC+ ou CA ; jamais étuvée.
- Seulement un poste à transformateur CA. Rutile ou acide ; une électrode basique en CA colle sauf si l’emballage autorise le CA.
Si l’électrode colle toujours, la vérification pas à pas se trouve dans pourquoi l’électrode colle, et le calculateur de consommation donne le nombre d’électrodes qu’une soudure demande.
Questions fréquentes
Quel enrobage pour un débutant ?
Rutile. Il s’amorce du premier coup, fonctionne en CA ou en CC, pardonne un arc long et le laitier se détache presque tout seul. Apprendre avec des électrodes basiques donne de mauvaises habitudes, parce que la lutte pour garder l’arc allumé cache tout le reste de ce qui ne va pas.
Comment savoir si une électrode est humide ?
À son comportement : une électrode basique qui projette, crépite de façon irrégulière et laisse de fines porosités en surface a pris l’humidité. Il n’existe pas de moyen fiable de le voir à l’œil, c’est pourquoi le travail critique utilise une étuve portative chauffée plutôt que le jugement.
Peut-on sécher des électrodes dans un four de cuisine ?
Pour une électrode rutile légèrement humide, doucement, oui. Pour des électrodes basiques sur un assemblage critique, non : la spécification demande deux heures contrôlées à 300–350 °C, qu’un four domestique n’atteint ni ne maintient. Les électrodes cellulosiques ne doivent jamais être séchées.
Peut-on souder avec des électrodes basiques en CA ?
En règle générale, non : un enrobage basique est conçu pour le CC avec l’électrode au +, et en CA l’arc est instable et l’électrode colle. Certaines marques d’E7018 sont homologuées aussi pour le CA — l’emballage le dit. Si l’emballage indique CC+ uniquement, un poste à transformateur CA ne convient pas.
Que signifie RC dans une désignation d’électrode ?
Un enrobage rutile-cellulosique selon l’EN ISO 2560-A. Il s’amorce comme une électrode rutile mais tient mieux la verticale grâce à la cellulose. À côté, vous trouverez R — rutile, RR — rutile épais, RB — rutile-basique, B — basique, C — cellulosique.
Mis à jour :