Désignations des électrodes et des fils expliquées
Saisissez la désignation relevée sur l’emballage — E7018, ER70S-6, E 42 5 B 42 H5 — et elle est décomposée champ par champ, avec une explication pour chacun. Plus bas, les tableaux de codes complets selon EN ISO et AWS.
Essayez un exemple :
Fonctionne pour les électrodes enrobées et pour les fils, en notation européenne comme en notation américaine. Les désignations EN ISO s’écrivent avec des espaces, les désignations américaines sont attachées.
Électrodes enrobées selon EN ISO 2560
Lisez de gauche à droite : la lettre du type, la résistance, la résilience, la composition chimique, l’enrobage, le rendement de dépôt avec le courant, les positions et, à la fin, l’hydrogène. Les deux premiers chiffres sont ceux qui comptent — ils indiquent à quel acier l’électrode est destinée.
E 42 5 B 42 H5
| Code | Limite d’élasticité | Résistance à la traction Rm |
|---|---|---|
| 35 | 355 MPa | 440–570 MPa |
| 38 | 380 MPa | 470–600 MPa |
| 42 | 420 MPa | 500–640 MPa |
| 46 | 460 MPa | 530–680 MPa |
| 50 | 500 MPa | 560–720 MPa |
| Code | Résilience 47 J à |
|---|---|
| Z | non exigé |
| A | +20 °C |
| 0 | 0 °C |
| 2 | −20 °C |
| 3 | −30 °C |
| 4 | −40 °C |
| 5 | −50 °C |
| 6 | −60 °C |
| Code | Enrobage |
|---|---|
| A | acide |
| C | cellulosique |
| R | rutile |
| RR | rutile épais |
| RC | rutile-cellulosique |
| RA | rutile-acide |
| RB | rutile-basique |
| B | basique |
| Code | Rendement au dépôt | Courant |
|---|---|---|
| 1 | ≤ 105 % | CA et CC |
| 2 | ≤ 105 % | CC seulement |
| 3 | 105–125 % | CA et CC |
| 4 | 105–125 % | CC seulement |
| 5 | 125–160 % | CA et CC |
| 6 | 125–160 % | CC seulement |
| 7 | > 160 % | CA et CC |
| 8 | > 160 % | CC seulement |
| Code | Positions de soudage |
|---|---|
| 1 | toutes positions |
| 2 | toutes sauf verticale descendante |
| 3 | à plat et en angle à plat |
| 4 | à plat seulement |
| 5 | comme 3 plus verticale descendante |
| Code | Hydrogène, ml/100 g |
|---|---|
| H5 | ≤ 5 ml/100 g |
| H10 | ≤ 10 ml/100 g |
| H15 | ≤ 15 ml/100 g |
Électrodes enrobées selon AWS A5.1
Quatre chiffres après la lettre E : les deux premiers donnent la résistance à la traction en milliers de livres par pouce carré, le troisième les positions, le quatrième l’enrobage associé au courant. C’est pourquoi E7018 et E6013 diffèrent par bien plus que la résistance.
E 70 1 8
| Code | Résistance à la traction Rm | |
|---|---|---|
| 60 | 430 MPa | 60 ksi |
| 70 | 490 MPa | 70 ksi |
| 80 | 550 MPa | 80 ksi |
| Code | Positions de soudage |
|---|---|
| 1 | toutes positions |
| 2 | à plat et en angle à plat |
| 4 | à plat, en angle à plat, au plafond et verticale descendante |
| Code | Enrobage | Courant |
|---|---|---|
| 0 | cellulosique sodique | DC+ |
| 1 | cellulosique potassique | AC / DC+ |
| 2 | rutile sodique | AC / DC− |
| 3 | rutile potassique | AC / DC± |
| 4 | rutile à poudre de fer | AC / DC± |
| 5 | basique sodique | DC+ |
| 6 | basique potassique | AC / DC+ |
| 7 | oxyde à poudre de fer | AC / DC± |
| 8 | basique à poudre de fer | AC / DC+ |
Fil plein : EN ISO 14341 et AWS A5.18
En notation européenne, la lettre G est suivie de la résistance, de la résilience, du gaz de protection et de la composition du fil. L’ER70S-6 américain dit la même chose plus brièvement : 70 ksi, fil plein, composition numéro six.
G 42 3 M21 3Si1 ER 70 S -6
| Code | Composition du fil |
|---|---|
| 2Si | peu de silicium |
| 3Si1 | le standard, silicium et manganèse |
| 4Si1 | plus de silicium, un bain plus fluide |
| 2Ti | au titane, pour tôle rouillée |
| 3Ni1 | au nickel, ténacité aux températures négatives |
| 2Mo | au molybdène, résistant au fluage |
| Code | Gaz de protection | Emploi |
|---|---|---|
| I1 | Ar 100 % | TIG, MIG |
| M12 | Ar + 0,5–5 % CO₂ | 135 |
| M21 | Ar + 15–25 % CO₂ | 135 / 136 |
| C1 | CO₂ 100 % | 135 / 136 |
| Code | Composition du fil |
|---|---|
| 2 | titane et zirconium, pour tôle rouillée |
| 3 | peu de silicium, moins de projections |
| 4 | plus de manganèse et de silicium |
| 6 | le plus de silicium et de manganèse, le polyvalent |
| G | composition convenue avec le fabricant |
Fil fourré et électrodes inox
Sur un fil fourré, la lettre T est suivie du type d’âme — c’est lui qui décide si le cordon sort lisse et combien peu d’hydrogène reste dans la soudure. Sur les électrodes inox, les deux chiffres après le tiret indiquent l’enrobage et le courant.
| Code | Signification |
|---|---|
| T-1 | âme rutile, cordon lisse |
| T-5 | âme basique, faible teneur en hydrogène |
| T-4 | autoprotégé, sans gaz, fort taux de dépôt |
| 15 | basique, CC seulement |
| 16 | rutile, CA et CC |
| 17 | rutile-silicate |
E 42 3 B 32 H5 — décryptage d’une désignation EN ISO 2560

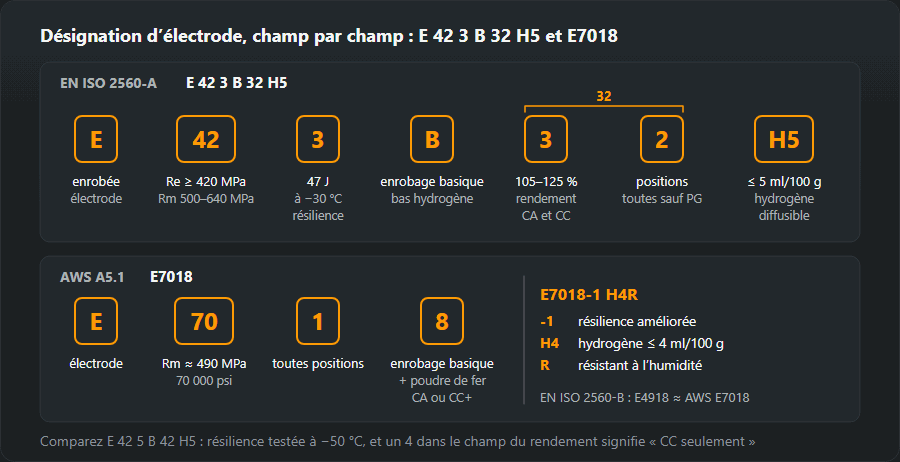
Une désignation d’électrode enrobée selon l’EN ISO 2560-A se lit de gauche à droite,
et chaque champ renvoie à l’un des tableaux ci-dessus. Prenons
E 42 3 B 32 H5 :
- E — électrode enrobée pour le soudage manuel à l’arc (111).
- 42 — limite d’élasticité du métal fondu d’au moins 420 MPa, résistance à la traction 500–640 MPa.
- 3 — résilience de 47 J atteinte à −30 °C.
- pas de symbole chimique — métal fondu carbone-manganèse non allié ; une électrode alliée porterait ici un symbole tel que 1Ni ou Mo.
- B — enrobage basique : faible teneur en hydrogène, bonne ténacité, exige un stockage au sec.
- 3 — rendement de 105–125 %, CA et CC.
- 2 — toutes positions sauf verticale descendante.
- H5 — hydrogène diffusible jusqu’à 5 ml/100 g de métal fondu.
Comparez avec l’exemple du décodeur, E 42 5 B 42 H5 : même
résistance et même enrobage, mais ténacité à −50 °C, et le 4 à la place du
rendement signifie CC uniquement. Avec un poste à transformateur en courant alternatif, on ne peut pas
l’utiliser, alors que sur la boîte la différence tient en un seul chiffre.
Le A après le numéro de la norme (EN ISO 2560-A) signifie classification d’après la
limite d’élasticité et 47 J de résilience. Le système B de la même norme classe d’après la
résistance à la traction et 27 J, et ses désignations ressemblent aux américaines :
E4918 est l’équivalent de l’AWS E7018.
E7018, E6013, E7018-1 H4R : lire les désignations AWS A5.1
En AWS, la lettre E est suivie de quatre chiffres. Les deux premiers donnent la résistance à la traction en milliers de psi : 60 font environ 430 MPa, 70 environ 490 MPa. Le troisième indique les positions, le quatrième l’enrobage associé au courant :
- E7018 — 490 MPa, toutes positions, enrobage basique avec poudre de fer, CA ou CC, électrode au +. Le choix standard pour la construction métallique.
- E6013 — 430 MPa, toutes positions, enrobage rutile au potassium, CA et CC dans les deux polarités. Facile à amorcer et tolérante pour un jeu irrégulier, mais de ténacité moindre.
- E7016 — même résistance que l’E7018, enrobage basique au potassium sans poudre de fer, donc elle dépose plus lentement.
Des suffixes peuvent suivre : -1 sur l’E7018 signifie ténacité améliorée ;
H4, H8 ou H16 donnent la teneur maximale
en hydrogène diffusible en ml/100 g ; R signale un enrobage résistant à
l’humidité. Ainsi E7018-1 H4R est une électrode basique
à ténacité améliorée, avec au plus 4 ml d’hydrogène, et résistante à
la reprise d’humidité.
G 42 3 M21 3Si1 et ER70S-6 : fils MIG/MAG
Un fil plein selon l’EN ISO 14341-A commence par G, suivi de la résistance, de la ténacité, du gaz et de la composition :
- G — fil plein pour le soudage sous protection gazeuse.
- 42 — limite d’élasticité du métal fondu d’au moins 420 MPa.
- 3 — 47 J de résilience à −30 °C.
- M21 — le gaz utilisé pour les essais de classification : Ar + 15–25 % de CO₂. Le même fil sous CO₂ pur (C1) peut donner des propriétés différentes.
- 3Si1 — composition : silicium et manganèse, la variante la plus courante.
L’américain ER70S-6 dit la même chose plus brièvement : ER — électrode ou
baguette, 70 ksi, S — fil plein, 6 — la composition la plus riche en silicium et en
manganèse. En atelier, on l’associe généralement au G3Si1, mais pour la réception, ce qui
compte est le certificat du fil. Le
sélecteur de gaz de protection
aide à associer le gaz au fil.
Ce qu’il faut encore vérifier sur la boîte
La désignation décrit le métal fondu, pas tout ce dont vous avez besoin au poste. Relevez aussi ces informations sur l’emballage :
- diamètre et longueur — p. ex. 3,2 × 350 mm ; le diamètre détermine le courant, calculé par le calculateur de courant ;
- la plage de courant et la polarité du fabricant — souvent plus étroites que ne le laisse penser le seul chiffre du courant dans la désignation ;
- conditions de réétuvage — température et durée données par le fabricant pour les électrodes basiques ; sans elles, le H5 de la boîte ne veut rien dire ;
- le numéro de lot — nécessaire pour les documents de réception (comme un certificat EN 10204 3.1) et pour les réclamations.
Les types d’enrobage et leur comportement sont traités dans l’article sur les enrobages d’électrodes, et les marques réelles avec leurs désignations dans le catalogue d’électrodes.
Erreurs courantes dans la lecture des désignations
- ISO 42 lu comme AWS 70. Dans l’EN ISO 2560-A, le nombre est la limite d’élasticité en MPa/10 ; en AWS, c’est la résistance à la traction en ksi. E 42 et E70 mesurent des choses différentes.
- Chiffres de position confondus. En ISO, 1 signifie toutes positions et 3 à plat et en angle à plat ; en AWS, 1 signifie aussi toutes positions, mais 2 désigne la position à plat et l’angle à plat. Lisez chaque système avec son propre tableau.
- Chiffre du courant ignoré. Les chiffres pairs de rendement (2, 4, 6, 8) en ISO signifient CC uniquement.
- E6013 sur une structure porteuse. Une électrode rutile est agréable à utiliser, mais les assemblages critiques se font avec une basique comme l’E7018.
- H5 sans réétuvage. La valeur d’hydrogène vaut pour une électrode sèche ; après une nuit dans un atelier humide, c’est une autre électrode.
Ce que la désignation ne vous dit pas
Le code décrit le métal déposé, pas votre joint. Il ne contient ni épaisseur de tôle, ni préchauffage, ni indication de l’étuvage de l’électrode — la plage de courant, les conditions d’étuvage et le lot se lisent sur l’emballage, comme indiqué plus haut.
Questions fréquentes
Que signifie E7018 ?
Soixante-dix ksi de résistance à la traction, soit environ 490 MPa ; le 1 signifie toutes positions de soudage ; le 8 signifie un enrobage basique avec poudre de fer, en courant alternatif et continu. C’est l’électrode courante à faible teneur en hydrogène pour la construction métallique.
En quoi E6013 diffère-t-elle de E7018 ?
E6013 a un enrobage rutile : elle s’amorce facilement et pardonne la saleté et un jeu irrégulier, mais sa résilience est plus faible. E7018 est basique et à faible teneur en hydrogène — plus difficile à conduire, mais la soudure résiste mieux à la fissuration. Pour les assemblages porteurs, on prend E7018.
Que signifie H5 à la fin de la désignation ?
L’hydrogène diffusible dans le métal déposé : pas plus de 5 ml pour 100 g. Moins il y a d’hydrogène, plus le risque de fissures à froid est faible. Ce chiffre n’est valable que pour une électrode sèche — après une nuit dans un atelier humide, il ne veut plus rien dire.
Que signifie E 42 3 B 32 H5 ?
Une électrode enrobée selon l’EN ISO 2560-A : limite d’élasticité du métal fondu d’au moins 420 MPa, résilience de 47 J à −30 °C, enrobage basique, rendement de 105–125 % en CA et en CC, toutes positions sauf verticale descendante, et hydrogène diffusible d’au plus 5 ml pour 100 g de métal fondu.
Quel est l’équivalent EN ISO 2560 de l’E7018 ?
Le plus proche est le système B de cette norme, qui, comme l’AWS, classe d’après la résistance à la traction : l’E7018 y correspond à l’E4918, car 70 ksi font environ 490 MPa. Dans le système A, fondé sur la limite d’élasticité et sur 47 J de résilience, une telle électrode porte la lettre B (enrobage basique), mais la classe de résistance, la ténacité et le rendement sont à lire dans la fiche technique du fabricant — il n’existe pas de couple fixe un pour un.
Que signifie ER70S-6 ?
Un fil plein MIG/MAG selon l’AWS A5.18 : ER — électrode ou baguette, 70 — résistance à la traction du métal fondu de 70 ksi (environ 490 MPa), S — fil plein, 6 — la composition la plus riche en silicium et en manganèse du groupe, la plus polyvalente.
Mis à jour :